

خط اللحام هو المستوى الضعيف حيث تلتقي جبهات الذوبان المنفصلة. أول فحص ليس فحصًا تجميليًا. حدد أين انقسمت الجبهات وأين اجتمعت مرة أخرى، وما إذا كانت نقطة الالتقاء تقع في قسم محمل من الجزء. بوابة موضوعة قرب فتحة أو إدراج أو بروز أو أي عائق آخر قد تجبر الذوبان على الانقسام والإغلاق حوله. قد يبدو الخط كخدش. لكنه ليس كذلك.
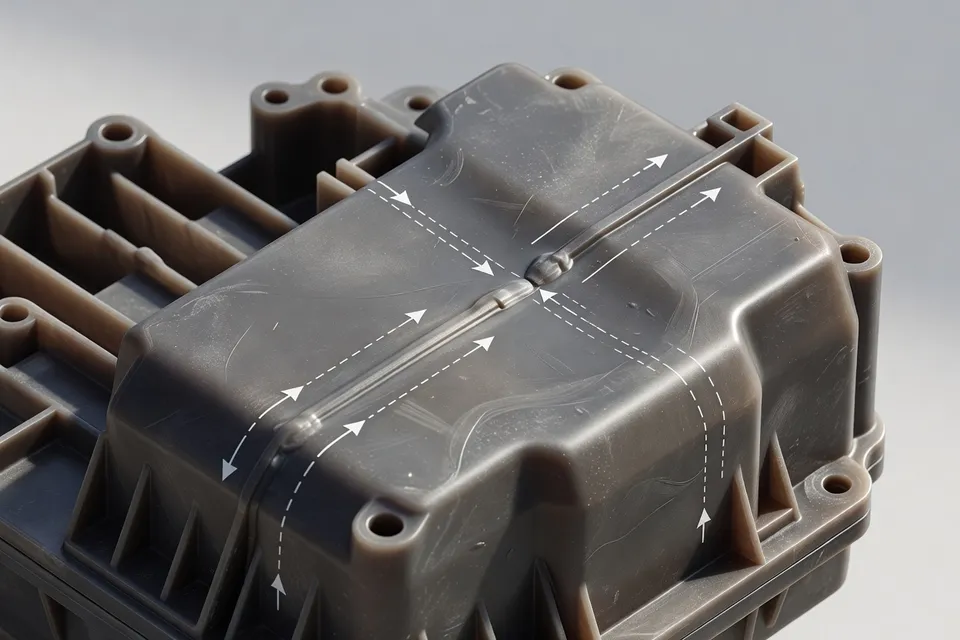
خطة التحكم مباشرة: ضع البوابة حيث يملأ الجزء بشكل نظيف، ونفس مستوى الالتقاء، وحافظ على سخونة الجبهتين بما يكفي للاندماج قبل تجمد الواجهة. هذا التسلسل مفيد فقط عندما يبقى البوليمر وهندسة القالب ونافذة العملية كما هي. وليس قاعدة ضبط عامة.
البوابة تحدد موقع الفشل
توجه تصميم شركة تكساس للقولبة بالحقن بوضع البوابة في المنطقة التي تملأ الجزء بشكل أفضل، غالبًا القسم الأسمك، مع إبعادها عن مناطق الإجهاد العالي أو الصدم. هذا هو القرار الأول الصحيح لأن البوابة تتحكم في مسار التدفق. بوابة واحدة تغذي جزءًا به دبوس قلب قد ترسل الذوبان حول الدبوس وتنشئ خط لحام على الجانب الآخر. البوابات المتعددة قد تحسن الملء، لكن كل انقسام يخلق شرط التقاء آخر يجب فحصه.
تحدد جي بي آر بلاس ثلاث خطوات تصميم عملية: نقل خط اللحام بعيدًا عن مسار الحمل، تقصير مسافة التدفق قبل التقاء الجبهات، وعدم استخدام بوابات أكثر مما يتطلبه الملء. هذا يعطي المشغل حدودًا. إذا كان خط اللحام في ذراع سناب فيت أو بروز مثبت أو جدار ضغط أو أي مسار حمل معروف آخر، فإن تعديلات العملية ليست الحل الأول. يحتاج القالب أو تخطيط البوابة إلى مراجعة.
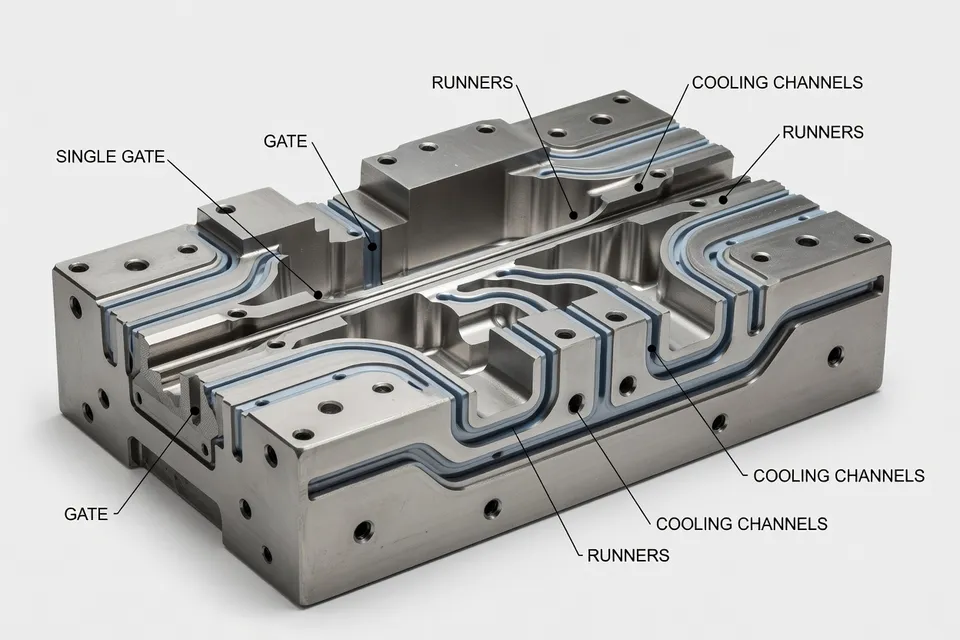
يجب على مصمم الجزء أيضًا مراعاة الفتحات والبروزات والإدراجات والأضلاع وتغيرات الجدران. توصي تكساس للقولبة بالحقن باستخدام تحليل التدفق لتحديد مواقع خطوط اللحام المحتملة وتوجيه هذه الخطوط بعيدًا عن مناطق الإجهاد العالي. يمكن للمحاكاة تحديد مستوى الالتقاء. لكنها لا تستطيع بمفردها إثبات أن الجزء المصبوب سيصمد في الخدمة.
التنفيس هو أول فحص على جانب الخط
الهواء المحبوس حيث تلتقي جبهتان قد يمنع الاندماج السليم ويضيف علامات حرق وطلقات قصيرة وضغط حقن زائد. تحقق من التنفيس عند مستوى الالتقاء المتوقع قبل زيادة الضغط. تنفيس مسدود أو ضحل يغير حالة التجويف حتى لو لم تتحرك إعدادات الآلة.
قد يستخدم التنفيس قنوات خط الفراق أو دبابيس القذف أو دبابيس التنفيس أو المجاري. تشير تكساس للقولبة بالحقن إلى أن دبابيس التنفيس تصبح ضرورية عندما لا يستطيع تنفيس خط الفراق إزالة الغاز من الهندسة المطلوبة. يوضح دليل عيوب إم هولاند نقطة الصيانة بوضوح: الهواء المحبوس يحتاج مسارًا للخروج، وتنظيف القالب ودبابيس القذف يمكن أن يعيد التنفيس الطبيعي. خط لحام يظهر بعد فترة تنظيف القالب يجب أن يثير هذا الفحص قبل تغيير المادة.
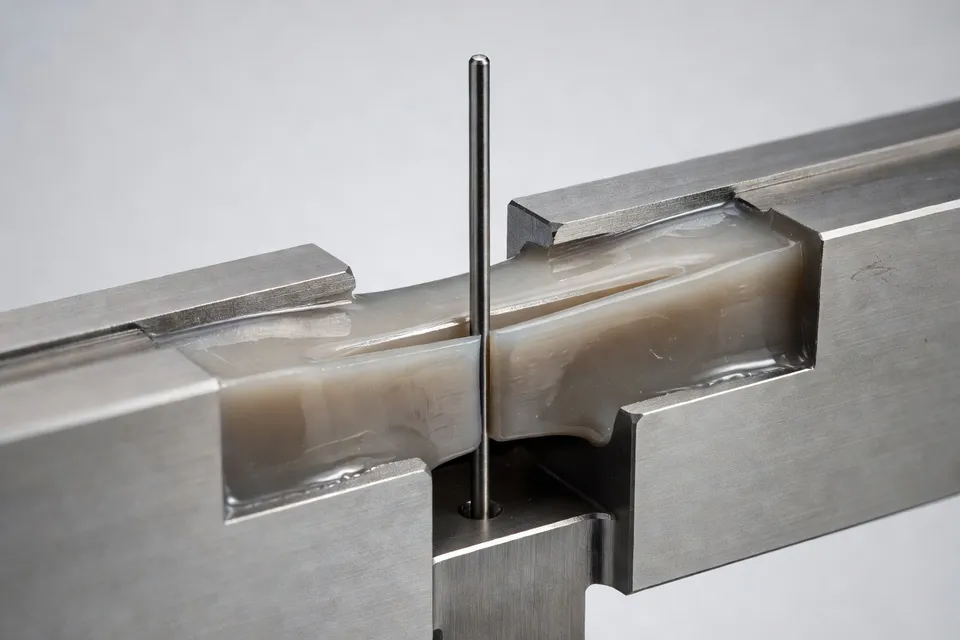
لا تحدد المراجع الفنية بعد تنفيس واحد لكل راتنج وقالب. تعطي جي بي آر بلاس قيمًا نموذجية 0.02–0.03 مم للمواد غير المملوءة و0.01–0.015 مم للمواد منخفضة اللزوجة مثل PA6. تعامل معها كأمثلة مذكورة وليست عمق قطع عام في الورشة. درجة الراتنج واللزوجة والحشو وحالة الفولاذ وحد الوميض لا تزال تتحكم. إذا اختلفت المادة أو حالة التنفيس، يكون الفحص غير مكتمل.
الحرارة والسرعة تؤثران على نافذة الالتقاء
يجب أن تبقى الجبهات ساخنة بما يكفي للانتشار الجزيئي عبر الواجهة. قالب أسخن وذوبان أسخن يمكن أن يمدد هذه النافذة، بينما مسار تدفق طويل يعطي الجبهات وقتًا أكثر لتبرد قبل الالتقاء. تشير جي بي آر بلاس إلى أن زيادة سرعة الحقن تحسن عادة قوة خط اللحام بنسبة 5–15 بالمئة، لكن هذا الرقم نطاق عام مبلغ وليس نتيجة مضمونة لتجويف معين.
استخدم النتيجة كمطالبة تحقق. إذا غُيرت السرعة، افحص موقع خط اللحام الفعلي واختبر الجزء تحت الحمل المطلوب. لا تنقل النسبة إلى بوليمر أو مستوى حشو أو سمك جدار أو قالب مختلف بدون دفعة مقارنة. تدعم المراجع الآلية وليس وصفة آلة عامة.
| الحالة أو النتيجة المبلغ عنها | القيمة |
|---|---|
| تحسن قوة خط اللحام النموذجي من زيادة سرعة الحقن | 5–15% |
| عمق التنفيس النموذجي للمواد غير المملوءة | 0.02–0.03 مم |
| عمق التنفيس النموذجي للمواد منخفضة اللزوجة مثل PA6 | 0.01–0.015 مم |
القيم أعلاه إرشاد فني أبلغت عنه جي بي آر بلاس وليست جدول قبول إنتاج. النتيجة التي تهم هي الجزء المصنوع بالبوابة والراتنج ودرجة حرارة القالب وحالة التنفيس الفعلية.
ما يمكن وما لا يمكن أن يثبته فحص الآلة
يمكن للمشغل التأكد مما إذا كان التجويف يملأ باستمرار، وما إذا كان خط اللحام قد انتقل، وما إذا كانت علامات الحرق تشير إلى غاز محبوس، وما إذا كانت منطقة التنفيس أو دبوس القذف متسخة. توصي إم هولاند بفحص تسليم المادة أثناء الملء والحفاظ على مرحلة الملء والنقل الأولى لتقليل الطلقات القصيرة والوميض. هذا يمكن أن يثبت الملء. لكنه لا يزيل خط لحام ناتج عن انقسام تدفق لا مفر منه.
ينطبق الحد نفسه على الفائض. تشير إم هولاند إلى أن السماح للمادة بالفائض عند موقع خط اللحام يمكن أن يحسن الاندماج، مع إزالة البقايا أثناء القذف أو بعد القولبة. هذا حل تصميم محلي. وليس إذنًا لإخفاء خط لحام ضعيف خلف إزالة الوميض، ولا يغني عن مراجعة موقع البوابة في جزء عالي المسؤولية.
خط اللحام ليس رفضًا تلقائيًا. يصبح شرط توقف عندما يقع في مسار حمل محدد، أو عندما يفشل الأداء الشدي أو الصدمي أو الإجهادي، أو عندما ينفتح الخط أثناء الفحص، أو عندما ينقل تغيير العملية العيب دون إثبات القوة. توصي جي بي آر بلاس بقولبة قضبان شد أو لوحات تمثيلية بتكوين البوابة الإنتاجية واختبار خط اللحام مباشرة. المحاكاة تتنبأ بالموقع؛ والاختبار يتنبأ بالأداء.
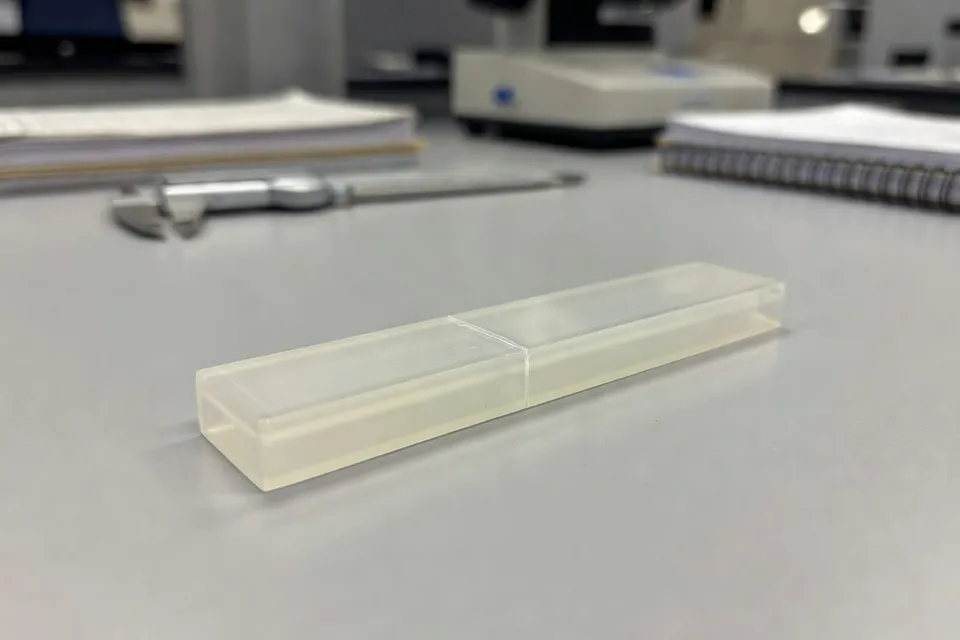
أوقف التجربة إذا تغير الراتنج أو كانت المادة رطبة أو كان القالب عند حده الحراري أو وضعت QA الدفعة قيد الانتظار. لا تحدد الإرشادات المقدمة عتبة توقف مشتركة لهذه الحالات. هذا الحد المفقود ينتمي إلى خطة التحكم.
قبل أن تغير الوردة التالية الضغط، تحقق من موقع خط اللحام مقابل مسار الحمل، ونظف وتحقق من التنفيس عند مستوى الالتقاء، وسجل درجات حرارة الذوبان والقالب الفعلية، وقارن عينة واحدة محكومة بالجزء المعتمد — وليس فقط بمعيار المظهر.
رؤى تحريرية
- متى يجب إعادة مشكلة خط اللحام إلى تصميم القالب بدل تعديل إعدادات الآلة؟
- لا تحاول ضبط الإعدادات حول خط لحام يقع في ذراع تثبيت أو رأس مسمار أو جدار ضغط أو أي مسار تحميل محدد. ارسم الخط أولاً مقابل البوابة والثقوب والإدراجات والأضلاع وتغيرات السمك؛ فإذا كان انقسام التدفق نفسه يضع الواجهة في منطقة محملة، راجع موقع البوابة أو الشكل قبل تغيير الضغط أو الحرارة. قد يحسن الملء السريع الاندماج، لكنه لن ينقل خط لحام سيئ الموقع أصلاً. المحاكاة تتنبأ بمستوى الالتقاء ولا تثبت قوة الاستخدام.
- ماذا يجب فحصه قبل رفع ضغط الحقن على خط لحام يظهر فيه احتراق أو نقص ملء؟
- افحص ونظف الفتحة التهوية ومنطقة دبوس القذف والمنطقة الأخيرة امتلاءً قبل زيادة الضغط. الهواء المحبوس عند مستوى الالتقاء يعيق الاندماج ويسبب احتراقاً ويزيد المقاومة الظاهرية للملء حتى لو لم تتغير إعدادات الآلة. الخطأ الشائع هو التعامل مع فتحة مسدودة أو ضحلة كمشكلة ضغط؛ فقد يؤدي الضغط الزائد إلى ضغط الغاز أكثر وتفاقم العيب. تأكد من حالة الفتحة ومحاذاة الصلب ثم أعد تشغيل عينة مضبوطة.
- هل يمكن اعتبار تحسن خط اللحام الناتج عن زيادة سرعة الحقن ضماناً إنتاجياً؟
- لا. التحسن المسجل بنسبة ٥–١٥٪ مجرد إشارة للتحقق وليس قيمة قبول. غيّر سرعة الملء ضمن النطاق المعتمد للراتنج ثم افحص الخط الفعلي واختبر الشد والصدم والإجهاد على أجزاء تمثيلية. قد يحبس القالب سيئ التهوية الهواء عند السرعة العالية، فتضيع الفائدة الظاهرة من الجبهات الأسخن والأسرع بسبب الاحتراق أو الاندماج الناقص. لا تنقل النسبة بين البوليمرات أو مستويات الحشو أو سماكات الجدران أو تخطيطات البوابات بدون بيانات مقارنة.
- ما السجلات المطلوبة قبل الموافقة على تغيير درجة الحرارة لتقوية خط اللحام؟
- سجل درجة حرارة المصهور الفعلية ودرجة حرارة القالب وملف الملء ونقطة التحويل ودرجة الراتنج وحالة الحشو ووضع الفتحة مقابل الإعداد المعتمد. قارن بعد ذلك بين الأجزاء قبل التغيير وبعده مع تحديد موقع خط اللحام واختباره تحت الحمل المطلوب. قد تحافظ الحرارة الأعلى على نافذة الربط وتحسن الانتشار الجزيئي، لكن يجب أن تبقى داخل حدود معالجة المادة. الخطأ الشائع هو الموافقة على قيمة من شاشة التحكم بينما تختلف حالة التجويف أو رطوبة الراتنج أو ظروف القالب المحلية.
- متى يُعد الفائض عند خط اللحام إجراء تصميمياً مشروعاً وليس مجرد حل تجميلي؟
- استخدم الفائض فقط عندما يُصمم عمداً لسحب مستوى الالتقاء والغاز المحبوس إلى جيب قابل للإزالة مع بقاء الجزء محققاً للقوة. يمكن أن يحسن الاندماج الموضعي حيث يتعذر نقل الخط، لكن إزالة الوميض لا تصلح واجهة ضعيفة بحد ذاتها. أدرج هندسة الفائض وموقع الفتحة وطريقة التشذيب ونتيجة الاختبار في خطة التحكم. إذا بقي خط اللحام في مسار تحميل محدد، فلا يزال تخطيط البوابة بحاجة إلى مراجعة.
- ما الذي يجب أن يوقف تجربة خط اللحام قبل مجموعة التعديلات التالية على الآلة؟
- أوقف التجربة إذا تغير الراتنج أو كانت المادة رطبة أو بلغ القالب حد درجة حرارته أو وضعت مراقبة الجودة الدفعة على التعليق. لا تستمر على أساس المظهر وحده: تحقق من موقع الخط بالنسبة لمسار الحمل وتأكد من فتحة التهوية عند مستوى الالتقاء وسجل درجات الحرارة الفعلية وقارن عينة مضبوطة بالجزء المعتمد. غياب عتبة التوقف يعني ثغرة في خطة التحكم وليس إذناً للمشغل بمواصلة تغيير الضغط أو السرعة أو الحرارة حتى يقل ظهور العيب.
المصادر والمراجع
- 1.Texas Injection Molding. (2026, October 3). Plastic injection molding design guide. Texas Injection Molding.
- 2.JBRplas. (2026, October 9). Weld lines in injection molding — Formation, strength loss, and how to minimize them. JBRplas.
- 3.M. Holland. (2026, October 5). How to solve 10 common injection molding defects. M. Holland.
- 4.Depix AI. Weld line 2026: Where the material meets itself. Depix AI.
- 5.Toray Plastics. Amilan technical information. Toray Plastics.
- 6.Toray Plastics. Torelina technical information. Toray Plastics.
- 7.Polimery Journal. Article PDF. Polimery Journal.
- 8.BASF. Injection molding problems in engineering thermoplastics: Causes and solutions. BASF.
- 9.Eastman. Technical information. Eastman.
- 10.J-STAGE. Article PDF. J-STAGE.