

Une ligne de soudure est le plan faible où se rencontrent des fronts de matière séparés. Le premier contrôle n'est pas une inspection cosmétique. Localisez où les fronts se sont divisés, où ils se sont rejoints et si ce point se trouve dans une zone chargée de la pièce. Une injection placée près d'un trou, d'un insert, d'un bossage ou d'un autre obstacle peut forcer la matière à se séparer et à se refermer autour. La ligne peut ressembler à une rayure. Ce n'en est pas une.
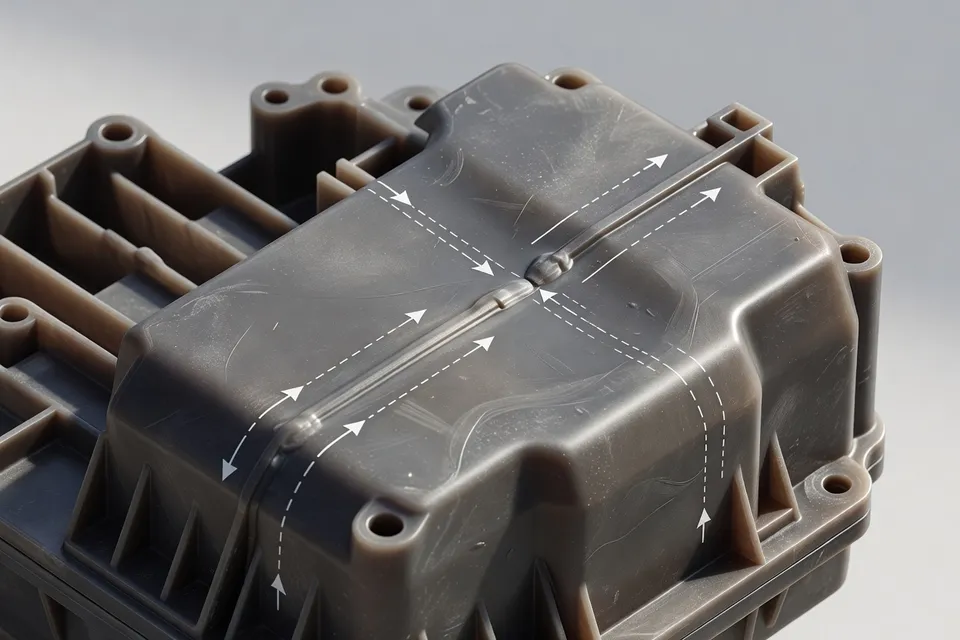
Le plan de contrôle est simple : placer l'injection là où la pièce se remplit proprement, ventiler le plan de rencontre et maintenir les deux fronts assez chauds pour qu'ils fusionnent avant que l'interface ne gèle. Cette séquence n'est utile que si le polymère, la géométrie du moule et la fenêtre de process restent identiques. Ce n'est pas une consigne universelle de réglage.
La position de l'injection détermine l'emplacement de la rupture
Les recommandations de conception de Texas Injection Molding placent l'injection dans la zone qui remplit le mieux la pièce, souvent la section la plus épaisse, tout en l'éloignant des zones de forte contrainte ou d'impact. C'est la première décision à prendre car l'injection contrôle le chemin d'écoulement. Une seule injection alimentant une pièce avec un noyau peut envoyer la matière autour du noyau et créer une ligne de soudure de l'autre côté. Plusieurs injections peuvent améliorer le remplissage, mais chaque division crée une nouvelle condition de rencontre à vérifier.
JBRplas identifie trois actions pratiques de conception : déplacer la ligne de soudure hors du chemin de charge, raccourcir la distance d'écoulement avant la rencontre des fronts et n'utiliser pas plus d'injections que nécessaire au remplissage. Cela fixe une limite pour le régleur. Si la ligne de soudure se trouve sur un bras d'encliquetage, un bossage de fixation, une paroi sous pression ou un autre chemin de charge connu, les réglages de process ne sont pas la première solution. Il faut revoir le moule ou l'implantation des injections.
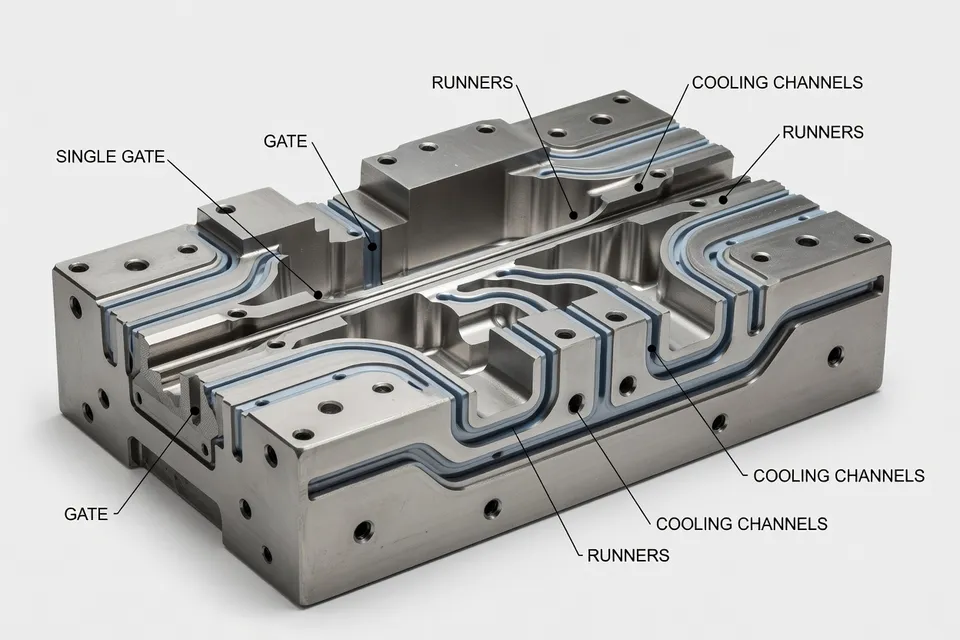
Le concepteur de la pièce doit aussi prendre en compte les trous, bossages, inserts, nervures et variations d'épaisseur. Texas Injection Molding recommande d'utiliser une analyse d'écoulement pour repérer les emplacements possibles de lignes de soudure et les diriger hors des zones de forte contrainte. La simulation peut localiser le plan de rencontre. Elle ne peut pas, à elle seule, prouver que la pièce moulée résistera en service.
L'évent est le premier contrôle sur la ligne
L'air emprisonné là où deux fronts se rencontrent peut empêcher une bonne fusion et provoquer des brûlures, des pièces courtes et une pression d'injection excessive. Vérifiez l'évent au plan de rencontre prévu avant d'augmenter la pression. Un évent bouché ou trop peu profond modifie les conditions de la cavité même si les réglages machine n'ont pas bougé.
L'évent peut utiliser des canaux sur le plan de joint, des éjecteurs, des broches d'évent ou des canaux. Texas Injection Molding note que les broches d'évent deviennent nécessaires quand l'évent sur le plan de joint ne peut pas évacuer le gaz de la géométrie requise. Les consignes de défauts de M. Holland sont claires sur l'entretien : l'air emprisonné a besoin d'une sortie et le nettoyage du moule et des éjecteurs peut rétablir l'évent naturel. Une ligne de soudure qui apparaît après un intervalle de nettoyage du moule doit déclencher ce contrôle avant tout changement de matière.
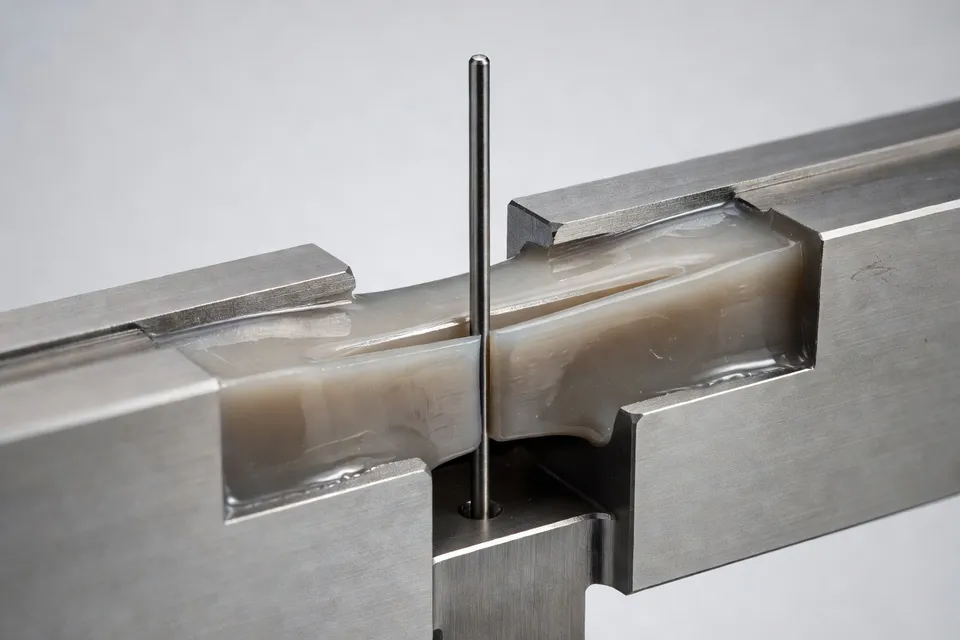
Les références techniques n'établissent pas une dimension unique d'évent pour chaque résine et chaque moule. JBRplas donne des valeurs typiques de 0,02–0,03 mm pour les matériaux non chargés et 0,01–0,015 mm pour les matériaux à faible viscosité comme le PA6. Considérez ces valeurs comme des exemples indiqués, pas comme une profondeur d'usinage générale. La nuance de résine, la viscosité, la charge, l'état de l'acier et la limite de bavure restent déterminants. Si la matière ou la condition de l'évent change, le contrôle est incomplet.
La température et la vitesse influencent la fenêtre de jonction
Les fronts doivent rester chauds assez longtemps pour permettre une diffusion moléculaire à travers l'interface. Un moule plus chaud et une matière plus chaude peuvent prolonger cette fenêtre, tandis qu'un long chemin d'écoulement laisse aux fronts plus de temps pour refroidir avant la rencontre. JBRplas indique qu'une augmentation de la vitesse d'injection améliore généralement la résistance de la ligne de soudure de 5–15 %, mais ce chiffre est une fourchette générale rapportée, pas un résultat garanti pour une cavité donnée.
Utilisez le résultat comme une invite de vérification. Si la vitesse est modifiée, inspectez l'emplacement réel de la ligne de soudure et testez la pièce sous la charge requise. Ne transposez pas le pourcentage à un autre polymère, taux de charge, épaisseur de paroi ou moule sans lot de comparaison. Les références soutiennent le mécanisme, pas une recette machine universelle.
| Condition ou résultat rapporté | Valeur |
|---|---|
| Amélioration typique de la résistance de la ligne de soudure par augmentation de la vitesse d'injection | 5–15% |
| Profondeur typique d'évent pour matériaux non chargés | 0,02–0,03 mm |
| Profondeur typique d'évent pour matériaux à faible viscosité comme le PA6 | 0,01–0,015 mm |
Les valeurs ci-dessus constituent des indications techniques rapportées par JBRplas, pas un tableau d'acceptation en production. Le résultat qui compte est la pièce réalisée avec la position d'injection, la résine, la température du moule et la condition de l'évent réels.
Ce que le contrôle machine peut et ne peut pas prouver
Un régleur peut vérifier si la cavité se remplit de façon constante, si la ligne de soudure a bougé, si des brûlures indiquent un gaz emprisonné et si la zone de l'évent ou des éjecteurs est sale. M. Holland recommande de contrôler l'alimentation en matière pendant le remplissage et de maintenir le process de première phase et de transfert pour réduire les pièces courtes et les bavures. Cela peut stabiliser le remplissage. Cela n'élimine pas une ligne de soudure créée par une division d'écoulement inévitable.
La même limite s'applique au débordement. M. Holland note que permettre à la matière de déborder à l'emplacement de la ligne de soudure peut améliorer la fusion, le résidu étant retiré pendant l'éjection ou après le moulage. C'est une solution locale de conception. Ce n'est pas une autorisation pour masquer une ligne de soudure faible derrière un enlèvement de bavure, et cela ne remplace pas une révision de la position d'injection sur une pièce à haute responsabilité.
Une ligne de soudure n'est pas automatiquement un rebut. Elle devient un arrêt quand elle se trouve dans un chemin de charge spécifié, quand les performances en traction, impact ou fatigue sont insuffisantes, quand la ligne s'ouvre pendant l'inspection ou quand le changement de process déplace le défaut sans prouver la résistance. JBRplas recommande de mouler des éprouvettes de traction ou des plaques représentatives avec la configuration d'injection de production et de tester directement la ligne de soudure. La simulation prédit l'emplacement ; les essais prédisent la performance.
Arrêtez l'essai si la résine est changée, si la matière est humide, si le moule est déjà à sa limite de température ou si le contrôle qualité a mis le lot en attente. Les indications fournies n'établissent pas de seuil d'arrêt commun pour ces conditions. Cette limite manquante appartient au plan de contrôle.
Avant que le prochain poste modifie la pression, vérifiez l'emplacement de la ligne de soudure par rapport au chemin de charge, nettoyez et vérifiez l'évent au plan de rencontre, enregistrez les températures réelles de la matière et du moule, et comparez un échantillon contrôlé à la pièce approuvée, pas seulement à la norme d'aspect.
Analyses éditoriales
- Quand faut-il renvoyer un problème de ligne de soudure à la conception du moule plutôt qu’aux réglages machine ?
- Refusez tout réglage sur une ligne de soudure placée dans un bras d’encliquetage, un bossage de fixation, une paroi sous contrainte ou tout autre chemin de charge. Cartographiez d’abord la ligne par rapport à la carotte, aux trous, inserts, nervures et variations d’épaisseur. Si le partage des flux place l’interface dans une zone chargée, revoyez l’implantation de la carotte ou des éléments avant de toucher à la pression ou à la température. Un remplissage plus rapide peut améliorer la fusion, mais ne déplace pas une ligne mal positionnée. La simulation prévoit le plan de rencontre, elle ne garantit pas la tenue mécanique.
- Que vérifier avant d’augmenter la pression d’injection sur une ligne de soudure qui présente des brûlures ou des manques ?
- Inspectez et nettoyez l’évent, la zone des éjecteurs et la dernière zone à remplir avant de monter la pression. L’air emprisonné au plan de rencontre gêne la fusion, provoque des brûlures et augmente la résistance apparente au remplissage. Traiter un évent bouché ou trop peu profond comme un problème de pression est une erreur classique : plus de pression ne fait que comprimer le gaz et aggraver le défaut. Vérifiez l’état réel de l’évent et l’alignement des aciers, puis relancez un essai contrôlé.
- L’amélioration de 5 à 15 % obtenue en augmentant la vitesse d’injection peut-elle servir de garantie de production ?
- Non. Ce chiffre est une indication de vérification, pas une valeur d’acceptation. Modifiez la vitesse dans la fenêtre autorisée de la résine, puis examinez la ligne réelle et testez la traction, le choc ou la fatigue sur des pièces représentatives. Un moule mal ventilé peut piéger de l’air à plus grande vitesse et annuler le gain apparent. Ne transférez pas ce pourcentage d’un polymère, d’un taux de charge, d’une épaisseur ou d’une implantation de carotte à un autre sans données comparatives.
- Quels enregistrements faut-il conserver avant d’approuver un changement de température pour renforcer une ligne de soudure ?
- Notez la température réelle du matériau, celle du moule, le profil de remplissage, le point de transfert, la nuance de résine, l’état du filler et l’état des évents par rapport au réglage validé. Comparez ensuite les pièces avant et après modification, en localisant la ligne et en la testant sous la charge requise. Une température plus élevée peut élargir la fenêtre de soudage et améliorer la diffusion moléculaire, à condition de rester dans les limites du matériau. Le piège fréquent est d’approuver une consigne sur l’afficheur alors que la cavité, l’humidité de la résine ou l’état local du moule ont changé.
- Dans quel cas l’overflow sur une ligne de soudure est-il une mesure de conception et non un simple correctif esthétique ?
- Utilisez l’overflow uniquement s’il est conçu pour attirer le plan de rencontre et les gaz vers une poche amovible, la pièce finale restant contrôlée en résistance. Il peut améliorer le soudage local quand la ligne ne peut pas être déplacée, mais l’élimination du flash ne répare pas seule une interface faible. Consignez la géométrie de l’overflow, l’emplacement des évents, la méthode d’ébavurage et les résultats d’essai dans le plan de contrôle. Si la ligne reste dans un chemin de charge spécifié, l’implantation des carottes doit être revue.
- Qu’est-ce qui doit arrêter un essai de ligne de soudure avant le prochain ajustement machine ?
- Arrêtez si la résine a changé, si le matériau est humide, si le moule est déjà à sa limite de température ou si le contrôle qualité a bloqué le lot. L’essai ne doit pas avancer sur l’apparence seule : vérifiez la position de la ligne par rapport au chemin de charge, confirmez l’état de l’évent au plan de rencontre, enregistrez les températures réelles et comparez un échantillon contrôlé à la pièce validée. L’absence de seuil d’arrêt est une lacune du plan de contrôle, pas une autorisation pour continuer à modifier pression, vitesse ou température jusqu’à ce que le défaut paraisse moins visible.
Sources et références
- 1.Texas Injection Molding. (2026, October 3). Plastic injection molding design guide. Texas Injection Molding.
- 2.JBRplas. (2026, October 9). Weld lines in injection molding — Formation, strength loss, and how to minimize them. JBRplas.
- 3.M. Holland. (2026, October 5). How to solve 10 common injection molding defects. M. Holland.
- 4.Depix AI. Weld line 2026: Where the material meets itself. Depix AI.
- 5.Toray Plastics. Amilan technical information. Toray Plastics.
- 6.Toray Plastics. Torelina technical information. Toray Plastics.
- 7.Polimery Journal. Article PDF. Polimery Journal.
- 8.BASF. Injection molding problems in engineering thermoplastics: Causes and solutions. BASF.
- 9.Eastman. Technical information. Eastman.
- 10.J-STAGE. Article PDF. J-STAGE.