

ウェルドラインとは、別々のメルトフロントが合流する弱い面のことだ。まず行うべきは外観検査ではない。フロントが分かれた場所、合流した場所、そしてその合流点が部品の荷重がかかる部分にあるかどうかを特定する。穴、インサート、ボスなどの障害物の近くにゲートを置くと、メルトが分裂して周りを回り込み、合流する。線は傷のように見えるが、傷ではない。
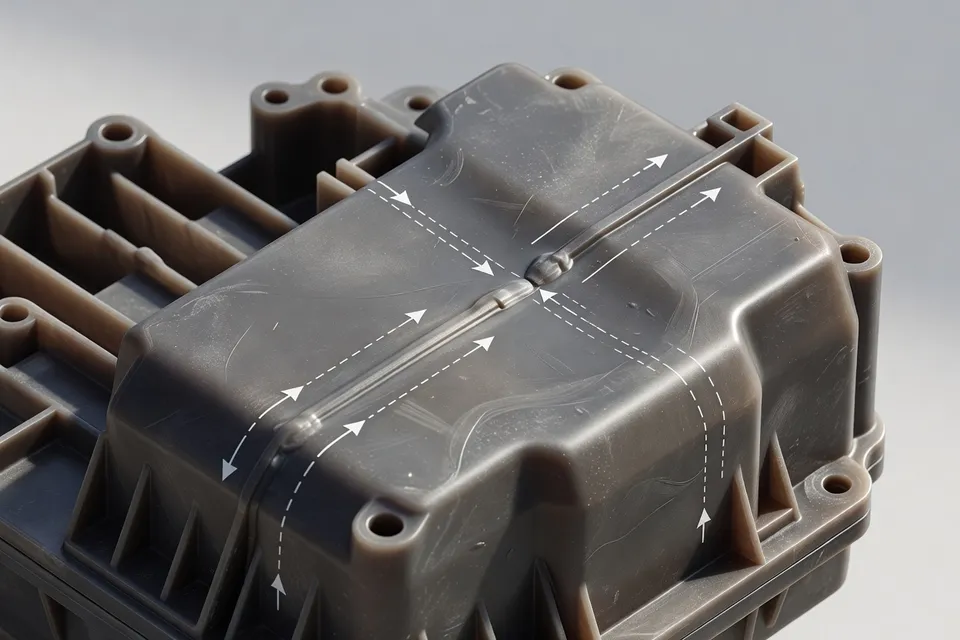
制御の順序は明確だ。部品がきれいに充填される位置にゲートを置き、合流面をベントし、両方のフロントが界面が固まる前に十分に高温を保つ。この手順は、ポリマー、金型形状、プロセスウィンドウが一定の場合にのみ有効で、万能の設定値ではない。
ゲートが破壊位置を決める
Texas Injection Moldingの設計指針では、ゲートを部品を最もよく充填できる領域、通常は最も厚い部分に置き、高応力や衝撃を受ける領域から離すことを推奨している。これが最初の正しい判断だ。ゲートがフロー経路を制御するからだ。コアピン付き部品に単一ゲートを供給すると、メルトがピンの周りを回って反対側にウェルドラインを生む。複数ゲートは充填を改善するが、それぞれの分岐が新たな合流条件を生む。
JBRplasは3つの実践的な設計変更を挙げる。ウェルドラインを荷重経路から遠ざける、フロントが合流するまでの流動距離を短くする、充填に必要な数以上のゲートを使わない。これにより設定者に境界が与えられる。ウェルドラインがスナップフィットアーム、ファスナーボス、圧力壁など既知の荷重経路にある場合、プロセス調整が最初の修正ではない。金型またはゲートレイアウトの見直しが必要だ。
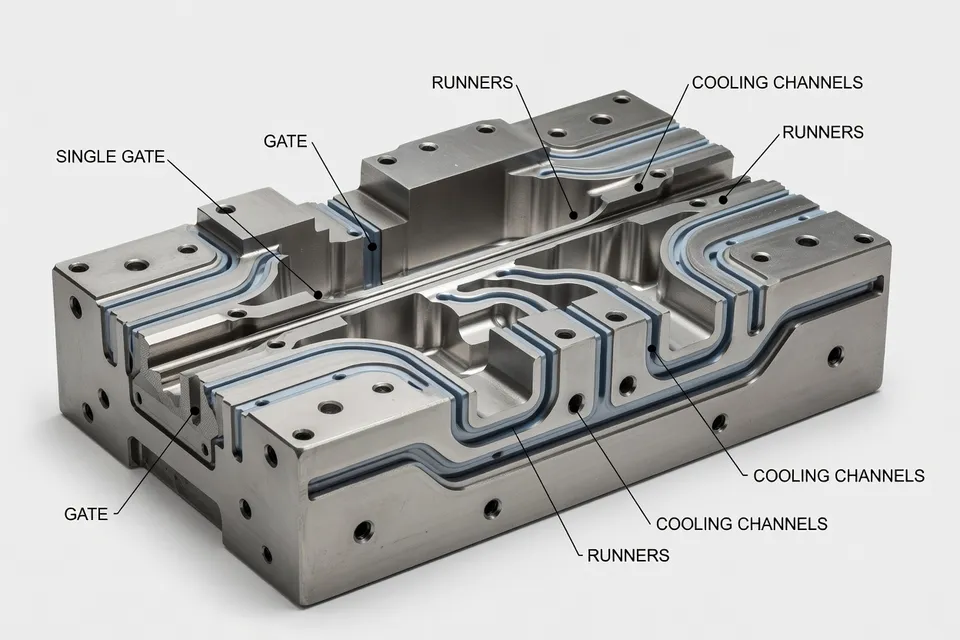
部品設計者は穴、ボス、インサート、リブ、肉厚変化も考慮しなければならない。Texas Injection Moldingはフロー解析を使ってニットラインの位置を特定し、高応力領域から遠ざけることを推奨する。シミュレーションは合流面を特定できるが、それだけで成形品が使用に耐えられることを証明できない。
ベントがライン側の最初のチェック
2つのフロントが合流する場所に閉じ込められた空気は、適切な融合を妨げ、焼け跡、ショートショット、過剰射出圧力を引き起こす。圧力を上げる前に、予測される合流面のベントを確認する。詰まったり浅いベントは、機械設定が変わっていなくてもキャビティ状態を変える。
ベントはパーティングラインのチャンネル、エジェクタピン、ベントピン、ランナーを使う。Texas Injection Moldingは、パーティングラインのベントで必要な形状からガスを除去できない場合にベントピンが必要になると指摘する。M. Hollandの欠陥ガイドは保守の要点を明確に述べる。閉じ込められた空気には逃げ道が必要で、金型とエジェクタピンの清掃で自然ベントを回復できる。金型清掃後に現れるウェルドラインは、材料変更の前にその検査を促す。
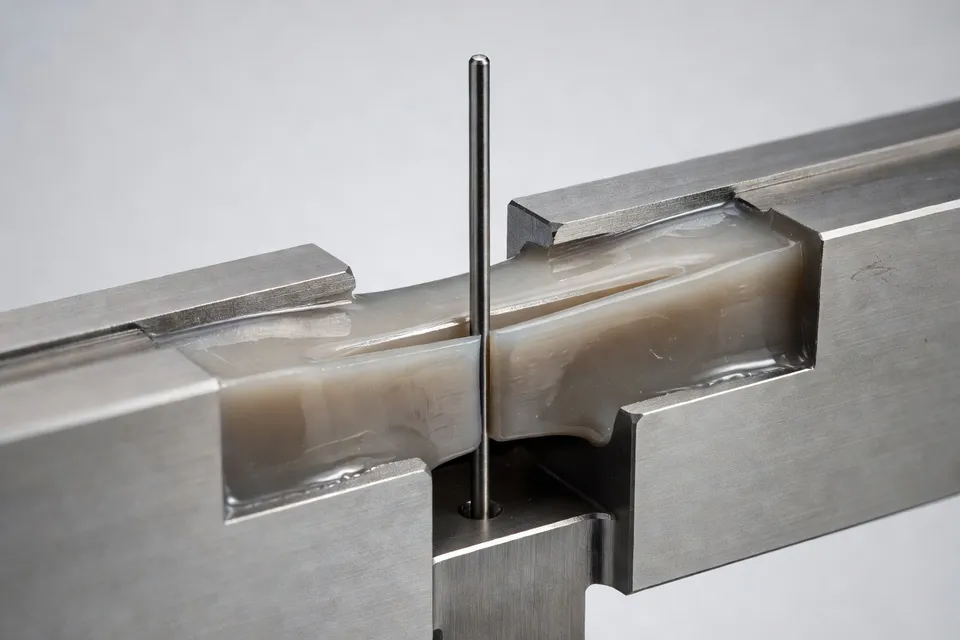
技術資料はすべての樹脂と金型に共通のベント寸法を定めていない。JBRplasは未充填材で0.02–0.03 mm、低粘度材(PA6など)で0.01–0.015 mmという典型値を示す。これらは例示で、工場全体の切削深さではない。樹脂グレード、粘度、フィラー、鋼材状態、フラッシュ限界が依然として支配する。材料やベント条件が異なる場合、チェックは不完全だ。
温度と速度が接合窓に影響する
フロントは界面での分子拡散が起こるのに十分な時間高温を保たなければならない。金型と溶融樹脂を高温にすると窓が広がり、長い流動経路はフロントが合流前に冷却する時間を増やす。JBRplasは射出速度を上げるとウェルドライン強度が5–15%向上すると報告するが、これは一般的な範囲で、特定のキャビティでの保証値ではない。
結果を検証のきっかけとして使う。速度を変更したら、実際のウェルドライン位置を確認し、要求荷重で部品を試験する。その百分率を異なるポリマー、フィラー量、肉厚、金型に持ち込まない。資料はメカニズムを支持するが、万能の機械レシピではない。
| 報告された条件または結果 | 値 |
|---|---|
| 射出速度向上によるウェルドライン強度改善の典型値 | 5–15% |
| 未充填材の典型的なベント深さ | 0.02–0.03 mm |
| PA6などの低粘度材の典型的なベント深さ | 0.01–0.015 mm |
上記の値はJBRplasが報告した技術指針であり、生産合格表ではない。重要な結果は、実際のゲート、樹脂、金型温度、ベント条件で成形された部品だ。
機械チェックで証明できることとできないこと
設定者は、キャビティが安定して充填されるか、ウェルドラインが移動したか、焼け跡がガス閉じ込めを示すか、ベントやエジェクタピン部が汚れていないかを確認できる。M. Hollandは充填中の材料供給を確認し、第一段充填とトランスファープロセスを維持してショートショットとフラッシュを減らすことを推奨する。これで充填を安定化できるが、避けられないフロー分割で生じたウェルドラインを除去できない。
同じ限界がオーバーフローにも当てはまる。M. Hollandはニットライン位置で材料をオーバーフローさせるとメルドが改善し、残渣は突き出し時または成形後に除去できると指摘する。これは局所的な設計解決策で、高信頼性部品のゲート位置見直しを置き換えるものではなく、フラッシュ除去の後ろに弱いウェルドラインを隠す許可でもない。
ウェルドラインは自動的に不良ではない。指定された荷重経路にある場合、引張・衝撃・疲労性能が不合格の場合、検査中にラインが開く場合、プロセス変更で欠陥が移動しても強度が証明できない場合に停止条件となる。JBRplasは生産ゲート構成で引張バーまたは代表的なプレートを成形し、ウェルドラインを直接試験することを推奨する。シミュレーションは位置を予測し、試験は性能を予測する。
樹脂を変更した場合、材料が湿っている場合、金型がすでに温度限界にある場合、QAがロットを保留にした場合はトライアルを停止する。提供された指針はこれらの条件に対する共通の停止閾値を定めていない。その欠けた限界は管理計画に含めるべきだ。
次のシフトが圧力を変更する前に、ウェルドライン位置を荷重経路に対して確認し、合流面のベントを清掃・検証し、実際の溶融樹脂と金型温度を記録し、承認部品と1つの管理サンプルを比較する。外観基準だけでなく。
編集部の見解
- スナップフィットやボスなど荷重がかかる部位にウェルドラインがある場合、成形条件より先に金型設計を見直すべきですか?
- スナップフィットアーム、ファスナーボス、圧力壁など荷重経路が明確な部位にウェルドラインがある場合は、成形条件の調整を拒否してください。まずゲート、穴、インサート、リブ、肉厚変化との位置関係を把握し、流れの分岐自体が荷重部に界面を置いているなら、圧力や温度を変更する前にゲートや形状配置を再検討します。充填を速くすれば融合は改善しますが、本質的に位置の悪いウェルドラインを移動させることはできません。シミュレーションは合流面を予測しますが、実際の使用強度を保証するものではありません。
- ウェルドラインに焼けやショートがある場合、射出圧力を上げる前に何を確認しますか?
- 圧力を上げる前にベント、エジェクターピン周辺、最終充填部を点検・清掃してください。合流面に閉じ込められた空気が融合を阻害し、焼けを生じ、見かけの充填抵抗を増大させることはあります。ベント詰まりや浅いベントを圧力の問題として扱うのはよくある誤りで、圧力を上げてもガスをさらに圧縮して不良を悪化させるだけです。実際のベント状態と金型合わせを確認してから、制御されたサンプルを再度成形してください。
- 射出速度を上げて得られたウェルドライン改善率を、そのまま生産の保証値にできますか?
- できません。報告される5〜15%の改善は検証のための目安であり、合格基準ではありません。樹脂の承認範囲内で充填速度を変更し、実際のラインを検査して引張・衝撃・疲労試験を行ってください。ベント不良の金型では速度を上げると空気が閉じ込められ、見かけの改善が焼けや融合不良で相殺されることがあります。ポリマー、充填材、肉厚、ゲート配置が異なる場合、比較データなしにその数値を転用しないでください。
- ウェルドライン強化を目的とした温度変更を承認する前に、どのような記録が必要ですか?
- 承認済み条件に対して実測の溶融温度、金型温度、充填プロファイル、切替点、樹脂グレード、充填材状態、ベント状況を記録してください。その後、変更前後の部品を比較し、ウェルドラインの位置を確認して要求荷重下で試験します。温度を上げれば接合窓は保たれ分子拡散は改善しますが、材料の加工限界内に収める必要があります。コントローラー表示だけでセット値を承認し、キャビティや樹脂水分、金型局所条件の違いを見逃すのが典型的な失敗です。
- ウェルドラインでのオーバーフローは、見た目修正ではなく設計上の有効手段として認められるのはどんな場合ですか?
- 合流面とガスを除去可能なポケットに引き込むよう意図的に設計し、残りの部品強度が確認されている場合に限り、オーバーフローを使用してください。ラインを移動できない場所で局所的な融合を改善できますが、フラッシュ除去だけで弱い界面を修復するわけではありません。オーバーフロー形状、ベント位置、トリミング方法、試験結果を管理計画に記録してください。ウェルドラインが指定荷重経路にある場合は、依然としてゲート配置の見直しが必要です。
- ウェルドラインのトライアルで、次の成形条件変更を止めるべき条件は何ですか?
- 樹脂が変わった、材料が湿っている、金型がすでに温度上限にある、またはQAがロットを保留にした場合は停止してください。トライアルは外観だけで進めてはなりません。荷重経路に対するライン位置を確認し、合流面のベント状態を検証し、実測温度を記録し、承認品と制御サンプルを比較してください。管理計画に停止基準が欠けているのは、成形者が圧力・速度・温度を外観が良くなるまで変え続ける許可ではありません。
出典・参考文献
- 1.Texas Injection Molding. (2026, October 3). Plastic injection molding design guide. Texas Injection Molding.
- 2.JBRplas. (2026, October 9). Weld lines in injection molding — Formation, strength loss, and how to minimize them. JBRplas.
- 3.M. Holland. (2026, October 5). How to solve 10 common injection molding defects. M. Holland.
- 4.Depix AI. Weld line 2026: Where the material meets itself. Depix AI.
- 5.Toray Plastics. Amilan technical information. Toray Plastics.
- 6.Toray Plastics. Torelina technical information. Toray Plastics.
- 7.Polimery Journal. Article PDF. Polimery Journal.
- 8.BASF. Injection molding problems in engineering thermoplastics: Causes and solutions. BASF.
- 9.Eastman. Technical information. Eastman.
- 10.J-STAGE. Article PDF. J-STAGE.