

용접선은 별도의 용융 전선이 만나는 약한 면이다. 첫 번째 점검은 외관 검사로 끝나지 않는다. 전선이 갈라진 곳, 다시 합쳐진 곳, 그 합류점이 부품의 하중을 받는 부분에 위치하는지를 찾아라. 구멍, 인서트, 보스 또는 다른 장애물 근처에 게이트를 배치하면 용융물이 갈라져 감싸며 용접선을 만들 수 있다. 그 선은 긁힌 자국처럼 보이지만 실제로는 그렇지 않다.
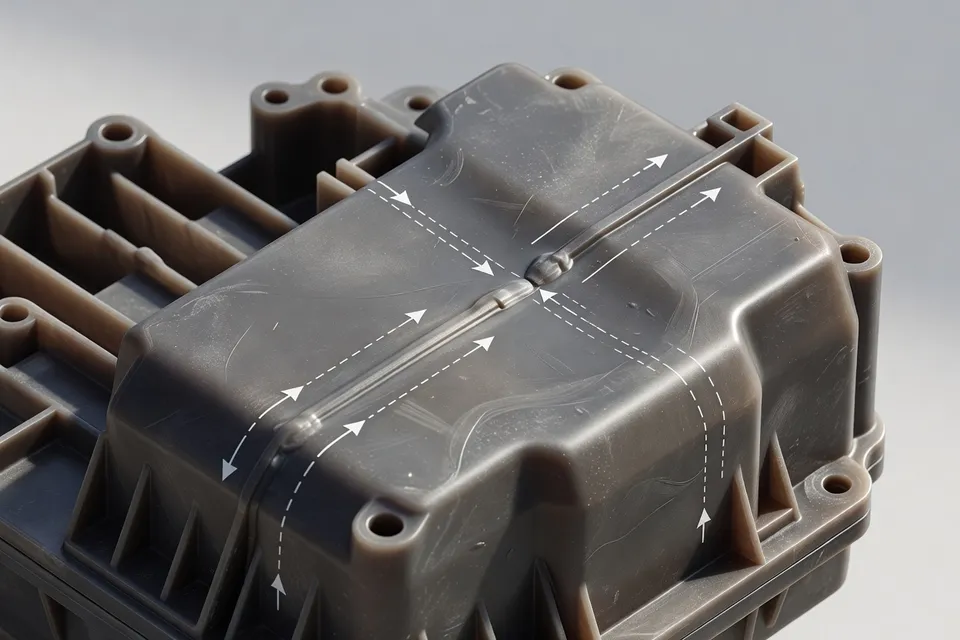
제어 계획은 간단하다. 부품이 깨끗하게 충전되는 곳에 게이트를 두고, 합류면을 벤트하며, 두 전선이 계면이 얼기 전에 충분히 뜨거운 상태로 유지하는 것이다. 이 순서는 폴리머, 금형 형상, 공정 창이 동일할 때만 유용하다. 범용 설정값 규칙이 아니다.
게이트가 고장 위치를 결정한다
Texas Injection Molding의 설계 지침은 부품을 가장 잘 충전하는 영역, 보통 가장 두꺼운 부분에 게이트를 배치하되 고응력 또는 충격 영역에서는 멀리 두라고 권고한다. 게이트가 유동 경로를 제어하기 때문에 이것이 첫 번째 올바른 결정이다. 코어 핀이 있는 부품에 단일 게이트를 공급하면 용융물이 핀을 돌아 반대쪽에 용접선을 만들 수 있다. 다중 게이트는 충전을 개선할 수 있지만, 각 분할은 확인해야 할 또 다른 합류 조건을 만든다.
JBRplas는 세 가지 실용적인 설계 조치를 제시한다. 용접선을 하중 경로에서 멀리 이동시키고, 전선이 만나기 전 유동 거리를 줄이며, 충전에 필요한 것보다 많은 게이트를 사용하지 않는 것이다. 이 조치는 설정자에게 경계를 제공한다. 용접선이 스냅핏 암, 체결 보스, 압력벽 또는 다른 알려된 하중 경로에 있다면 공정 조정이 첫 번째 해결책이 아니다. 금형 또는 게이트 배치를 검토해야 한다.
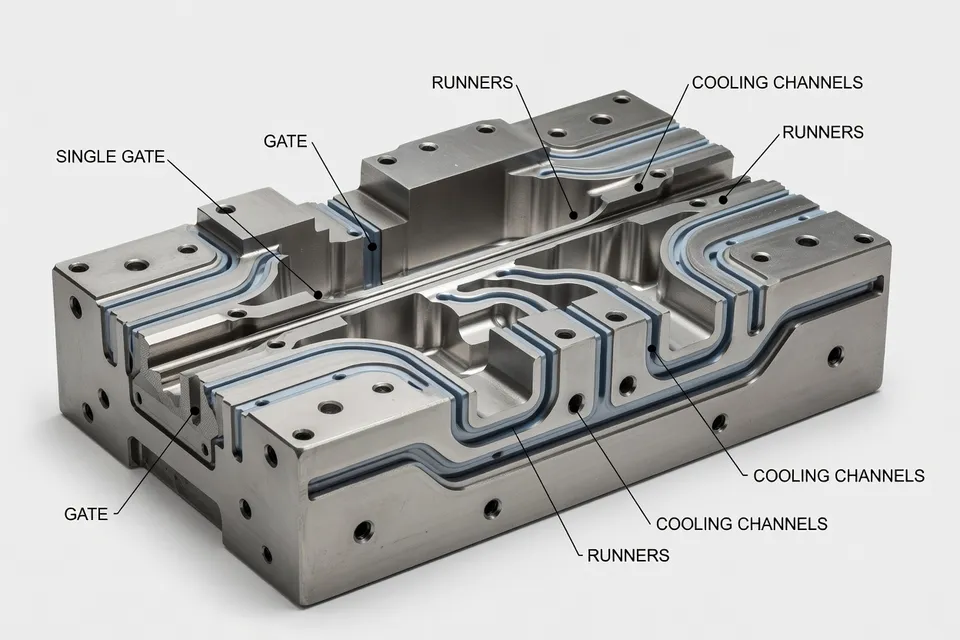
부품 설계자는 또한 구멍, 보스, 인서트, 리브, 벽 두께 변화를 고려해야 한다. Texas Injection Molding은 유동 해석을 사용해 니트라인 위치를 파악하고 그 선을 고응력 영역에서 멀리 유도할 것을 권고한다. 시뮬레이션은 합류면을 찾을 수 있지만, 성형 부품이 실제 사용에서 견딜 수 있음을 자체적으로 증명할 수는 없다.
벤트는 첫 번째 라인 측면 점검이다
두 전선이 만나는 곳에 갇힌 공기는 적절한 융합을 막고, 번 마크, 쇼트 샷, 과도한 사출 압력을 유발할 수 있다. 압력을 높이기 전에 예측된 합류면의 벤트를 확인하라. 막히거나 얕은 벤트는 기계 설정이 변하지 않았어도 캐비티 조건을 바꾼다.
벤팅은 파팅라인 채널, 이젝터 핀, 벤트 핀 또는 러너를 사용할 수 있다. Texas Injection Molding은 파팅라인 벤팅이 필요한 형상에서 가스를 제거할 수 없을 때 벤트 핀이 필요하다고 지적한다. M. Holland의 결함 지침은 유지보수 요점을 명확히 한다. 갇힌 공기는 빠져나갈 경로가 필요하며, 금형과 이젝터 핀을 청소하면 자연 벤팅이 회복될 수 있다. 금형 청소 주기 후에 나타나는 용접선은 재료 변경 전에 그 점검을 유발해야 한다.
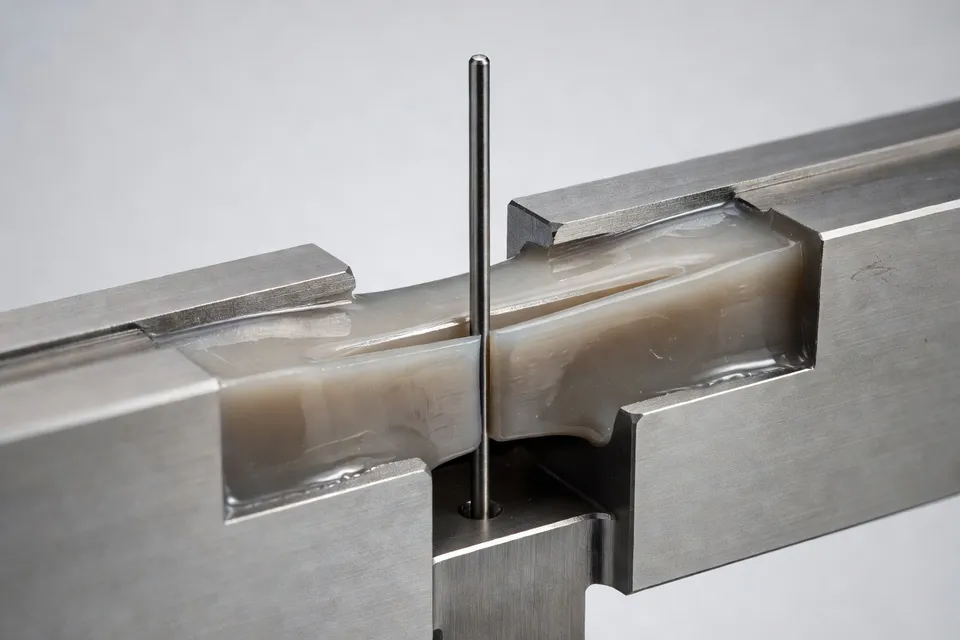
기술 참고자료는 모든 수지와 금형에 단일 벤트 치수를 제시하지 않는다. JBRplas는 미충전 재료에 0.02–0.03 mm, PA6과 같은 저점도 재료에 0.01–0.015 mm의 일반적인 값을 제시한다. 이를 상점 전반의 절삭 깊이가 아닌 예시로 취급하라. 수지 등급, 점도, 충전재, 강재 상태, 플래시 한계가 여전히 제어한다. 재료나 벤트 조건이 다르면 점검은 불완전하다.
온도와 속도가 접합 창에 영향을 준다
전선은 계면을 가로지르는 분자 확산을 위해 충분히 오래 뜨거운 상태를 유지해야 한다. 더 뜨거운 금형과 더 뜨거운 용융물은 그 창을 연장할 수 있으며, 긴 유동 경로는 전선이 만나기 전에 냉각되는 시간을 더 준다. JBRplas는 사출 속도 증가가 일반적으로 용접선 강도를 5–15% 향상시킨다고 보고하지만, 이 수치는 특정 캐비티에 대한 보장된 결과가 아니라 보고된 일반 범위다.
결과를 검증 프롬프트로 사용하라. 속도를 변경했다면 실제 용접선 위치를 검사하고 필요한 하중에서 부품을 시험하라. 그 백분율을 다른 폴리머, 충전재 수준, 벽 두께 또는 금형으로 옮기지 마라. 참고자료는 메커니즘을 뒷받침할 뿐 범용 기계 레시피를 제공하지 않는다.
| 보고된 조건 또는 결과 | 값 |
|---|---|
| 사출 속도 증가로 인한 일반적인 용접선 강도 향상 | 5–15% |
| 미충전 재료의 일반적인 벤트 깊이 | 0.02–0.03 mm |
| PA6과 같은 저점도 재료의 일반적인 벤트 깊이 | 0.01–0.015 mm |
위 값은 JBRplas가 보고한 기술 지침이며 생산 합격 표가 아니다. 중요한 결과는 실제 게이트, 수지, 금형 온도, 벤트 조건으로 만든 부품이다.
기계 점검이 증명할 수 있는 것과 증명할 수 없는 것
설정자는 캐비티가 일관되게 충전되는지, 용접선이 이동했는지, 번 마크가 갇힌 가스를 나타내는지, 벤트 또는 이젝터 핀 영역이 더러운지를 확인할 수 있다. M. Holland는 충전 중 재료 전달을 점검하고 1단계 충전 및 전달 공정을 유지해 쇼트 샷과 플래시를 줄일 것을 권고한다. 이는 충전을 안정화할 수 있지만, 피할 수 없는 유동 분할로 인해 생성된 용접선을 제거하지는 못한다.
동일한 한계가 오버플로에도 적용된다. M. Holland는 니트라인 위치에서 재료가 오버플로되도록 허용하면 멜드를 개선할 수 있으며, 남은 부분은 이형 중 또는 성형 후에 제거된다고 지적한다. 이는 국부적인 설계 해결책이다. 플래시 제거 뒤에 약한 용접선을 숨기는 허가가 아니며, 고위험 부품의 게이트 위치 검토를 대체하지 않는다.
용접선은 자동으로 불량이 아니다. 지정된 하중 경로에 위치하거나, 인장·충격·피로 성능이 실패하거나, 검사 중 선이 열리거나, 공정 변경이 강도를 증명하지 않고 결함을 이동시킬 때 정지 조건이 된다. JBRplas는 생산 게이트 구성으로 인장 바 또는 대표 플라크를 성형하고 용접선을 직접 시험할 것을 권고한다. 시뮬레이션은 위치를 예측하고, 시험은 성능을 예측한다.
수지가 변경되거나, 재료가 젖었거나, 금형이 이미 온도 한계에 도달했거나, QA가 로트를 보류한 경우 시험을 중단하라. 제공된 지침은 이러한 조건에 대한 공통 정지 임계값을 정의하지 않는다. 그 누락된 한계는 제어 계획에 속한다.
다음 교대조가 압력을 변경하기 전에, 용접선 위치를 하중 경로와 비교하고, 합류면의 벤트를 청소하고 확인하며, 실제 용융물과 금형 온도를 기록하고, 승인된 부품과 비교해 하나의 제어된 샘플을 비교하라. 외관 기준뿐만 아니라.
편집 인사이트
- 용접선 문제가 기계 설정이 아니라 금형 설계로 돌아가야 할 때는 언제인가?
- 스냅핏 암, 패스너 보스, 압력벽 등 하중 경로에 놓인 용접선은 주변을 조정하려 하지 마십시오. 먼저 게이트, 홀, 인서트, 리브, 벽 두께 변화와 용접선 위치를 비교해 보십시오. 흐름 분리가 하중이 걸리는 부분에 계면을 만든 경우 압력이나 온도를 바꾸기 전에 게이트나 형상 배치를 다시 검토해야 합니다. 충전 속도를 높이면 융착은 좋아질 수 있지만, 애초에 잘못 위치한 용접선은 움직일 수 없습니다. 시뮬레이션은 접합면을 예측할 뿐, 실제 사용 강도를 보장하지는 않습니다.
- 용접선에 번 마크나 미성형이 있을 때 사출 압력을 올리기 전에 무엇을 확인해야 하는가?
- 압력을 높이기 전에 벤트, 이젝터 핀 주변, 마지막으로 채워지는 부분을 점검하고 청소하십시오. 접합면에 갇힌 공기가 융착을 막고 번 마크를 만들며, 기계 설정이 그대로인데도 충전 저항을 높이는 경우가 많습니다. 막힌 벤트를 압력 문제로 보고 압력을 더 올리면 가스가 더 압축되어 불량이 커집니다. 실제 벤트 상태와 금형 정렬을 확인한 후 시험 성형을 다시 진행하십시오.
- 사출 속도를 높여 얻은 용접선 개선 효과를 그대로 양산 기준으로 삼을 수 있는가?
- 그렇지 않습니다. 5~15% 개선은 확인을 위한 참고치일 뿐 합격 기준이 아닙니다. 수지 허용 범위 내에서 충전 속도를 바꾼 뒤 실제 용접선을 관찰하고, 대표 부품으로 인장·충격·피로 시험을 진행해야 합니다. 벤트가 불량한 금형은 속도를 높일 때 공기가 더 잘 갇혀 화상이나 미융착이 생길 수 있습니다. 다른 수지, 충전제 함량, 벽 두께, 게이트 배치로 그 수치를 그대로 적용해서는 안 됩니다.
- 용접선을 강화하기 위해 온도를 변경할 때 승인 전에 어떤 기록이 필요한가?
- 승인된 설정과 비교해 실제 용융 수지 온도, 금형 온도, 충전 프로파일, 전환점, 수지 등급, 충전제 상태, 벤트 상태를 모두 기록하십시오. 변경 전후 부품을 비교하고 용접선 위치에서 요구 하중으로 시험해야 합니다. 온도를 높이면 접합 시간이 길어지고 분자 확산이 좋아지지만, 재료의 가공 한계를 벗어나서는 안 됩니다. 컨트롤러 표시값만 보고 승인하는 실수를 피하십시오.
- 용접선에서의 오버플로를 단순한 외관 개선이 아닌 정식 설계 수단으로 삼을 수 있는 경우는?
- 오버플로를 의도적으로 설계해 접합면과 가스를 제거 가능한 포켓으로 유도하고, 남은 부품의 강도를 검증한 경우에만 사용하십시오. 용접선을 이동할 수 없을 때 국부적인 융착을 개선할 수 있지만, 플래시 제거만으로는 약한 계면을 보완하지 못합니다. 오버플로 형상, 벤트 위치, 트리밍 방법, 시험 결과를 관리 계획에 기록하십시오. 용접선이 여전히 하중 경로에 있다면 게이트 배치를 재검토해야 합니다.
- 다음 기계 조정으로 넘어가기 전에 용접선 시험을 중단해야 하는 경우는?
- 수지가 바뀌었거나 재료가 젖었거나, 금형이 이미 온도 한계에 도달했거나, QA가 로트를 보류한 경우 시험을 중단하십시오. 외관만 보고 진행해서는 안 됩니다. 용접선이 하중 경로에 있는지, 접합면 벤트 상태는 양호한지, 실제 온도는 기록된 값과 일치하는지 확인하고, 승인된 부품과 비교 시험을 거쳐야 합니다. 관리 계획에 정지 기준이 없으면 설정자가 압력·속도·온도를 계속 바꾸는 것을 허용하는 것이 아닙니다.
출처 및 참고자료
- 1.Texas Injection Molding. (2026, October 3). Plastic injection molding design guide. Texas Injection Molding.
- 2.JBRplas. (2026, October 9). Weld lines in injection molding — Formation, strength loss, and how to minimize them. JBRplas.
- 3.M. Holland. (2026, October 5). How to solve 10 common injection molding defects. M. Holland.
- 4.Depix AI. Weld line 2026: Where the material meets itself. Depix AI.
- 5.Toray Plastics. Amilan technical information. Toray Plastics.
- 6.Toray Plastics. Torelina technical information. Toray Plastics.
- 7.Polimery Journal. Article PDF. Polimery Journal.
- 8.BASF. Injection molding problems in engineering thermoplastics: Causes and solutions. BASF.
- 9.Eastman. Technical information. Eastman.
- 10.J-STAGE. Article PDF. J-STAGE.