

焊缝是分离的熔体前沿相遇时形成的弱平面。首先要做的不是外观检查。要找出前沿分开的地点、重新汇合的地点,以及这个交汇点是否位于零件受载的区域。浇口若靠近孔、嵌件、凸台或其他障碍物,会迫使熔体分裂并绕过它闭合。焊缝可能看起来像划痕,其实不是。
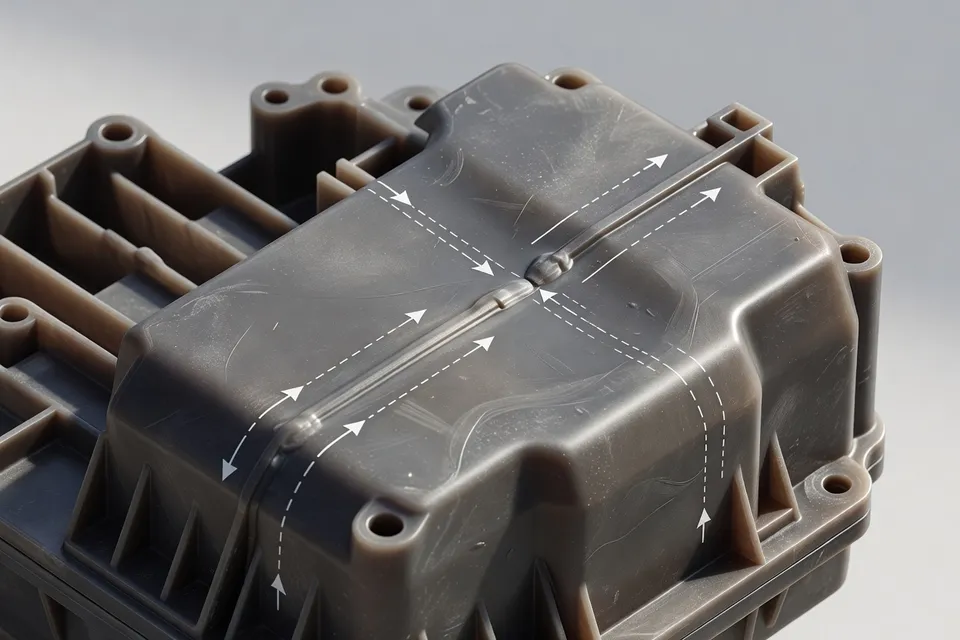
控制方案很简单:把浇口放在零件能干净填充的位置,对交汇平面进行排气,并让两个前沿保持足够热以便在界面冻结前熔合。只有在聚合物、模具几何形状和工艺窗口保持不变时,这个顺序才有意义。它不是通用的设定点规则。
浇口决定失效位置
Texas Injection Molding 的设计指南把浇口放在最能填充零件的区域,通常是最厚部位,同时避开高应力或冲击区域。这是正确的首要决定,因为浇口控制流动路径。单个浇口喂料带芯销的零件,会让熔体绕过芯销并在对面形成焊缝。多个浇口可以改善填充,但每次分流都会产生另一个必须检查的交汇条件。
JBRplas 提出三个实用设计动作:把焊缝移出载荷路径、缩短前沿相遇前的流动距离、只使用填充所需的最少浇口数量。这给调试人员划定了边界。如果焊缝出现在卡扣臂、紧固件凸台、承压壁或其他已知载荷路径上,工艺调整不是首要措施。模具或浇口布局需要重新审视。
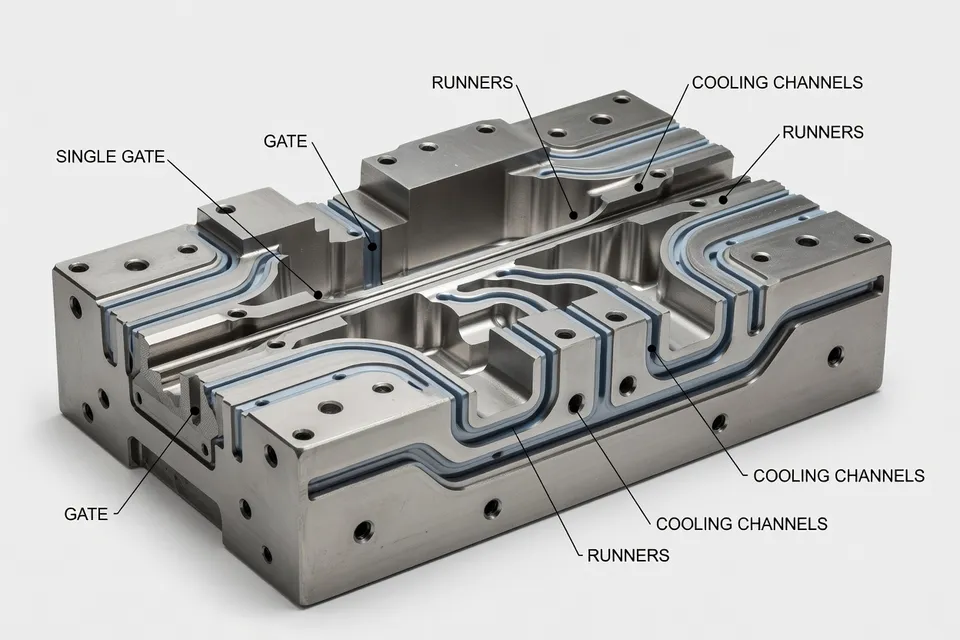
零件设计者还必须考虑孔、凸台、嵌件、筋条和壁厚变化。Texas Injection Molding 建议使用流动分析来识别可能的 knit-line 位置,并把这些线引向远离高应力区域。模拟可以定位交汇平面,但它本身无法证明模塑件能在使用中存活。
通气是第一道现场检查
两个前沿相遇处被困的空气会妨碍正常熔合,还可能产生烧伤痕迹、短射和过高的注射压力。在增加压力前,先检查预测交汇平面的排气口。堵塞或过浅的排气口即使机器设定没变,也会改变型腔条件。
排气方式可以采用分型面通道、顶出销、排气销或流道。Texas Injection Molding 指出,当分型面排气无法从所需几何形状排出气体时,就需要排气销。M. Holland 的缺陷指南明确指出:被困空气需要排出路径,清洁模具和顶出销可以恢复自然排气。模具清洁间隔后出现的焊缝,应先触发该检查,再考虑换料。
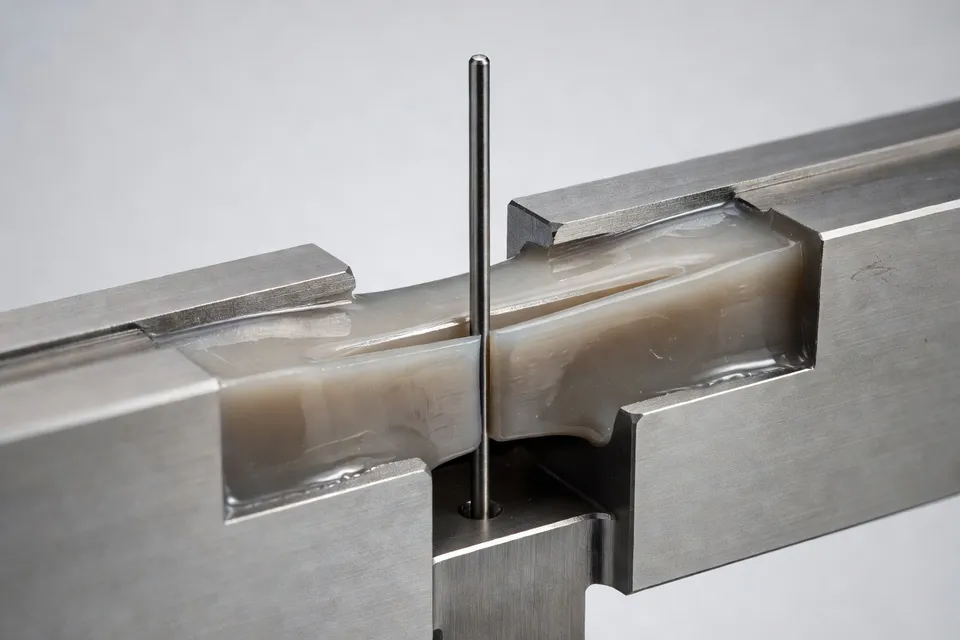
技术参考并未为每种树脂和模具规定单一排气尺寸。JBRplas 给出的典型值为:无填充材料 0.02–0.03 mm,低黏度材料(如 PA6)0.01–0.015 mm。这些只是示例,不是车间统一切削深度。树脂牌号、黏度、填料、钢材状况和飞边限制仍起决定作用。如果材料或排气条件不同,检查就不完整。
温度和速度影响结合窗口
前沿必须保持足够热的时间,让分子在界面扩散。较高模具温度和熔体温度可以延长这个窗口,而较长的流动路径会让前沿在相遇前冷却更多。JBRplas 报告称,提高注射速度通常可使焊缝强度提升 5–15%,但这个数字是一般范围,不是特定型腔的保证结果。
把结果当作验证提示。如果改变速度,就要检查实际焊缝位置,并在所需载荷下测试零件。不要把这个百分比带到不同聚合物、填料水平、壁厚或模具中而不做对比批次。参考文献支持的是机理,而不是通用机器配方。
| 报告的条件或结果 | 数值 |
|---|---|
| 提高注射速度带来的典型焊缝强度改善 | 5–15% |
| 无填充材料的典型排气深度 | 0.02–0.03 mm |
| 低黏度材料(如 PA6)的典型排气深度 | 0.01–0.015 mm |
以上数值是 JBRplas 报告的技术指导,不是生产验收表。真正重要的是用实际浇口、树脂、模具温度和排气条件制成的零件。
机器检查能证明什么、不能证明什么
调试人员可以确认型腔是否稳定填充、焊缝是否移动、烧伤痕迹是否表明气体被困,以及排气口或顶出销区域是否脏污。M. Holland 建议在填充阶段检查材料输送,并保持第一阶段填充和切换工艺以减少短射和飞边。这可以稳定填充,但无法消除由不可避免的流动分流造成的焊缝。
同样的限制也适用于溢流。M. Holland 指出,允许材料在 knit-line 位置溢流可以改善熔合,多余部分在顶出或成型后去除。这是局部设计方案,不是允许通过去除飞边来掩盖弱焊缝,也不能取代高责任零件上的浇口位置审查。
焊缝并不自动成为废品。当它位于规定的载荷路径上、拉伸/冲击/疲劳性能不合格、检查时焊缝打开、或工艺变更使缺陷移动却未证明强度时,它就成了停机条件。JBRplas 建议用生产浇口配置模塑拉伸条或代表性板材,直接测试焊缝。模拟预测位置,测试预测性能。
如果更换树脂、材料受潮、模具已达温度极限,或 QA 已将批次置于保留状态,就停止试模。所提供的指导没有为这些情况定义通用停止阈值。这个缺失的限值应写入控制计划。
在下一班次改变压力前,请对照载荷路径检查焊缝位置、清洁并验证交汇平面的排气口、记录实际熔体和模具温度,并将一个受控样品与批准零件进行对比,而不仅仅是对照外观标准。
编辑洞察
- 焊缝问题什么时候应该回溯到模具设计,而不是靠机台设定解决?
- 遇到焊缝落在卡扣臂、紧固凸台、承压壁或其他已知受力路径上时,拒绝通过调机来绕过。先把焊缝位置与浇口、孔洞、嵌件、筋条和壁厚变化一一对应;若流动分叉本身就把交界面放在受力区域,就该先检讨浇口或特征布局,而不是改动压力或温度。加快充填虽能改善熔合,却无法移动位置本就不当的焊缝。模拟可预测交汇面,却无法证实服役强度。
- 焊缝出现烧焦或短射时,加大注射压力前该检查什么?
- 先检查并清理排气槽、顶出销区域以及最后充填区,再考虑升压。交汇面处困气会阻碍熔合、产生烧痕,还会让充填阻力看似增大,即便机台设定没变。常见错误是把堵塞或过浅的排气当成压力问题;加压只会把气体压得更紧,反而加重缺陷。先确认实际排气状况和钢材对位,再跑一次受控样件。
- 提高注射速度带来的焊缝改善数据,能否作为量产保证?
- 不能。报告的5–15%改善只是验证提示,不是验收值。在树脂允许窗口内调整充填速度,然后检查实际焊缝,并在代表性零件上测试拉伸、冲击或疲劳性能。排气不良的模具在高速时容易困气,较热、较快的熔体前锋带来的表面改善,可能被烧焦或熔合不完全抵消。不要在不同聚合物、填料含量、壁厚或浇口布局间直接套用该百分比,必须有对比数据。
- 打算用温度调整来强化焊缝,批准前需要哪些记录?
- 记录实际熔体温度、模具温度、充填曲线、切换点、树脂牌号、填料状况和排气状态,与核准设定对比。然后比较变更前后的零件,对焊缝位置进行所需载荷下的测试。提高温度可延长熔接窗口、改善分子扩散,但必须留在材料加工极限内。常见失误是只看控制器显示的设定值就批准,而实际模腔、树脂水分或局部模具状况已不同。
- 焊缝处设置溢料什么时候是正当的设计手段,而非单纯修饰?
- 只有当溢料被刻意设计成把交汇面和困气引到可移除的料包,且剩余零件仍通过强度验证时,才算正当。它能改善无法移位的焊缝处的局部熔合,但去除毛边本身并不能修补薄弱界面。把溢料几何、排气位置、修剪方法和测试结果都记入控制计划。若焊缝仍在指定的受力路径上,仍需检讨浇口布局。
- 什么情况下焊缝试模该在下一轮机台调整前停止?
- 树脂已更换、物料受潮、模具已达温度上限,或品管已将批次暂停时,就该停止。试模不能只凭外观判断:要对照受力路径核对焊缝,确认交汇面排气,记录实际温度,并与核准零件做受控样件对比。缺失停止阈值属于控制计划的漏洞,不是允许调机员不断改压力、速度或温度直到缺陷看起来不明显。
来源与参考
- 1.Texas Injection Molding. (2026, October 3). Plastic injection molding design guide. Texas Injection Molding.
- 2.JBRplas. (2026, October 9). Weld lines in injection molding — Formation, strength loss, and how to minimize them. JBRplas.
- 3.M. Holland. (2026, October 5). How to solve 10 common injection molding defects. M. Holland.
- 4.Depix AI. Weld line 2026: Where the material meets itself. Depix AI.
- 5.Toray Plastics. Amilan technical information. Toray Plastics.
- 6.Toray Plastics. Torelina technical information. Toray Plastics.
- 7.Polimery Journal. Article PDF. Polimery Journal.
- 8.BASF. Injection molding problems in engineering thermoplastics: Causes and solutions. BASF.
- 9.Eastman. Technical information. Eastman.
- 10.J-STAGE. Article PDF. J-STAGE.