

熔接線是兩股熔體前鋒相遇的弱面。第一步不是外觀檢查,而是找出前鋒分流、重合的位置,以及該交會點是否落在零件受力區。澆口若靠近孔洞、嵌件、凸台或其他障礙物,會迫使熔體分流包圍,交會線可能看起來像刮痕,但它不是刮痕。
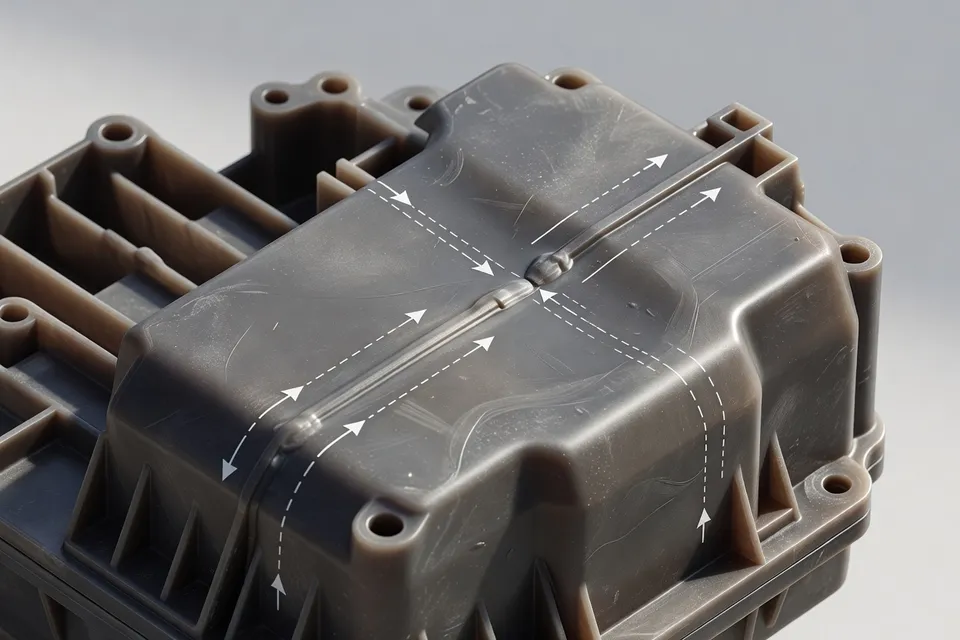
控制要點簡單:把澆口放在零件能順利充填的位置,確保交會面有通氣孔,並讓兩股前鋒在界面凍結前保持足夠溫度。只有在聚合物、模具幾何與加工窗口維持不變時,這順序才有效。它不是通用設定規則。
澆口決定失效位置
Texas Injection Molding 的設計指引建議把澆口放在充填最佳的區域,通常是最厚處,並避開高應力或衝擊區。這是首要決定,因為澆口控制流動路徑。單一澆口若遇到芯銷,熔體會繞過芯銷,在對面形成熔接線。多澆口可改善充填,但每一次分流都需檢查交會狀況。
JBRplas 提出三項實務設計動作:把熔接線移離負荷路徑、縮短前鋒交會前的流動距離,以及只使用充填所需的最少澆口數。這給操作員一條界線。若熔接線落在卡扣臂、緊固凸台、壓力壁或其他已知負荷路徑,調整製程不是首要作法,應先檢討模具或澆口配置。
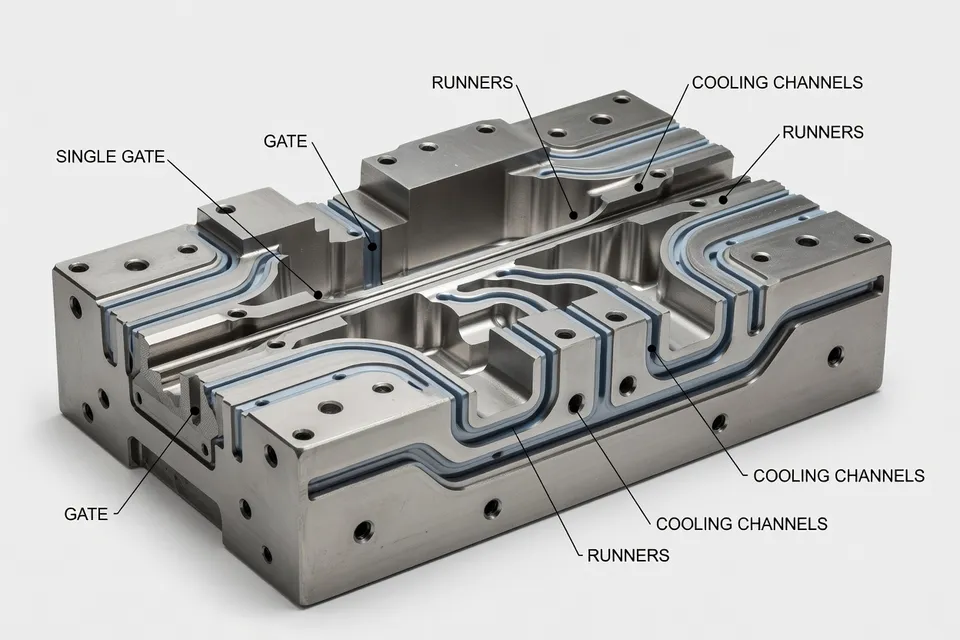
零件設計也必須考慮孔洞、凸台、嵌件、肋條與壁厚變化。Texas Injection Molding 建議使用流動分析找出可能的熔接線位置,並把這些線導離高應力區。模擬能定位交會面,但無法自行證明成型零件在服役中能承受負荷。
通氣孔是現場首要檢查項目
兩股前鋒交會處若有困氣,會阻礙熔合,並可能產生燒痕、短射與過高射出壓力。在提高壓力前,先檢查預測交會面的通氣孔。阻塞或過淺的通氣孔,即使機器設定未動,也會改變模穴狀況。
通氣方式可使用分模面通道、頂出銷、通氣銷或流道。Texas Injection Molding 指出,當分模面通氣無法排除所需幾何的氣體時,就需要通氣銷。M. Holland 的缺陷指引清楚指出:困氣需要出口,清理模具與頂出銷可恢復自然通氣。若在模具清理後出現熔接線,應先進行此項檢查,再考慮換料。
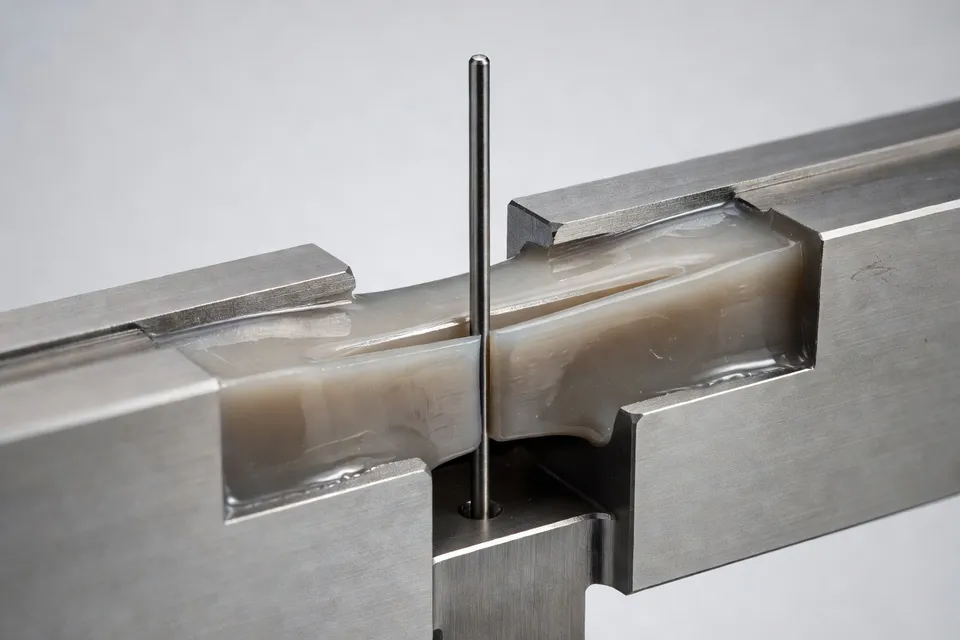
技術參考並未為每種樹脂與模具訂出單一通氣孔尺寸。JBRplas 給出未填充材料典型值 0.02–0.03 mm,低黏度材料如 PA6 則為 0.01–0.015 mm。這些只是範例,並非全廠通用的切削深度。樹脂牌號、黏度、填充物、鋼材狀況與飛邊限制仍為主導因素。若材料或通氣孔狀況不同,檢查即不完整。
溫度與速度影響交會窗口
前鋒必須保持足夠高溫,讓分子能跨界面擴散。較高的模具與熔體溫度可延長窗口,而長流道會讓前鋒在交會前有更多時間冷卻。JBRplas 指出,提高射出速度通常可改善熔接線強度 5–15%,但這只是報告的一般範圍,並非特定模穴的保證值。
把結果當作驗證提示。若改變速度,需實際檢查熔接線位置,並在要求負荷下測試零件。不要把該百分比套用到不同聚合物、填充量、壁厚或模具上,而不進行對照批次。參考資料支持機制,而非通用機器配方。
| 報告狀況或結果 | 數值 |
|---|---|
| 提高射出速度對熔接線強度的典型改善 | 5–15% |
| 未填充材料的典型通氣孔深度 | 0.02–0.03 mm |
| 低黏度材料如 PA6 的典型通氣孔深度 | 0.01–0.015 mm |
以上數值為 JBRplas 報告的技術指引,並非生產驗收表。真正重要的是使用實際澆口、樹脂、模具溫度與通氣孔狀況所製成的零件。
機器檢查能證明與不能證明的事
操作員可確認模穴是否充填一致、熔接線是否偏移、燒痕是否顯示困氣,以及通氣孔或頂出銷區域是否髒污。M. Holland 建議在充填階段檢查材料輸送,並維持第一段充填與轉換製程,以減少短射與飛邊。這能穩定充填,但無法消除因無法避免的流動分流所造成的熔接線。
同樣限制也適用於溢流。M. Holland 指出,在熔接線位置允許材料溢流可改善熔合,溢出的殘料在頂出或成型後移除。這是局部設計解法,並非允許用去除飛邊來掩蓋弱熔接線,也無法取代高責任零件上的澆口位置檢討。
熔接線不自動構成拒收。只有當它落在指定的負荷路徑、拉伸、衝擊或疲勞性能不合格、檢查時線條開裂,或製程變更移動缺陷卻未證明強度時,才成為停線條件。JBRplas 建議用生產澆口配置成型拉伸條或代表性平板,直接測試熔接線。模擬預測位置,測試預測性能。
若樹脂已更換、材料受潮、模具已達溫度上限,或品管已將批次保留,則停止試模。所提供的指引並未定義這些狀況的共同停線門檻。該缺失的門檻應納入控制計劃。
在下一班改變壓力前,先對照負荷路徑檢查熔接線位置、清潔並驗證交會面的通氣孔、記錄實際熔體與模具溫度,並將受控樣品與核准零件比對,而非僅比對外觀標準。
編輯洞察
- 熔接線落在卡扣臂、凸台或承壓壁時,為何要先改模具而非機台參數?
- 若熔接線位於卡扣臂、緊固件凸台、承壓壁或其他指定負載路徑,絕對不要靠調整參數勉強應付。先把熔接線位置對照澆口、孔洞、嵌件、肋條及壁厚變化標示清楚;若流動分割已把界面放在受力區,就該先檢討澆口或特徵配置,而不是先改壓力或溫度。加快充填雖能改善融合,卻無法移動原本位置不當的熔接線。模流分析可預測交會平面,但無法證明實際使用強度。
- 熔接線出現燒焦或短射前,要先檢查什麼才考慮加注射壓力?
- 先檢查並清理排氣槽、頂針區及最後充填位置,再考慮提高壓力。熔接面若有困氣,不但阻礙融合,還會產生燒焦並增加充填阻力。常見錯誤是把排氣不良當成壓力不足;再加壓只會把氣體壓得更緊,反而加重缺陷。確認排氣槽狀況與鋼材對合後,再做受控試樣。
- 提高注射速度改善熔接線的數據,能直接當作量產保證嗎?
- 不行。所謂5–15%改善只是驗證提示,不是驗收標準。必須在樹脂核准範圍內調整充填速度,再實際檢查熔接線,並對代表性零件做拉伸、衝擊或疲勞測試。排氣不良的模具在高速時容易困氣,表面改善可能被燒焦或融合不足抵消。不同聚合物、填充量、壁厚或澆口配置都不能直接套用同一百分比。
- 打算用溫度調整強化熔接線前,需要保留哪些紀錄?
- 必須記錄實際熔膠溫度、模具溫度、充填曲線、轉換點、樹脂牌號、填充狀況及排氣狀態,並與核准設定比對。再比較調整前後零件,確認熔接線位置並進行負載測試。提高溫度雖能延長接合窗口、促進分子擴散,但仍須在材料加工範圍內。常見問題是只看控制器顯示值,卻忽略模腔、樹脂水分或局部模具狀況已不同。
- 什麼情況下,熔接線的溢料才是正當設計手段而非只是修外觀?
- 只有當溢料刻意把交會平面與困氣引到可移除的袋區,且剩餘零件仍經強度驗證時才適用。它能在無法移動熔接線的位置改善局部融合,但修除毛邊本身無法修復弱界面。必須把溢料幾何、排氣位置、修剪方式及測試結果列入管制計畫。若熔接線仍在指定負載路徑,還是需要檢討澆口配置。
- 什麼情況下,熔接線試模就該停止,不再繼續調整機台?
- 樹脂已更換、材料受潮、模具已達溫度極限,或品保已將批次停線時就該停止。試模不能只看外觀:必須比對熔接線是否落在負載路徑、確認交會面排氣、記錄實際溫度,並與核准零件做受控樣品比對。缺少停止門檻是管制計畫的漏洞,不是允許操作員持續調整壓力、速度或溫度直到缺陷看起來不明顯。
來源與參考
- 1.Texas Injection Molding. (2026, October 3). Plastic injection molding design guide. Texas Injection Molding.
- 2.JBRplas. (2026, October 9). Weld lines in injection molding — Formation, strength loss, and how to minimize them. JBRplas.
- 3.M. Holland. (2026, October 5). How to solve 10 common injection molding defects. M. Holland.
- 4.Depix AI. Weld line 2026: Where the material meets itself. Depix AI.
- 5.Toray Plastics. Amilan technical information. Toray Plastics.
- 6.Toray Plastics. Torelina technical information. Toray Plastics.
- 7.Polimery Journal. Article PDF. Polimery Journal.
- 8.BASF. Injection molding problems in engineering thermoplastics: Causes and solutions. BASF.
- 9.Eastman. Technical information. Eastman.
- 10.J-STAGE. Article PDF. J-STAGE.