
Pirelli coordonne une chaîne européenne de recyclage pneu-à-pneu avec Pyrum, BASF et Synthos pour réintroduire les matériaux des pneus usagés et de rebut dans de nouveaux pneus. La voie est précise : Pyrum pyrolyse les pneus en fin de vie, envoie le noir de carbone récupéré vers la production de pneus de Pirelli en Europe et dirige l’huile de pyrolyse vers BASF pour un traitement chimique avant que Synthos ne transforme la charge obtenue en caoutchouc synthétique certifié destiné à Pirelli.
C’est une chaîne matérielle crédible. Elle ne prouve pas encore que le recyclage pneu-à-pneu soit devenu une matière première fiable pour la production. La question décisive n’est plus de savoir si un pneu peut être décomposé chimiquement en flux utiles. C’est de savoir si le recycleur peut livrer ces flux au rythme, à la constance et selon les spécifications qu’une usine de pneus acceptera.
La boucle matière de Pirelli
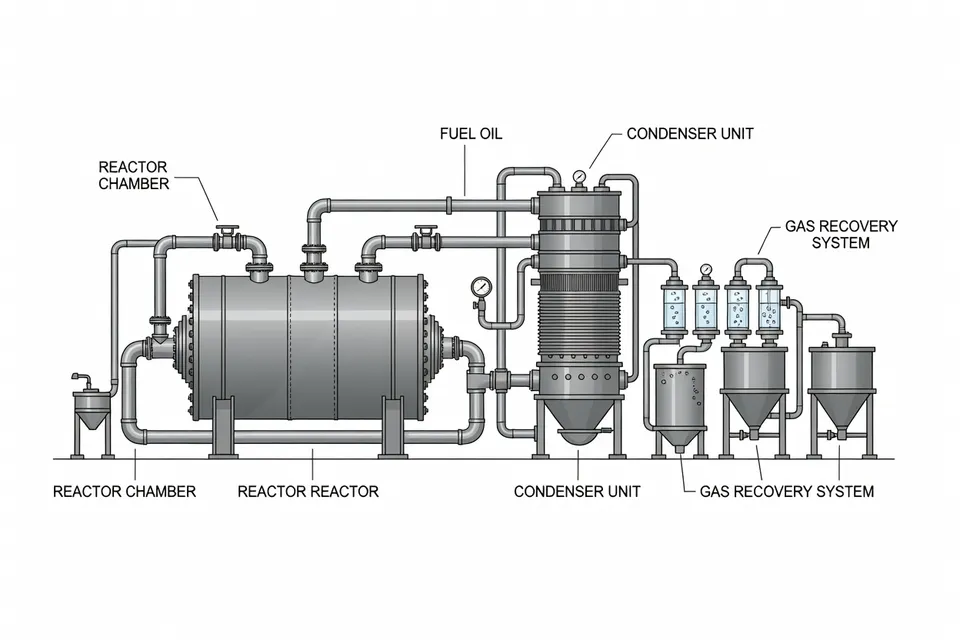
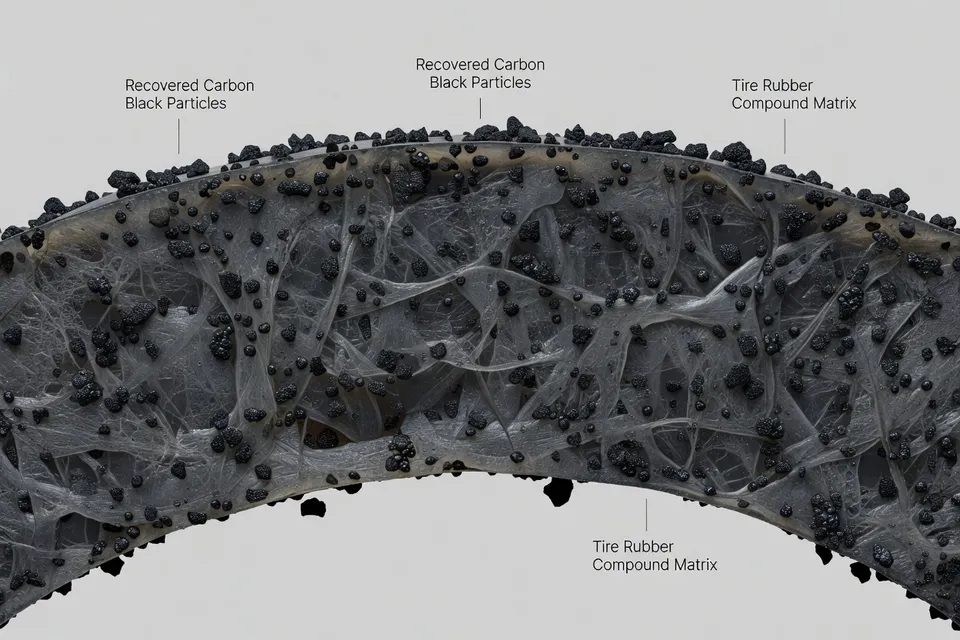
Pirelli utilise un procédé multi-entreprises plutôt que de demander à un seul recycleur de restituer un composé complet. Les pneus usagés collectés en Allemagne, y compris ceux liés aux succursales Driver et au sport automobile, sont combinés aux rebuts de l’usine de Breuberg. Pyrum applique la pyrolyse, qui décompose thermiquement les pneus sans oxygène en noir de carbone récupéré et en huile de pyrolyse.
Le noir de carbone récupéré est destiné à remplacer une partie du noir de carbone industriel neuf dans la production européenne de Pirelli. Cette substitution compte car elle place la fraction recyclée dans une fonction classique du compoundage plutôt que de la traiter comme une charge bas de gamme pour tapis, asphalte ou pièces moulées.
L’huile suit un parcours plus long. BASF la mélange à des matières premières fossiles pour produire des intermédiaires dont le butadiène et le styrène. Dans le cadre d’un bilan massique ISCC PLUS, la part recyclée est affectée aux produits certifiés Ccycled. Synthos utilise ensuite ces matériaux pour fabriquer du caoutchouc synthétique certifié pour pneus haute performance, qui revient chez Pirelli.
La chaîne présente donc deux revendications distinctes. Le noir de carbone récupéré est physiquement livré à la production de pneus. L’huile de pyrolyse est transformée par voie chimique avec allocation certifiée. Ces deux routes ne doivent pas être présentées comme le même type de récupération.
La contrainte d’usine
La mise à jour opérationnelle de Pyrum place la question de la qualification en termes plus nets. Le 24 septembre 2026, le recycleur a abaissé sa prévision de chiffre d’affaires 2026 à 4,2–5,3 M€ contre 6,5–9,5 M€ après un démarrage plus lent que prévu de l’installation de broyage et de pelletisation à Dillingen. L’entreprise a également élargi sa perte EBIT consolidée prévue à 10,0–12,5 M€ contre 8,0–10,5 M€.
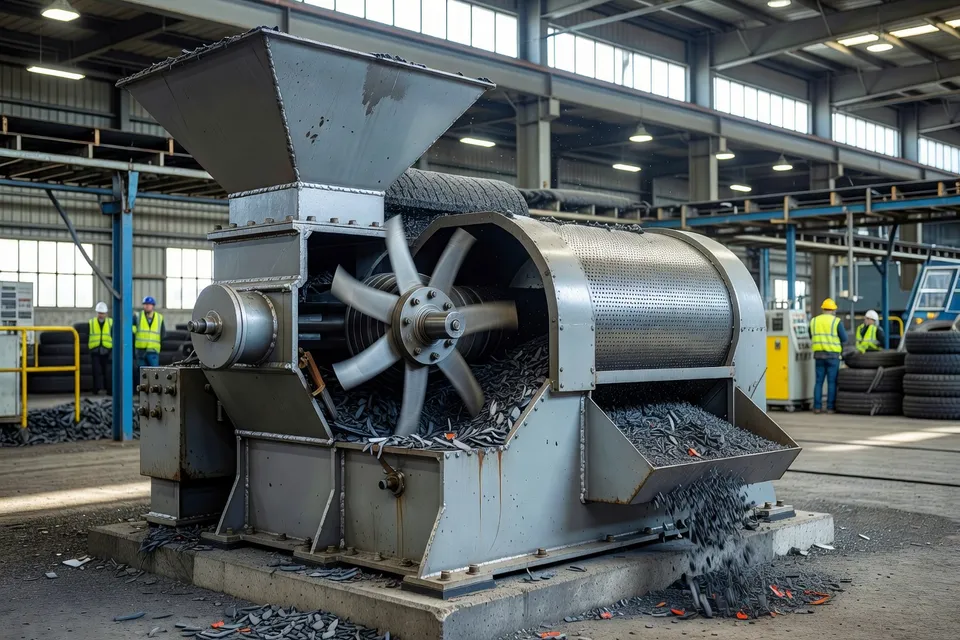
Le problème n’a pas été décrit comme un échec de la chimie de pyrolyse. Il résidait dans l’étape de manutention : le convoyage du matériau broyé depuis une trémie tampon vers les étapes suivantes. Après travaux de modification, l’unité atteignait un débit allant jusqu’à 1 250 kg/h contre un objectif de 1 650 kg/h.
| Mesure Dillingen | Plan ou prévision antérieur | Chiffre révisé ou atteint |
|---|---|---|
| Débit broyage et pelletisation | Objectif 1 650 kg/h | Jusqu’à 1 250 kg/h |
| Chiffre d’affaires 2026 | 6,5–9,5 M€ | 4,2–5,3 M€ |
| Perte EBIT consolidée 2026 | 8,0–10,5 M€ | 10,0–12,5 M€ |
| Production totale 2026 | 12–18 M€ | 11–14 M€ |
Le tableau constitue un avertissement utile pour les acheteurs de pneus : un procédé nommé peut avoir un partenaire nommé et un usage final nommé et pourtant rater le rythme de production derrière la promesse commerciale.
Le caoutchouc qui reste en dehors du pneu
Le contraste avec le recyclage classique des pneus est direct. Au Canada, le chiffre de collecte de 2023 de 438 297 tonnes était associé à un taux de valorisation de 92 %. Environ 90 % du poids collecté est devenu des produits dérivés des pneus tels que la poudre de caoutchouc, l’asphalte modifié au caoutchouc, les granulats dérivés des pneus et les articles moulés, tandis qu’environ 2 % allaient au combustible.
Ces débouchés prouvent que l’infrastructure de collecte et de traitement existe. Ils ne prouvent pas que le caoutchouc récupéré convient à un pneu neuf.
Ce que Pirelli doit encore démontrer
Le projet de Pirelli résout le problème de propriété : chaque acteur possède une étape définie du procédé. ISCC PLUS couvre la traçabilité de la voie bilan massique. Pyrum fournit le noir de carbone récupéré et l’huile de pyrolyse ; BASF traite l’huile ; Synthos fabrique le caoutchouc synthétique ; Pirelli réintègre les matériaux dans les pneus.
Le projet n’établit pas, par lui-même, le nombre de pneus qui peuvent être produits, la teneur recyclée dans un modèle précis, la constance à long terme du noir de carbone récupéré, ni la marge de performance après plusieurs lots. Ce sont les mesures dont une usine de pneus aurait besoin avant de considérer la boucle comme un approvisionnement courant plutôt qu’une démonstration contrôlée.
La contrainte de Dillingen rend la vérification pratique plutôt que théorique. Si le système de manutention ne livre que jusqu’à 1 250 kg/h contre un objectif de 1 650 kg/h, la limite apparaît avant que les ingénieurs pneu ne débattent de l’usure de la bande de roulement ou de la résistance au roulement. Un acheteur ne peut pas approuver une charge circulaire qui arrive de façon irrégulière, même si sa chimie convient.
La revendication la plus forte disponible aujourd’hui reste donc limitée mais utile : Pirelli a relié la pyrolyse, le noir de carbone récupéré, les intermédiaires chimiques et le caoutchouc synthétique en une route européenne définie vers de nouveaux pneus. La prochaine preuve n’est pas une nouvelle annonce. C’est une production répétable conforme aux spécifications et au débit que l’usine de pneus doit valider.
Analyses éditoriales
- Quels contrôles un acheteur de pneus doit-il effectuer avant d’intégrer le noir de carbone récupéré en production courante ?
- Demander les données par lot sur cendre, structure, propriétés de surface, contamination, humidité et constance, puis tester le matériau dans le compound et les performances pneus visés. Un lot de noir de carbone récupéré peut être chimiquement adapté mais arriver hors des tolérances de mélange ou de qualité de l’usine. Ne pas l’approuver sur une description de procédé ou une certification seule ; vérifier la répétabilité sur les lots, le taux de substitution autorisé et le calendrier de livraison qui assure l’approvisionnement du compoundage.
- La certification ISCC PLUS prouve-t-elle que toute l’huile de pyrolyse de pneus revient physiquement dans un nouveau pneu ?
- Non. Conservez le certificat comme preuve de traçabilité et d’allocation en bilan massique, pas comme preuve d’une récupération physique un pour un. L’huile est co-traitée avec des charges fossiles pour produire des intermédiaires chimiques, et la part recyclée est attribuée aux produits certifiés avant la fabrication du caoutchouc synthétique. Le point de friction est le vocabulaire commercial : une allégation en bilan massique peut être valide alors que les molécules du caoutchouc fini ne sont pas traçables individuellement à un pneu mis au rebut précis.
- Pourquoi la ligne de broyage et de pelletisation compte-t-elle plus que la chimie de pyrolyse lors du passage à l’échelle ?
- Mesurer les kilogrammes par heure au goulet d’étranglement de la manutention, pas seulement la capacité du réacteur. Si le convoyage depuis la trémie tampon ne peut pas alimenter les étapes aval au débit prévu, la chaîne rate les livraisons avant que les ingénieurs pneus n’évaluent la résistance au roulement ou l’usure. Des équipes supplémentaires peuvent rattraper une partie de la production, mais elles augmentent les coûts de main-d’œuvre et d’exploitation sans lever la contrainte de base. Un acheteur a besoin d’un débit soutenu, de marges pour la maintenance planifiée et d’un plan de récupération convenu en cas de livraisons courtes.
- Qu’est-ce qui rend le caoutchouc dévulcanisé ou régénéré utilisable dans un compound de pneu plutôt que seulement dans des produits moulés ?
- Préciser la matière première avant d’aborder le taux de charge : granulométrie fine, faible contamination, flux de pneus triés, dévulcanisation contrôlée et enregistrements par lot sont des prérequis. Le caoutchouc dévulcanisé peut conserver suffisamment de structure polymère pour un usage contrôlé, mais le caoutchouc broyé vulcanisé ne redevient pas simplement un compound frais quand on le broie plus fin. L’échec habituel consiste à valider un matériau sur les propriétés annoncées tout en négligeant la pureté, le comportement de vulcanisation ou les variations entre lots ; valider la traction, l’allongement, le module, l’usure et la réponse à la vulcanisation au taux de charge proposé.
- Qui est responsable des consignes et de la décision de libération quand quatre étapes de procédé alimentent une usine de pneus ?
- Désigner un propriétaire technique unique pour la spécification de la matière entrante et attribuer les droits de libération à chaque transfert : préparation de la charge, pyrolyse, conversion chimique, production de caoutchouc et compoundage de pneus. Chaque partie peut respecter son étape tandis que le matériau final sort encore des tolérances de l’usine de pneus. Maintenir le CoA, la méthode d’échantillonnage, la procédure de déviation et l’enregistrement du contrôle des changements liés au lot. Sans cette responsabilité, un écart est transmis en aval jusqu’à ce que la production le découvre par des rebuts ou un compound hors spécification.
Sources et références
- 1.Vision Mobility. (2026, October 8). Pirelli: Used tires are turned into raw materials for new tires. Vision Mobility.
- 2.MarkLines Automotive Industry Portal. (2026, October 7). News - Sumitomo Rubber. MarkLines Automotive Industry Portal.
- 3.Klean Industries. (2026, October 3). Recovered carbon black from end-of-life tires enters Continental tire manufacturing. Klean Industries.
- 4.Recycled Rubber Coalition. News. Recycled Rubber Coalition.
- 5.Waste & Recycling Magazine. Why recycled rubber still isn't going back into tires. Waste & Recycling Magazine.
- 6.European Rubber Journal. Pyrum cuts 2026 forecast on slower plant ramp-up. European Rubber Journal.
- 7.Rubber World. Bluestar Silicones launches the first mechanically recycled silicone. Rubber World.
- 8.Rubber News. RN Struktol FM 126 processing additive for compounding. Rubber News.