

El regrind no falla solo en el molino. Falla cuando el procesador trata virutas irregulares, finos, hilos, resina húmeda e historial térmico mezclado como si fueran pellets vírgenes uniformes. La primera revisión en el siguiente turno es simple: inspeccionar el flujo antes de que llegue a la tolva y retenerlo si el material está sucio, visiblemente polvoriento, mezclado o fuera de la ruta de resina aprobada.
El problema de control no es si se puede reutilizar el scrap. El scrap termoplástico se puede recuperar y mezclar con resina virgen, o usarse solo. El problema de control es si el material recuperado aún tiene una identidad definida y una condición de proceso que la máquina pueda manejar. Eso requiere un registro de lote, una verificación de contaminación, una verificación de tamaño de partícula y una verificación de humedad donde el polímero sea sensible a la humedad.
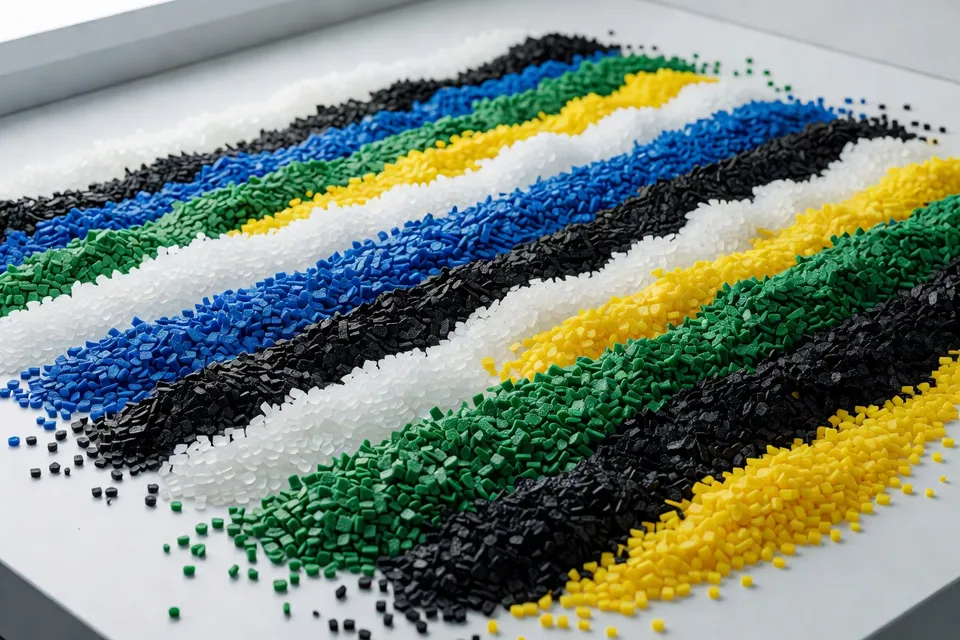
La corriente de regrind
El nombre corto describe el regrind como material recuperado de exceso de material y piezas rechazadas. Ese material lleva el historial de moldeo anterior al siguiente disparo. El estrés térmico y mecánico puede cambiar las propiedades físicas, químicas y de flujo. El paso de molienda añade otra fuente de estrés. El resultado puede seguir pareciendo aceptable en un gaylord mientras su flujo o tenacidad ha cambiado.
El objetivo de mezcla comúnmente usado es 20 % a 25 % de regrind o menos en resina virgen. Es un rango de práctica, no un límite de aprobación universal. El límite correcto corresponde al polímero, la pieza, el molde y la especificación del cliente. Un procesador debe preguntar al proveedor de resina cuántos ciclos de moldeo tolera el material antes de que una propiedad caiga más del 10 % y cuál es la primera propiedad que se mueve. Si esa respuesta no está documentada para el grado en uso, la proporción de regrind no está totalmente controlada.
El primer ciclo tampoco reinicia el historial. Una mezcla posterior sigue conteniendo material de ciclos anteriores. Una adición del 20 % en la corrida actual no significa que solo el 20 % del alimento haya pasado por el proceso. Esa es la debilidad oculta en una hoja de proporciones simple.
Para el rango de mezcla de regrind más citado, la verificación se ve así:
| Condición de mezcla | Contenido de regrind |
|---|---|
| Objetivo común de moldeo | 20 % a 25 % o menos |
| Práctica de producción posible | 100 % virgen a 100 % regrind |
El rango muestra por qué un porcentaje solo no puede liberar un lote. El mismo porcentaje nominal puede comportarse de forma distinta tras pases repetidos, errores de secado, temperatura de fusión excesiva o contaminación.
El molino y el separador
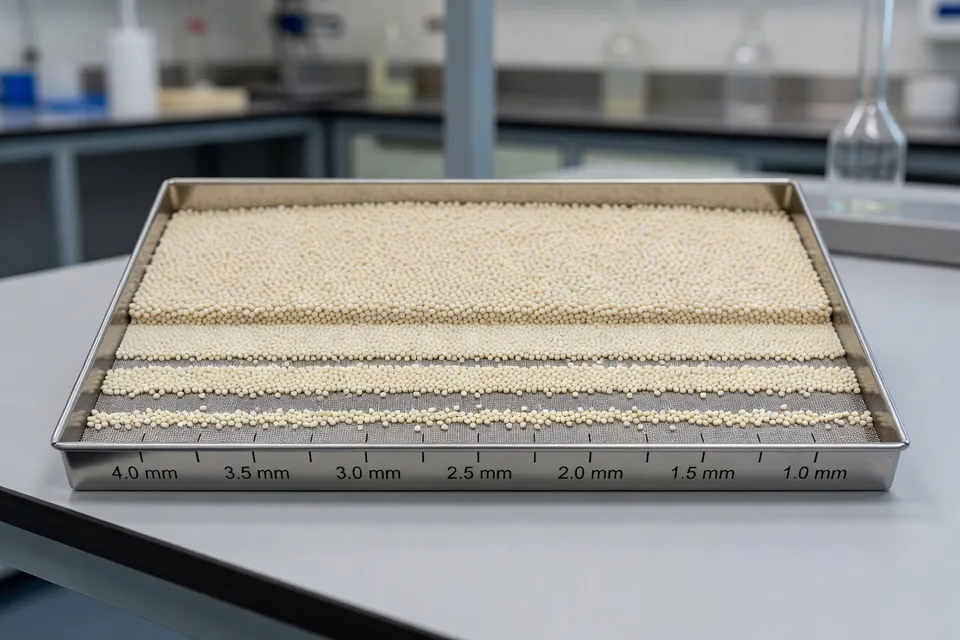
La limpieza empieza antes del transporte. El regrind debe recogerse en contenedores limpios y llevarse a una zona de molienda separada. El molino debe coincidir con el volumen de scrap. El estado de los cuchillos, el ángulo de corte y la selección de la malla afectan la distribución de tamaños. Una cuchilla desgastada o una malla dañada puede convertir un flujo usable en una mezcla de virutas, polvo e hilos largos.
La uniformidad importa porque los tornillos están diseñados para transportar una forma de alimentación definida. Las virutas y escamas irregulares no se comportan como pellets. Los finos pueden formar puentes, sedimentar, sobrecargar filtros o moverse de forma irregular por la garganta de alimentación. En moldeo por soplado, los finos pueden obstruir secadores y paquetes de malla y aparecer como rayas, motas o estallidos en el parisón o la pieza terminada. En moldeo por inyección, la misma inestabilidad de alimentación puede manifestarse como defecto estético, disparo inconsistente o resultado mecánico que falla en pruebas posteriores.
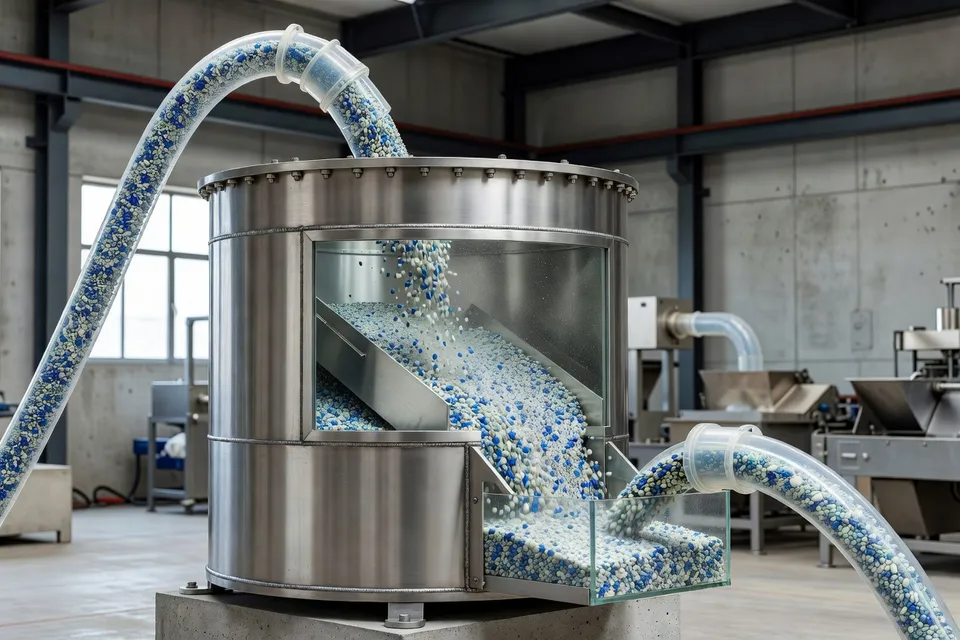
Un separador de finos sobre la tolva de alimentación es un control práctico cuando el flujo genera polvo o hilos. Un desempolvador puede eliminar partículas pequeñas antes de que entren en la máquina. Ese dispositivo no repara el polímero degradado ni separa resina incompatible. Solo controla el material que puede eliminar físicamente.
Detener la alimentación cuando la malla está cargada, el separador está puenteado, el molino produce polvo excesivo o el regrind contiene plástico extraño visible. No resolver un problema de contaminación con un mayor porcentaje de virgen. El repelletizado con filtración de fusión puede eliminar contaminación no plástica, pero sigue requiriendo un grado definido y una verificación de que el proceso de filtración no ha cambiado el material más allá del uso aprobado.
Historial térmico y humedad
El historial térmico es acumulativo. El procesamiento y la molienda repetidos pueden reducir la ventana de propiedades usable. Una temperatura de procesamiento superior a la recomendada acelera la degradación. Una pieza puede pasar una inspección visual y aun así tener menor tenacidad, flujo alterado o longitud de cadena reducida.
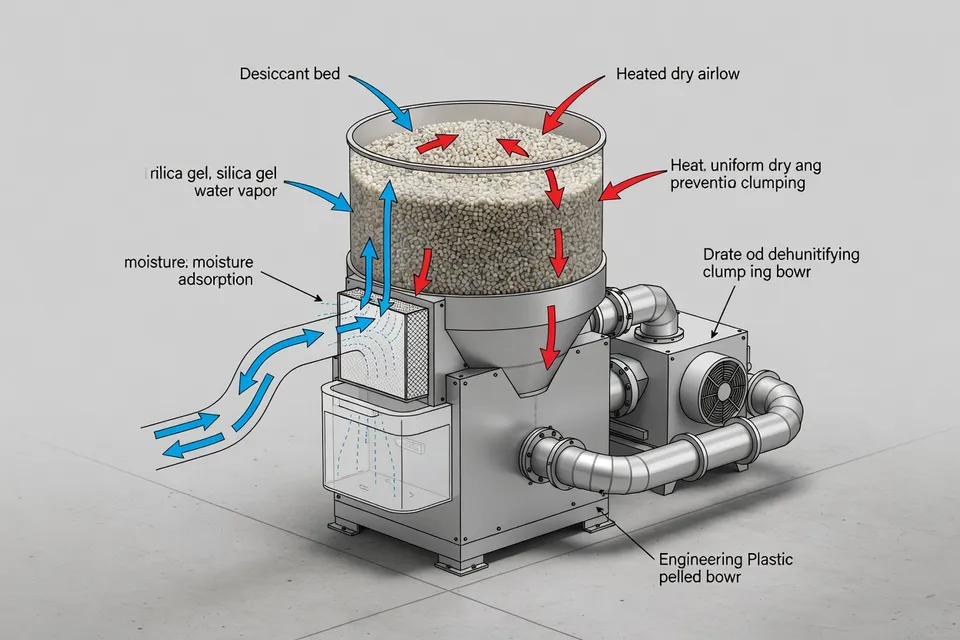
La humedad crea una vía de fallo aparte. El nailon, el policarbonato, el PBT y el PET requieren secado adecuado antes del procesamiento inicial. Si queda humedad, la hidrólisis puede reducir la longitud de cadena del polímero y degradar la resina en el cilindro. Mezclar ese material degradado con resina virgen al 25 % puede cambiar el rendimiento y la función de la pieza. La condición de parada no es una tolva turbia o un silbido evidente. La condición de parada es no verificar la condición de secado requerida para el grado específico.
Una carga sensible a la humedad necesita una ruta documentada desde el secador hasta la máquina. Verificar tiempo de exposición, calidad del gas de transporte, ventilación del receptor y cualquier circulación repetida. No transferir una regla de secado de un polímero a otro. El regrind de poliolefina y la resina de ingeniería higroscópica no comparten el mismo riesgo de humedad y las fuentes no respaldan una configuración universal del secador.
La línea de transporte
El sistema de transporte debe verificarse como un todo: punto de recogida, velocidad del gas, codos, temperatura de la línea, distancia, receptor, filtro y descarga. El regrind y los pellets vírgenes pueden tener distinta densidad aparente, forma de partícula, contenido de finos, sensibilidad a la humedad y comportamiento estático. Una línea que funciona limpiamente con pellets vírgenes uniformes puede generar finos o segregación cuando cambia la alimentación.
Registrar velocidad de transferencia, perfil de presión o vacío, tiempo de ciclo, material residual, generación de finos, generación de streamers, descarga del receptor y estabilidad del destino al calificar una mezcla. Poner a prueba las condiciones que los operadores suelen descubrir solo después de un defecto: fuente vacía, línea bloqueada, carga alta de filtro y descarga fallida. La prueba no está completa si solo cubre una tolva llena con flujo normal.
Los pellets retenidos también importan. Válvulas, mangueras, receptores, filtros y puntos bajos pueden retener el color o grado de resina anterior. Antes de un cambio de material o color, definir el método de limpieza y el residuo aceptable. Una purga que deja un bolsillo sin medir no es un cambio validado.
La liberación de QA
El sistema de calidad necesita más que un porcentaje de regrind en el ticket del lote. El registro de liberación debe identificar las piezas de origen, el grado de resina, el color o paquete de aditivos, el estado del molino, el estado de la malla, el resultado de tamaño de partícula, el resultado de contaminación, el estado de humedad cuando corresponda y la máquina o molde de destino aprobado.
Un procesador puede usar 100 % regrind en algunas aplicaciones, pero esa elección no elimina el riesgo de contaminación ni de degradación. Cambia la estrategia de control. Mantener la resina virgen fuera del flujo de regrind puede reducir la contaminación cruzada, mientras que una ruta separada puede facilitar la identificación del material recuperado. La aplicación sigue necesitando una verificación de propiedades y una especificación aprobada por el cliente.
No liberar un lote mezclado porque el color parece cercano. No liberar un lote polvoriento porque la pieza pasó una muestra visual. No liberar un lote húmedo porque la temperatura de la tolva parece normal. Retenerlo cuando no se pueda demostrar la identidad, la sequedad, la forma de partícula o el historial acumulado.
La siguiente verificación este turno está en la tolva: extraer una muestra representativa, buscar finos e hilos, verificar la identidad de la resina contra el viajero, comprobar la condición de humedad aprobada y registrar si el flujo está lo suficientemente limpio para la prensa y el molde previstos.
Análisis editorial
- ¿Qué hay que comprobar antes de que el regrind entre en la tolva?
- Extraiga una muestra representativa y verifique la identidad de la resina, la contaminación visible, la forma de las partículas y la condición de humedad aprobada para ese grado. Retenga el flujo si está polvoriento, fibroso, mezclado o fuera de la ruta asignada de resina. El fallo habitual es comprobar solo el gaylord o la capa superior, y luego alimentar una carga cuyos finos, piezas de tamaño excesivo o plástico extraño desestabilizan el disparo.
- ¿Es automáticamente seguro un porcentaje de regrind del 20-25 %?
- No. Trate el 20-25 % como una práctica habitual de inicio, no como un límite aprobado. Fije la proporción admisible según el polímero, la pieza, el molde, la especificación del cliente y los datos documentados de historial de aprobaciones, incluida la propiedad que decae primero. Una hoja de proporciones puede parecer estable mientras el historial térmico acumulado, los errores de secado o una deriva en la alimentación ya han sacado el material de la ventana utilizable.
- ¿Qué controles del molino protegen la consistencia de la alimentación?
- Compruebe el estado de las cuchillas, la holgura de corte, la selección de la criba y la distribución de tamaños resultante; luego elimine finos y fibras antes del transporte. El molino debe generar un flujo que la rosca y la garganta de alimentación puedan manejar de forma constante; un separador no puede reparar polímero degradado ni resina incompatible. El error frecuente es considerar una cuchilla desgastada como un problema estético de mantenimiento hasta que aparece polvo, puentes, variación de disparo o carga de criba en la prensa.
- ¿Cuándo pasa el control de humedad de ser un ajuste del secador a un requisito de liberación?
- En grados sensibles a la humedad, no libere el material hasta que se documenten la condición de secado específica y la ruta hasta la máquina. Verifique el tiempo de exposición, la calidad del gas de transporte, la ventilación del receptor y cualquier recirculación en lugar de fiarse de la temperatura de la tolva o del aspecto. El regrind puede suponer un riesgo de humedad mayor que los pellets intactos, y el modo de fallo es la hidrólisis en el cilindro: la carga parece aceptable mientras la longitud de cadena y el rendimiento de la pieza ya han bajado.
- ¿Cómo se debe calificar una mezcla de regrind a través del sistema de transporte?
- Haga pasar la mezcla real por el punto de recogida, codos, línea, receptor, filtro y descarga mientras registra velocidad de transferencia, presión o vacío, tiempo de ciclo, finos, streamers, material residual y estabilidad del destino. Ponga a prueba una fuente vacía, una línea bloqueada, una carga alta de filtro y una descarga fallida; una tolva llena en flujo normal no demuestra nada. La línea puede transportar pellets vírgenes sin problema y, sin embargo, segregar o abrasionar regrind irregular, dejando en la máquina un material distinto al que indica el ticket del lote.
- ¿Qué información debe figurar en el registro de liberación de regrind?
- Registre las piezas de origen, el grado de resina, el color o paquete de aditivos, el estado del molino y la criba, el resultado de tamaño de partícula, el control de contaminación, el estado de humedad cuando proceda y el destino aprobado de máquina o molde. Añada la proporción de mezcla permitida y el historial de procesado acumulado cuando esos límites formen parte de la aprobación del grado. No libere una carga mezclada o polvorienta porque haya pasado una muestra visual; la debilidad oculta es una trazabilidad de identidad incompleta que impide asignar o contener el siguiente defecto.
Fuentes y referencias
- 1.Plastics Technology. (2026, October 8). Smart handling of regrind can improve your bottom line. Plastics Technology.
- 2.UL Prospector. (2025, November 3). Regrind: Making the most of your resin. UL Prospector.
- 3.Powder & Bulk Videos. (2026, October 8). Plastic pellet & resin handling. Powder & Bulk Videos.
- 4.Molds-Dies.com. Molds-Dies.com. Molds-Dies.com.
- 5.Charming MB. 6 steps to build an effective plastic manufacturing quality system. Charming MB.
- 6.X. X. X.
- 7.Scribd. Case study: Regrind. Scribd.
- 8.Novatec. Injection molding defects. Novatec.