

リグラインドはグラインダーだけで問題が起きるわけではない。不規則なチップ、微粉、ストリング、湿った樹脂、混合した熱履歴を均一なバージンペレットのように扱うと失敗する。次のシフトでの最初のチェックは簡単だ。ホッパーに到達する前の流れを検査し、汚れ、目に見える粉じん、混合、承認された樹脂ルート外の場合は保留する。
管理の問題はスクラップを再利用できるかどうかではない。熱可塑性樹脂のスクラップは回収してバージン樹脂とブレンドしたり、単独で使用したりできる。管理の問題は回収した材料が明確な同一性を持ち、機械が扱えるプロセス条件を満たしているかどうかだ。そのためにはロット記録、汚染チェック、粒子サイズチェック、ポリマーが水分に敏感な場合は水分チェックが必要になる。
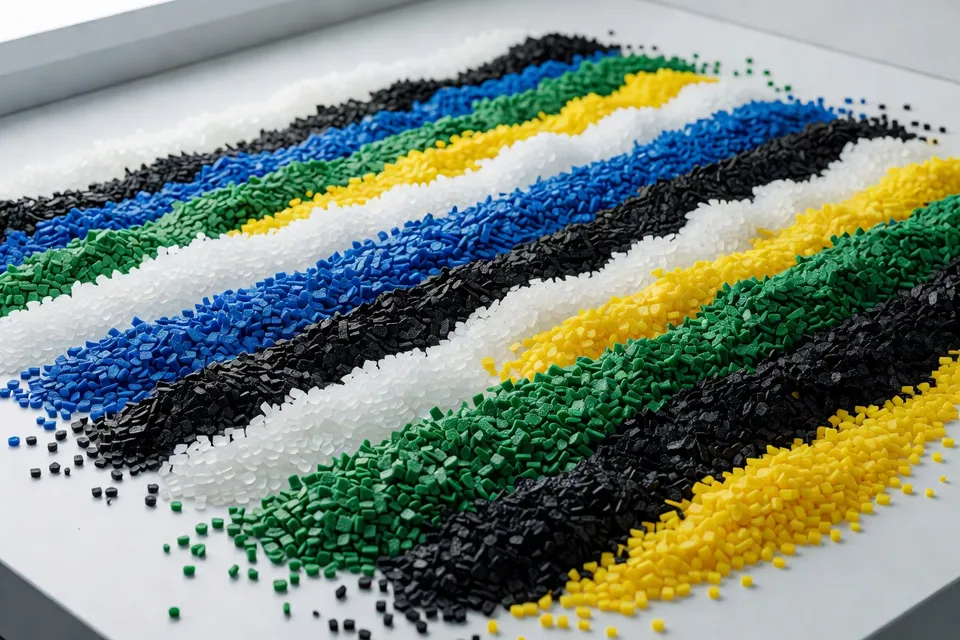
リグラインドの流れ
短い名称(公式名称、URLまたは文脈から得られる一文の識別子)は、リグラインドを余剰材料や不良品から回収した材料と説明する。その材料は前の成形履歴を次のショットに持ち込む。熱的・機械的ストレスで物理的、化学的、流動特性が変わる可能性がある。粉砕工程でさらにストレスが加わる。見た目はゲイロード内で問題なく見えても、流動性や靭性が変化している場合がある。
一般的なブレンド目標はバージン樹脂に対して20〜25%以下である。これは実践的な範囲で、普遍的な承認限界ではない。正しい限界はポリマー、部品、金型、顧客仕様に属する。加工業者は樹脂サプライヤーに、特性が10%以上低下するまでに耐えられる成形パス数と、最初に変化する特性を尋ねるべきだ。その回答が使用中のグレードについて文書化されていない場合、リグラインド比率は完全に管理されていない。
初回パスでも履歴はリセットされない。後のブレンドには以前のパスからの材料がまだ含まれている。現在のランで20%添加しても、供給材料の20%だけがプロセスを経験したことにはならない。これが単純な比率表に潜む隠れた弱点だ。
一般的に引用されるリグラインドブレンド範囲の場合、チェックは次のようになる。
| ブレンド条件 | リグラインド含有率 |
|---|---|
| 一般的な成形目標 | 20%〜25%以下 |
| 可能な生産実践 | 100%バージン〜100%リグラインド |
この範囲は、パーセントだけではロットをリリースできない理由を示している。同じ公称パーセントでも、繰り返しの通過、乾燥エラー、過剰な溶融温度、汚染の後では異なる挙動を示す可能性がある。
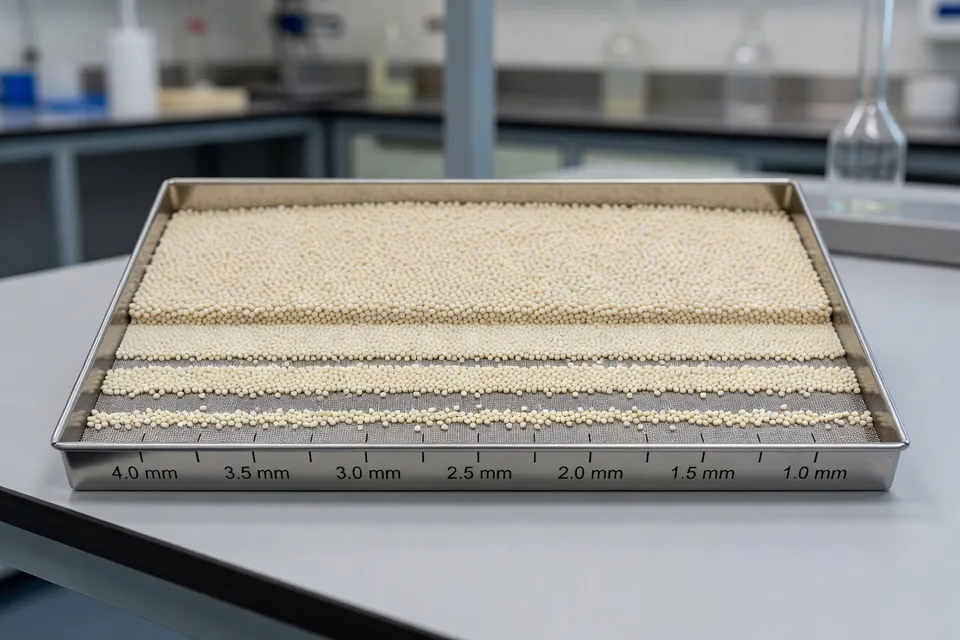
グラインダーとセパレーター
清浄さは搬送前から始まる。リグラインドは清潔な容器に集め、別の粉砕エリアに移動させるべきだ。グラインダーはスクラップ量に適合しなければならない。ナイフの状態、切断角度、スクリーン選択がサイズ分布に影響する。刃の摩耗やスクリーンの損傷は使用可能な流れをチップ、粉じん、長いストリングの混合物に変える可能性がある。
均一性が重要である理由は、スクリューが定義された供給形態を搬送するよう設計されているためだ。不規則なチップやフレークはペレットのように振る舞わない。微粉はブリッジ、沈降、フィルター過負荷、供給喉での不均一移動を引き起こす可能性がある。ブロー成形では、微粉がドライヤーやスクリーンパックを詰まらせ、パリソンや完成品に筋、斑点、スターバーストとして現れる可能性がある。射出成形では、同じ供給不安定性が外観不良、不均一なショット、または後で試験に不合格となる機械的結果として現れる可能性がある。
供給ホッパー上の微粉セパレーターは、流れが粉じんやストリングを発生させる場合の実用的な管理手段だ。デダスターは小さな粒子を機械に入る前に除去できる。この装置は劣化したポリマーを修復したり、非適合樹脂を分離したりはしない。物理的に除去できる材料のみを制御する。
スクリーンが詰まった、セパレーターがバイパスされた、グラインダーが過剰な粉じんを発生させた、またはリグラインドに目に見える異物プラスチックが含まれている場合は供給を停止する。汚染問題を高いバージン比率で解決してはならない。メルトフィルトレーションによるリペレタイズは非プラスチック汚染を除去できるかもしれないが、それでも明確なグレードと、フィルトレーション工程が承認された使用範囲を超えて材料を変えていないかのチェックが必要になる。
熱履歴と水分
熱履歴は累積的である。繰り返しの加工と粉砕は使用可能な特性ウィンドウを狭める可能性がある。推奨を超える加工温度は劣化を加速させる。部品は目視検査に合格しても、靭性の低下、流動性の変化、鎖長の減少を伴う可能性がある。
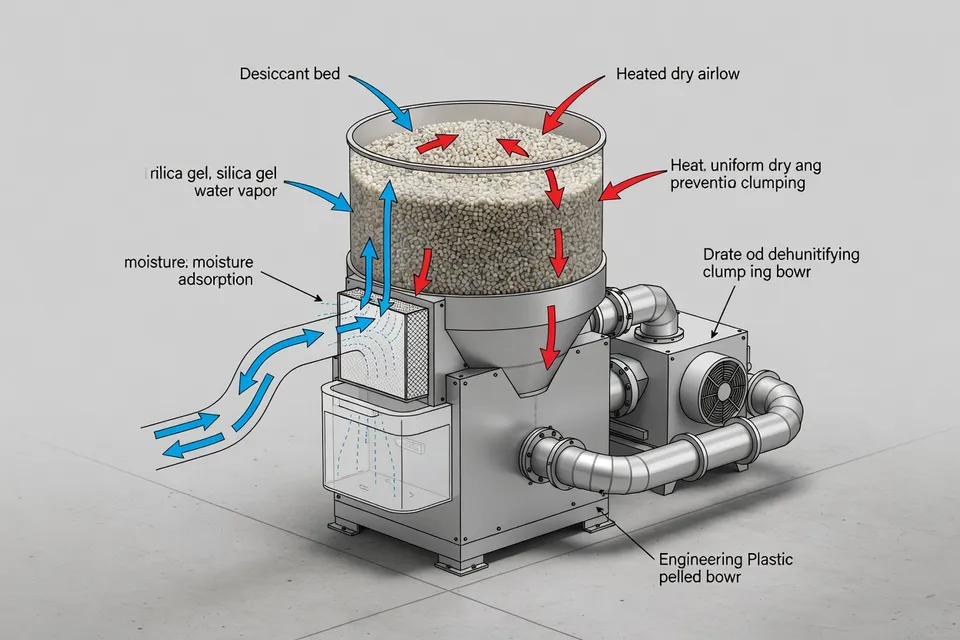
水分は別の故障経路を生む。ナイロン、ポリカーボネート、PBT、PETは初回加工前に適切な乾燥が必要だ。水分が残っていれば加水分解でポリマー鎖長が低下し、バレル内で樹脂が劣化する可能性がある。その劣化した材料を25%でバージン樹脂にブレンドすると、部品性能と機能が変わる可能性がある。停止条件は曇ったホッパーや明らかなヒス音ではない。特定のグレードに必要な乾燥条件を検証できなかったことだ。
水分に敏感なロットは、ドライヤーから機械までの文書化されたルートが必要だ。暴露時間、搬送ガスの品質、レシーバーのベント、繰り返しの循環をチェックする。あるポリマーの乾燥ルールを別のポリマーに転用してはならない。ポリオレフィンリグラインドと吸湿性エンジニアリング樹脂は同じ水分リスクを共有せず、情報源も一つの普遍的なドライヤー設定を支持していない。
搬送ライン
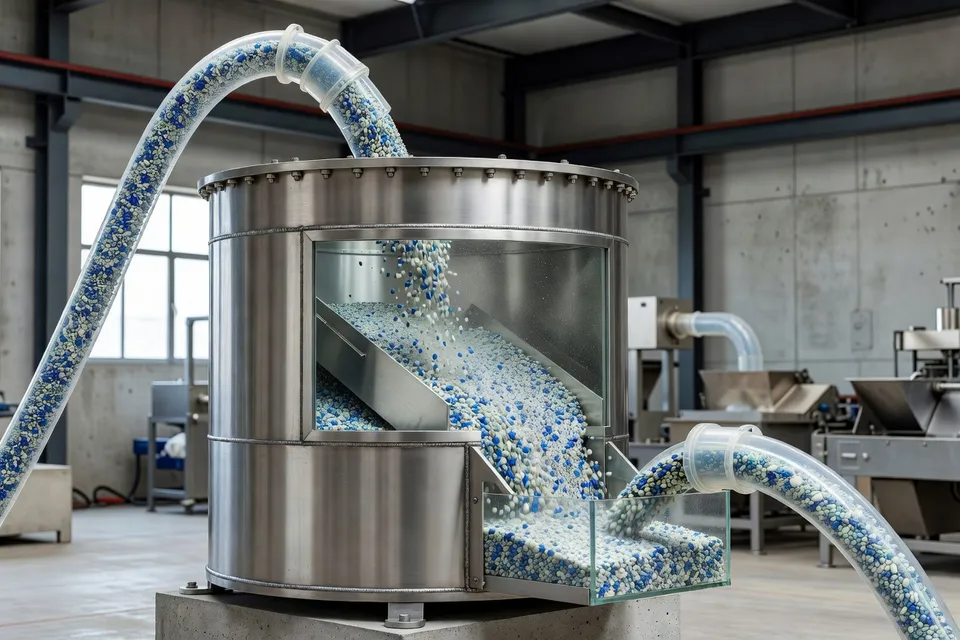
搬送システムは、ピックアップポイント、ガス速度、曲がり、ライン温度、距離、レシーバー、フィルター、排出としてシステム全体でチェックしなければならない。リグラインドとバージンペレットは、かさ密度、粒子形状、微粉含有率、水分感受性、静電気挙動が異なる可能性がある。均一なバージンペレットで問題なく稼働するラインも、供給が変わると微粉発生や偏析を引き起こす可能性がある。
ブレンドを認定する際は、移送速度、圧力または真空プロファイル、サイクルタイム、残留材料、微粉発生、ストリーマー発生、レシーバー排出、目的地の安定性を記録する。欠陥後にオペレーターが発見するだけの条件に挑戦する。空のソース、ライン詰まり、高フィルターロード、排出失敗。試験は通常流量下のフルホッパーのみで完了したわけではない。
保持されたペレットも重要だ。バルブ、ホース、レシーバー、フィルター、低い位置に前の色や樹脂グレードが残る可能性がある。材料または色の変更前に、クリーンアウト方法と許容残渣を定義する。測定されていないポケットを残すパージは検証されたチェンジオーバーではない。
QAリリース
品質システムにはバッチチケット上のリグラインドパーセント以上のものが必要だ。リリース記録には、ソース部品、樹脂グレード、色または添加剤パッケージ、グラインダー状態、スクリーン状態、粒子サイズ結果、汚染結果、該当する場合の水分状態、承認された目的地機械または金型を特定すべきだ。
加工業者は一部の用途で100%リグラインドを使用できるが、その選択は汚染や劣化リスクを除去しない。管理戦略が変わるだけだ。バージン樹脂をリグラインド流れから除外すると相互汚染を減らせる一方、別ルートは回収材料の識別を容易にする。用途には依然として特性チェックと顧客承認の仕様が必要だ。
色が近いから混合ロットをリリースしてはならない。部品が1回の目視サンプルに合格したから粉じんロットをリリースしてはならない。ホッパー温度が正常に見えるから湿ったロットをリリースしてはならない。同一性、乾燥度、粒子形態、蓄積履歴を示せない場合は保留する。
このシフトの次のチェックはホッパーにある。代表的なサンプルを採取し、微粉とストリングを探し、トラベラーに対して樹脂同一性を確認し、承認された水分条件をチェックし、流れが意図したプレスと金型に十分きれいかどうかを記録する。
編集部の見解
- ホッパー投入前のリグラインドで確認すべき点は?
- 代表サンプルを採取し、樹脂種別、目に見える混入物、粒子形状、グレード指定の水分状態を確認する。粉状・糸状・混合物・指定外樹脂の場合は供給停止。ゲイロードや上部だけ見て、微粉・粗大片・異種樹脂がショットを乱すケースが典型的だ。
- 20〜25%のリグラインド混合は自動的に安全と言えるか?
- 違う。20〜25%は一般的な開始比率で、承認の上限ではない。ポリマー、成形品、金型、顧客仕様、過去の合格履歴データから許容比率を決める。特にどの物性が最初に低下するかを含めて。比率表が安定していても、累積熱履歴や乾燥不良、フィーダー速度のずれで既に使用範囲外になっていることがある。
- 供給の安定性を守るグラインダー制御は?
- ナイフの状態、切削クリアランス、スクリーン選択、得られる粒度分布を確認し、微粉と糸状物を搬送前に除去する。グラインダーはスクリューとフィードスロートが安定して扱えるストリームを生成しなければならない。セパレーターは劣化ポリマーや非適合樹脂を修復できない。よくある見落としは摩耗刃を外観メンテナンス問題と見て、プレスで粉塵・架橋・ショット変動・スクリーン詰まりが出るまで放置することだ。
- 水分管理がドライヤー設定ではなくリリース要件になるのはいつか?
- 水分感受性グレードでは、材料固有の乾燥条件と機械へのルートが文書化されるまでリリースを拒否する。暴露時間、搬送ガスの品質、レシーバーベント、再循環を確認し、ホッパー温度や外観に頼らない。リグラインドはペレットより水分リスクが高く、故障モードはバレル内加水分解:荷姿は問題なく見えても鎖長と部品性能が既に低下している。
- リグラインド混合物を搬送系でどう適格化すべきか?
- 実際の混合物をピックアップポイント、曲がり、ライン、レシーバー、フィルター、吐出部まで流し、移送速度、圧力または真空、サイクルタイム、微粉、ストリーマー、残留物、目的地の安定性を記録する。空のソース、ライン詰まり、高フィルタ負荷、吐出不良を試す。正常流量下のフルホッパーはほとんど意味がない。ラインがバージンペレットをきれいに扱えても、不規則なリグラインドを分離したり摩耗させたりして、機械に届く材料がバッチチケットと異なる場合がある。
- リグラインドリリース記録に記載すべき情報は?
- 元の部品、樹脂グレード、カラーまたは添加剤パッケージ、グラインダーとスクリーンの状態、粒子サイズ結果、汚染チェック、該当する水分状態、承認された機械または金型行き先を記録する。許容混合比率と累積加工履歴もグレード承認の一部なら追加する。目視サンプルが合格したからといって混合または粉状のロットをリリースしない。隠れた弱点は不完全な同一性追跡で、次の欠陥を割り当てたり封じ込めたりできなくなることだ。
出典・参考文献
- 1.Plastics Technology. (2026, October 8). Smart handling of regrind can improve your bottom line. Plastics Technology.
- 2.UL Prospector. (2025, November 3). Regrind: Making the most of your resin. UL Prospector.
- 3.Powder & Bulk Videos. (2026, October 8). Plastic pellet & resin handling. Powder & Bulk Videos.
- 4.Molds-Dies.com. Molds-Dies.com. Molds-Dies.com.
- 5.Charming MB. 6 steps to build an effective plastic manufacturing quality system. Charming MB.
- 6.X. X. X.
- 7.Scribd. Case study: Regrind. Scribd.
- 8.Novatec. Injection molding defects. Novatec.