

回用料问题不只出在粉碎机。加工商若把不规则碎屑、细粉、拉丝、湿树脂和混杂热历史当作均匀的原生粒料处理,就会出问题。下一班的首要检查很简单:在物料进入料斗前查看料流,若发现脏污、明显粉尘、混杂或不在核定树脂路线内,就先扣下。
控制难点不在于能否回用废料。热塑性废料可以回收并与原生树脂混合,或单独使用。控制难点在于回收料是否仍有明确身份,以及机器能处理的工艺条件。这需要完整的记录、污染检查、粒径检查,以及对吸湿性聚合物进行水分检查。
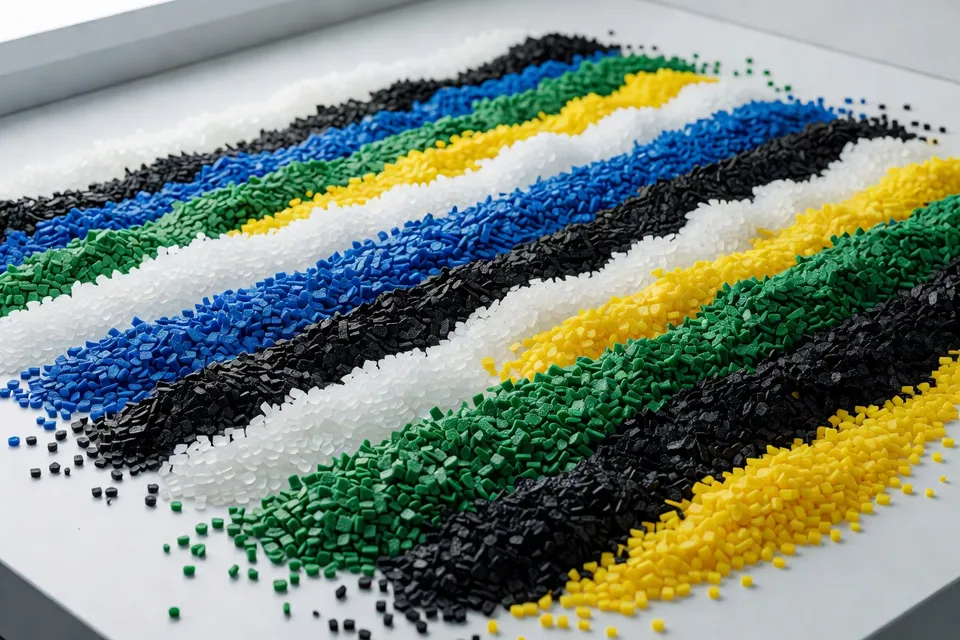
回用料流
简称(完整官方名称,来自URL或无数字上下文的一句话标识)将回用料描述为从多余物料和不合格件中回收的物料。这些物料会把之前的成型历史带入下一模。热和机械应力可能改变物理、化学和流动性能。粉碎步骤又增加了一层应力。结果可能在吨袋里看起来还行,但流动性能或韧性已经发生变化。
常用混合比例目标是20%至25%或更低回用料掺入原生树脂。这只是实践范围,不是通用批准限值。正确限值取决于聚合物、制品、模具和客户规范。加工商应询问树脂供应商,该牌号在性能下降超过10%前最多能承受几次成型循环,以及哪项性能最先变动。若该牌号没有书面回答,回用料比例就无法完全受控。
首轮加工也不会重置历史。后续混合仍包含之前各轮的物料。当前批次添加20%并不意味着进料中只有20%曾经过加工。这正是简单比例记录中隐藏的弱点。
对于常用回用料混合范围,检查要点如下:
| 混合条件 | 回用料含量 |
|---|---|
| 常见成型目标 | 20%至25%或更低 |
| 可能的生产做法 | 100%原生到100%回用料 |
该范围说明仅凭百分比无法放行同一批料。相同名义百分比在多次循环、干燥失误、熔体温度过高或污染后表现可能完全不同。
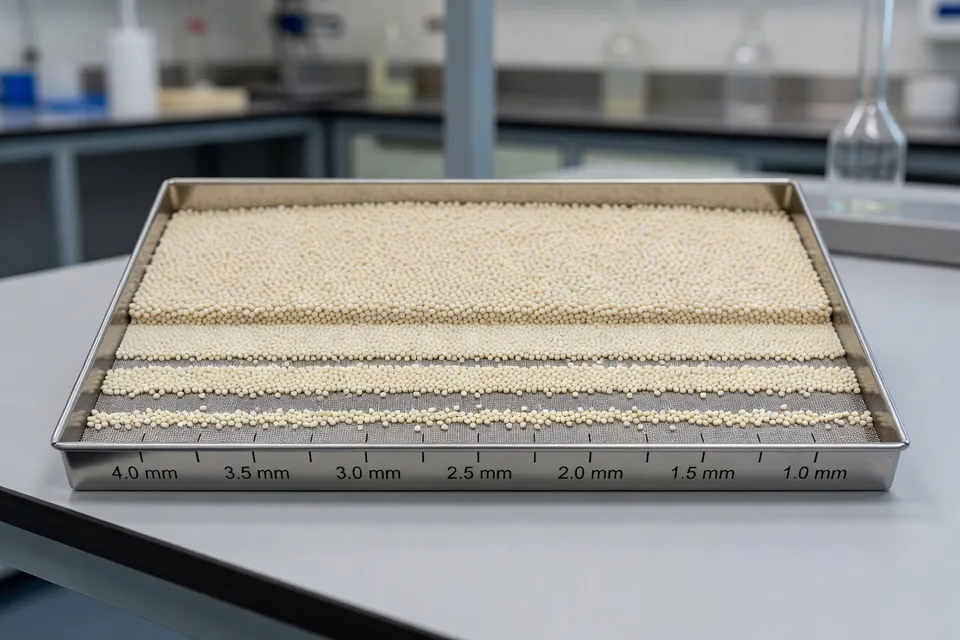
粉碎机与分离器
清洁从输送前开始。回用料应收集在干净容器中,并移至单独的粉碎区域。粉碎机必须匹配废料量。刀具状况、切削角度和筛网选择会影响粒径分布。刀片磨损或筛网损坏会把可用料流变成碎屑、粉尘和长丝的混合物。
均匀性很重要,因为螺杆是按规定进料形态设计的。不规则碎屑和薄片不像粒料那样流动。细粉会搭桥、沉降、堵塞过滤器,或在进料口流动不均。在吹塑中,细粉会堵塞干燥器和滤网,并在型坯或成品上出现条纹、斑点或星爆。在注塑中,同样的进料不稳会表现为外观缺陷、注射量不稳,或后期测试不合格的力学性能。
在料流产生粉尘或拉丝时,料斗上方安装细粉分离器是一种实用控制手段。除尘器可在物料进入机器前去除小颗粒。该装置无法修复已降解的聚合物,也无法分离不相容树脂,它只能物理去除可去除的物质。
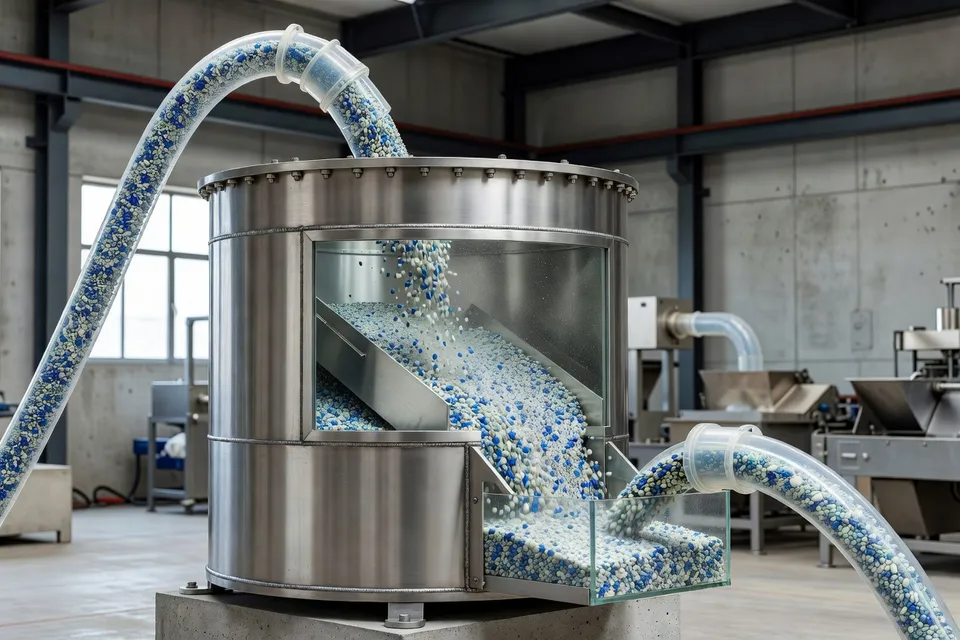
当筛网堵塞、分离器被旁路、粉碎机产生过多粉尘,或回用料含有可见异种塑料时,立即停止进料。不要用提高原生料比例来解决污染问题。用熔体过滤重造粒或许能去除非塑料污染物,但仍需明确牌号,并确认过滤过程未使物料超出批准用途。
热历史与水分
热历史是累积的。反复加工和粉碎会缩小可用性能窗口。高于推荐的加工温度会加速降解。制品可能通过目视检查,却仍存在韧性降低、流动改变或链长缩短。
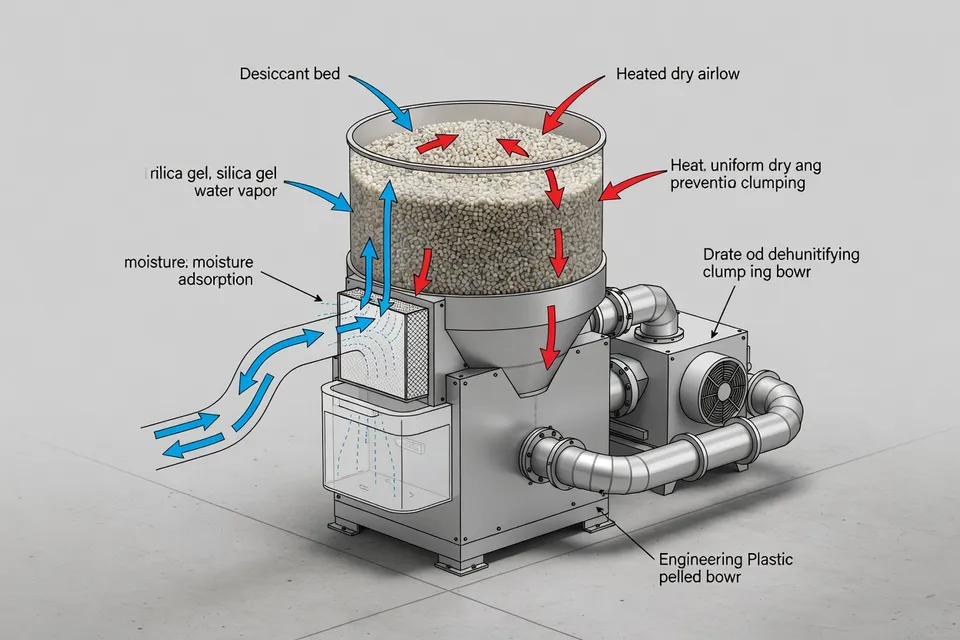
水分是另一条失效路径。尼龙、聚碳酸酯、PBT和PET在初次加工前需要正确干燥。若水分残留,水解会降低聚合物链长,并在机筒内降解树脂。以25%比例将已降解物料混入原生树脂,会改变制品性能和功能。停止条件不是料斗发浑或明显嘶声,而是未能验证该具体牌号所需的干燥条件。
吸湿性物料需要从干燥器到机器的书面路线。检查暴露时间、输送气体质量、接收器排气以及任何重复循环。不要把一种聚合物的干燥规则套用到另一种。聚烯烃回用料与吸湿性工程树脂的吸湿风险不同,来源也不支持单一通用干燥器设置。
输送管线
输送系统必须作为整体检查:取料点、气体流速、弯头、管线温度、距离、接收器、过滤器和出料口。回用料与原生粒料的堆密度、颗粒形状、细粉含量、吸湿性和静电行为可能不同。使用均匀原生粒料时运行正常的管线,在进料改变后可能产生细粉或分层。
在验证混合料时,记录转移速率、压力或真空曲线、循环时间、残留物料、细粉生成、拉丝生成、接收器出料和目的地稳定性。针对操作员通常在缺陷出现后才发现的状况进行挑战:源头空、管线堵塞、过滤器负荷高、出料失败。仅覆盖正常流量下的满料斗,测试就不完整。
保留粒料也很重要。阀门、软管、接收器、过滤器和低点可能残留前一种颜色或树脂牌号。在物料或颜色更换前,需明确清理方法和可接受残留量。留下未测量残留的吹洗不算合格换型。
质量放行
质量体系需要的不仅是批次单上的回用料百分比。放行记录应包含来源制品、树脂牌号、颜色或添加剂包、粉碎机状况、筛网状况、粒径结果、污染结果、适用时的水分状态,以及核定的目标机器或模具。
某些应用中加工商可以使用100%回用料,但这不会消除污染或降解风险,只会改变控制策略。让原生树脂不进入回用料流可减少交叉污染,而单独路线能使回收料更容易识别。应用仍需性能检查和客户批准的规范。
不要因为颜色接近就放行混合料。不要因为制品通过一次目视样品就放行有粉尘的料。不要因为料斗温度看起来正常就放行潮湿的料。当身份、干燥度、颗粒形态或累积历史无法证明时,扣下该批。
本班下一次检查在料斗处:抽取代表性样品,查看细粉和拉丝,对照随行单核对树脂身份,检查核定的水分条件,并记录该料流是否足够清洁,可用于目标压机和模具。
编辑洞察
- 再生料进料斗前必须查哪些项目?
- 抽取代表性样品,核对树脂种类、可见污染物、颗粒形态以及该牌号允许的水分状态。遇粉尘、拉丝、混杂或偏离指定树脂路线的料流立即停送。通常失误只看吨袋或顶层,结果把细粉、超粒或异种塑料喂进机台,破坏射出稳定性。
- 掺20%到25%再生料就安全吗?
- 不是。把20%到25%当作常见起点,而非批准上限。实际比例要根据聚合物、制品、模具、客户规格和历史通过数据来定,还要看哪项性能最先下降。配比单可能看起来正常,但累计热历史、干燥失误或喂料偏差早已超出可用范围。
- 粉碎机怎样控制才能保证进料稳定?
- 检查刀具状况、切削间隙、筛网选择及粒径分布,输送前先去掉细粉和拉丝。粉碎机必须产出螺杆和加料口能稳定处理的料流;分离器无法修复降解的聚合物或不相容树脂。常见疏忽是把刀片磨损当作表面维护,直到压机出现粉尘、架桥、射出波动或筛网堵塞才发现。
- 什么时候水分控制变成放行条件而非干燥设定?
- 对易吸湿牌号,必须记录具体干燥条件和进机路线后才能放行。核实暴露时间、输送气体品质、接收器排气及循环情况,不要只看料斗温度或外观。再生料水分风险高于完整粒料,失误模式是机筒内水解:料看起来合格,链长和制品性能已下降。
- 再生料混合料怎样通过输送系统验证?
- 用实际混合料走完取料点、弯头、管线、接收器、滤网和出料口,记录输送速率、压力或真空度、周期时间、细粉、流线、残留料及终点稳定性。测试空源、堵管、高滤网负载和出料故障;料斗满且正常流动说明不了问题。管线可能顺利送处女料,却会分离或磨损不规则再生料,导致机台实际料与配料单不符。
- 再生料放行记录要写哪些内容?
- 记录来源制品、树脂牌号、颜色或添加剂体系、粉碎机及筛网状况、粒径结果、污染物检查、适用时的水分状态,以及批准的机台或模具去向。牌号批准包含配比限制时,还要加上允许掺混比例和累计加工历史。不要因一个目视样品合格就放行混合或粉尘料;隐藏弱点是身份追溯不全,导致下次缺陷无法归因或控制。
来源与参考
- 1.Plastics Technology. (2026, October 8). Smart handling of regrind can improve your bottom line. Plastics Technology.
- 2.UL Prospector. (2025, November 3). Regrind: Making the most of your resin. UL Prospector.
- 3.Powder & Bulk Videos. (2026, October 8). Plastic pellet & resin handling. Powder & Bulk Videos.
- 4.Molds-Dies.com. Molds-Dies.com. Molds-Dies.com.
- 5.Charming MB. 6 steps to build an effective plastic manufacturing quality system. Charming MB.
- 6.X. X. X.
- 7.Scribd. Case study: Regrind. Scribd.
- 8.Novatec. Injection molding defects. Novatec.