

回收料不只在粉碎機出問題。當加工商把不規則碎片、粉塵、絲狀物、濕樹脂以及混合熱歷程的料,當成均一的原生粒料處理時,就會出問題。下一班的第一個檢查很簡單:在料流到達料斗前先檢視,發現髒污、明顯粉塵、混料或超出核准樹脂路線,就暫停使用。
控制問題不在廢料能否再利用。熱塑性廢料可以回收並與原生樹脂混合,或單獨使用。控制問題在於回收料是否仍有明確身分,以及機器能處理的加工條件。這需要批次紀錄、污染檢查、粒徑檢查,以及針對吸濕性聚合物的水分檢查。
回收料流
簡稱(完整官方名稱,來自網址或無數字脈絡的一句識別說明)將回收料描述為從多餘材料與不良品回收而來的物料。這些物料會把先前的成型歷程帶入下一模。熱與機械應力會改變物理、化學與流動性質。粉碎步驟又增加另一層應力。結果可能在外觀看起來還能接受的大型容器裡,其流動性或韌性卻已改變。
常用的混合目標是20%至25%或更低的回收料比例。這是實務範圍,不是通用核准極限。正確極限取決於聚合物、零件、模具與客戶規格。加工商應詢問樹脂供應商,該材料在哪一項性質下降超過10%前,能承受多少次成型,以及哪項性質最先改變。若該等級的答案未見文件記錄,回收料比例就未完全受控。
首次成型也不會重置歷程。後續混合仍含有先前多次成型的材料。當次生產添加20%,不代表進料只有20%曾經過製程。這就是簡單比例表背後的隱藏弱點。
針對常見回收料混合範圍,檢查如下:
| 混合條件 | 回收料含量 |
|---|---|
| 常見成型目標 | 20%至25%或更低 |
| 可能生產實務 | 100%原生至100%回收料 |
此範圍說明為何單靠百分比無法放行一批料。同樣的名義百分比,在多次重複使用、乾燥錯誤、熔體溫度過高或污染後,表現可能大不相同。
粉碎機與分離器
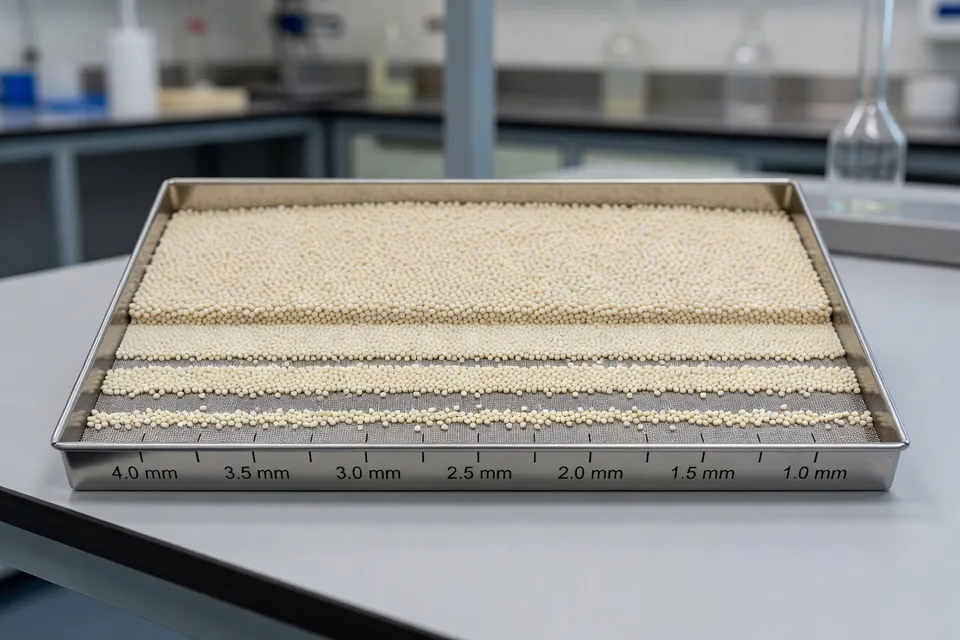
清潔從輸送前開始。回收料應收集於乾淨容器,並移至獨立粉碎區域。粉碎機必須配合廢料量。刀刃狀況、切削角度與篩網選擇會影響粒徑分布。刀刃磨損或篩網損壞會把可用料流變成碎片、粉塵與長絲的混合物。
均勻度很重要,因為螺桿是針對特定進料形態設計。碎片與薄片不像粒料那樣流動。粉塵會搭橋、沉降、過載濾網,或在進料喉管中流動不均。在吹塑成型中,粉塵可能堵塞乾燥機與濾網,並在型坯或成品上出現條紋、斑點或星爆。在射出成型中,同樣的進料不穩可能表現為外觀缺陷、射出量不穩,或機械測試時後續失效。
在料流產生粉塵或絲狀物時,進料斗上方加裝細粉分離器是實務控制手段。去塵器可在小顆粒進入機器前移除。它無法修復已降解的聚合物,也無法分離不相容樹脂,只能控制物理上能移除的物料。
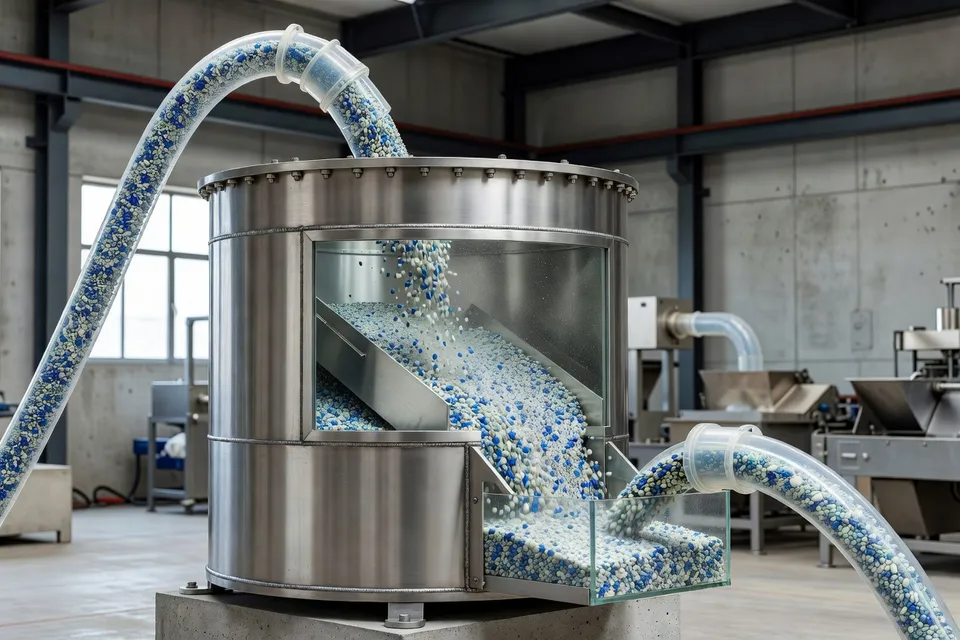
當篩網堵塞、分離器被繞過、粉碎機產生過多粉塵,或回收料含有明顯異物塑膠時,停止進料。不要用提高原生料比例來解決污染問題。用熔體過濾再造粒或許能去除非塑膠污染,但仍需明確等級,並確認過濾過程未使材料超出核准用途。
熱歷程與水分
熱歷程是累積的。重複加工與粉碎會縮小可用性質窗口。高於建議的加工溫度會加速降解。零件可能通過目視檢查,卻仍有較低韌性、流動性改變或鏈長減少。
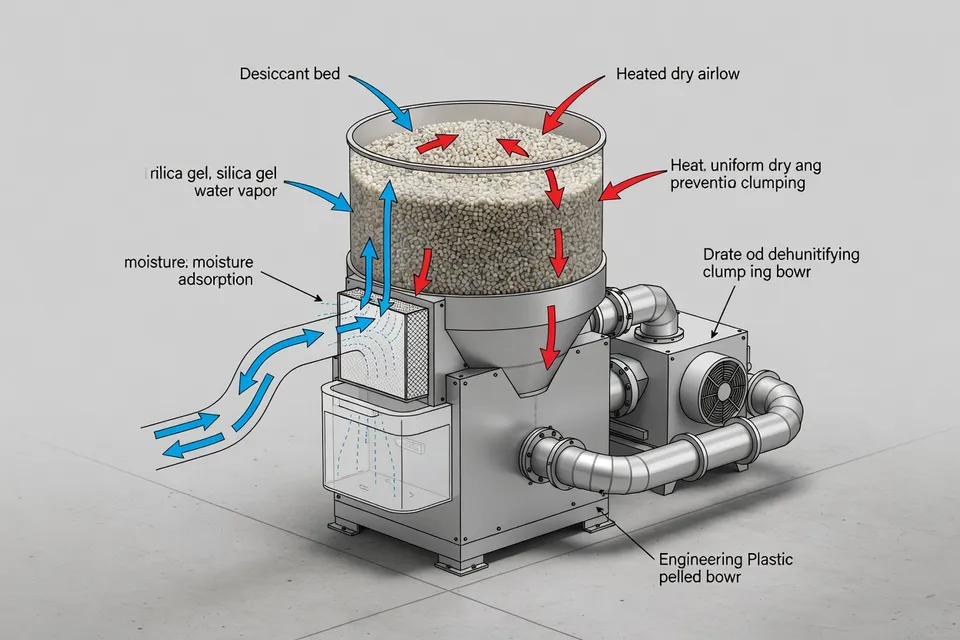
水分會造成另一種失效路徑。尼龍、聚碳酸酯、PBT與PET在初次加工前都需要妥善乾燥。若水分殘留,水解會降低聚合物鏈長並在機筒內降解樹脂。以25%比例將此降解料混入原生樹脂,會改變零件性能與功能。停止條件不是料斗混濁或明顯嘶聲,而是未驗證該特定等級所需的乾燥條件。
吸濕性料批需要有從乾燥機到機器的文件化路線。檢查暴露時間、輸送氣體品質、接收器排氣以及任何重複循環。不要把一種聚合物的乾燥規則套用到另一種。聚烯烴回收料與吸濕性工程樹脂的水分風險不同,來源也不支持單一通用乾燥機設定。
輸送管線
輸送系統必須視為整體檢查:取料點、氣體流速、彎頭、管線溫度、距離、接收器、濾網與排放。回收料與原生粒料的堆積密度、粒子形狀、粉塵含量、水分敏感度與靜電行為可能不同。原本以均一原生粒料順利運行的管線,在進料改變後可能產生粉塵或分離。
在核准混合料時,記錄轉移速率、壓力或真空曲線、循環時間、殘留物料、粉塵產生、絲狀物產生、接收器排放與目的地穩定性。挑戰操作員通常在缺陷出現後才發現的條件:來源清空、管線堵塞、濾網高負荷與排放失敗。若測試只涵蓋正常流量下的滿料斗,則不算完整。
保留粒料也很重要。閥門、軟管、接收器、濾網與低點可能留有先前顏色或樹脂等級。在材料或顏色更換前,定義清潔方法與可接受殘留量。留下未測量死角的清洗不是有效的換料。
品管放行
品質系統需要的不是批次單上的回收料百分比。放行紀錄應標明來源零件、樹脂等級、顏色或添加劑配方、粉碎機狀況、篩網狀況、粒徑結果、污染結果、適用時的水分狀態,以及核准的目的機器或模具。
加工商在某些應用可使用100%回收料,但此選擇並未消除污染或降解風險,只是改變控制策略。讓原生樹脂不進入回收料流,可減少交叉污染,而獨立路線能讓回收料更容易識別。應用仍需性質檢查與客戶核准的規格。
不要因為顏色看起來接近就放行混料。不要因為零件通過一次目視樣品就放行有粉塵的料。不要因為料斗溫度看似正常就放行濕料。當身分、乾燥度、粒子形態或累積歷程無法證明時,就暫停使用。
本班下一個檢查就在料斗:取出代表性樣品,查看粉塵與絲狀物,對照隨附文件驗證樹脂身分,檢查核准的水分條件,並記錄該料流是否足夠乾淨,可供目標壓機與模具使用。
編輯洞察
- 回收料進料斗前要先查什麼?
- 抽取代表樣品,核對樹脂種類、目視污染、粒子形狀,以及該等級核准的含水條件。遇到粉塵、絲狀、混料或不在指定樹脂路線的料就暫停。常見疏失是只看gaylord或最上層,結果把細粉、 oversized 片或異材送進機台,造成射出不穩。
- 回收料摻 20% 到 25% 就安全嗎?
- 不是。20% 到 25% 只是常見起始比例,不是核准上限。允許比例要依聚合物、零件、模具、客戶規格和歷次通過紀錄來定,還要看哪項物性最先衰退。比例表看起來正常,累積熱歷程、乾燥錯誤或加料機漂移可能早已超出可用範圍。
- 粉碎機要控哪些參數才能維持供料穩定?
- 檢查刀刃狀況、切削間隙、篩網選用,以及產出的粒徑分布,之後再把細粉和絲狀物去除。粉碎機必須產出螺桿和進料口能穩定處理的料流;分離器無法修復已劣化的聚合物或不相容樹脂。常見疏失是把刀刃磨損當成外觀保養,直到壓機出現粉塵、架橋、射出變異或篩網堵塞才發現。
- 什麼時候水分控制要變成放行條件,而不是單純乾燥機設定?
- 對吸濕性等級,必須先把材料專用乾燥條件和送往機台的路線記錄下來才能放行。要確認暴露時間、輸送氣體品質、接收器排氣,以及是否有循環,而不是只看料斗溫度或外觀。回收料帶的水分風險比原粒高,失敗模式是桶內水解:料看起來沒問題,但分子鏈長和零件性能早已下降。
- 回收料混合物要怎麼通過輸送系統驗證?
- 把實際混合料跑過取料點、彎頭、管線、接收器、濾網和出料口,同時記錄輸送速率、壓力或真空度、循環時間、細粉、絲狀物、殘留料和目的地穩定性。測試空源頭、管線堵塞、高濾網負載和出料失敗;滿料斗正常流動證明不了什麼。管線可能處理原粒順利,卻會讓不規則回收料分離或磨損,導致機台收到的料和批次單記載不同。
- 回收料放行紀錄要寫哪些資料?
- 記錄來源零件、樹脂等級、顏色或添加劑配方、粉碎機和篩網狀況、粒徑結果、污染檢查、適用時的含水狀態,以及核准的機台或模具目的地。若等級核准包含摻混比例和累積加工歷程,也要一併列入。不要因為單一目視樣品通過,就放行混雜或有粉塵的料;隱藏弱點是身份追蹤不完整,導致下次缺陷無法歸因或控制。
來源與參考
- 1.Plastics Technology. (2026, October 8). Smart handling of regrind can improve your bottom line. Plastics Technology.
- 2.UL Prospector. (2025, November 3). Regrind: Making the most of your resin. UL Prospector.
- 3.Powder & Bulk Videos. (2026, October 8). Plastic pellet & resin handling. Powder & Bulk Videos.
- 4.Molds-Dies.com. Molds-Dies.com. Molds-Dies.com.
- 5.Charming MB. 6 steps to build an effective plastic manufacturing quality system. Charming MB.
- 6.X. X. X.
- 7.Scribd. Case study: Regrind. Scribd.
- 8.Novatec. Injection molding defects. Novatec.