
Un changement d'emballage n'est réel que lorsque l'emballage fini protège encore les aliments ou les produits et peut passer par la filière de récupération après usage. Les fibres, les biopolymères et les films plastiques recyclables sont désormais développés selon ce critère. L'étiquette du matériau passe en second.
Le mouvement le plus fort dans le groupe actuel n'est pas une sortie totale du plastique. C'est une refonte de la couche barrière, de l'étape de scellage ou de la matière première pour que l'emballage conserve sa fonction avec moins de matériaux incompatibles. Les travaux du Fraunhofer sur le xPBS, par exemple, visent une mousse biosourcée utilisable sur les lignes d'extrusion existantes et atteignant des densités comparables à celles des matériaux LDPE établis. C'est une proposition favorable aux transformateurs. Ce n'est pas encore la preuve qu'un emballage alimentaire a rempli toutes les exigences de sécurité, sensorielles et de fin de vie.
L'emballage barrière
Pregis a présenté une structure d'emballage alimentaire haute barrière conçue pour améliorer la recyclabilité. La question utile pour un transformateur est ce qui se passe avec l'oxygène, l'humidité, l'intégrité du scellage et la vitesse de ligne après simplification de la structure. Une allégation recyclable ne répond pas à ces questions. Un film haute barrière qui perd sa protection sur la ligne de remplissage sera refusé indépendamment de son profil de récupération.
Les développements de films pour produits frais pointent la même contrainte dans une autre direction. L'emballage de produits frais doit gérer l'humidité et l'atmosphère tout en maintenant la visibilité, l'aptitude au scellage et la manipulation mécanique. Remplacer un film conventionnel par une construction plus fine, biosourcée ou contenant des fibres nécessite donc une comparaison appariée sur le même produit et le même format d'emballage. Sans cette base de référence, « film innovant » décrit une position produit, pas un résultat de qualification.
Pour les transformateurs alimentaires, l'incumbent reste la structure plastique multicouche qui contrôle déjà la fenêtre de process. Le remplacement doit prouver une revendication plus étroite : protection équivalente dans l'emballage spécifié, avec une filière de récupération qui accepte la construction réelle. C'est là que beaucoup d'arguments de durabilité s'arrêtent.
La ligne d'essai PBS
Les travaux du Fraunhofer CCPE sur le polybutylène succinate donnent aux transformateurs une raison plus concrète de tester un biopolymère. La mousse xPBS est décrite comme un matériau drop-in pour les équipements d'extrusion existants, avec un développement de process à l'échelle pilote derrière la formulation et le moussage. Le matériau est biosourcé, biodégradable et thermoplastique, et sa densité est rapportée comme comparable à celle de la mousse LDPE.
Ces propriétés répondent au premier obstacle à l'adoption : l'équipement. Un transformateur ne veut pas qu'une nouvelle résine nécessite une nouvelle usine avant de savoir si les clients accepteront l'emballage. Le traitement sur lignes existantes réduit ce risque. Cela ne règle pas le contact alimentaire, les performances de scellage, le transfert sensoriel, la durée de conservation ni l'approvisionnement commercial.
Le projet xPBS-food qui suit, lancé en janvier 2026, vise une solution d'emballage en mousse monomatériau sûre pour les aliments qui répond aux exigences fonctionnelles et sensorielles tout en restant recyclable ou biodégradable. Ce libellé fixe la limite des preuves. La version alimentaire est une cible de développement, pas une qualification terminée. Un acheteur peut autoriser un essai ; le QA ne peut pas approuver le matériau sur la seule base de la densité.
Les deux comparaisons de densité disponibles appartiennent à la même revendication et période de développement de matériau. Elles montrent la parité avec la mousse incumbent plutôt qu'un résultat environnemental mesuré.
| Matériau ou construction | Position de densité rapportée | Position de traitement |
|---|---|---|
| Mousse xPBS | À parité avec les matériaux LDPE établis | Lignes d'extrusion existantes |
| Mousse LDPE conventionnelle | Référence incumbent | Lignes d'extrusion existantes |
Le tableau montre pourquoi le xPBS mérite un essai en ligne et pourquoi il ne justifie pas encore un ordre de substitution large. La densité et la compatibilité avec l'équipement éliminent deux objections ; ils ne démontrent pas la spécification complète de l'emballage alimentaire.
Les déchets comme matière première
Les déchets de pommes et les résidus de plantes agricoles offrent une autre voie vers l'emballage. Au lieu de changer seulement la chimie du polymère, ces projets cherchent à transformer un flux de déchets difficile en une entrée de film ou de bioplastique. Cela peut améliorer l'histoire de la matière première, mais l'emballage doit encore survivre à la transformation et à l'utilisation.
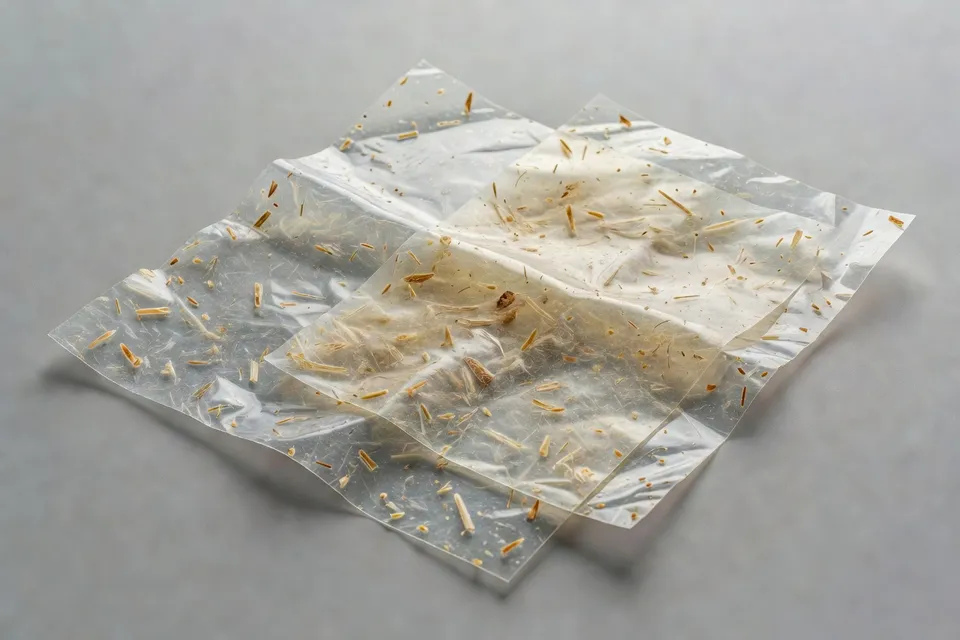
Un matériau dérivé de résidus doit être vérifié pour la variabilité de composition, l'odeur, la couleur, la sensibilité à l'humidité et le contrôle des contaminants avant qu'un propriétaire de marque puisse le traiter comme un grade d'emballage fiable. Les matières premières agricoles posent aussi une question d'approvisionnement : une formulation de laboratoire peut utiliser une fraction contrôlée, tandis qu'une résine commerciale doit accepter les variations saisonnières et régionales sans sortir des spécifications.
L'incumbent de l'acheteur n'est donc pas simplement le plastique à base de pétrole. C'est un approvisionnement en résine contrôlé avec un comportement de transformation connu. Un substitut biosourcé ne gagne que s'il fournit le même contrôle ou si l'application accepte une fenêtre de performance différente. Les travaux de développement cités soutiennent la première étape — transformer les déchets en matériau polymérique ou en film — mais n'établissent pas une qualification d'emballage à l'échelle de production.
Le problème de scellage des fibres
L'emballage en fibres présente un avantage clair en récupération quand il évite les couches plastiques et les adhésifs incompatibles. Il a aussi un problème de fabrication clair : le papier ne fournit pas automatiquement la barrière et le scellage nécessaires pour l'emballage alimentaire. Le projet PAPURE du Fraunhofer s'attaque à ce point avec un procédé laser destiné à sceller le papier sans adhésifs ni couches plastiques ajoutées.
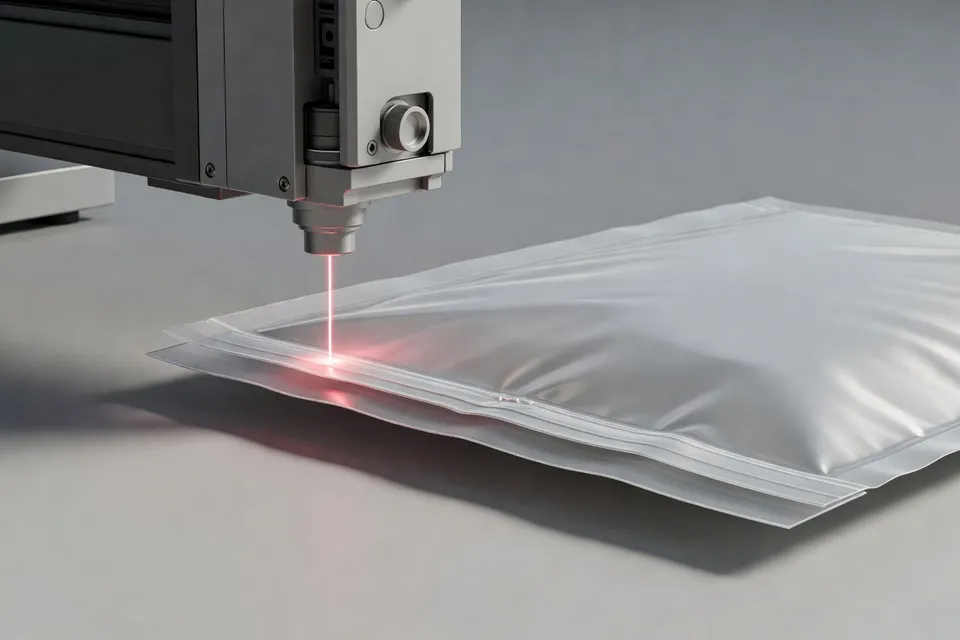
C'est le bon objet de développement. Retirer l'adhésif d'un emballage papier peut simplifier le recyclage, mais le scellage doit encore tenir pendant le remplissage, la distribution et l'utilisation. Le procédé doit donc être jugé au niveau de la jointure de l'emballage, pas au niveau de la feuille. Un transformateur aura besoin de résistance du scellage, de tests d'étanchéité, de compatibilité ligne et de performance après exposition au produit.
L'option fibre ne doit pas être traitée comme un remplacement universel du film plastique. Elle est mieux comprise comme un changement de construction qui déplace la contrainte de la récupération du polymère vers la formation de barrière et le scellage. Si le procédé laser fournit un scellage répétable sans couche ajoutée, il répond à la caractéristique spécifique qui a maintenu les formats papier dépendants de structures hybrides. La description du projet soutient ce mécanisme ; elle n'établit pas à elle seule une homologation commerciale d'emballage alimentaire.
Ce que la spécification retient encore
Les conseils de conception circulaire du Fraunhofer font le même point en termes matériels plus larges : les monomatériaux peuvent simplifier le recyclage, mais ils ne suffisent pas si le produit fini ne remplit pas ses exigences techniques. C'est le filtre pratique pour chaque élément de ce changement d'emballage.
Un transformateur devrait poser quatre questions avant de changer l'incumbent. La nouvelle structure répond-elle à l'exigence de barrière sur le produit nommé ? Fonctionne-t-elle sur l'équipement prévu à un taux acceptable ? Le scellage ou la fermeture survit-il à la distribution ? L'emballage réel après usage entre-t-il dans la filière de recyclage, compostage ou élimination revendiquée ?
Les preuves actuelles soutiennent des programmes de développement, le traitement pilote et la substitution ciblée de matériaux. Elles ne soutiennent pas l'idée que le marché est converti. Le xPBS a un avantage équipement ; les fibres ont un défi de scellage ; les bioplastiques dérivés de résidus ont un défi de constance ; les films haute barrière recyclables doivent prouver que la barrière survit à la structure simplifiée.
C'est suffisant pour justifier des essais contrôlés. Ce n'est pas suffisant pour retirer l'incumbent par slogan. La prochaine approbation appartient à l'emballage qui enregistre la condition échouée aussi soigneusement que la réussie.
Analyses éditoriales
- Avant de remplacer un film multicouche par une structure recyclable plus simple, que doit documenter un transformateur ?
- Effectuer des essais comparatifs de la nouvelle structure avec l'ancienne sur le produit et le format d'emballage désignés, en enregistrant la barrière à l'oxygène et à l'humidité, l'intégrité des soudures, la vitesse de la ligne de remplissage, les dommages de manutention et l'acceptation en récupération post-usage. Ne pas décider d'un matériau uniquement sur la base de sa composition en résine ou d'un label de recyclabilité ; l'échec habituel est un film simplifié qui passe un test de barrière en laboratoire mais perd sa protection ou sa marge d'étanchéité en production.
- L'équipement d'extrusion existant rend-il un biopolymère prêt pour la production ?
- Non. La compatibilité avec les lignes existantes ne permet qu'un essai contrôlé. Vérifier la fenêtre de transformation, le débit, la densité de mousse, la stabilité de filière, le comportement au refroidissement et les dimensions en aval, puis soumettre l'emballage obtenu aux approbations contact alimentaire, sensorielle, durée de conservation et fin de vie. L'erreur courante est de considérer une densité comparable et un équipement familier comme la preuve que l'emballage alimentaire fini respecte le cahier des charges.
- Quelles preuves d'achat sont nécessaires avant qu'un matériau d'emballage dérivé de résidus puisse remplacer une fourniture contrôlée de résine ?
- Demander une spécification de matière première, des contrôles de contaminants, des limites d'humidité et d'odeur, une gamme de couleurs, des données lot à lot et un plan pour les variations saisonnières et régionales des matières premières. Approuver plus qu'une formulation de laboratoire : qualifier les lots de production par des essais de transformation et d'emballage. Un flux de résidus peut sembler stable dans un échantillon de développement et encore sortir de la fenêtre de la résine lorsque sa composition change.
- Comment qualifier un emballage fibreux avec scellement laser sans adhésif ?
- Mesurer l'assemblage, pas seulement la feuille de papier : résistance du joint, taux de fuite, répétabilité, vitesse de ligne et performance après contact avec le produit emballé doivent être enregistrés. Inclure les conditions de remplissage, de distribution et d'utilisation dans l'essai, avec des limites d'échec claires. Supprimer un adhésif peut simplifier la récupération, mais un joint qui s'ouvre après exposition ou manutention n'a fait que déplacer le problème.
- Qui doit gérer les consignes et la séquence d'approbation lorsqu'un nouveau matériau d'emballage fonctionne sur un équipement existant ?
- Attribuer l'ingénierie des procédés aux consignes machine, l'assurance qualité aux critères de libération, et le développement emballage à la comparaison des emballages appariés ; les achats ne doivent pas convertir un essai réussi en ordre de substitution sans ces enregistrements. Verrouiller les plages approuvées de température, vitesse, scellement et inspection sous contrôle des changements. Sinon, les opérateurs peuvent compenser localement un comportement instable du matériau, tandis que le lot suivant est jugé selon des réglages non documentés.
- Que doit encore prouver une filière de recyclage, compostage ou élimination revendiquée ?
- Fournir la preuve que la construction finie réelle — et non seulement son polymère ou fibre de base — est acceptée par la filière post-usage désignée. Vérifier les couches, revêtements, adhésifs, fermetures et hypothèses de contamination par rapport à cette filière, puis enregistrer la condition d'échec ainsi que le résultat positif. Un emballage peut être techniquement recyclable isolément et pourtant ne pas correspondre au circuit de collecte ou de tri disponible parce que sa construction complète n'est pas reconnue.
Sources et références
- 1.FreshPlaza. (2026, October 13). Two innovative films for fresh produce packaging. FreshPlaza.
- 2.Packaging Strategies. (2026, October 13). Pregis brings recyclability to high-barrier food packaging at PACK EXPO. Packaging Strategies.
- 3.FreshPlaza. (2022, February 23). Oregon State researchers makes key advance in turning apple waste into packaging material. FreshPlaza.
- 4.FreshPlaza. The European Agro2Circular project turns agricultural plant waste into bioplastics. FreshPlaza.
- 5.HortiDaily. Protecting plants without having to use crop protection agents. HortiDaily.
- 6.FloralDaily. Wageningen University research proves circular plastics in horticulture works. FloralDaily.
- 7.Ecofold Packaging. Sustainable materials replacing plastic packaging. Ecofold Packaging.
- 8.Fraunhofer. Material solutions for a circular plastics industry. Fraunhofer.
- 9.Perstorp. PPWR. Perstorp.