
AIはプラスチック成形工程の制御に入り込んできているが、販売側の主張が工場での証拠を先行している。Plastics Technologyは2026年9月25日に「Making AI Work in Plastics R&D」ウェビナーを予定し、人工知能を孤立したパイロットから材料開発、配合、生産へと移行させる手段として提示した。イベントは実用事例を約束するが、測定された工場結果ではない。
この区別は重要だ。議論の対象は研究、革新、製品開発、製造を担うプラスチック業界のリーダー層だ。材料の耐久性や安定性を予測したり、有害物質を置き換えたり、配合コストを低減したり、開発期間を短縮したりする用途が挙げられている。これらは合理的な目標だが、射出成形機がアルゴリズムに工程窓を任せて人間の厳格な管理なしに適合部品を出荷できる証明にはまだ至っていない。
成形窓
Moldex3Dは現場に近い仕組みを提供する。Molding Window AdvisorはMoldex3DのCAE結果を用いてロバストな成形条件を特定する。解析範囲を定義し、実験計画法によるシミュレーションを実行し、実用的な成形窓を構築する前に部品品質を予測する。iMolding Advisorはショートショット試験を用いて欠陥に対する調整を提案する。
有用な点は「AI」という言葉ではなく、シミュレーションと試作の引き渡しにある。プロセスエンジニアは想定範囲を検査し、予測応答をショートショット結果と比較して推奨を受け入れるかどうかを判断できる。これは工程支援であり、アルゴリズムが工場を最適化するという一般的な約束より信頼性が高い。
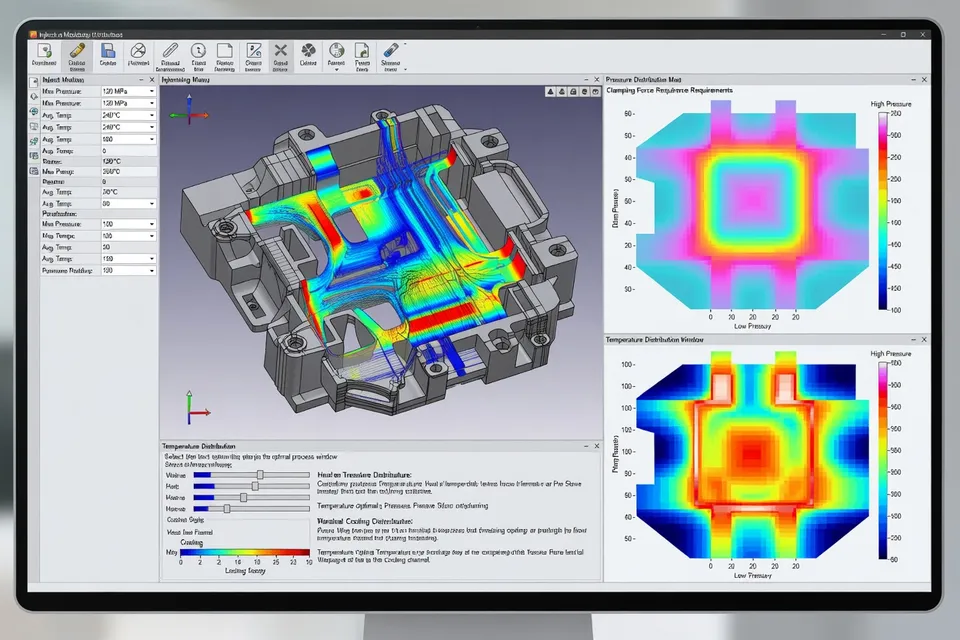
Moldex3Dは、ツールがCAEデータと実際の生産フィードバックを組み合わせ、金型試作の短縮、ショット数の削減、品質向上、生産コスト低減が可能だと述べている。これらはイベント記述内のベンダー主張のままにとどまる。試作期間、ショット数削減、スクラップ基準、製品認定結果はここに示されていない。したがってQAは、同じ部品・材料・機械・キャビティ構成で文書化された結果が出るまで、成形窓を仮説として扱うべきだ。
KraussMaffeiは別の道を進む。2026年のスマート製造発表では、PX全電動シリーズ、AQCplus、LRXplus SEコンセプトを中心にインテリジェントで自律的な生産ソリューションを位置づけている。同社はまた、オペレーターをリアルタイムで支援する新AI機能も紹介している。これはオペレーターの素早い対応を助けるが、支援は自律的な工程制御ではない。
同社のK 2025資料には具体的な検査数値が1つある。全自動組立セルがレーザースキャナーで部品の高さと幅を0.01mm精度で確認し、光学検査で不良品を分離するというものだ。これは特定された測定値と明確なリジェクト経路を示しており、「インテリジェント生産」という広範な主張より強い証拠となる。ただし、これはAI制御の成形サイクルではなく、下流の組立・検査に関するものだ。
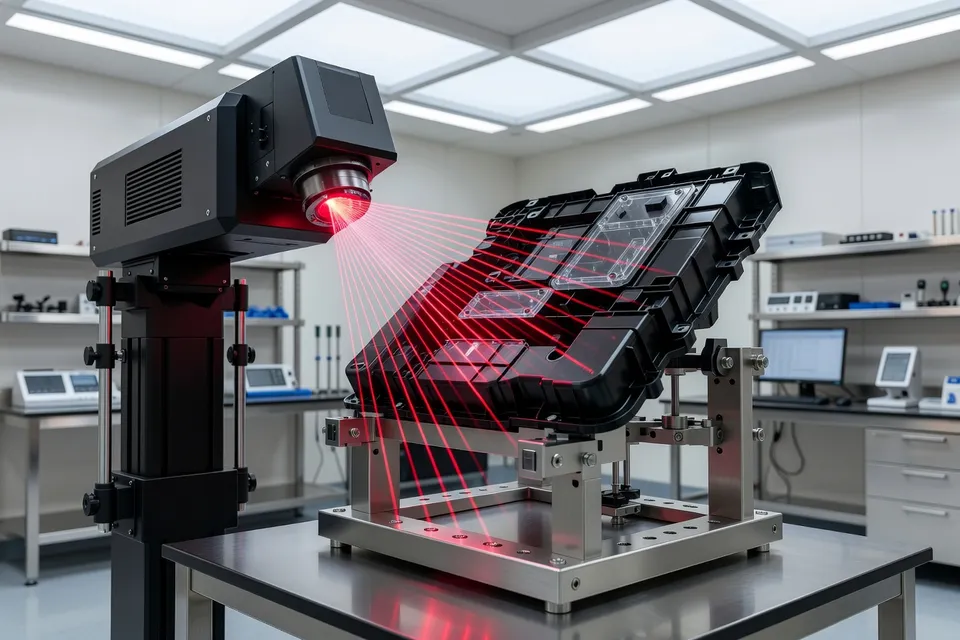
| 測定または能力 | 報告値 | 対象 |
|---|---|---|
| レーザースキャナー寸法精度 | 0.01 mm | 組立プラスチック部品 |
| 画像取得・評価時間 | 350ミリ秒 | ドアパネル組立 |
2つの数値は異なるKraussMaffeiシステムを表しており、1つの生産ベンチマークとして扱うべきではない。1つ目は自動組立セルでの寸法検査、2つ目はYanfengドアパネルプロジェクトでのカメラ処理に関するものだ。いずれも成形スクラップの低減や検証済みAI制御ループを確立するものではない。
制御主張
KraussMaffeiの商業的関心は直接的だ。射出成形機、自動化、デジタル生産システムを販売している。プレス資料ではsocialProductionが機械・生産・部品状態を監視し、processSupportが人工知能を用いて工程を自律監視するとしている。仕組みは妥当だが、欠けているのは定義されたベースラインに結びついた特定工場の結果だ。
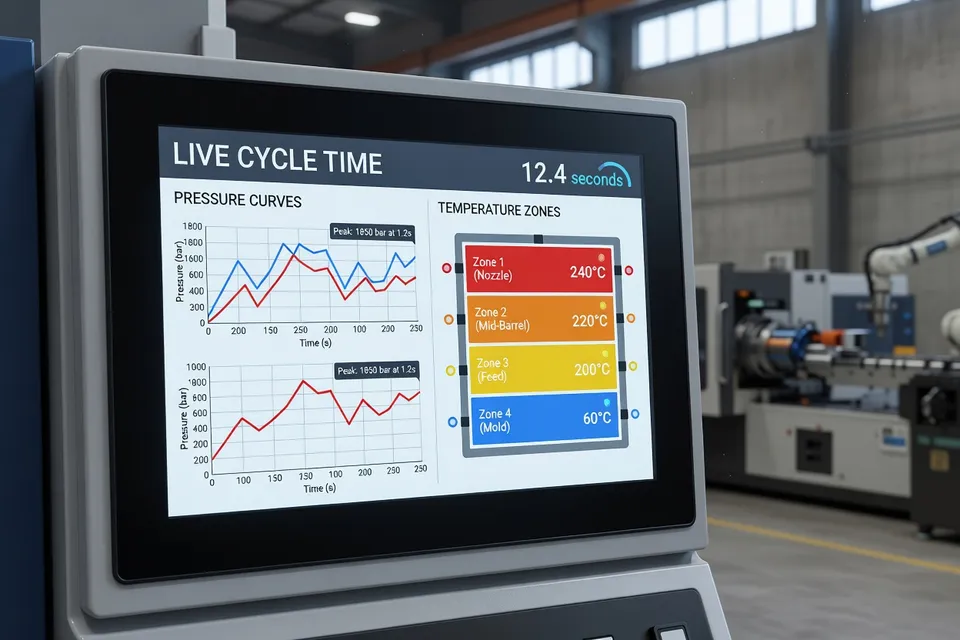
システム導入を検討する成形業者は4つの率直な質問をすべきだ。どの機械信号が推奨をトリガーしたか。どの工程変数が変化したか。介入前後で同じ部品は何を生産したか。アルゴリズムの推奨が既存工程窓と矛盾した場合、誰がロットリリースを決定したか。
これらの回答がない限り、「自律的」は意図したアーキテクチャを表すものであり、実際に示された運用境界ではない。機械はドリフトを検知できても、無害な材料ロット変化と欠陥を生む温度逸脱を区別できない場合がある。修正を推奨できても適用する権限を持たない場合もある。測定された応答を最適化できても、外観、ウェルドライン強度、寸法安定性、長期性能といった未測定の要求事項を手つかずのままにする場合もある。
現場での検証
AIイベントの中心的な約束は、最適化されたR&Dと効率化された生産を結びつけることだ。方向性は正しいが、その結びつきには工程レベルでの所有権が必要だ。耐久性を予測する配合モデルは、ロバスト条件を特定する成形アドバイザーとは異なる。リアルタイムのオペレーター支援は閉ループ制御とは異なる。検査自動化は上流工程が安定した証拠にはならない。
業界のAI用語を確定したものとは見なさない方がよい。ここで最も強いのは仕組みの記述だ。DOEベースのシミュレーション、ショートショットフィードバック、機械データ管理、リアルタイム支援、測定検査。最も弱いのは、これらの仕組みがすでに反復可能な工場全体の利得をもたらすという主張だ。提供されたイベントおよびサプライヤー資料には、プロセッサーが比較可能な共通ベースライン、特定生産部品、日付付きの前後結果が示されていない。
次の確認は単純だ。1つの特定部品について、材料ロット、機械、キャビティ数、工程窓、介入ログ、リジェクト率、リリース判断をAIツール導入前後で記録した管理生産記録を要求することだ。その記録が存在するまで、AIは検証ワークフローに属するものであり、その上にあるものではない。
編集部の見解
- AIの推奨で成形条件を変更させる前に、どんな記録を残しておく必要があるか?
- システム側に、機械信号、影響を受ける工程変数、材料ロット、キャビティ構成、承認された応答範囲をすべて特定させること。工程担当者または指定されたリリース責任者が、推奨が合格範囲と矛盾した場合の対応も決めておく。モデルは外観、溶着線強度、長期性能への影響を判断できないまま異常を検知するだけなので、文書化された承認ルールなしの自動調整は工程管理ではなく、無承認の実験にすぎない。
- シミュレーションで得た成形窓をそのまま量産窓として使ってよいか?
- 使えない。シミュレーションは試作条件を決める参考にし、実際の材料・機械・金型・キャビティ構成で検証すること。ショートショット結果、不良、寸法検査、最終承認設定をすべて記録する。予測範囲が広すぎて、実際の機械応答や材料粘度、金型バランスで大幅に狭まるケースがよくある。
- AIツールがスクラップ低減や品質安定化に寄与したことを証明するには、どんな生産記録が必要か?
- 特定部品について、材料ロット、機械、金型、キャビティ数、合格工程窓、介入ログ、不良率、検査結果、各ロットリリース者の名前を揃えた前後比較記録を残す。同じ品質特性を同じ生産期間で比べること。共通の基準がないと、不良減少が別のオペレーターや材料ロット、検査省略によるものかもしれない。
- リアルタイム工程支援の役に立たなくなるデータ品質の問題は何か?
- まず機械信号が同期・校正され、正しい部品・キャビティ・材料ロットに紐づいていることを確認する。次に介入履歴と実際の品質結果が残っているか、警報や設定値だけではないかを確かめる。圧力・温度・位置データが欠落したりラベルがずれていたりすると、アルゴリズムは製品に合わない安定関係を学習してしまう。優れたダッシュボードでも、弱いセンサーや不統一なサンプリング、文書化されていないオペレーター介入は直せない。
- 自律監視でもオペレーター支援の域を出ないのはどんな場合か?
- システムが偏差を検知したり修正を提案するだけなら、オペレーターの承認を必須にしておく。自律監視は検知を速くするが、サイクル変更や合格品リリースの権限までは与えない。測定している応答(部品重量など)を最適化しても、外観・寸法・機械的性能といった未測定の要求が規格外になるリスクは残る。
- AI工程制御のパイロットを複数台に広げる前に、何を確認すべきか?
- 別の機械や金型で承認済みワークフローを実行する前に、センサー、材料モデル、キャビティ挙動、品質チェックが同等であることを確かめる。モデルの転用を前提にせず、工程窓と変更管理記録を再検証する。1台で学習した推奨は、その機械特有の応答を補正している場合があり、プラント全体に展開すると他のプレスで誤った修正を繰り返すことになる。
出典・参考文献
- 1.Plastics Technology. (2026, October 12). Making AI Work in Plastics R&D. Plastics Technology.
- 2.Moldex3D. (2026, October 14). Webinar: Simplifying Process Validation with the Molding Window Advisor. Moldex3D.
- 3.KraussMaffei. (2026, October 7). Smart plastics manufacturing: KraussMaffei focuses on intelligent and autonomous production solutions. KraussMaffei.
- 4.Plastech. Engel at Fakuma 2026: Artificial intelligence, precision and. Plastech.
- 5.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 6.Plastics Technology. Digital. Plastics Technology.
- 7.Plastics Machinery & Manufacturing. Plastics processors can cut energy costs without new machinery. Plastics Machinery & Manufacturing.
- 8.Plastics Engineering. Lean-first AI slashes waste and costs in medium-scale injection molding. Plastics Engineering.
- 9.MoldMaking Technology. Events. MoldMaking Technology.