
AI正进入塑料工艺控制领域,但销售说辞跑在工厂证据前面。《塑料技术》将“让AI在塑料研发中发挥作用”网络研讨会定于2026年9月25日,宣称人工智能可将孤立试点推向材料开发、配方和生产。该活动承诺提供实际用例,而非已测量的工厂结果。
这一区别很重要。讨论对象是研发、创新、产品开发和制造领域的塑料负责人。应用包括预测材料耐久性和稳定性、替代有毒材料、降低配方成本以及缩短开发周期。这些目标合理,但尚未证明注塑机可让算法调整工艺窗口并在无更严格人工控制下交付合格零件。
成型窗口
Moldex3D更接近车间机制。其成型窗口顾问利用Moldex3D计算机辅助工程结果确定稳健成型条件。工作流程定义分析范围、运行实验设计模拟并在构建实用成型窗口前预测零件质量。其iMolding顾问随后使用短射测试并针对缺陷推荐调整。
关键不在于“AI”一词,而在于模拟与试模之间的交接。工艺工程师可检查假设范围、将预测响应与短射证据对比,并决定是否接受推荐。这是工艺辅助,比泛泛承诺算法将优化工厂更可信。
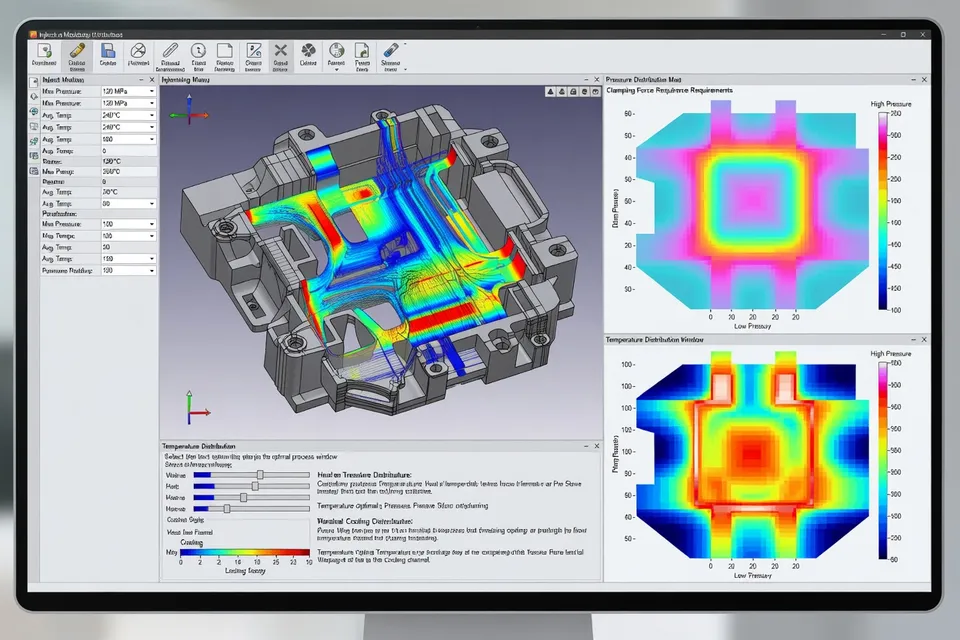
Moldex3D称这些工具将CAE数据与真实生产反馈结合,可缩短试模、减少射次数、提升质量并降低生产成本。这些仍是活动描述中的供应商主张。未提供试模时长、射次数减少量、废品基线或产品鉴定结果。因此,QA应将成型窗口视为假设,直到同一零件、材料、机器和型腔配置产生有文档记录的结果。
克劳斯玛菲采取不同路线。其2026年智能制造公告围绕PX全电动系列、AQCplus和适用于高型腔及洁净室应用的LRXplus SE概念定位智能与自主生产解决方案。该公司还描述了一项新AI功能,可实时协助机器操作员。这能帮助操作员更快行动,但协助并非自主工艺控制。
该公司早前K 2025资料提供一个具体检验数据:全自动装配单元用激光扫描仪将部件高度和宽度检查精度达到0.01 mm。还使用光学检验分离缺陷零件。这是指定测量和明确剔除路径,比“智能生产”的宽泛主张更有力,尽管它涉及下游装配和检验而非AI控制的成型周期。
| 测量或能力 | 报告值 | 对象 |
|---|---|---|
| 激光扫描仪尺寸精度 | 0.01 mm | 装配塑料部件 |
| 图像采集与评估时间 | 350毫秒 | 门板装配 |
这两个数据描述克劳斯玛菲不同系统,不应视为同一生产基准。第一个涉及自动装配单元中的尺寸检验;第二个涉及延锋门板项目的相机处理。两者均未确立成型废品减少或经验证的AI控制回路。
控制主张
克劳斯玛菲的商业利益直接:它销售注塑机械、自动化和数字生产系统。其新闻材料称socialProduction监控机器、生产和部件状况,而processSupport使用人工智能自主监控工艺。机制合理。缺失的是与明确基线挂钩的已识别工厂结果。
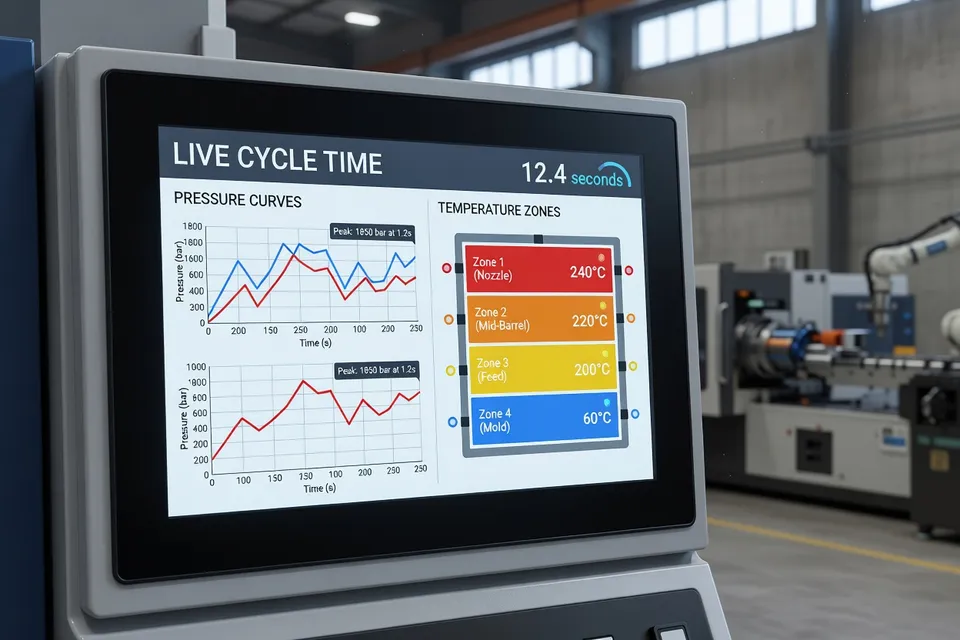
决定是否购买此类系统的加工商应提出四个直接问题。哪台机器信号触发了推荐?哪个工艺变量发生了变化?同一零件在干预前后生产了什么?当算法推荐与既定工艺窗口冲突时,谁放行了批次?
没有这些答案,“自主”描述的是预期架构,而非已证实的操作边界。机器可检测漂移,但仍可能无法区分无害物料批次变化与产生缺陷的温度偏移。它可推荐修正,但仍缺乏应用权限。它也可优化已测响应,同时忽略未测要求——外观、熔接线强度、尺寸稳定性或长期性能。
车间测试
AI活动的中心承诺是将优化研发与精简生产连接起来。方向正确,但连接需要在工艺层面拥有所有权。预测耐久性的配方模型不同于识别稳健条件的成型顾问。实时操作员助手不同于闭环控制。检验自动化并非上游工艺已稳定的证据。
我不会将行业的AI语言视为定论。这里最有力的材料描述了机制:基于DOE的模拟、短射反馈、机器数据管理、实时协助和测量检验。最薄弱的部分是这些机制已交付可重复全厂收益的主张。所提供的活动和供应商材料未提供共同基线、命名生产零件和注明日期的前后对比结果,无法让加工商进行比较。
下一步检查简单。要求一份命名零件的受控生产记录:物料批次、机器、型腔数、工艺窗口、干预日志、废品率以及引入AI工具前后的放行决定。在该记录存在前,AI应属于验证工作流,而非凌驾其上。
编辑洞察
- AI 建议在调整成型条件前,需要记录哪些信息?
- 系统在更改设定值前,必须先识别机器信号、受影响的工艺变量、材料批次、型腔配置和批准的响应范围。工艺工程师或指定的发布负责人还需定义当建议与合格窗口冲突时的处理方式。模型可以检测异常,但无法判断其是否会影响外观、焊线强度或长期性能,因此没有书面验收规则的自动调整不是工艺控制,而是未经批准的实验。
- 模拟成型窗口能否直接用作生产窗口?
- 不能。先用模拟选定试模条件,再用实际生产所用的材料、机器、模具和型腔配置验证该窗口。记录短射结果、缺陷、尺寸检查和最终批准的设定。常见错误是把预测的宽泛范围当作同样稳健,而实际机器响应、材料粘度或模具平衡会明显收窄它。
- 要证明 AI 工具降低废品或稳定质量,需要保留哪些生产记录?
- 为指定零件建立受控的前后对比记录:材料批次、机器、模具和型腔数、合格工艺窗口、干预日志、废品率、检验结果以及每个批次的放行人。针对同一质量特性,在定义的生产周期内进行比较,而非引用更快试模或软件安装。没有共同基线时,废品数下降可能只是因为操作员不同、材料批次更容易或检验减少。
- 哪些数据质量问题会限制实时工艺辅助工具的实用性?
- 首先确认机器信号已同步、已校准并与正确零件、型腔和材料批次绑定。其次检查系统是否保留干预历史和实际质量结果,而非仅保留报警和设定值。若压力、温度或位置数据缺失或标记错误,算法可能学到对产品而言错误的稳定关系。更好的仪表板无法弥补弱传感器、不一致采样或未记录的操作员覆盖。
- 什么时候自主监控仍仅属于操作员辅助?
- 当系统仅标记偏差或提出修正时,操作员必须留在审批回路中。自主监控能加快检测,但不授予改变周期或放行合格零件的权限。剩余风险是工具优化了零件重量等可测量响应,而外观、尺寸或机械性能等未测量的要求已超出规格。
- 在多台机器上推广 AI 工艺控制试点前,需要验证什么?
- 仅在确认另一台机器或模具的传感器、材料模型、型腔行为和质量检查可比后,再运行已批准的工作流。重新验证工艺窗口和变更控制记录,而非假设模型可迁移。在单台机器上训练的建议可能因补偿该机器的特定响应而显得准确,厂内推广可能在每台压机上重复错误的修正。
来源与参考
- 1.Plastics Technology. (2026, October 12). Making AI Work in Plastics R&D. Plastics Technology.
- 2.Moldex3D. (2026, October 14). Webinar: Simplifying Process Validation with the Molding Window Advisor. Moldex3D.
- 3.KraussMaffei. (2026, October 7). Smart plastics manufacturing: KraussMaffei focuses on intelligent and autonomous production solutions. KraussMaffei.
- 4.Plastech. Engel at Fakuma 2026: Artificial intelligence, precision and. Plastech.
- 5.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 6.Plastics Technology. Digital. Plastics Technology.
- 7.Plastics Machinery & Manufacturing. Plastics processors can cut energy costs without new machinery. Plastics Machinery & Manufacturing.
- 8.Plastics Engineering. Lean-first AI slashes waste and costs in medium-scale injection molding. Plastics Engineering.
- 9.MoldMaking Technology. Events. MoldMaking Technology.