
AI 正進入塑膠製程控制,但銷售說法跑在工廠證據前面。塑膠科技將「讓 AI 在塑膠研發發揮作用」網路研討會排在 2026 年 9 月 25 日,宣稱人工智慧能把孤立的試驗推向材料開發、配方與生產。活動強調實務案例,而非已量測的工廠成果。
這項區別很重要。討論對象是塑膠領域的研究、創新、產品開發與製造主管。應用包括預測材料耐久性與穩定性、取代有毒材料、降低配方成本,以及縮短開發週期。這些目標合理,卻還無法證明射出成型業者能讓演算法改變製程窗口,並在無需更嚴格人工控制下出貨合格零件。
成型窗口
Moldex3D 較接近現場機制。其 Molding Window Advisor 利用 Moldex3D 電腦輔助工程結果,找出穩健的成型條件。工作流程先定義分析範圍,執行實驗設計模擬,預測零件品質,再建立實務成型窗口。接著 iMolding Advisor 利用短射測試,針對缺陷提出調整建議。
重點不在「AI」這個詞,而在模擬與試模之間的交接。製程工程師可檢查假設範圍、將預測反應與短射證據比對,再決定是否接受建議。這是製程輔助,比泛泛承諾演算法會最佳化工廠更可信。
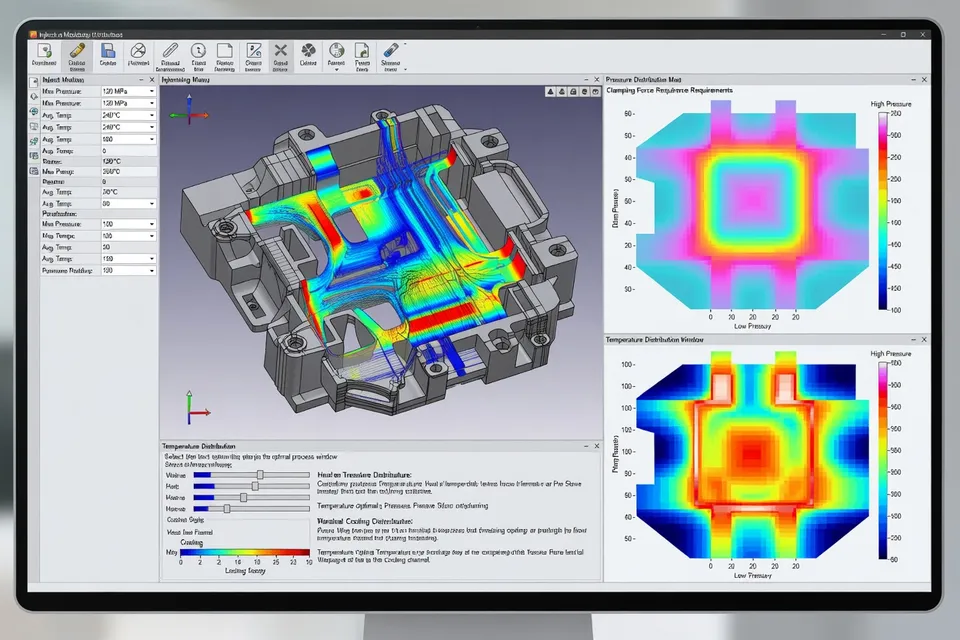
Moldex3D 表示,這些工具結合 CAE 資料與實際生產回饋,可縮短試模、減少試射次數、提升品質並降低生產成本。這些仍是活動說明中的廠商主張,並未提供試模時間、試射減少數量、廢料基線或產品合格結果。因此,QA 應將成型窗口視為假設,直到同一零件、材料、機器與模穴配置產生有文件記錄的結果。
KraussMaffei 採取不同路線。其 2026 年智慧製造公告,將智慧與自主生產解決方案定位在 PX 全電動系列、AQCplus 以及適用高模穴與無塵室應用的 LRXplus SE 概念。該公司也描述一項新 AI 功能,可即時協助機器操作員。這能讓操作員更快行動,但協助並非自主製程控制。
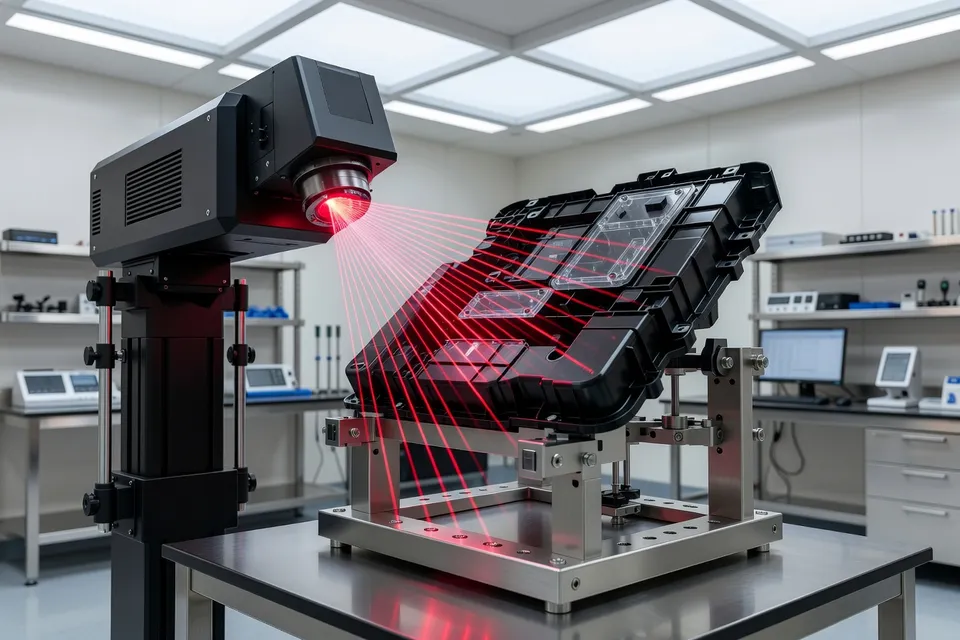
該公司先前 K 2025 資料提供一項具體檢驗數據:全自動組裝單元以雷射掃描器檢查元件高度與寬度,精度達 0.01 mm,並以光學檢驗分離不良品。這是明確的量測與清楚的剔除路徑,比「智慧生產」的廣泛主張更有力,雖然它涉及下游組裝與檢驗,而非 AI 控制的成型循環。
| 量測或能力 | 報告值 | 對象 |
|---|---|---|
| 雷射掃描器尺寸精度 | 0.01 mm | 組裝塑膠元件 |
| 影像擷取與評估時間 | 350 毫秒 | 門板組裝 |
這兩項數據描述不同的 KraussMaffei 系統,不應視為同一生產基準。第一項涉及自動組裝單元的尺寸檢驗;第二項涉及 Yanfeng 門板專案的相機處理。兩者都未證明成型廢料減少或已驗證的 AI 控制迴路。
控制主張
KraussMaffei 的商業利益直接:它銷售射出成型機、自動化與數位生產系統。其新聞稿指出 socialProduction 監控機器、生產與元件狀態,而 processSupport 則以人工智慧自主監控製程。機制合理,欠缺的是與明確基線連結的已確認工廠結果。
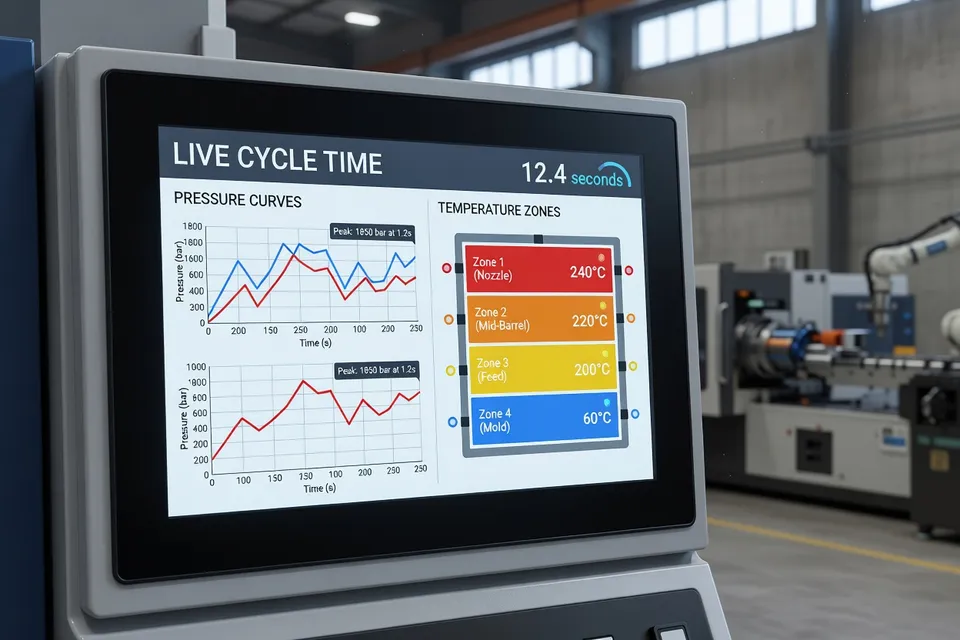
製程業者在決定是否購買此系統時,應提出四個直接問題。哪個機器訊號觸發建議?哪個製程變數改變?同一零件在干預前後的產出為何?當演算法建議與既定製程窗口衝突時,誰負責放行批次?
沒有這些答案,「自主」描述的是預期架構,而非已證明的操作邊界。機器可偵測漂移,卻仍無法區分無害的材料批次變化與會產生缺陷的溫度偏移。它可建議修正,卻仍無權執行。它也可最佳化量測的反應,卻讓未量測的要求——外觀、熔接線強度、尺寸穩定性或長期性能——不受影響。
現場測試
AI 活動的核心承諾是將最佳化的研發與精簡生產連結。這是正確方向,但連結需要製程層級的掌控。預測耐久性的配方模型,與找出穩健條件的成型顧問並非同一工具。即時操作員助理,與閉迴路控制不同。檢驗自動化並非上游製程已穩定的證據。
我不會將產業的 AI 用語視為已定案。這裡最強的材料描述的是機制:基於 DOE 的模擬、短射回饋、機器資料管理、即時協助與量測檢驗。最弱的部分是這些機制已帶來可重複的全廠效益的主張。提供的活動與供應商資料,並未提供共同基線、命名的生產零件,以及有日期的前後比較結果,讓製程業者得以對照。
下一步檢查很直接。要求一份已命名零件的受控生產記錄:材料批次、機器、模穴數、製程窗口、干預日誌、廢品率,以及導入 AI 工具前後的放行決策。除非此記錄存在,否則 AI 應放在驗證工作流程中,而非其上。
編輯洞察
- 在允許AI建議更改成型條件前,必須先記錄哪些資料?
- 系統在變更設定值前,必須先辨識機器訊號、受影響的製程變數、材料批號、模穴配置及核准的回應範圍。製程工程師或指定的放行負責人也要定義當建議與合格窗口衝突時的處理方式。模型能偵測異常,但無法判斷是否會影響外觀、熔接線強度或長期性能,因此沒有文件化接受規則的自動調整並非製程控制,而是未經核准的實驗。
- 模擬的成型窗口能否直接當作生產窗口使用?
- 不能。先用模擬找出試模條件,再以實際生產所用的材料、機器、模具及模穴配置驗證該窗口。需記錄短射結果、缺陷、尺寸檢查及最終核准設定。常見錯誤是把模擬的寬廣範圍視為同樣穩健,卻忽略實際機台反應、材料黏度或模具平衡會大幅縮小可行範圍。
- 要證明AI工具降低廢料或穩定品質,需要哪些生產紀錄?
- 針對單一指定零件建立受控的前後對照紀錄:材料批號、機器、模具、模穴數、合格製程窗口、介入記錄、廢品率、檢驗結果及各批放行人員。應比較相同品質特性在固定生產期間的表現,而非引用較快的試模或軟體安裝。沒有共同基準時,廢品數降低可能只是操作員不同、材料批次較易或檢驗減少所致。
- 哪些資料品質問題會限制即時製程輔助工具的效用?
- 首先確認機器訊號已同步、校正並正確對應零件、模穴及材料批號。接著檢查系統是否保留介入歷史與實際品質結果,而非僅記錄警報與設定值。若壓力、溫度或位置資料遺漏或標記錯誤,演算法可能學到對產品而言錯誤的穩定關係。更好的儀表板無法修補感測器不良、取樣不一致或未記錄的操作員覆寫。
- 何時自主監控仍只是操作員輔助?
- 當系統僅標記偏差或提出修正建議時,必須保留操作員的核准權限。自主監控可加快偵測速度,但無法賦予改變週期或放行合格零件的權限。剩餘風險是工具可能優化可測量的回應(如零件重量),卻讓未測量的要求(外觀、尺寸或機械性能)超出規格。
- 在多機台擴大AI製程控制試點前,應先驗證什麼?
- 僅在確認另一台機器或模具的感測器、材料模型、模穴行為及品質檢查均具可比性後,再執行已核准的工作流程。需重新驗證製程窗口與變更控制紀錄,而非假設模型可直接轉移。在單一機台訓練出的建議可能看似準確,卻只是補償該機台的特定反應;若全廠擴大,可能在其他壓機重現錯誤的修正。
來源與參考
- 1.Plastics Technology. (2026, October 12). Making AI Work in Plastics R&D. Plastics Technology.
- 2.Moldex3D. (2026, October 14). Webinar: Simplifying Process Validation with the Molding Window Advisor. Moldex3D.
- 3.KraussMaffei. (2026, October 7). Smart plastics manufacturing: KraussMaffei focuses on intelligent and autonomous production solutions. KraussMaffei.
- 4.Plastech. Engel at Fakuma 2026: Artificial intelligence, precision and. Plastech.
- 5.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 6.Plastics Technology. Digital. Plastics Technology.
- 7.Plastics Machinery & Manufacturing. Plastics processors can cut energy costs without new machinery. Plastics Machinery & Manufacturing.
- 8.Plastics Engineering. Lean-first AI slashes waste and costs in medium-scale injection molding. Plastics Engineering.
- 9.MoldMaking Technology. Events. MoldMaking Technology.