

エアトラップと未加硫は同じトラブルシューティングの枠に入らない。最初のチェックは物理的だ。最後に充填される場所を探し、近くのベント、逃がし経路、インサート隙間、真空接続を調べる。2番目は化学的だ。プレス設定を変える前に、現在のコンパウンドの加硫挙動を承認済みベースラインと比較する。
ゴム射出成形は未加硫コンパウンドをランナーとゲートから閉じた加熱金型へ送る。ゴムは変位空気の逃げ道を塞がずに充填し、加硫段階で架橋ネットワークを形成しなければならない。この順序で停止判断は明確になる。充填終盤近くでショートショット、バーン、ボイド、急激な圧力上昇があっても、圧力を上げ続ける許可にはならない。エア経路が塞がれているか、圧力曲線が検証済み範囲を外れた場合は運転を止める。
最後に充填されるポイント
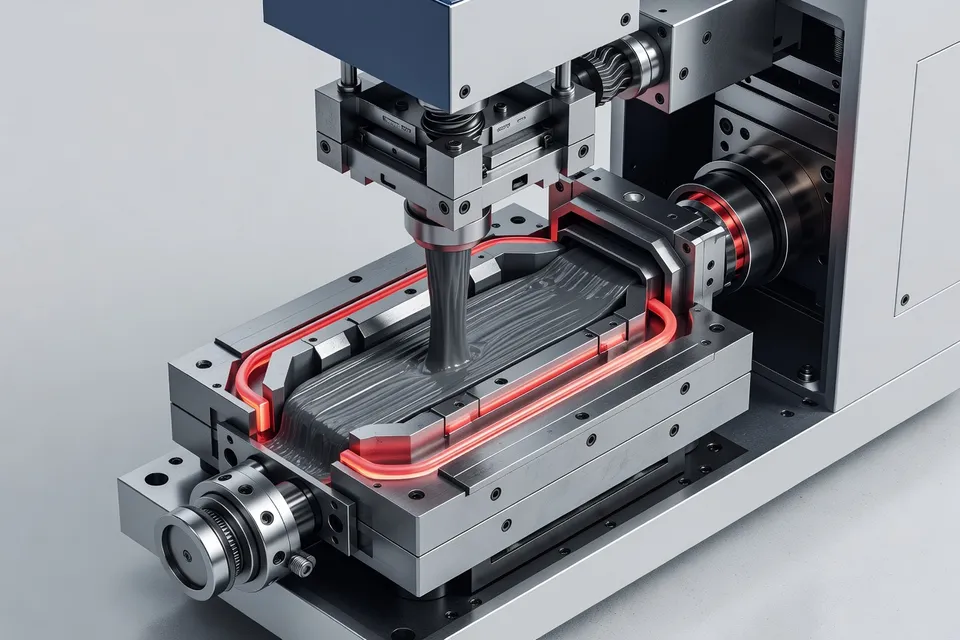
欠陥がリブ、ブラインドポケット、インサート、ゲート反対側近くに現れたら、ショートショットチェックから始める。数段階の充填率で成形したサンプルからフローフロントの方向を示し、キャビティが実際にどこで充填完了するかを特定する。その場所が、ベントチェックを支配すべき位置だ。都合の良いパーティングライン位置ではない。
ベント溝があっても機能しない場合がある。硬化したゴム、離型剤残渣、損傷したランド、塞がったインサート、詰まった真空ホースが逃げ道を閉じる。ランナーバランスやゲート制限がフローフロントを本来のベント配置が対応していない領域へ押しやることもある。したがってチェックは「ベントが開いている」より広い。パーティング面がきれいか、ベントインサートが通っているか、エジェクターピンベントが動くか、真空ポートとホースが繰り返し条件を保っているかを確認する。
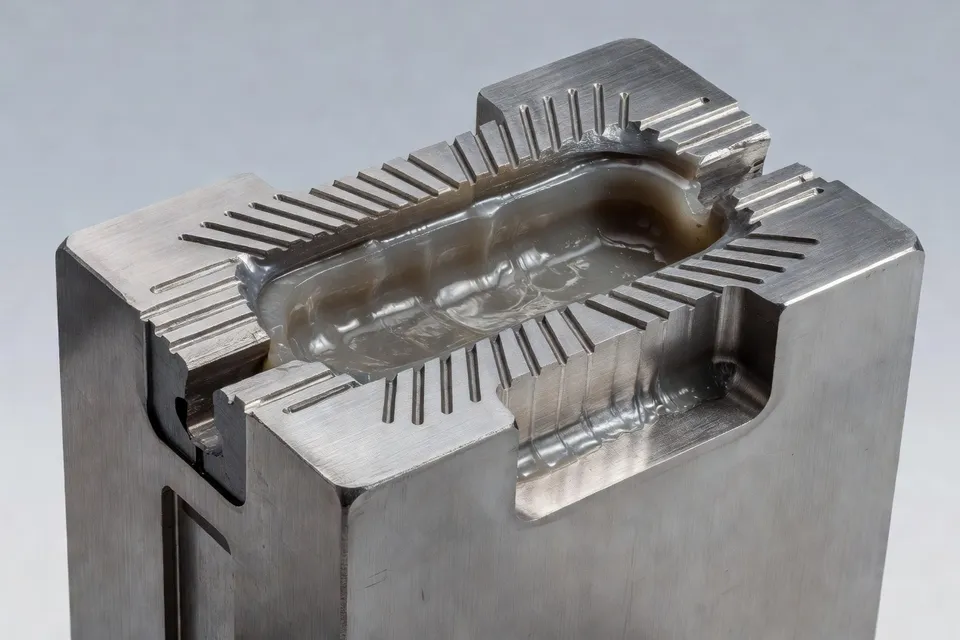
ベントには相反する2つの役割がある。ボイドやバーンを避けるため空気とプロセスガスを素早く逃がさなければならないが、フラッシュを承認限度内に抑えるためゴムを十分にせき止めなければならない。通路を大きくしたり深くしたりすれば自動的に改善するわけではない。ベント寸法は生産コンパウンドを使った管理された試行が必要だ。あるコンパウンド、形状、金型温度で確立した設定が別のジョブに自動的に通用するとは限らない。
圧力曲線
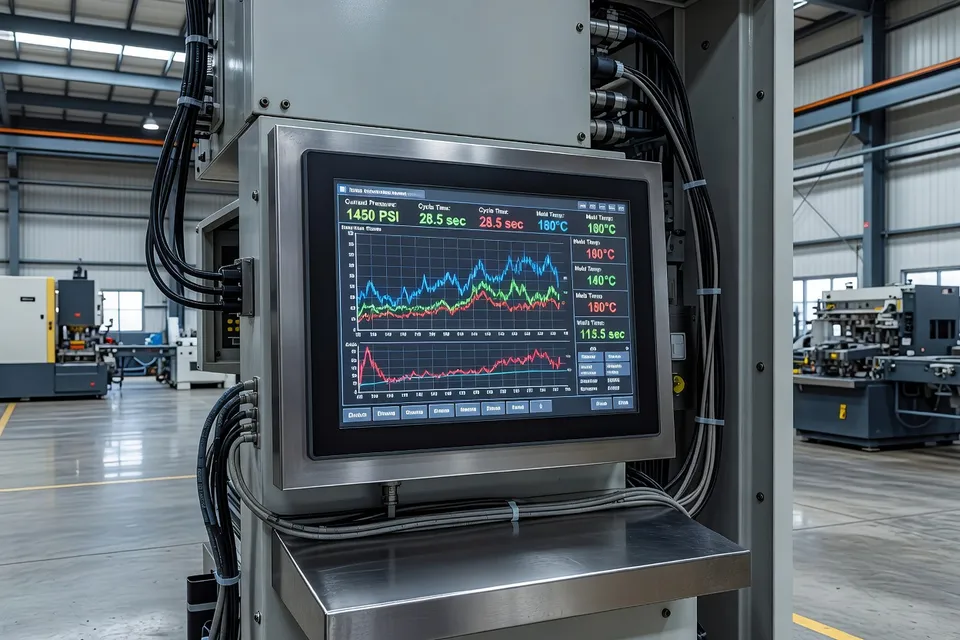
コントローラに入力した値だけでなく実際の応答を記録する。連続サイクルを射出時間、ピーク圧力、実際の速度、ショット重量、完成品重量、フラッシュ、表面状態、内部ボイド、寸法、不良率で比較する。充填終盤近くで圧力曲線が急上昇するのはエアトラップや流動制限を示唆する。曲線形状の変化はコンパウンド粘度、ゲート詰まり、ランナー制限、金型温度変動、供給不安定、ショット量誤差からも生じる。
| 連続サイクルでのチェック | チェックで切り分けられるもの |
|---|---|
| ピーク圧力と曲線形状 | エア制限、ゲート制限、粘度変化、不安定充填 |
| ショット重量と完成品重量 | 供給・計量変動とキャビティ充填ロスの比較 |
| フラッシュ、ボイド、表面状態 | 過剰圧力、ベント詰まり、空気除去不足 |
| 射出時間と実際の速度 | 制御応答と設定値の比較 |
表は診断のための分割であり、合格仕様ではない。曲線が変わっても重量が安定していれば、ベント、ゲート、金型温度、圧力応答を調べる。重量が曲線とともに動けば、金型を責める前に供給とショット量を確認する。
最終射出速度を下げれば空気に逃げる時間を与えられる。損傷または詰まったベントを修理するわけではない。オペレータはプロセスウィンドウから外れた金型を隠すために遅い充填を使ってはならない。エア経路を止めて清掃または修理し、ショートショットと連続サイクルチェックを繰り返す。
加硫曲線
未加硫は別の確認が必要だ。Alpha Technologiesは最小トルク、最大トルク、t10、t90を有用な加硫曲線マーカーとして挙げている。MLは初期粘度を、MHは形成された架橋度を、t10は誘導期またはスコーチ安全期間を、t90は加硫進行90%のポイントを示す。現在のロットはプレスを再調整する前にベースラインと比較する。
| 加硫指標 | 調査を動かすもの |
|---|---|
| t90が動きMHが一定 | 加硫剤活性や促進剤分解の可能性が高まる |
| MHが動きt90が一定 | 加硫剤またはポリマー変化の可能性が高まる |
| t10がプロセスウィンドウ端へ移動 | スコーチ安全と供給・コンディショニングチェックが急務 |
| 加硫曲線が承認ベースラインを外れる | ロットを保留して処置を待つ |
これらの比較はベースラインが同一コンパウンド、同一試験法、承認済みプロセスに属する場合にのみ有効だ。一般的な加硫時間では湿ったロット、ポリマーロット変更、すでに温度限界で稼働中の金型をクリアできない。加硫曲線がレオロジー仕様を外れた場合、材料は保留にしてデータとともにサプライヤへ通知する。プレス滞留時間を長くしてもコンパウンドが許容できる証明にはならない。
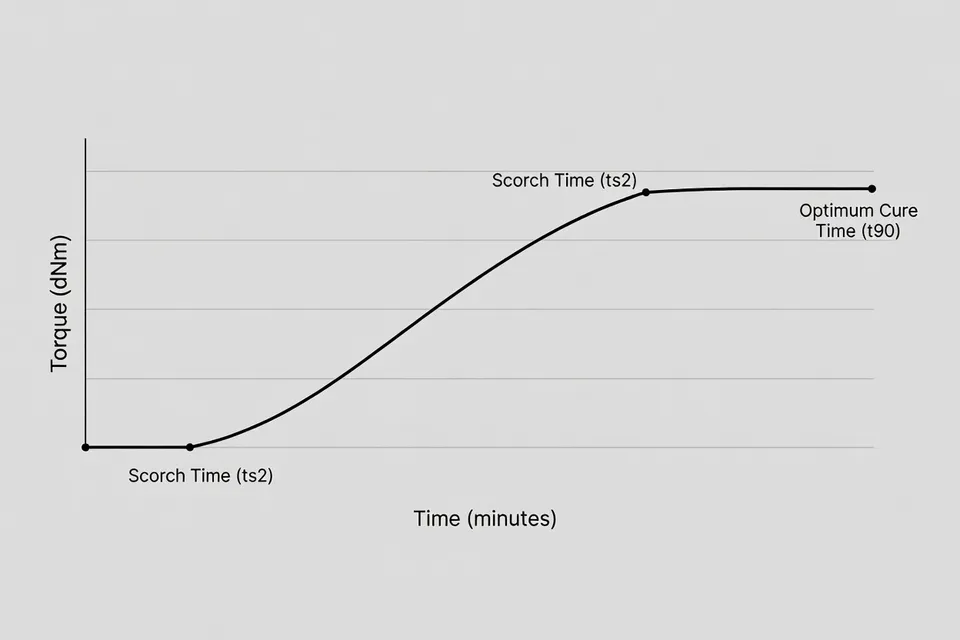
ブリスターやポロシティの欠陥では水分と揮発分も直接チェックが必要だ。ベントがきれいでもコンパウンド状態や加硫動力学が間違っていれば内部欠陥が発生する。逆に加硫曲線が正常に見えてもエアがトラップされたキャビティはクリアしない。欠陥位置と材料データが一致してからリリースする。
リリース判断
次のシフトでは3部構成の保留ルールを使う。最終充填領域が不明、近くのベントまたは真空経路が塞がれている、連続圧力曲線と部品重量が承認ウィンドウと一致しない場合は運転を保留する。現在の加硫曲線がコンパウンドベースラインを外れた、確認された加硫結果なしに未加硫が疑われる、QAがロットをレビュー中とした場合も保留する。
表面の痕が1回の調整で消えたからといってセットアップを承認してはならない。最終充填を遅くすればエアトラップは減るがサイクルタイムは増える。加硫を長くすれば1つの部品は良くなるが材料変動を隠す。どちらの調整も根本原因を証明しない。
このシフトで実行するチェックは単純だ。ショートショットを作って最終充填ポイントを探し、対応するエア経路を清掃・確認し、連続した圧力、重量、欠陥記録を同一コンパウンドの承認加硫曲線と比較する。記録が一致しなければプレスを止め、ロットを保留にしておく。
編集部の見解
- 疑わしいエアートラップが充填の問題ではなくベントの問題だと、どう確認する?
- 数種類の充填率でショートショットを行い、実際の最終充填位置を特定してからプレス設定を変更する。最も近いベント、インサート隙間、エジェクターピンベント、真空ポート、ホース、ゲート、ランナーに詰まりや汚れがないか調べる。圧力上昇だけでは診断にならない。フローフロントがゲート詰まりやショット量の変動で移動した場合、元のベントが単にキャビティに合わなくなっただけかもしれない。よくある誤りは、ベント溝の存在を確認しただけでエアーパスが機能していると判断してしまうことだ。
- エアー起因の欠陥に対し、最終射出速度を落とすのが有効なのはどんなときか?
- エアーパスを清掃・確認した後、圧力・サイクル・バリ許容範囲内でだけ速度を落とす。空気の逃げ時間を稼げるが、損傷したベントや詰まった真空ホース、ゲート不良までは直せない。連続サイクルで実際の速度、射出時間、圧力曲線、ショット重量、バリ、ボイド、寸法を記録する。よくある誤りは、根本の詰まりを放置したまま速度を落として成形を続け、問題を悪化させることだ。
- 圧力変化が金型に起因すると判断する前に、どの記録を比較すべきか?
- 圧力曲線の形状とピーク圧力を、射出時間、実速度、ショット重量、成形品重量、バリ、表面状態、内部ボイド、寸法、不良率と照合する。重量が安定しているのに曲線が変わった場合はベント、ゲート、金型温度、圧力応答を調べる。重量が変動している場合はまず供給とショット量を確認する。コントローラの設定値だけでは不十分だ。よくある誤りは、メータリング不安定でキャビティへの材料量が変わったのにエアートラップのせいにするケースだ。
- 未加硫の疑いがあるとき、プレスの保持時間を変える前にどう確認する?
- まず保持時間を延ばさない。同一コンパウンド・方法・工程の承認済み加硫ベースラインと現ロットを比較し、ML、MH、t10、t90を確認する。ブリスターやポロシティが出ている場合は水分や揮発分も調べる。曲線が承認範囲外ならロットを隔離してデータで判断を仰ぐ。保持時間を長くしても外観は良くなるが、加硫剤活性やポリマー状態、材料変動を隠すだけでコンパウンド自体をクリアしない。
- 正常な加硫曲線でも、ボイドや表面焼けのある部品は出るか?
- 出る。正常な加硫曲線は、キャビティ内のエアートラップや閉塞した逃げ道を解消しない。材料結果と欠陥位置を照合し、最終充填点、ベント状態、真空経路、圧力応答、重量、成形品検査をすべて確認する。逆に金型が清浄でも、湿ったコンパウンドやベースライン外の加硫挙動は補えない。材料データと充填記録が一致しないのに、試験室結果や外観だけで判断するのが誤りだ。
出典・参考文献
- 1.Plas-Fab. (2026, October 15). Rubber injection molding: Process, design, materials, and production validation. Plas-Fab.
- 2.Tasu Machinery. (2026, October 6). Rubber mold venting: Design, air-trap prevention and troubleshooting. Tasu Machinery.
- 3.Tasu Machinery. Rubber injection molding process monitoring guide. Tasu Machinery.
- 4.Alpha Technologies. (2026, October 3). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 5.Chu Rubber. Custom rubber mold: Full guide to process and quality control. Chu Rubber.
- 6.IMAT EG. Rubber defects. IMAT EG.
- 7.Rubber Mexico. Injection mold design considerations for rubber parts: Complete guide. Rubber Mexico.
- 8.OTT Rubbertech. Rubber compression molding guide: Process, equipment and best practices. OTT Rubbertech.
- 9.Moldtech Rubber. Rubber molding defects. Moldtech Rubber.
- 10.YH Rubbertech. Rubber product quality inspection. YH Rubbertech.