

에어 트랩과 미경화는 같은 문제 해결 범주에 넣을 수 없다. 첫 번째 검사는 물리적이다: 마지막으로 충전되는 영역을 찾아 가장 가까운 벤트, 릴리프 경로, 인서트 간극, 진공 연결부를 점검한다. 두 번째는 화학적이다: 프레스 설정을 바꾸기 전에 현재 컴파운드의 경화 거동을 승인된 기준선과 비교한다.
고무 사출 성형은 미경화 컴파운드를 러너와 게이트를 통해 닫힌 가열 금형으로 공급한다. 고무는 변위된 공기의 배출 경로를 막지 않고 채워야 하며, 경화 단계에서 가교 네트워크를 형성해야 한다. 이 순서 때문에 정지 결정이 명확하다. 충전 마지막에 쇼트 샷, 번, 보이드 또는 급격한 압력 상승이 나타나도 압력을 계속 올려서는 안 된다. 공기 경로가 막혔거나 압력 곡선이 검증된 범위를 벗어났다면 가동을 중단한다.
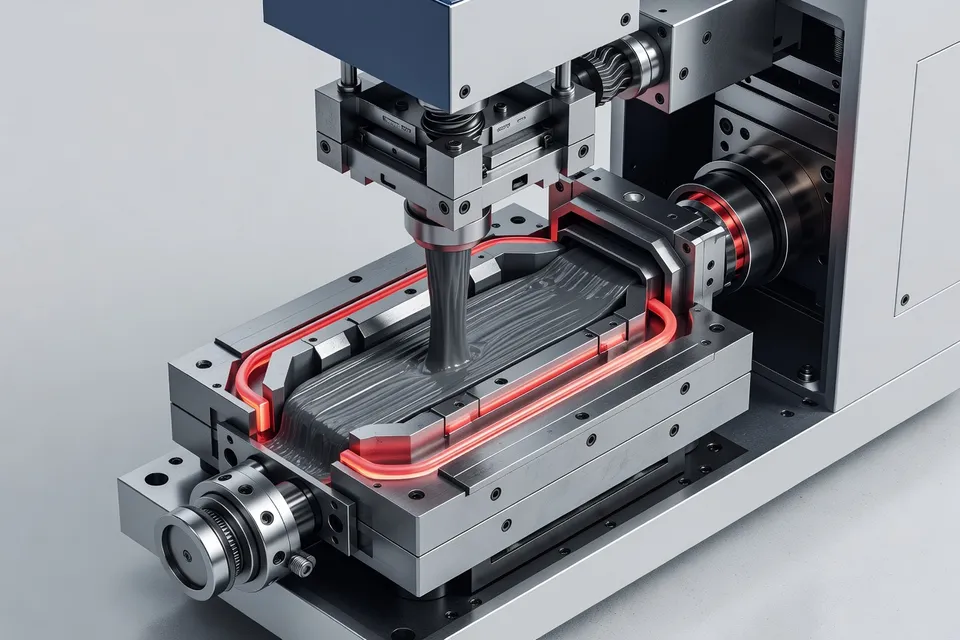
최종 충전 지점
결함이 리브, 블라인드 포켓, 인서트 또는 게이트 반대쪽 영역 근처에서 나타나면 쇼트 샷 검사를 먼저 수행한다. 여러 충전 비율로 만든 샘플은 유동 전선 방향을 보여주고 실제로 캐비티가 마지막에 채워지는 위치를 확인한다. 그 위치가—not 가장 편리한 파팅 라인 위치—벤트 검사를 결정한다.
벤트 홈이 있어도 실패할 수 있다. 경화된 고무, 이형제 잔여물, 손상된 랜드, 막힌 인서트 또는 제한된 진공 호스가 배출 경로를 막을 수 있다. 러너 밸런스와 게이트 제한도 원래 벤트 배치가 커버하지 않는 영역으로 유동 전선을 밀 수 있다. 따라서 검사는 단순히 “벤트 개방” 이상이다. 파팅 표면이 깨끗한지, 벤트 인서트가 막히지 않았는지, 이젝터 핀 벤트가 움직이는지, 진공 포트와 호스가 반복 가능한 상태를 유지하는지 확인한다.
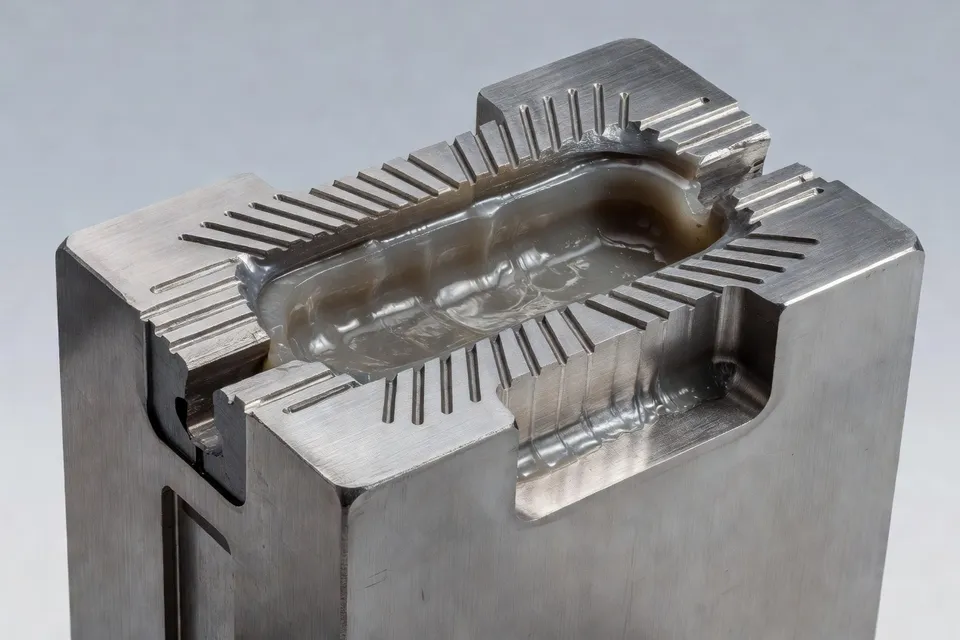
벤트는 서로 반대되는 두 가지 역할을 한다. 보이드나 번을 피하기 위해 공기와 공정 가스를 충분히 빠르게 배출해야 하지만, 플래시를 승인 한도 내로 유지하기 위해 고무를 충분히 제한해야 한다. 더 크거나 깊은 통로는 자동으로 개선이 아니다. 벤트 치수는 생산 컴파운드를 사용한 제어 시험이 필요하다. 한 컴파운드, 형상 또는 금형 온도에서 검증된 설정은 다른 작업으로 자동으로 옮겨가지 않는다.
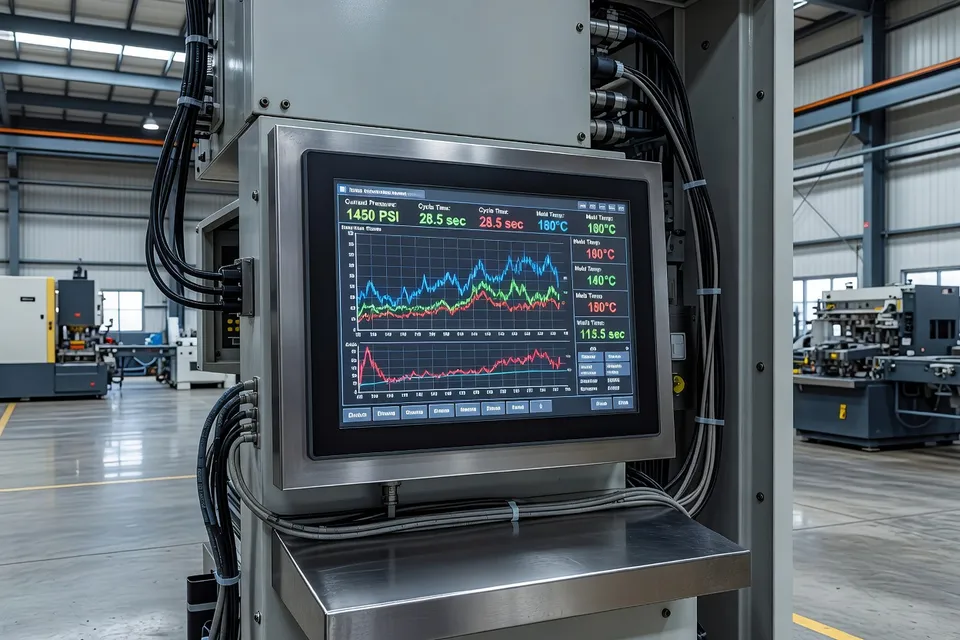
압력 곡선
컨트롤러에 입력한 값뿐만 아니라 실제 응답을 기록한다. 연속 사이클은 사출 시간, 최대 압력, 실제 속도, 샷 중량, 완성품 중량, 플래시, 표면 상태, 내부 보이드, 치수, 불량률을 사용해 비교해야 한다. 충전 마지막에 압력 곡선이 급격히 상승하면 에어가 갇혔거나 유동 제한이 있음을 가리킬 수 있다. 곡선 형태 변화는 컴파운드 점도, 막힌 게이트, 러너 제한, 금형 온도 변화, 공급 불안정 또는 잘못된 샷 부피에서 올 수도 있다.
| 연속 사이클 검사 | 검사가 구분할 수 있는 것 |
|---|---|
| 최대 압력과 곡선 형태 | 공기 제한, 게이트 제한, 점도 변화 또는 불안정한 충전 |
| 샷 중량과 완성품 중량 | 공급 또는 계량 변동 대 캐비티 충전 손실 |
| 플래시, 보이드, 표면 상태 | 과도한 압력, 벤트 막힘 또는 공기 제거 불완전 |
| 사출 시간과 실제 속도 | 프로그래밍된 설정 대비 제어 응답 |
테이블은 진단 분할이며 릴리스 사양이 아니다. 곡선이 변했는데 중량이 안정적이면 벤트, 게이트, 금형 온도, 압력 응답을 점검한다. 중량이 곡선과 함께 움직이면 금형을 비난하기 전에 공급과 샷 부피를 확인한다.
최종 사출 속도를 줄이면 공기가 빠져나갈 시간을 더 줄 수 있다. 손상되거나 막힌 벤트를 수리하지는 못한다. 또한 오퍼레이터는 공정 창을 벗어난 금형을 숨기기 위해 느린 충전을 사용해서는 안 된다. 공기 경로를 정지하고 청소하거나 수리한 후 쇼트 샷과 연속 사이클 검사를 반복한다.
경화 곡선
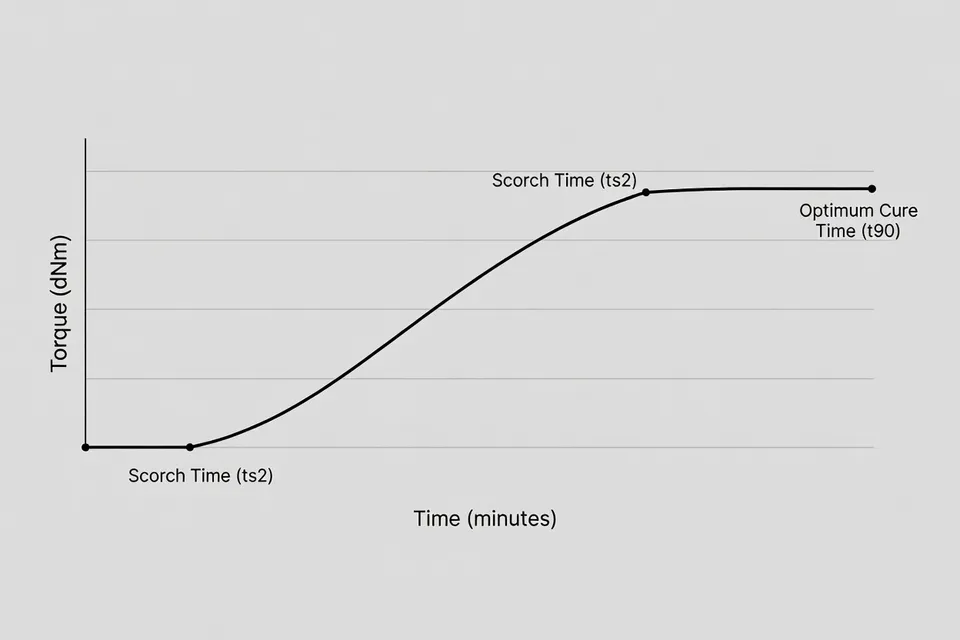
미경화는 다른 확인이 필요하다. Alpha Technologies는 최소 토크, 최대 토크, t10, t90을 유용한 경화 곡선 마커로 제시한다. ML은 시작 점도를 반영하고, MH는 형성된 가교 수준을 나타내며, t10은 유도 또는 스코치 안전 기간을 설명하고, t90은 경화 발달 90% 지점을 표시한다. 현재 로트는 프레스를 재조정하기 전에 기준선과 비교해야 한다.
| 경화 지표 | 조사를 움직이는 것 |
|---|---|
| t90이 이동하고 MH는 일정 | 경화제 활성 또는 가속제 분해 가능성 증가 |
| MH가 이동하고 t90은 일정 | 경화제 또는 폴리머 변화 가능성 증가 |
| t10이 공정 창 가장자리로 이동 | 스코치 안전 및 공급 또는 컨디셔닝 검사 긴급 |
| 경화 곡선이 승인 기준선을 벗어남 | 처분 대기 중 로트 격리 |
이 비교는 기준선이 동일한 컴파운드, 시험 방법, 승인 공정에 속할 때만 유효하다. 일반 경화 시간은 습식 로트, 변경된 폴리머 로트 또는 이미 온도 한계에서 작동 중인 금형을 통과시킬 수 없다. 경화 곡선이 레올로지 사양을 벗어나면 자재를 격리하고 데이터를 첨부해 공급자에게 알려야 한다. 더 긴 프레스 체류 시간을 컴파운드가 적합하다는 증거로 삼지 말라.
결함이 블리스터링이나 기공인 경우 수분과 휘발성 함량도 직접 확인해야 한다. 금형 벤트가 깨끗해도 컴파운드 상태나 경화 동역학이 잘못되면 내부 결함이 발생할 수 있다. 반대로 경화 곡선이 정상으로 보인다고 해서 에어가 갇힌 캐비티가 깨끗하다는 뜻은 아니다. 결함 위치와 자재 데이터가 일치해야 릴리스할 수 있다.
릴리스 결정
다음 교대를 위해 세 부분 보류 규칙을 사용한다. 최종 충전 영역을 알 수 없거나, 가장 가까운 벤트 또는 진공 경로가 막혔거나, 연속 압력 곡선과 부품 중량이 승인 창과 일치하지 않으면 가동을 보류한다. 현재 경화 곡선이 컴파운드 기준선을 벗어나거나, 확인된 경화 결과 없이 미경화가 의심되거나, QA가 로트를 검토 중으로 지정한 경우에도 다시 보류한다.
표면 흔적 하나가 사라졌다고 해서 설정을 승인하지 말라. 최종 충전을 느리게 하면 에어 트랩은 줄일 수 있지만 사이클 타임은 늘어난다. 경화를 길게 하면 한 부품은 개선되지만 자재 변동을 숨길 수 있다. 어느 조정도 근본 원인을 증명하지 않는다.
이번 교대에 실행할 검사는 간단하다: 쇼트 샷을 만들어 최종 충전 지점을 찾고, 해당 공기 경로를 청소하고 확인한 다음, 연속 압력, 중량, 결함 기록을 동일한 컴파운드의 승인 경화 곡선과 비교한다. 기록이 일치하지 않으면 프레스를 정지하고 로트를 보류 상태로 유지한다.
편집 인사이트
- 의심되는 에어 트랩이 충전 문제라기보다는 벤팅 문제임을 어떻게 확인하나요?
- 여러 충전 비율로 쇼트 샷을 만들어 실제 마지막 충전 위치를 확인한 후 프레스 설정을 건드리세요. 가장 가까운 벤트, 인서트 클리어런스, 이젝터 핀 벤트, 진공 포트, 호스, 게이트, 러너에 막힘이나 오염이 없는지 검사하세요. 압력 상승은 진단이 아닙니다. 흐름 프론트가 막힌 게이트나 불안정한 샷 볼륨 때문에 이동했다면 원래 벤트가 더 이상 캐비티를 제대로 배기하지 못할 수 있습니다. 흔한 실수는 벤트 홈이 존재한다는 것만 확인하고 이를 검증된 공기 경로로 착각하는 것입니다.
- 에어 관련 결함에 대해 최종 사출 속도를 늦추는 것이 유효한 수정 방법인 경우는 언제인가요?
- 공기 경로를 청소하고 검증한 후에만, 그리고 승인된 압력, 사이클, 플래시 범위 내에서만 최종 충전을 느리게 하세요. 변위된 공기가 빠져나갈 시간을 더 줄 수는 있지만, 손상된 벤트를 복구하거나 막힌 진공 호스를 청소하거나 게이트 문제를 해결할 수는 없습니다. 연속 사이클에서 실제 속도, 사출 시간, 압력 곡선, 샷 무게, 플래시, 보이드, 치수를 기록하세요. 흔한 실수는 기본적인 막힘이 악화되는 동안 한계 몰드를 계속 돌리기 위해 느린 충전을 사용하는 것입니다.
- 압력 변화가 몰드 때문이라고 판단하기 전에 어떤 기록들을 비교해야 하나요?
- 실제 압력 곡선 형태와 피크 압력을 사출 시간, 실제 속도, 샷 무게, 완성품 무게, 플래시, 표면 상태, 내부 보이드, 치수, 불량률과 비교하세요. 곡선이 바뀌었는데 무게가 안정적이면 벤팅, 게이트, 몰드 온도, 압력 응답 쪽을 조사하세요. 무게가 변하면 먼저 피딩과 샷 볼륨을 확인해야 합니다. 컨트롤러 설정값만으로는 충분하지 않습니다. 불안정한 계량으로 인해 캐비티에 들어가는 컴파운드 양이 바뀌었는데 에어 트랩을 탓하는 경우가 자주 있습니다.
- 프레스 드웰을 변경하기 전에 의심되는 언더 큐어를 어떻게 확인해야 하나요?
- 첫 번째 대응으로 드웰을 추가하지 마세요. 동일한 컴파운드, 방법, 공정에 대해 승인된 큐어 베이스라인과 현재 로트를 비교 테스트하여 ML, MH, t10, t90을 확인하세요. 블리스터링이나 기공이 있으면 수분이나 휘발성 함량을 체크하세요. 곡선이 승인된 레올로지 윈도우를 벗어나면 로트를 격리하고 데이터를 보내 처분을 받으세요. 드웰을 길게 하면 부품이 좋아 보일 수 있지만 경화제 활성, 폴리머 상태, 재료 변동을 숨길 수 있으므로 그 자체로 컴파운드를 통과시키는 것은 아닙니다.
- 정상적인 큐어 곡선으로 보이드나 표면 번이 있는 부품을 릴리스할 수 있나요?
- 아닙니다. 정상 큐어 곡선이라고 해서 에어가 갇힌 캐비티나 막힌 배기 경로를 해결해주는 것은 아닙니다. 재료 결과를 결함 위치와 일치시키고 최종 충전 지점, 벤트 상태, 진공 경로, 압력 응답, 무게, 완성품 검사를 확인하세요. 반대로 깨끗한 몰드라고 해서 기준을 벗어난 습한 컴파운드나 큐어 거동을 보상할 수는 없습니다. 재료 데이터와 충전 기록이 일치하지 않는데도 실험실이나 육안 결과 하나만으로 충분하다고 판단하는 것이 릴리스 오류입니다.
출처 및 참고자료
- 1.Plas-Fab. (2026, October 15). Rubber injection molding: Process, design, materials, and production validation. Plas-Fab.
- 2.Tasu Machinery. (2026, October 6). Rubber mold venting: Design, air-trap prevention and troubleshooting. Tasu Machinery.
- 3.Tasu Machinery. Rubber injection molding process monitoring guide. Tasu Machinery.
- 4.Alpha Technologies. (2026, October 3). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 5.Chu Rubber. Custom rubber mold: Full guide to process and quality control. Chu Rubber.
- 6.IMAT EG. Rubber defects. IMAT EG.
- 7.Rubber Mexico. Injection mold design considerations for rubber parts: Complete guide. Rubber Mexico.
- 8.OTT Rubbertech. Rubber compression molding guide: Process, equipment and best practices. OTT Rubbertech.
- 9.Moldtech Rubber. Rubber molding defects. Moldtech Rubber.
- 10.YH Rubbertech. Rubber product quality inspection. YH Rubbertech.