

气穴和欠硫不属于同一类故障排查。首要检查是物理性的:找到最后填充的区域,然后检查最近的排气口、泄压通道、嵌件间隙和真空连接。第二个是化学性的:在调整压机参数前,将当前胶料的硫化行为与批准基线进行对比。
橡胶注射成型将未硫化胶料通过流道和浇口送入封闭的加热模具。胶料必须充满型腔,同时不封堵被置换空气的逃逸路径,随后在硫化阶段形成交联网络。这个顺序让停机决定变得明确。短射、烧焦、气泡或填充末期突然压力上升,都不是继续提高压力的理由。如果气路堵塞或压力曲线超出验证窗口,就暂停生产。
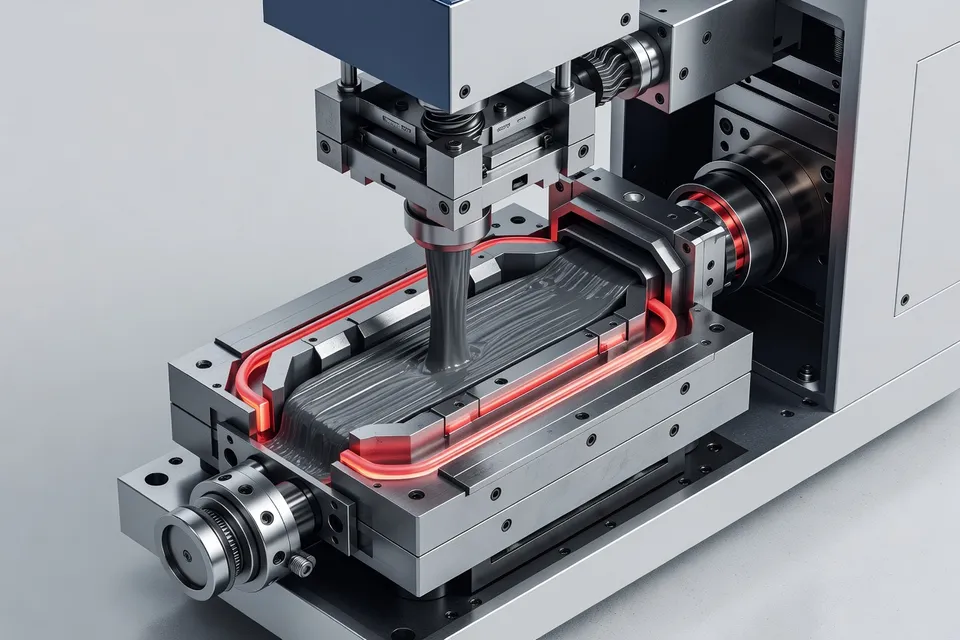
最后填充点
当缺陷出现在筋条、盲孔、嵌件或浇口对面区域附近时,先做短射检查。按不同填充百分比制作的样品能显示流向前沿,确认型腔实际完成填充的位置。这个位置——而非最方便的分型线位置——应主导排气检查。
排气槽可能存在却仍失效。已硫化橡胶、脱模剂残留、损坏的排气面、堵塞的嵌件或受限的真空软管都可能封闭逃逸通道。流道平衡和浇口限制也可能把流前沿推到原排气布局未覆盖的区域。因此检查范围比“排气口打开”更广。要确认分型面清洁、排气嵌件通畅、顶杆排气可动,以及真空口和软管保持可重复状态。
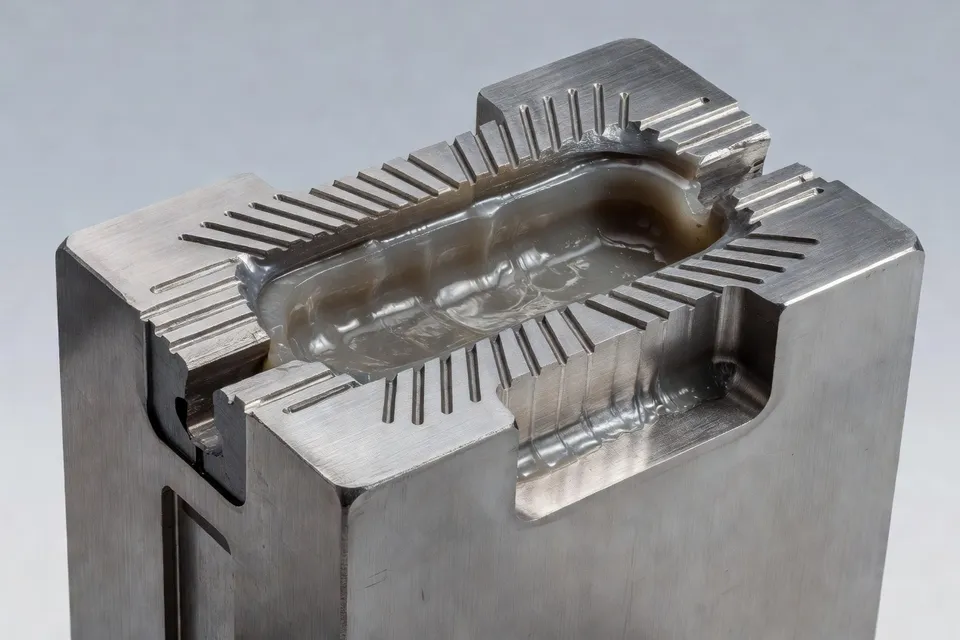
排气口承担两个方向相反的任务。它必须快速释放空气和工艺气体以避免气泡或烧焦,同时又要限制胶料使飞边保持在允许范围内。更大或更深的通道不一定更好。排气尺寸需要用生产胶料做受控试验。在一种胶料、几何形状或模具温度下验证的设置,不会自动适用于另一批次。
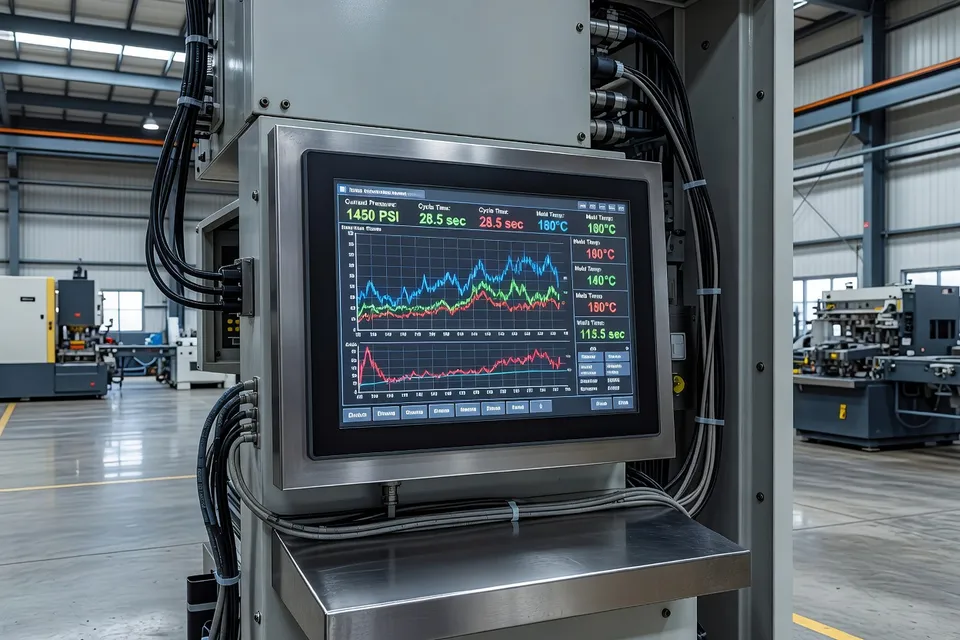
压力曲线
记录实际响应,而非控制器上输入的数值。连续周期应通过注射时间、峰值压力、实际速度、注射量、成品重量、飞边、表面状况、内部气泡、尺寸和废品率进行对比。填充末期压力曲线急剧上升可能指向气穴或流动受阻。曲线形状变化也可能来自胶料黏度、浇口堵塞、流道限制、模具温度漂移、喂料不稳或注射量错误。
| 连续周期检查项目 | 检查可区分的问题 |
|---|---|
| 峰值压力和曲线形状 | 空气受阻、浇口受阻、黏度变化或填充不稳 |
| 注射量和成品重量 | 喂料或计量波动与型腔填充损失 |
| 飞边、气泡和表面状况 | 压力过高、排气堵塞或空气排出不完全 |
| 注射时间和实际速度 | 控制响应与程序设定差异 |
该表是诊断区分,不是放行规范。如果曲线变化而重量稳定,则检查排气、浇口、模具温度和压力响应。如果重量随曲线移动,则在归咎模具前先检查喂料和注射量。
降低最终注射速度可给空气更多逃逸时间,但无法修复损坏或堵塞的排气口。操作员也不应通过减慢填充来掩盖已超出工艺窗口的模具。应停机清理或修复气路,然后重复短射和连续周期检查。
硫化曲线
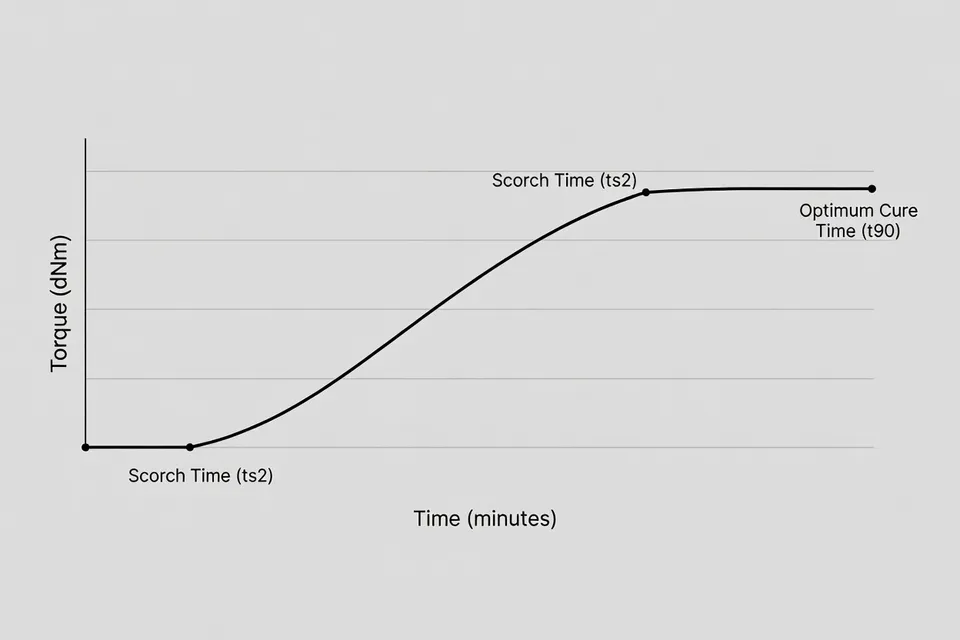
欠硫需要不同确认。Alpha Technologies指出最小扭矩、最大扭矩、t10和t90是有用的硫化曲线标志。ML反映起始黏度;MH表示已形成的交联水平;t10描述诱导或焦烧安全期;t90标记90%硫化发展点。当前批次应与基线对比后再调整压机。
| 硫化指标 | 推动调查方向 |
|---|---|
| t90偏移而MH一致 | 更可能是硫化剂活性或促进剂分解 |
| MH偏移而t90一致 | 更可能是硫化剂或聚合物变化 |
| t10向工艺窗口边缘移动 | 焦烧安全和喂料或调节检查需紧急进行 |
| 硫化曲线超出批准基线 | 隔离该批次待处理 |
这些对比仅在基线属于同一胶料、测试方法和批准工艺时有效。通用硫化时间无法放行潮湿批次、已变更的聚合物批次或已达温度极限的模具。如果硫化曲线超出流变规范,应隔离物料并将数据通知供应商。不要把延长压机停留时间当作胶料合格的证明。
当缺陷为起泡或多孔时,湿气和挥发物含量也需直接检查。即使排气口清洁,如果胶料状况或硫化动力学不对,模具仍可能产生内部缺陷。反之,硫化曲线正常也不能放行有气穴的型腔。缺陷位置和物料数据必须一致才能放行。
放行决定
下一班次采用三部分停机规则。当最后填充区域未知、最近排气口或真空通道堵塞,或连续压力曲线和零件重量不再匹配批准窗口时,暂停生产。当当前硫化曲线超出胶料基线、怀疑欠硫但无确认硫化结果,或QA已将批次置于审查时,再次停机。
不要因为一次调整消除表面痕迹就批准设置。较慢的最终填充可能减少气穴但增加周期时间。较长硫化可能改善一个零件却掩盖物料波动。这两种调整都不能证明根本原因。
本班次要做的检查很简单:做短射定位最后填充点,清洁并验证对应气路,然后将连续压力、重量和缺陷记录与同一胶料的批准硫化曲线对比。如果这些记录不吻合,停机并将批次继续保留。
编辑洞察
- 要证明疑似气穴是排气问题而非充填问题,该如何操作?
- 在多个充填百分比下做短射,确定实际最后充填位置后再调整压机设定。检查最近排气槽、镶件间隙、顶针排气、真空口、软管、浇口及流道是否受限或污染。压力升高不能作为诊断:若因浇口堵塞或射量不稳导致流前移动,原排气口可能已不再服务于型腔。常见失误是确认排气槽存在,便以为排气通路已验证。
- 什么时候放慢最终注射速度才能有效修正空气相关缺陷?
- 只有在排气通路已清理并验证,且在允许的压力、周期和毛边范围内,才能使用较慢的最终充填。它可给空气更多逃逸时间,但无法修复损坏的排气口、清除受限真空软管或修正浇口问题。需记录连续周期的实际速度、注射时间、压力曲线、射重、毛边、气泡和尺寸。常见错误是用慢充填维持勉强运行的模具,而底层限制却在恶化。
- 决定压力变化是否由模具引起前,应比较哪些记录?
- 将实际压力曲线形状和峰值压力与注射时间、实际速度、射重、成品重量、毛边、表面状况、内部气泡、尺寸和不良率进行比较。重量稳定但曲线变化,需调查排气、浇口、模温或压力响应;重量变化时先检查喂料和射量。仅控制器设定值不够。常见误判是把计量不稳导致的化合物量变化归咎于困气。
- 怀疑欠硫化时,如何在改变压机保压时间前确认?
- 不要把增加保压时间作为第一反应。将当前批次与同化合物、方法和工艺的核准硫化基准对比,比较ML、MH、t10和t90;出现气泡或多孔时检查水分或挥发物含量。若曲线超出核准流变窗口,隔离批次并提交数据处理。延长保压可能让制品看起来更好,却掩盖了硫化剂活性、聚合物状况或材料变化,因此不能单独证明化合物合格。
- 正常的硫化曲线能否放行有气泡或表面烧伤的制品?
- 不能。正常硫化曲线既不能清除型腔中的困气,也不能疏通受阻的排气通路。需将材料结果与缺陷位置匹配,并验证最终充填点、排气状况、真空通路、压力响应、重量和成品检验。反之,干净的模具也无法补偿湿化合物或偏离基准的硫化行为。放行错误在于仅凭一次实验室或目视结果就下结论,而材料数据和充填记录不一致。
来源与参考
- 1.Plas-Fab. (2026, October 15). Rubber injection molding: Process, design, materials, and production validation. Plas-Fab.
- 2.Tasu Machinery. (2026, October 6). Rubber mold venting: Design, air-trap prevention and troubleshooting. Tasu Machinery.
- 3.Tasu Machinery. Rubber injection molding process monitoring guide. Tasu Machinery.
- 4.Alpha Technologies. (2026, October 3). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 5.Chu Rubber. Custom rubber mold: Full guide to process and quality control. Chu Rubber.
- 6.IMAT EG. Rubber defects. IMAT EG.
- 7.Rubber Mexico. Injection mold design considerations for rubber parts: Complete guide. Rubber Mexico.
- 8.OTT Rubbertech. Rubber compression molding guide: Process, equipment and best practices. OTT Rubbertech.
- 9.Moldtech Rubber. Rubber molding defects. Moldtech Rubber.
- 10.YH Rubbertech. Rubber product quality inspection. YH Rubbertech.