

氣穴與欠硫不屬於同一類故障排除。首要檢查是物理層面:找出最後填充區域,然後檢視最近的排氣口、釋壓路徑、嵌件間隙與真空連接。次要檢查是化學層面:在調整壓機設定前,先比較當前膠料的硫化行為與核准基準。
橡膠射出成形是將未硫化膠料經由流道與澆口送入封閉加熱模穴。膠料必須在不封閉空氣逸出路徑的情況下完成填充,之後在硫化階段形成交聯網絡。這序列讓停止決策變得明確。短射、燒焦、氣孔或填充末期突然壓力上升,都不是持續提高壓力的理由。若空氣路徑受阻或壓力曲線超出驗證範圍,就應暫停生產。
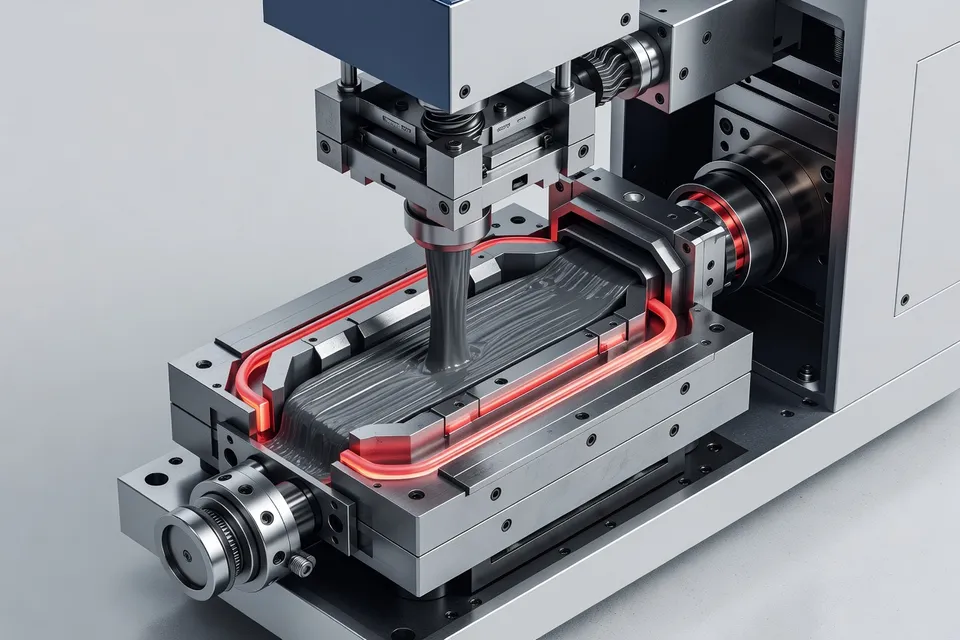
最後填充點
當缺陷出現在肋條、盲孔、嵌件或澆口對面區域時,先進行短射檢查。不同填充百分比的樣品可顯示流動前緣方向,並找出模穴實際完成填充的位置。該位置應主導排氣口檢查,而非最方便的分型線位置。
排氣溝可能存在卻仍失效。已硫化橡膠、脫模劑殘渣、損壞的排氣面、阻塞的嵌件或受限的真空管,都可能封閉逸出路徑。流道平衡與澆口限制也可能將流動前緣推向原排氣布局未涵蓋的區域。因此檢查範圍大於「排氣口開啟」。需確認分型面清潔、排氣嵌件通暢、頂出銷排氣功能正常,以及真空端口與管路維持可重複狀態。
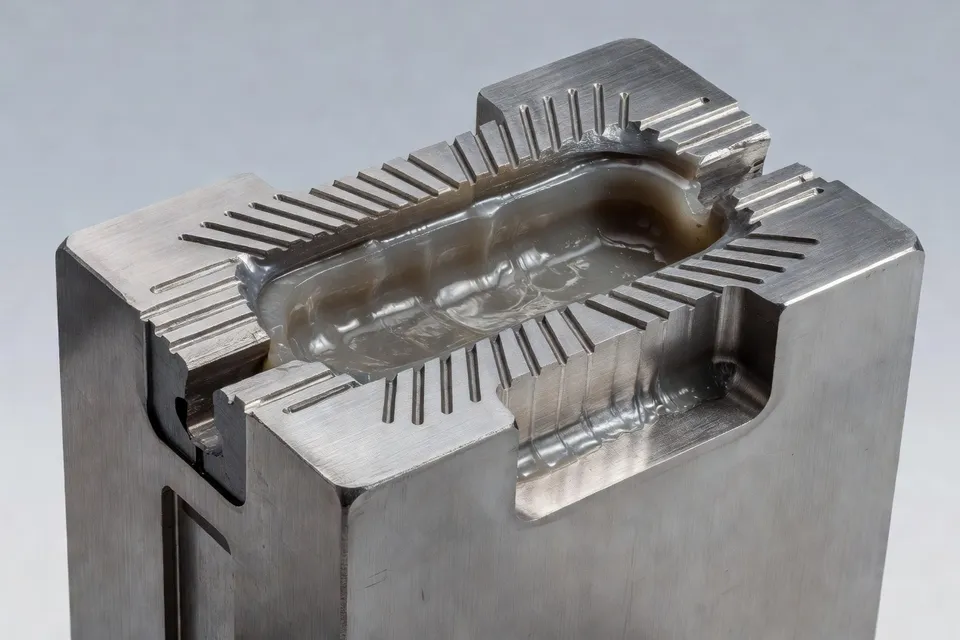
排氣口有兩項相互牽制的功能。它必須快速釋放空氣與製程氣體以避免氣孔或燒焦,同時又要限制膠料以維持飛邊在核准範圍內。加大或加深通道不一定就是改善。排氣尺寸需使用生產膠料進行受控試驗。在某一膠料、幾何形狀或模溫下驗證有效的設定,不會自動適用於其他工作。
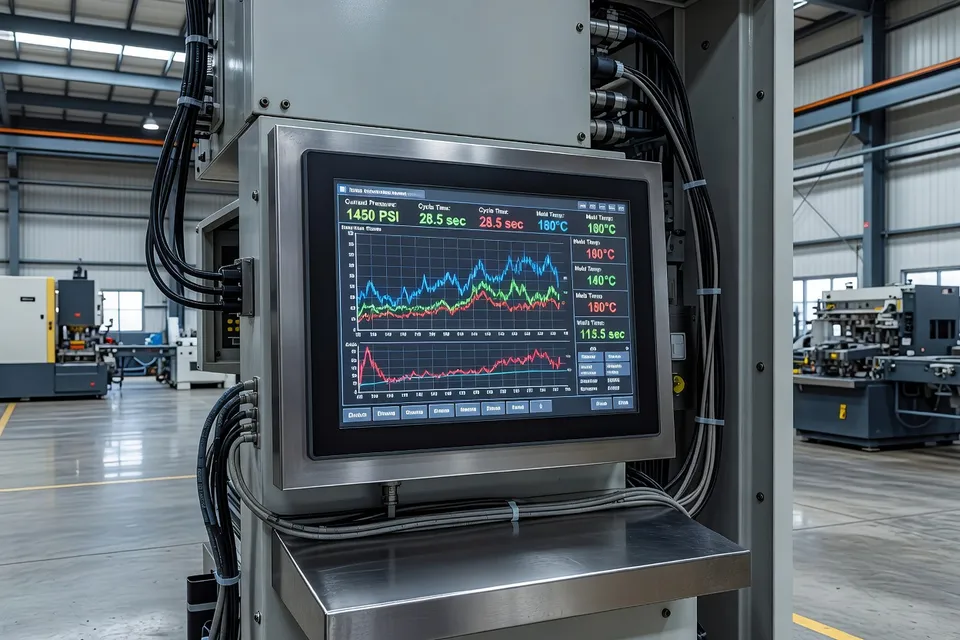
壓力曲線
記錄實際反應,而非僅控制器輸入值。連續循環應比較射出時間、峰值壓力、實際速度、射出重量、成品重量、飛邊、表面狀況、內部氣孔、尺寸與不良率。填充末期壓力曲線急升,可能指向氣穴或流動限制。曲線形狀變化也可能來自膠料黏度、澆口阻塞、流道限制、模溫移動、供料不穩或射出量錯誤。
| 連續循環檢查項目 | 檢查可區分的問題 |
|---|---|
| 峰值壓力與曲線形狀 | 空氣限制、澆口限制、黏度變化或填充不穩 |
| 射出重量與成品重量 | 供料或計量變異與模穴填充損失 |
| 飛邊、氣孔與表面狀況 | 壓力過高、排氣阻塞或空氣移除不完全 |
| 射出時間與實際速度 | 控制反應與程式設定 |
此表為診斷區分,而非放行規格。若曲線變化但重量穩定,則檢查排氣、澆口、模溫與壓力反應。若重量隨曲線移動,則先檢查供料與射出量,再排除模具問題。
降低最終射出速度可讓空氣有更多逸出時間,但無法修復損壞或堵塞的排氣口。操作員也不應以較慢填充來掩蓋已超出製程窗口的模具。應停止並清潔或修復空氣路徑,然後重複短射與連續循環檢查。
硫化曲線
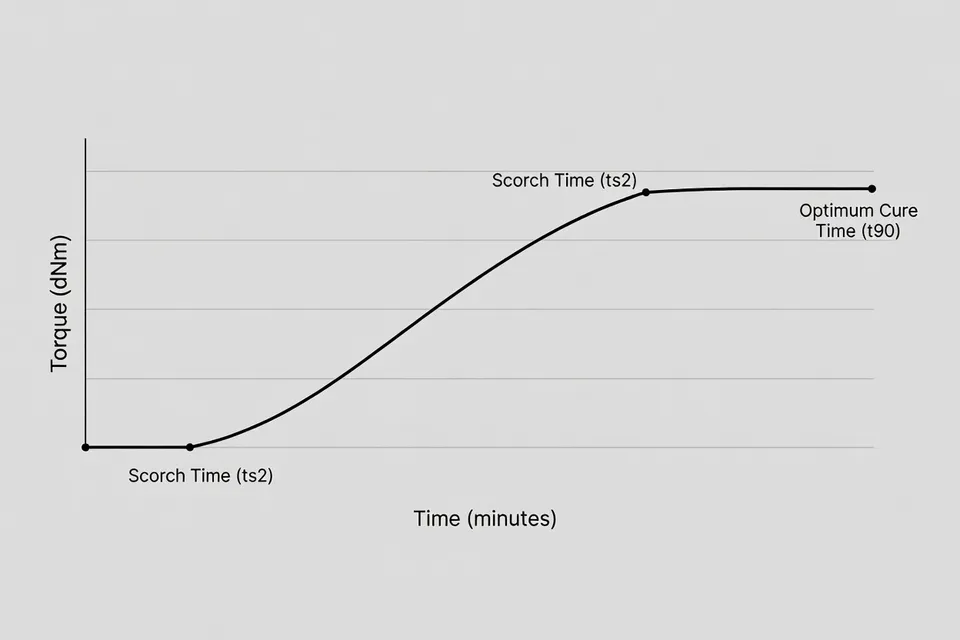
欠硫需要不同的確認方式。Alpha Technologies 指出最小扭矩、最大扭矩、t10 與 t90 是實用的硫化曲線指標。ML 反映起始黏度;MH 表示已發展的交聯程度;t10 描述誘導或焦燒安全期;t90 標記與 90% 硫化發展相關的點。當前批次應先與其基準比較,再調整壓機。
| 硫化指標 | 調查方向 |
|---|---|
| t90 偏移而 MH 一致 | 更可能為硫化劑活性或促進劑分解 |
| MH 偏移而 t90 一致 | 更可能為硫化劑或聚合物變化 |
| t10 移向製程窗口邊緣 | 焦燒安全與供料或調理檢查變得急迫 |
| 硫化曲線超出核准基準 | 隔離該批次待處置 |
這些比較僅在基準屬於相同膠料、測試方法與核准製程時有效。通用硫化時間無法清除濕批次、改變的聚合物批次,或已在溫度極限運轉的模具。若硫化曲線超出流變規格,應隔離材料並以數據通知供應商。不可將延長壓機停留時間視為膠料合格的證明。
當缺陷為起泡或多孔時,也需直接檢查水分與揮發物含量。即使模具排氣口清潔,若膠料狀況或硫化動力學錯誤,仍可能產生內部缺陷。反之,硫化曲線正常並不能排除模穴有氣穴。缺陷位置與材料數據必須一致才能放行。
放行決策
下一班次應採用三部分停機規則。當最後填充區域不明、最近排氣口或真空路徑阻塞,或連續壓力曲線與零件重量不再符合核准窗口時,停止生產。若當前硫化曲線超出膠料基準、疑似欠硫卻無確認的硫化結果,或品保已將批次列入審核,也應停機。
不可因單一調整消除表面痕跡就核准設定。較慢的最終填充可能減少氣穴但增加循環時間。較長硫化時間可能改善單一零件,卻掩蓋材料變異。這兩項調整都無法證明根本原因。
本班次應執行的檢查很簡單:進行短射找出最後填充點,清潔並驗證對應空氣路徑,然後將連續壓力、重量與缺陷記錄與同一膠料的核准硫化曲線比較。若這些記錄不吻合,就停止壓機並將批次保留。
編輯洞察
- 如何確認疑似氣穴是排氣問題而非充填問題?
- 先做不同充填率的短射,找出實際最後充填位置,再調整壓機設定。檢查最近的排氣槽、鑲件間隙、頂針排氣、真空口、軟管、澆口和流道是否有阻塞或污染。壓力上升並非診斷:若流動前沿因澆口阻塞或射量不穩而移動,原排氣口可能已不再對應模穴。常見錯誤是確認有排氣槽就以為空氣路徑已驗證。
- 什麼情況下放慢最終射速才能修正氣相關缺陷?
- 只有在清潔並確認空氣路徑後,且在核准的壓力、週期與毛邊範圍內,才能放慢最終充填。它可讓空氣多點時間逸出,但無法修復損壞的排氣槽、清除阻塞的真空管或修正澆口問題。需記錄連續循環的實際速度、射出時間、壓力曲線、射出量、毛邊、空洞與尺寸。常見錯誤是為了讓邊緣模具繼續運轉而放慢充填,卻讓底層阻塞持續惡化。
- 決定壓力變化是否來自模具前,應比對哪些記錄?
- 比對實際壓力曲線形狀與峰值壓力,以及射出時間、實際速度、射出量、成品重量、毛邊、表面狀況、內部空洞、尺寸與不良率。重量穩定但曲線改變,應調查排氣、澆口、模溫或壓力反應;重量變化則需先檢查供料與射量。僅靠控制器設定值不夠。常見誤判是把計量不穩造成的材料量變化,歸咎於 trapped air。
- 如何在調整壓機保壓時間前確認疑似硫化不足?
- 不要一發現問題就先加保壓時間。先用同一膠料、方法與製程比對當前批次與核准硫化基準,檢查 ML、MH、t10 與 t90;若有氣泡或孔隙,再查水分或揮發物含量。曲線若超出核准流變窗口,需隔離批次並送資料判定。延長保壓可能讓外觀看起來改善,卻掩蓋硬化劑活性、聚合物狀態或材料變異,因此無法單獨驗證膠料。
- 正常硫化曲線能否放行有空洞或表面燒焦的產品?
- 不行。正常硫化曲線無法排除模穴 trapped air 或阻塞的排氣路徑。需將材料結果與缺陷位置比對,並確認最後充填點、排氣狀況、真空路徑、壓力反應、重量與成品檢驗。反之,清潔模具也無法彌補濕膠料或超出基準的硫化行為。錯誤做法是只憑單一實驗室或目視結果就放行,卻忽略材料數據與充填記錄不符。
來源與參考
- 1.Plas-Fab. (2026, October 15). Rubber injection molding: Process, design, materials, and production validation. Plas-Fab.
- 2.Tasu Machinery. (2026, October 6). Rubber mold venting: Design, air-trap prevention and troubleshooting. Tasu Machinery.
- 3.Tasu Machinery. Rubber injection molding process monitoring guide. Tasu Machinery.
- 4.Alpha Technologies. (2026, October 3). Rubber manufacturing troubleshooting: A complete guide for process engineers. Alpha Technologies.
- 5.Chu Rubber. Custom rubber mold: Full guide to process and quality control. Chu Rubber.
- 6.IMAT EG. Rubber defects. IMAT EG.
- 7.Rubber Mexico. Injection mold design considerations for rubber parts: Complete guide. Rubber Mexico.
- 8.OTT Rubbertech. Rubber compression molding guide: Process, equipment and best practices. OTT Rubbertech.
- 9.Moldtech Rubber. Rubber molding defects. Moldtech Rubber.
- 10.YH Rubbertech. Rubber product quality inspection. YH Rubbertech.