

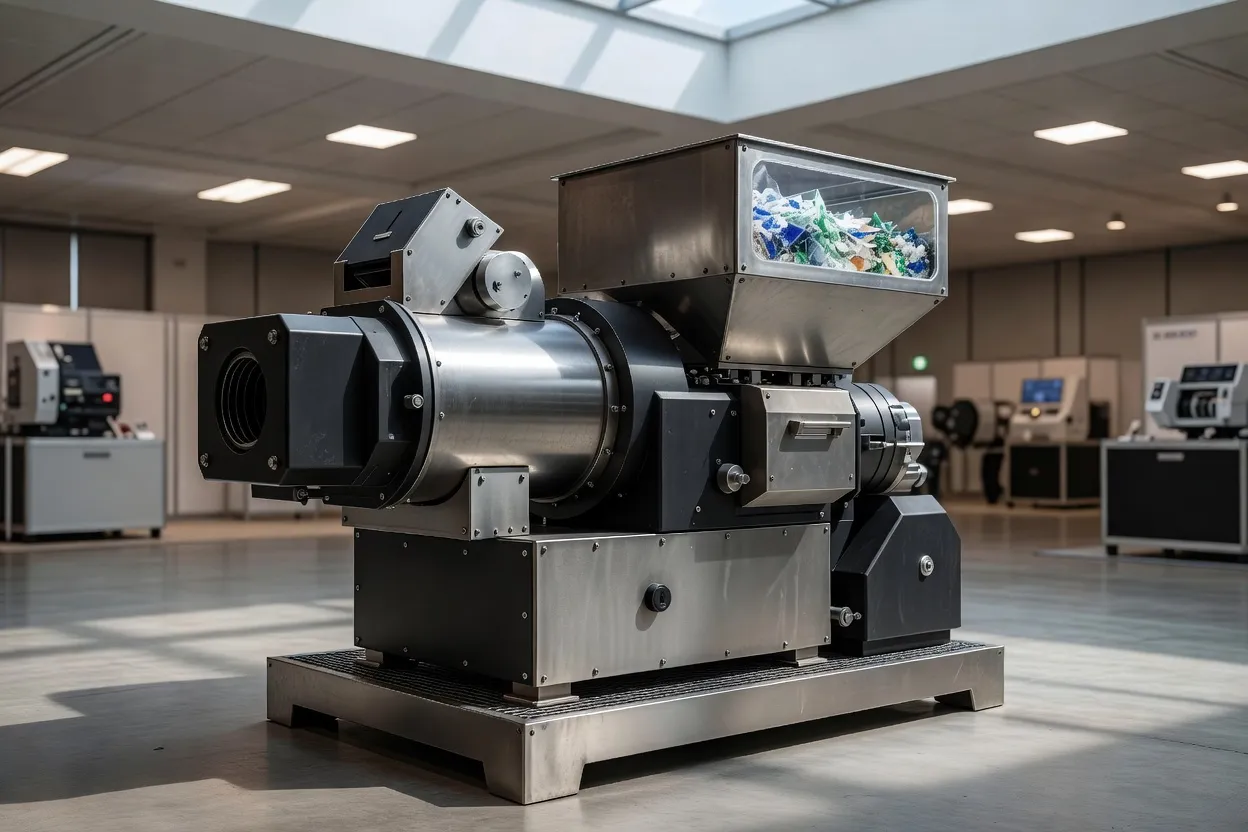
KraussMaffei Extrusion apunta a uno de los cuellos de botella menos vistosos del reciclaje: introducir materia prima ligera y de baja densidad aparente en un proceso de extrusión estable. El sistema de alimentación lateral ZSA UltraCycle, que se presenta en Fakuma 2026, procesa ese material directamente sin un paso previo de precompactación. La ventaja que se destaca no es un nuevo polímero ni un mayor porcentaje de contenido reciclado. Es una línea más corta.
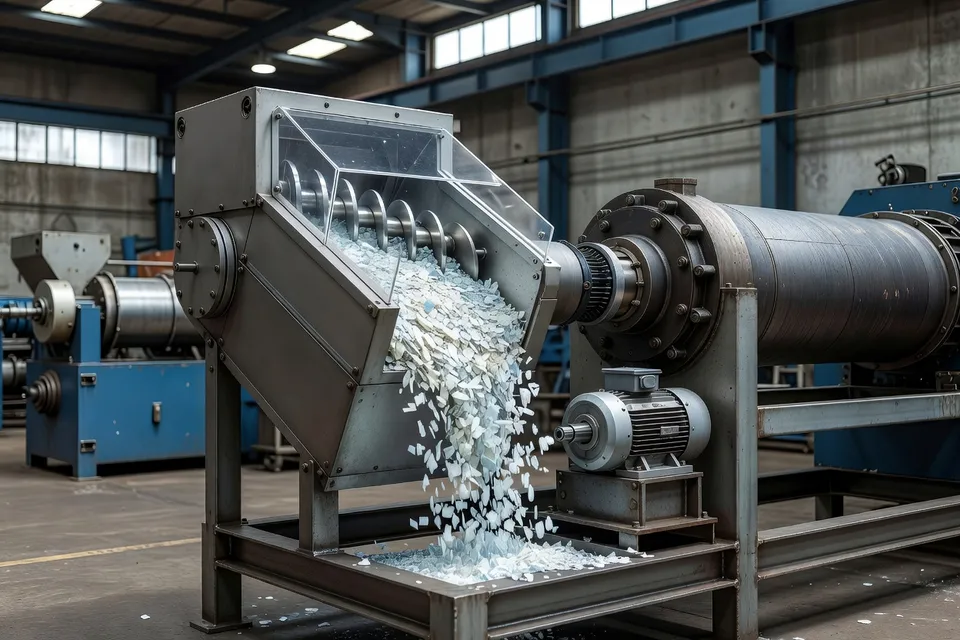
Esa diferencia cuenta. Eliminar la precompactación reduce el número de equipos, el consumo energético y el coste de inversión, pero el resultado sigue dependiendo de que el alimentador lateral dosifique una alimentación irregular en la extrusora sin que se produzcan vacíos, pulsaciones o puentes. KraussMaffei describe el sistema como adecuado para materiales ligeros de baja densidad aparente. El comunicado disponible no ofrece datos de capacidad, comparación de potencia, ventana de ensayo por material ni línea base del producto terminado. Un transformador debe por tanto considerar el UltraCycle como una propuesta de integración de línea, no como una ruta universal demostrada para reciclados difíciles.
El punto de alimentación del ZSA UltraCycle
El cambio de proceso se describe de forma sencilla: el material de baja densidad entra por un sistema de alimentación lateral y evita la precompactación. En una línea convencional de reciclaje, ese paso previo puede hacer más manejables las películas esponjosas, las fracciones tipo fibra u otras alimentaciones irregulares antes de la fusión. También añade una máquina, un accionamiento, puntos de mantenimiento y una carga energética. El valor del UltraCycle reside en que la extrusora acepte el material en su estado suelto original.
La cuestión de control es la consistencia de alimentación. Los cambios de densidad aparente modifican el volumen necesario para mantener el mismo flujo másico. La humedad, la forma de las partículas, las etiquetas, los finos y el aire residual pueden alterar de nuevo el comportamiento. Si el alimentador mantiene el flujo másico y la extrusora mantiene la presión, la ruta más corta ofrece una ventaja real en planta. Si solo traslada el problema de compactación al cuello de alimentación, los ahorros anunciados no superarán la puesta en marcha.
El anuncio no aporta ninguna cifra pública que establezca el límite. No se indica la proporción máxima de entrada de baja densidad, no se muestra un registro de presión de fundido ni se facilita una comparación con una línea base precompactada. Esas son las mediciones que un responsable técnico necesitaría antes de aprobar una adaptación.
La bomba MAAG como etapa de control para PVC reciclado
MAAG Group (proveedor de sistemas de procesamiento de polímeros y control de calidad) presenta una respuesta distinta a la variabilidad de la alimentación reciclada. Su bomba de engranajes extrex⁶ EC está diseñada específicamente para el transporte continuo de PVC rígido. La bomba emplea un diseño sin huecos ni espacios muertos, pensado para evitar que el PVC se adhiera y estanque en el interior, donde la exposición térmica puede provocar degradación.
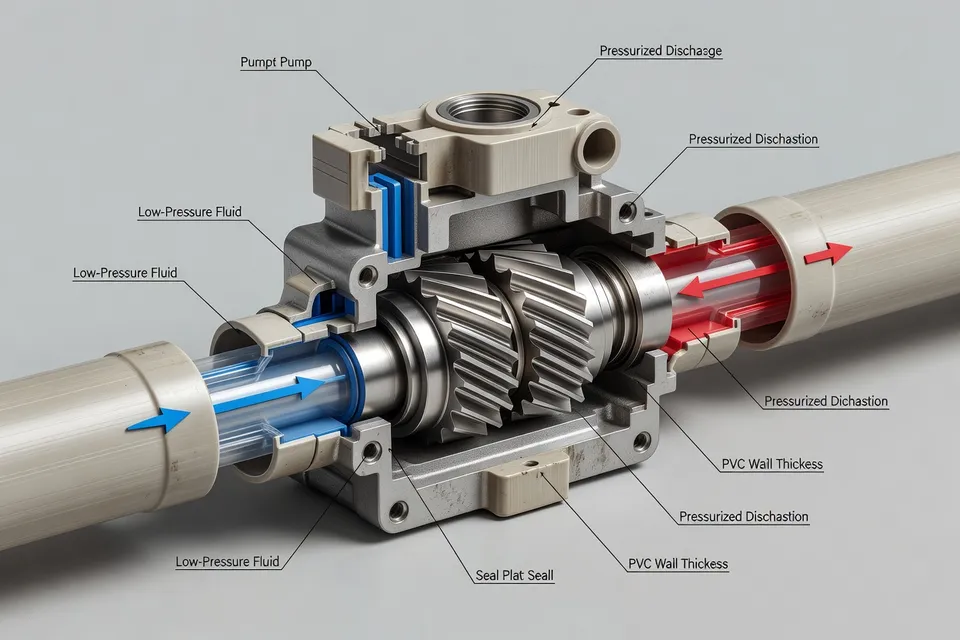
La evidencia más sólida de este paquete procede del trabajo de desarrollo de MAAG con REHAU. Los ensayos en el centro técnico de REHAU se realizaron entre 2022 y 2024, seguidos de una prueba de prototipo de perfil de producción a principios de 2025. MAAG indica que la bomba se instaló posteriormente en producción en una planta de REHAU en España. Con PVC reciclado de coste competitivo, la empresa informa de una reducción de las fluctuaciones de presión en el cabezal, una mejora de la calidad del perfil y una reducción de la carga de la extrusora de hasta el 20 %.
Esos resultados resultan más útiles que una afirmación de stand porque identifican un material, un periodo de desarrollo, una prueba de perfil de producción y una instalación en planta. Siguen siendo un resultado comunicado por el proveedor, no un estudio de producción auditado de forma independiente. La afirmación corresponde además a la extrusión de perfiles de PVC rígido en REHAU; no debe trasladarse automáticamente a película de polietileno, regranulado de polipropileno ni corrientes de polímeros mixtos.
El material público de MAAG ofrece dos cifras energéticas distintas para la extrex⁶ EC en sus comunicaciones de 2026. Un anuncio de producto indica que, a caudal constante, el ahorro de energía de la extrusora puede alcanzar hasta el 50 %, mientras que el caso de REHAU describe una reducción de la carga de la extrusora de hasta el 20 %. No son métricas intercambiables. Una se presenta como una afirmación energética dependiente de la aplicación; la otra está vinculada a la experiencia de producción con PVC reciclado.
| Base reportada | Periodo o estado | Valor |
|---|---|---|
| Experiencia de producción de perfiles con PVC reciclado de REHAU | Principios de 2025 / uso en producción tras ensayos | Hasta un 20 % menos de carga de extrusora |
| Afirmación dependiente de la aplicación de la extrex⁶ EC de MAAG a caudal constante | Presentación en Fakuma 2026 | Hasta un 50 % de ahorro energético de la extrusora |
La diferencia entre esas cifras es precisamente por lo que la cualificación necesita una línea base definida. Una planta debe registrar la carga del motor, la temperatura de fundido, la presión en el cabezal, el caudal, las dimensiones del perfil, los defectos superficiales y los intervalos de mantenimiento con la misma formulación de PVC antes de aceptar la cifra más alta.
Peletizado e inspección después del fundido
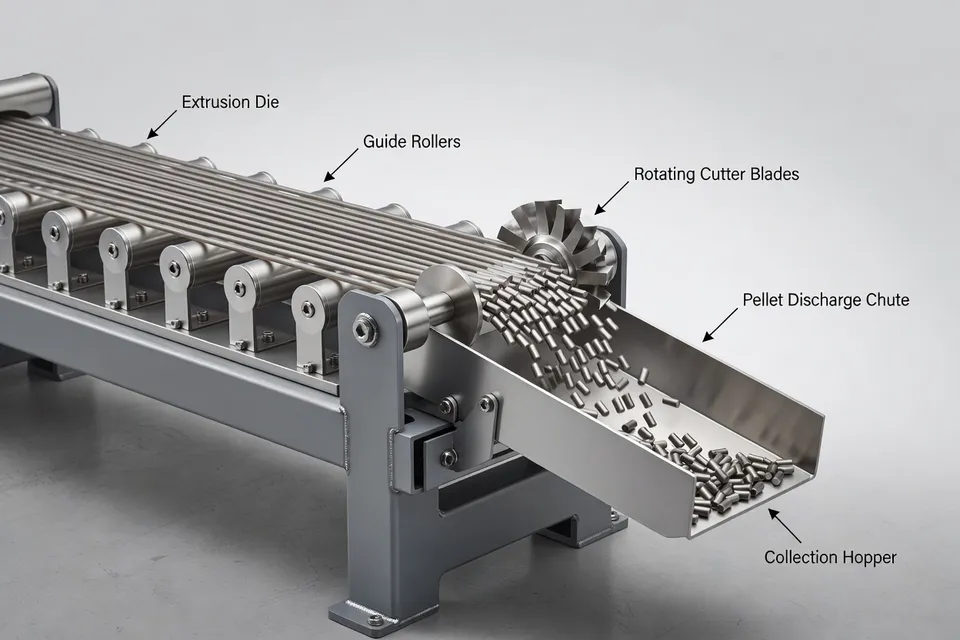
El equipo aguas abajo completa la lógica de la maquinaria. MAAG muestra el peletizador de hebras PRIMO 60 E para compounds, masterbatch, polímeros especiales, cambios frecuentes de producto y lotes más pequeños. La limpieza rápida, la accesibilidad y los tiempos cortos de cambio de herramienta responden a otra limitación del reciclaje: no si el material puede entrar en la línea, sino si la línea puede cambiar de grado sin perder demasiado tiempo ni contaminar el siguiente lote.
MAAG también presenta el sistema de inspección offline PURITY CONCEPT V de SIKORA. Examina pellets, escamas y placas de ensayo mediante una cámara óptica que detecta motas negras o de color y decoloraciones a partir de 50 micrómetros. La empresa indica que el análisis dura menos de un minuto y genera un certificado de ensayo y un mapa de color HSV. Se trata de una puerta de calidad útil, pero no sustituye al control continuo del proceso. La inspección aleatoria puede identificar una muestra fallida o sospechosa; por sí sola no demuestra que cada kilogramo entre muestras cumple la especificación del cliente.
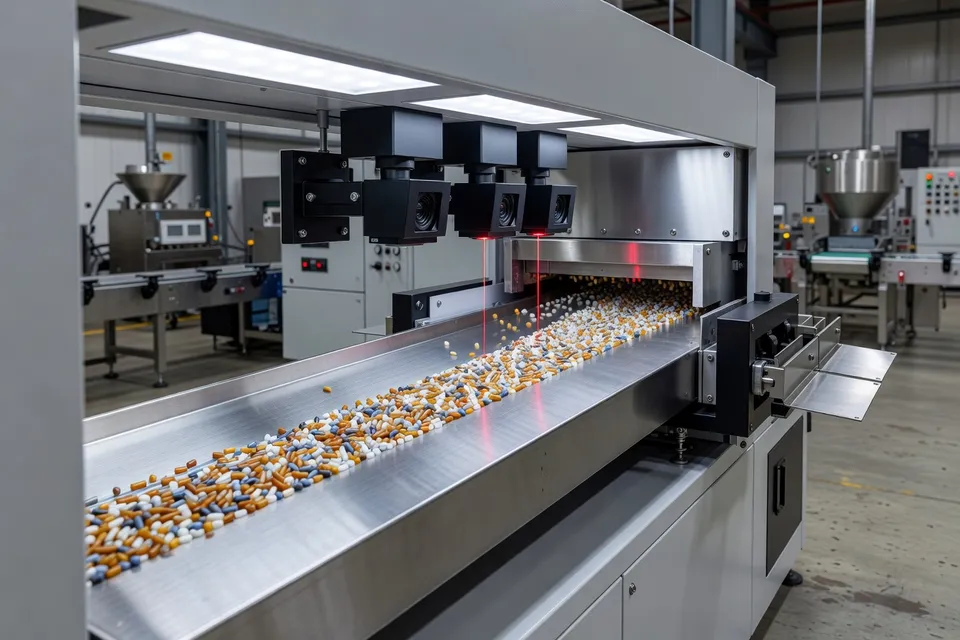
El equipo aborda por tanto tres puntos de fallo distintos: la alimentación de baja densidad, el transporte inestable de PVC reciclado sensible y la contaminación o variación de color en el pellet terminado. Combinarlos puede acortar una línea o mejorar la estabilidad, pero las máquinas no eliminan la variación de la materia prima. Cada etapa sigue necesitando su propia prueba de aceptación.
La próxima puerta de cualificación
Para KraussMaffei, el siguiente ensayo relevante es una comparación controlada entre la alimentación lateral directa y la ruta de precompactación existente con el mismo material de baja densidad. El registro debe incluir el caudal másico, la estabilidad del alimentador, la potencia del motor, la presión de fundido, la frecuencia de cambio de malla y la calidad del producto. Sin esa comparación, “menos etapas de proceso” sigue siendo un objetivo de diseño creíble, no un resultado medido en planta.
Para MAAG y REHAU, la pregunta más difícil es la repetibilidad entre lotes de PVC reciclado. La instalación española reportada y los ensayos anteriores establecen una trayectoria de desarrollo seria, pero no un margen operativo universal. Control de calidad debe solicitar el rango de formulación, el nivel de contaminación, el caudal, la variación de presión y la duración que respaldan la reducción de carga del 20 % reportada.
El avance de la maquinaria es real donde el paso de proceso está claro: la alimentación directa elimina la precompactación, una bomba sin espacios muertos limita los problemas de residencia del PVC y la inspección óptica detecta defectos hasta 50 micrómetros. Las afirmaciones adquieren categoría de decisión solo cuando cada máquina se vincula a una línea base medida, una materia prima definida y una campaña de producción lo suficientemente larga como para revelar deriva.
Análisis editorial
- ¿Qué se debe medir antes de retirar un precompactador de una línea de reciclaje de baja densidad?
- Pasa el mismo material de alimentación por la ruta de precompactación existente y por la ruta de alimentación lateral directa, luego registra el rendimiento másico, la estabilidad del alimentador, la potencia del motor, la presión de fusión, los cambios de malla y la calidad del producto. No apruebes la línea más corta solo por el recuento de equipos. Los copos esponjosos, las fibras, las finas, la humedad, las etiquetas y el aire atrapado pueden alterar la densidad aparente lo suficiente como para causar puentes o fluctuaciones; un alimentador que parece estable en una prueba corta puede seguir privando de material al extrusor durante una producción más larga.
- ¿Se puede considerar un alimentador lateral directo como solución universal para reciclados difíciles?
- No. Trátalo como una propuesta de sistema de alimentación para materiales de baja densidad aparente definidos, no como prueba de que todo reciclado suelto se puede procesar sin preparación. La cualificación debe establecer el rango de material utilizable, la precisión gravimétrica, la tasa de alimentación estable máxima, el comportamiento de presión y los límites del producto terminado. El fallo habitual es trasladar el problema de compactación a la garganta de alimentación: la línea pierde rendimiento o estabilidad de presión aunque haya desaparecido el precompactador separado.
- ¿Qué evidencias se necesitan antes de aceptar una afirmación de ahorro de carga con bomba de engranajes en PVC reciclado?
- Solicita la formulación de PVC, el rango de contenido reciclado, el nivel de contaminación, el rendimiento, el registro de presión en el cabezal, la línea base de carga del motor y la duración de la tirada de producción. Compara en igualdad de condiciones: carga del extrusor, energía, dimensiones del perfil, defectos superficiales e intervalos de mantenimiento deben medirse en la misma línea y formulación. Un resultado de extrusión de perfiles de PVC rígido no debe transferirse a película de polietileno, regrind de polipropileno ni corrientes de polímeros mixtos. Confundir una afirmación de energía específica de una aplicación con una reducción de carga del extrusor reportada es una forma fácil de exagerar el retorno de la inversión.
- ¿Qué controla realmente una bomba sin holguras en el procesamiento de PVC reciclado?
- Úsala para controlar la degradación relacionada con el tiempo de residencia y la variación de presión, no para corregir todos los problemas del PVC reciclado. Una bomba sin espacios muertos puede reducir la adherencia y estancamiento del material, mientras que el transporte constante puede suavizar la presión en el cabezal y reducir la carga del extrusor. No puede eliminar una formulación inestable, contaminación excesiva, control deficiente de temperatura ni estabilización inadecuada. Si persisten la decoloración o los defectos en el perfil, revisa el material de alimentación y el historial térmico antes de atribuir el problema al diseño de la bomba.
- ¿Cómo se debe utilizar la inspección offline de pellets en un procedimiento de liberación?
- Define la ubicación de la muestra, el tamaño de la muestra, la frecuencia de inspección, las clases de defectos, los límites de aceptación y la persona autorizada para liberar o poner en cuarentena el lote. La inspección óptica puede identificar motas negras y desviaciones de color en pellets o copos, incluidos defectos de alrededor de 50 micrómetros, y puede generar documentación de prueba útil. Sigue siendo un control por muestreo, no una prueba continua de cada kilogramo. Si el muestreo es demasiado escaso, un evento de contaminación entre dos muestras limpias puede llegar al cliente.
- ¿Combinar alimentación directa, bombeo, peletizado e inspección elimina la necesidad de pruebas de aceptación separadas?
- No. Cada máquina aborda un punto de fallo diferente: estabilidad de alimentación, transporte de PVC reciclado, pérdidas por cambio de lote o contaminación de pellets. Califica cada paso contra su propia línea base, luego prueba la línea completa en busca de interacciones como tiempo de residencia modificado, respuesta de presión, arrastre de contaminación y sesgo de muestreo. Un proceso más corto puede seguir crear un ejercicio de resolución de problemas más largo si la responsabilidad de los puntos de ajuste del alimentador, las condiciones de la bomba, la limpieza y la liberación de lotes queda sin definir.
Fuentes y referencias
- 1.KraussMaffei Extrusion. (2026, August 31). Mehr Recycling, weniger Prozessschritte: KraussMaffei Extrusion präsentiert neue ZSA UltraCycle auf der Fakuma. KraussMaffei.
- 2.MAAG Group. (2026, October 15). 30th Fakuma: MAAG wins first place in the Innovation Award for revolutionary PVC pump. MAAG Group.
- 3.Plastech.pl. (2026, October 15). Maag Group to present polymer processing systems at Fakuma. Plastech.pl.
- 4.Oerlikon HRSflow. Oerlikon HRSflow at Fakuma 2026. Oerlikon HRSflow.
- 5.plasticker. Fakuma 2026. plasticker.
- 6.Energycle. Plastics recycling equipment. Energycle.
- 7.Torontech. Explained: Plastic recycling equipment. Torontech.
- 8.Plastics Engineering. Equipment. Plastics Engineering.
