

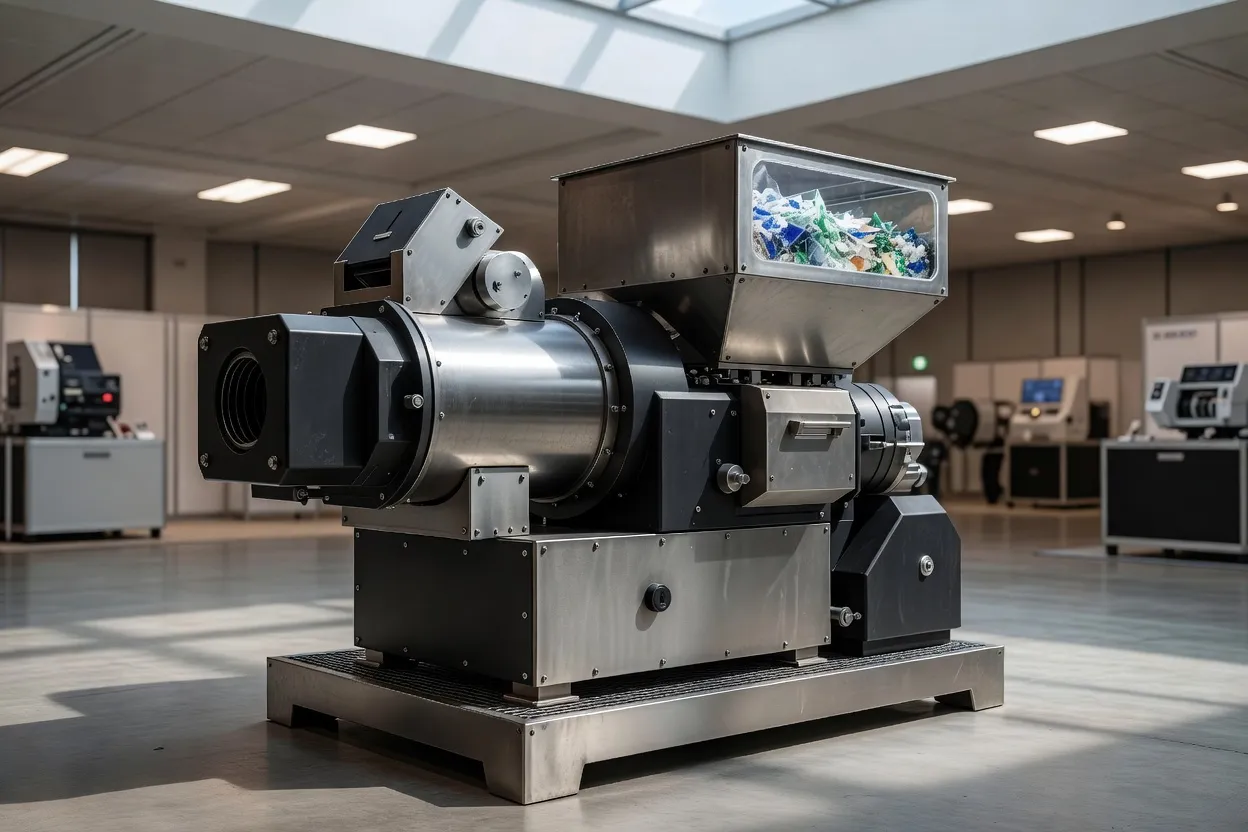
KraussMaffei Extrusion s'attaque à l'un des goulets d'étranglement les moins glamour du recyclage : introduire une charge légère à faible densité apparente dans un processus d'extrusion stable. Le système d'alimentation latérale ZSA UltraCycle de la société, présenté à Fakuma 2026, traite ce matériau directement sans étape de précompactage séparée. L'avantage annoncé n'est ni un nouveau polymère ni un taux de contenu recyclé plus élevé. Il tient à une ligne plus courte.
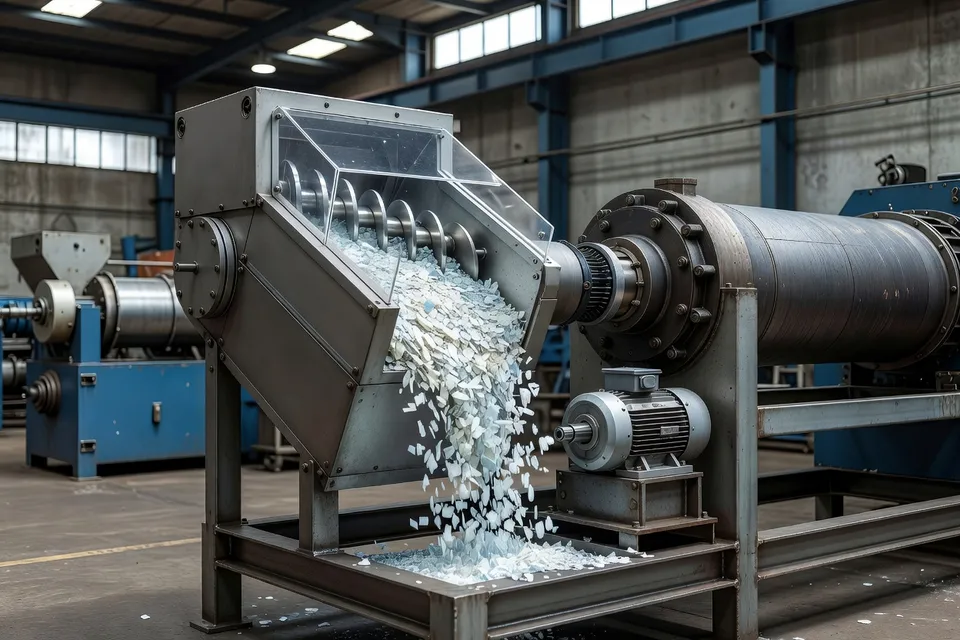
Cette distinction compte. Supprimer le précompactage peut réduire le nombre d'équipements, la consommation d'énergie et le coût d'investissement, mais le résultat dépend encore de la capacité de l'alimentateur latéral à doser une charge irrégulière dans l'extrudeuse sans affamer, suralimenter ou former des ponts. KraussMaffei décrit le système comme adapté aux matériaux légers de faible densité apparente. L'annonce disponible ne fournit ni débit, ni comparaison de puissance, ni fenêtre d'essai matière-spécifique, ni référence produit fini. Un transformateur doit donc considérer l'UltraCycle comme une proposition d'intégration de ligne, pas comme une voie universelle démontrée pour les recyclats difficiles.
Le point d'alimentation ZSA UltraCycle
Le changement de procédé se décrit simplement : le matériau de faible densité entre par un dispositif d'alimentation latérale et contourne le précompactage. Dans une ligne de recyclage classique, cette étape amont rend plus gérables les films floconneux, les fractions fibreuses ou autres charges irrégulières avant la fusion. Elle ajoute aussi une machine, un entraînement, des points de maintenance et une charge énergétique. La valeur de l'UltraCycle repose sur la capacité de l'extrudeuse à accepter le matériau dans son état lâche d'origine.
La question de contrôle porte sur la constance de l'alimentation. Les variations de densité apparente modifient le volume nécessaire pour obtenir le même débit massique. Humidité, forme des particules, étiquettes, fines et air résiduel peuvent encore modifier le comportement. Si l'alimentateur maintient le débit massique tandis que l'extrudeuse maintient la pression, le raccourci présente un avantage crédible en atelier. S'il ne fait que déplacer le problème de compactage dans la gorge d'alimentation, les économies annoncées ne survivront pas à la mise en service.
Aucune donnée publique de l'annonce n'établit la limite. Aucun pourcentage maximum d'entrée à faible densité n'est indiqué, aucune trace de pression de fusion n'est fournie, aucune comparaison avec une référence précompactée n'est divulguée. Ce sont pourtant les mesures qu'un responsable technique exigerait avant d'approuver une rétrofit.
La pompe MAAG comme étape de contrôle du PVC recyclé
MAAG Group (fournisseur de systèmes de transformation des polymères et de contrôle qualité) propose une réponse différente à la variabilité des charges recyclées. Sa pompe à engrenages extrex⁶ EC est conçue spécifiquement pour le convoyage continu de PVC rigide. La pompe utilise une conception sans jeu ni espace mort, destinée à empêcher le PVC de coller et de stagner à l'intérieur, là où l'exposition thermique peut favoriser la dégradation.
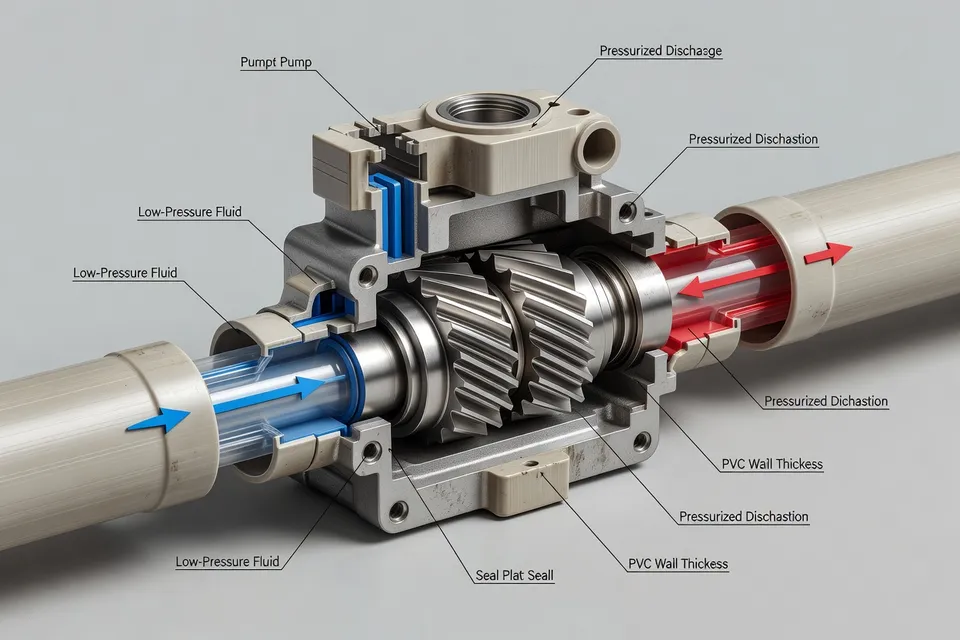
La preuve la plus solide de ce dossier provient du travail de développement de MAAG avec REHAU. Les essais au centre technique de REHAU se sont déroulés de 2022 à 2024, suivis d'un essai prototype de profilé de production début 2025. MAAG indique que la pompe a ensuite été installée en production dans une usine REHAU en Espagne. Avec du PVC recyclé économique, la société rapporte une réduction des fluctuations de pression à la filière, une amélioration de la qualité des profilés et une diminution de la charge de l'extrudeuse pouvant atteindre 20 %.
Ces résultats sont plus utiles qu'une affirmation de stand car ils identifient une matière, une période de développement, un essai de profilé de production et une installation en usine. Ils restent néanmoins des résultats rapportés par le fournisseur et non une étude de production audité indépendamment. L'affirmation concerne l'extrusion de profilés en PVC rigide chez REHAU ; elle ne doit pas être transposée automatiquement au film polyéthylène, au regrind polypropylène ou aux flux de polymères mixtes.
Le dossier public de MAAG donne deux chiffres énergétiques différents pour l'extrex⁶ EC dans ses communications 2026. Une annonce produit indique qu'à débit constant, les économies d'énergie de l'extrudeuse peuvent atteindre 50 %, tandis que le cas REHAU décrit une réduction de charge de l'extrudeuse jusqu'à 20 %. Ces métriques ne sont pas interchangeables. L'une est présentée comme une revendication énergétique dépendant de l'application ; l'autre est liée à l'expérience de production en PVC recyclé rapportée.
| Base déclarée | Période ou statut | Valeur |
|---|---|---|
| Expérience REHAU de production de profilés en PVC recyclé | Début 2025 / utilisation en production après essais | Jusqu'à 20 % de charge extrudeuse en moins |
| Revendication MAAG extrex⁶ EC dépendant de l'application à débit constant | Présentation Fakuma 2026 | Jusqu'à 50 % d'économie d'énergie extrudeuse |
L'écart entre ces chiffres explique précisément pourquoi la qualification exige une ligne de base définie. Un atelier devrait enregistrer la charge moteur, la température de fusion, la pression à la filière, le débit, les dimensions du profilé, les défauts de surface et les intervalles de maintenance sur la même formulation PVC avant d'accepter la revendication la plus large.
Granulation et inspection après la fusion
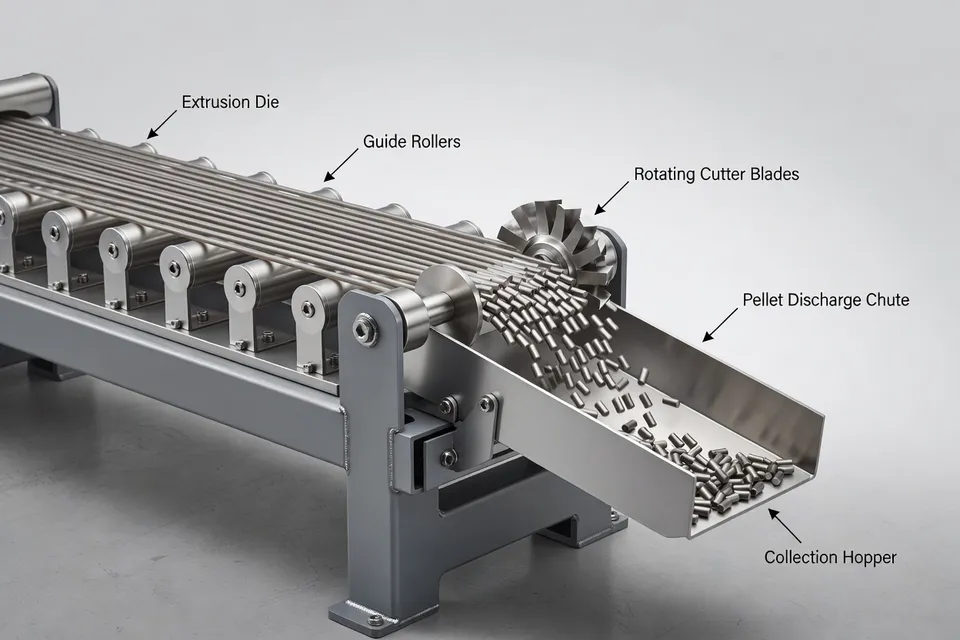
L'équipement aval complète la logique machines. MAAG présente le granulateur à brins PRIMO 60 E pour compounds, masterbatch, polymères spéciaux, changements fréquents de produits et petits lots. Nettoyage rapide, accessibilité et temps de changement d'outil courts répondent à une autre contrainte du recyclage : non pas si le matériau peut entrer dans la ligne, mais si la ligne peut changer de nuance sans perdre trop de temps ni contaminer le lot suivant.
MAAG présente également le système d'inspection hors ligne PURITY CONCEPT V de SIKORA. Il examine granulés, flakes et plaques d'essai, utilisant une caméra optique pour détecter les points noirs ou colorés et les décolorations à partir de 50 micromètres. La société indique que l'analyse prend moins d'une minute et produit un certificat d'essai et une carte couleur HSV. Il s'agit d'une porte qualité utile, mais ce n'est pas un substitut au contrôle continu du procédé. L'inspection aléatoire peut identifier un échantillon défectueux ou suspect ; elle ne prouve pas à elle seule que chaque kilogramme entre les échantillons respecte la spécification client.
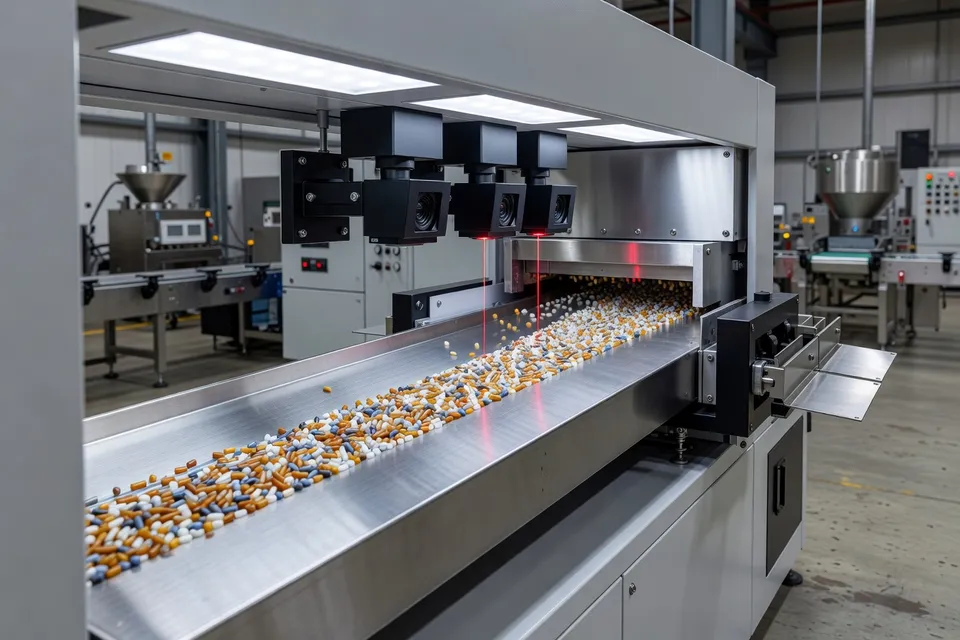
L'équipement traite donc trois points de défaillance distincts : l'alimentation à faible densité, le convoyage instable du PVC recyclé sensible, et la contamination ou variation de couleur dans le granulé fini. Les combiner peut raccourcir une ligne ou améliorer la stabilité, mais les machines n'effacent pas la variation de la charge. Chaque étape nécessite encore son propre test d'acceptation.
La prochaine étape de qualification
Pour KraussMaffei, le prochain essai significatif est une comparaison contrôlée entre l'alimentation latérale directe et la voie de précompactage existante avec le même matériau de faible densité. Le dossier doit inclure le débit massique, la stabilité de l'alimentateur, la puissance moteur, la pression de fusion, la fréquence de changement de filtre et la qualité du produit. Sans cette comparaison, « moins d'étapes de procédé » reste un objectif de conception crédible plutôt qu'un résultat mesuré en atelier.
Pour MAAG et REHAU, la question la plus dure porte sur la répétabilité d'un lot de PVC recyclé à l'autre. L'installation espagnole rapportée et les essais antérieurs établissent un sérieux chemin de développement, mais pas une enveloppe de fonctionnement universelle. L'assurance qualité devrait demander la gamme de formulations, le niveau de contamination, le débit, la variation de pression et la durée derrière la réduction de charge de 20 % rapportée.
L'avancée machines est réelle là où l'étape de procédé est claire : l'alimentation directe supprime le précompactage, une pompe sans espace mort limite les problèmes de séjour du PVC, et l'inspection optique détecte les défauts jusqu'à 50 micromètres. Les revendications deviennent exploitables seulement lorsque chaque machine est reliée à une ligne de base mesurée, une charge définie et une production assez longue pour révéler les dérives.
Analyses éditoriales
- Que faut-il mesurer avant de supprimer un pré-compacteur sur une ligne de recyclage basse densité ?
- Faites passer le même flux d’alimentation par la voie de pré-compactage existante et par l’alimentation latérale directe, puis relevez le débit massique, la stabilité de l’alimentateur, la puissance moteur, la pression de fusion, les changements de tamis et la qualité du produit. Ne validez pas la ligne raccourcie sur le seul comptage des équipements. Les flocons pelucheux, fibres, fines, humidité, étiquettes et air emprisonné peuvent modifier la densité apparente au point de créer des ponts ou des à-coups ; un alimentateur stable en essai court peut encore affamer l’extrudeuse en production continue.
- Un alimentateur latéral direct est-il une solution universelle pour les recyclats difficiles ?
- Non. Considérez-le comme un système d’alimentation adapté à des matériaux à faible densité apparente définis, pas comme la preuve que tout recyclat lâche peut être traité sans préparation. La qualification doit déterminer la gamme de matériaux utilisable, la précision gravimétrique, le débit maximal stable, le comportement en pression et les limites du produit fini. L’erreur habituelle consiste à reporter le problème de compactage dans la gorge d’alimentation : la ligne perd alors en débit ou en stabilité de pression, même si le pré-compacteur séparé a disparu.
- Quelles preuves exiger avant d’accepter une allégation d’économie de charge par pompe à engrenages sur PVC recyclé ?
- Demandez la formulation PVC, la teneur en recyclé, le niveau de contamination, le débit, la courbe de pression filière, la charge moteur de référence et la durée de la campagne. Comparez à conditions égales : charge extrudeuse, énergie, dimensions du profilé, défauts de surface et intervalles de maintenance doivent être mesurés sur la même ligne et la même formulation. Un résultat obtenu sur profilé rigide ne s’applique pas au film polyéthylène, au regrind polypropylène ni aux flux polymères mélangés. Confondre une économie d’énergie spécifique à une application avec une réduction de charge extrudeuse surestime facilement le retour sur investissement.
- Que contrôle réellement une pompe sans espace mort dans le traitement du PVC recyclé ?
- Utilisez-la pour maîtriser la dégradation liée au temps de séjour et les variations de pression, pas pour corriger tous les problèmes du PVC recyclé. Une pompe sans zones mortes réduit le collage et la stagnation du matériau, tandis que le convoyage constant lisse la pression filière et diminue la charge extrudeuse. Elle ne supprime ni une formulation instable, ni une contamination excessive, ni un mauvais contrôle de température, ni une stabilisation insuffisante. Si la décoloration ou les défauts de profilé persistent, vérifiez d’abord le flux d’alimentation et l’historique thermique avant d’incriminer la pompe.
- Comment intégrer l’inspection hors ligne des granulés dans une procédure de libération ?
- Définissez le point de prélèvement, la taille d’échantillon, la fréquence, les classes de défauts, les limites d’acceptation et la personne habilitée à libérer ou mettre en quarantaine le lot. L’inspection optique détecte les points noirs et les écarts de couleur dans les granulés ou flocons, y compris autour de 50 micromètres, et fournit une documentation exploitable. Il s’agit néanmoins d’un contrôle par échantillon, pas d’une garantie continue sur chaque kilogramme. Un prélèvement trop espacé laisse passer un épisode de contamination entre deux échantillons conformes.
- L’association de l’alimentation directe, de la pompe, de la granulation et de l’inspection supprime-t-elle les essais de réception séparés ?
- Non. Chaque machine traite un point de défaillance distinct : stabilité d’alimentation, convoyage du PVC recyclé, pertes lors des changements de lot ou contamination des granulés. Qualifiez chaque étape par rapport à sa propre référence, puis testez la ligne complète pour les interactions (temps de séjour modifié, réponse en pression, report de contamination, biais d’échantillonnage). Un process raccourci peut encore générer un dépannage plus long si les consignes d’alimentateur, les conditions de pompe, le nettoyage et la libération de lot restent sans propriétaire clairement défini.
Sources et références
- 1.KraussMaffei Extrusion. (2026, August 31). Mehr Recycling, weniger Prozessschritte: KraussMaffei Extrusion präsentiert neue ZSA UltraCycle auf der Fakuma. KraussMaffei.
- 2.MAAG Group. (2026, October 15). 30th Fakuma: MAAG wins first place in the Innovation Award for revolutionary PVC pump. MAAG Group.
- 3.Plastech.pl. (2026, October 15). Maag Group to present polymer processing systems at Fakuma. Plastech.pl.
- 4.Oerlikon HRSflow. Oerlikon HRSflow at Fakuma 2026. Oerlikon HRSflow.
- 5.plasticker. Fakuma 2026. plasticker.
- 6.Energycle. Plastics recycling equipment. Energycle.
- 7.Torontech. Explained: Plastic recycling equipment. Torontech.
- 8.Plastics Engineering. Equipment. Plastics Engineering.
