

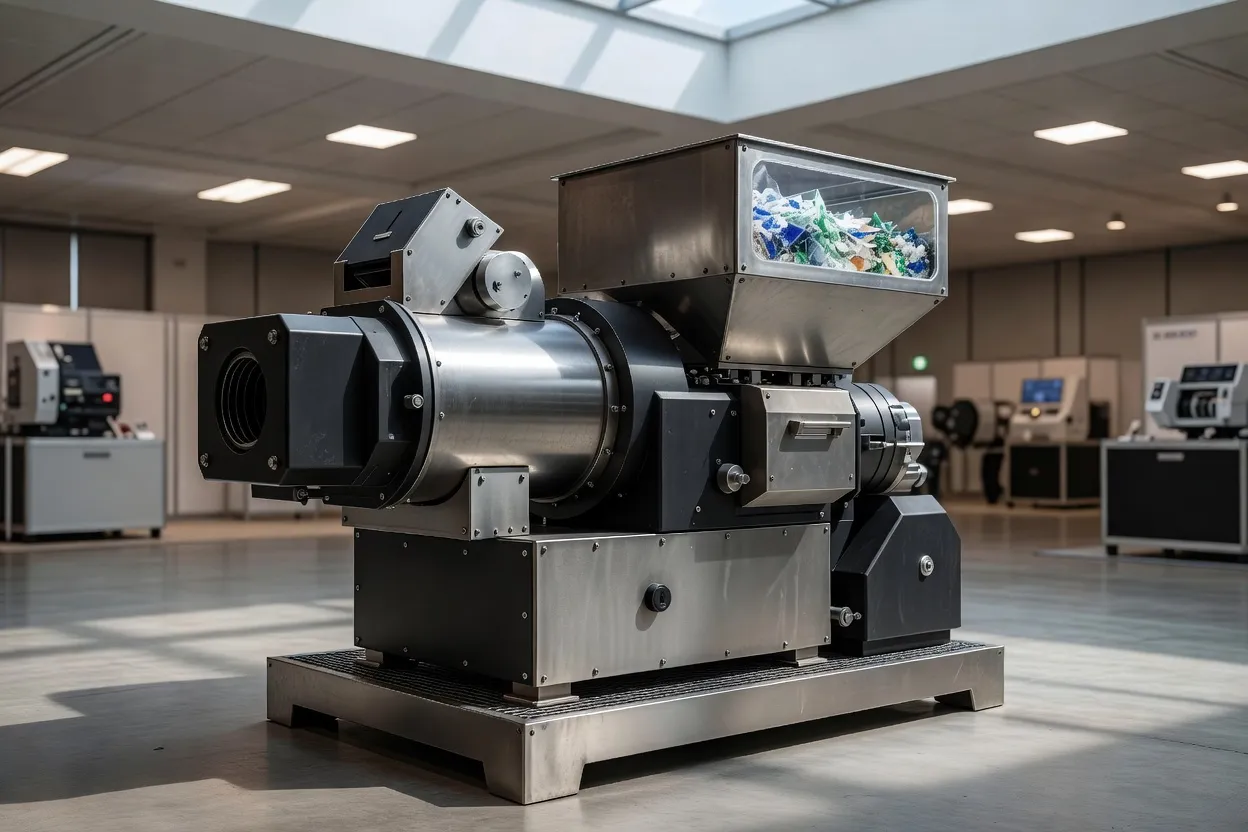
KraussMaffei Extrusionはリサイクルで最も地味なボトルネックの一つ、低バルク密度の軽量原料を安定した押出工程に投入する点を狙う。同社がFakuma 2026で披露するZSA UltraCycleサイドフィードシステムは、別途の予備圧縮工程を経ずにその材料を直接処理するよう設計されている。主張される利点は新ポリマーやリサイクル含有率の向上ではなく、ラインの短縮にある。
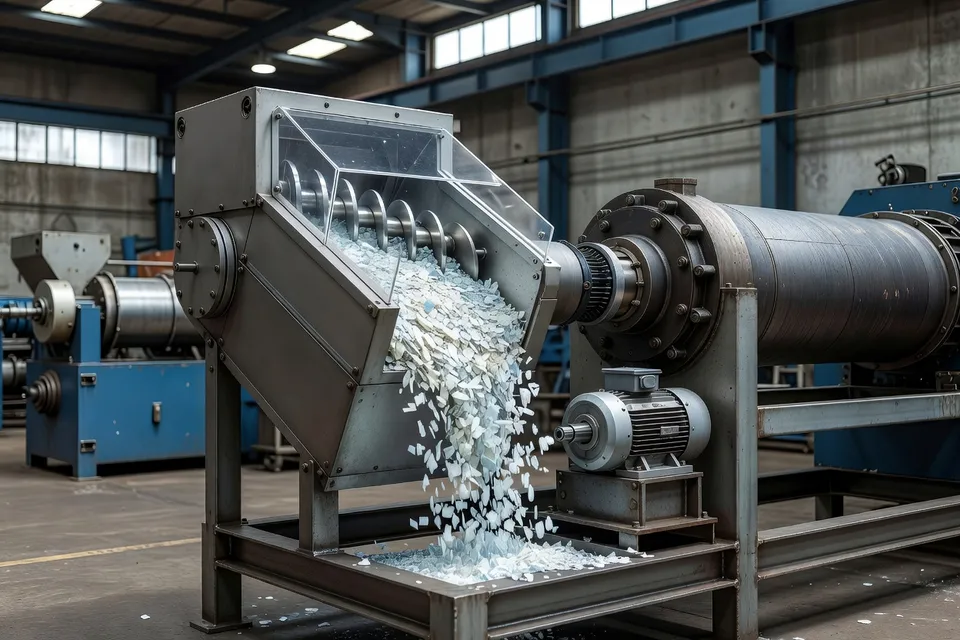
この違いは重要だ。予備圧縮を省くことで機器台数、エネルギー消費、投資コストを削減できるが、サイドフィーダーが不安定な原料を計量し、スタベーションやサージ、ブリッジングを起こさずに押出機へ送り込めるかどうかに結果はかかっている。KraussMaffeiは低バルク密度の軽量材料向けと位置づけるが、発表資料にスループット、動力比較、材料別トライアル期間、完成品基準値の記載はない。したがってUltraCycleは万能ルートではなく、ライン統合の提案として扱うべきだ。
ZSA UltraCycle 供給ポイント
工程変更は単純だ。低密度材料がサイドフィードから入り、予備圧縮をバイパスする。従来のリサイクルラインでは、上流工程でフィルムや繊維状の不定形原料を溶融前に扱いやすくするが、機械、駆動部、メンテナンスポイント、エネルギー負荷が増える。UltraCycleの価値は押出機がそのままの緩い状態で材料を受け入れる点にある。
制御の鍵は供給の一貫性にある。バルク密度の変動は同じ質量流量を維持するための体積を変える。水分、粒子形状、ラベル、微粉、残存空気も挙動を左右する。フィーダーが質量流量を保ち、押出機が圧力を維持できれば、短縮ルートは工場で有利になる。もし圧縮の問題がフィードスロートに移るだけなら、節減効果は試運転で失われる。
発表に上限値はなく、低密度投入の最大比率、溶融圧力トレース、予備圧縮との比較データもない。これらは技術責任者がレトロフィットを承認する前に必要とする測定値だ。
リサイクルPVC制御ステップとしてのMAAGポンプ
MAAG Groupはリサイクル原料のばらつきに対する別の解決策を示す。extrex⁶ ECギアポンプは硬質PVCの連続搬送専用で、ギャップフリーかつデッドスペースなしの設計により、PVCがポンプ内で停滞して熱劣化を起こすのを防ぐ。
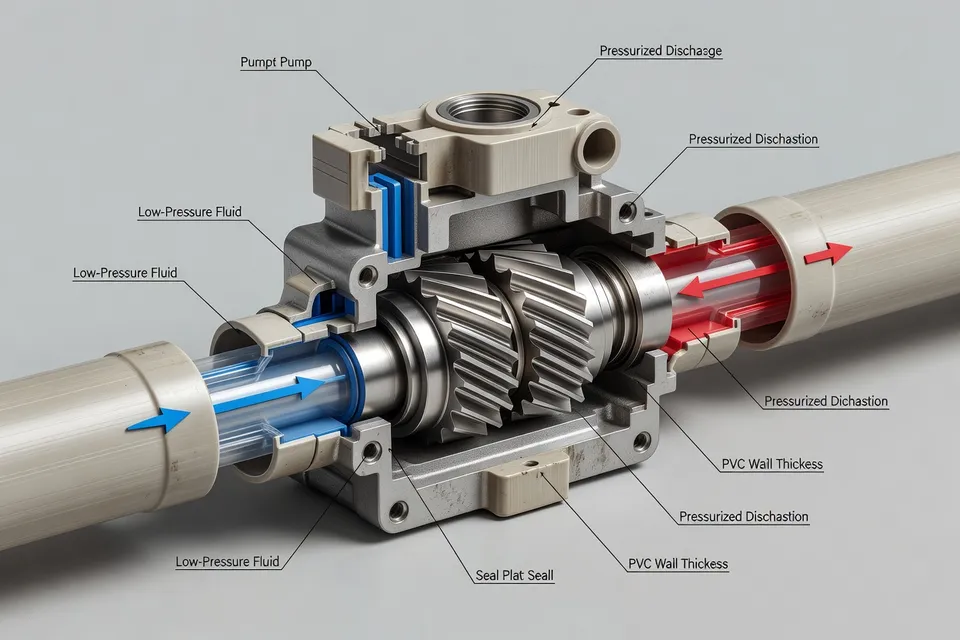
最も具体的な根拠はMAAGとREHAUの共同開発にある。2022年から2024年までREHAU技術センターで試験を行い、2025年初頭に生産プロファイルのプロトタイプ試験を実施。MAAGによると、その後スペインのREHAU工場で生産稼働に入った。コスト競争力のあるリサイクルPVCで、ダイ圧力変動の低減、プロファイル品質の向上、押出機負荷最大20%低減を報告している。
これらの結果はブースでの主張より有用だが、サプライヤー報告値であり、独立監査済みの生産研究ではない。硬質PVCプロファイル押出に限られ、PEフィルムやPPリグラインド、混合ポリマーへ自動的に適用できない。
MAAGの資料には2026年向けに2つのエネルギー数値がある。一つは定常スループットで押出機エネルギー節減最大50%とし、もう一つはREHAU事例で最大20%負荷低減とする。両者は同等ではなく、用途依存の主張と実績値の違いだ。
| 報告ベース | 期間またはステータス | 数値 |
|---|---|---|
| REHAUリサイクルPVC生産プロファイル経験 | Early 2025 / production use after testing | Up to 20% lower extruder load |
| MAAG extrex⁶ EC 用途依存定常スループット主張 | Fakuma 2026 presentation | Up to 50% extruder energy saving |
数値の乖離こそ、ベースラインを定めた適格性確認が必要な理由だ。同一PVC配合でモータ負荷、溶融温度、ダイ圧力、スループット、プロファイル寸法、表面欠陥、メンテナンス間隔を記録すべきだ。
溶融後のペレタイジングと検査
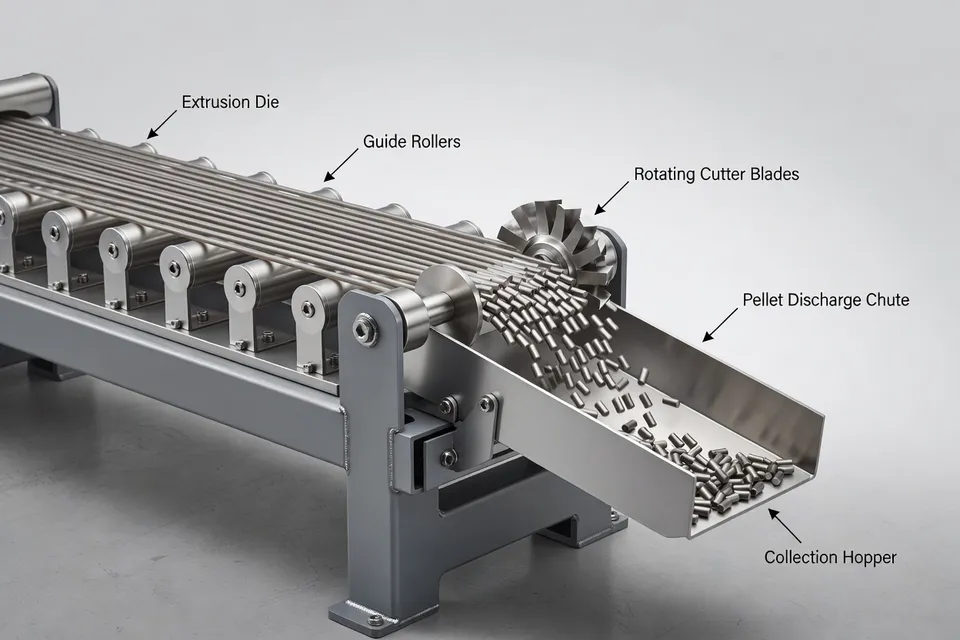
下流機器が機械の論理を完結させる。MAAGはPRIMO 60 Eストランドペレタイザーを展示し、コンパウンド、マスターバッチ、特殊ポリマー、頻繁な品種変更、小ロット向けに位置づける。高速洗浄、アクセス性、短い工具交換時間は、リサイクルで別の制約、すなわちグレード変更時の時間ロスや次バッチ汚染を解決する。
MAAGはSIKORAのPURITY CONCEPT Vオフライン検査システムも展示する。ペレット、フレーク、試験板を対象に、光学カメラで50マイクロメートル以上の黒・色付きスペックや変色を検出。分析は1分未満で、試験証明書とHSVカラーマップを出力する。品質ゲートとして有用だが、連続工程管理の代替ではない。抜取検査は不良サンプルを特定するが、サンプル間の全kgが仕様を満たすことを証明しない。
機器は低密度供給、敏感リサイクルPVCの不安定搬送、完成ペレットの汚染・色変動という3つの別々の故障点を扱う。組み合わせでライン短縮や安定性向上は可能だが、原料変動を消すわけではない。各工程に個別の受入試験が必要だ。
次の認定ゲート
KraussMaffeiの場合、次の意味ある試験は同一低密度材料で直接サイドフィードと既存予備圧縮ルートを比較することだ。質量スループット、フィーダ安定性、モータ動力、溶融圧力、スクリーン交換頻度、製品品質を記録する。その比較なしに「工程数削減」は設計目標のまま留まる。
MAAGとREHAUの場合、より難しいのはリサイクルPVCバッチ間の再現性だ。スペイン工場稼働と先行試験は真剣な開発経路を示すが、普遍的な運用範囲を確立しない。QAは配合範囲、汚染レベル、スループット、圧力変動、報告された20%負荷低減の背後にある運転時間を求めるべきだ。
機械の進歩は工程が明確な部分で実在する。直接供給は予備圧縮を排除し、デッドスペースのないポンプはPVC滞留問題を抑え、光学検査は50マイクロメートルまで欠陥を捉える。主張が意思決定に耐えるのは、各機器が測定済みベースライン、定義された原料、ドリフトを露呈するのに十分長い生産運転と結びついたときだ。
編集部の見解
- 低密度リサイクルラインからプリコンパクターを外す前に測定すべき項目は?
- 同じ原料を既存のプリコンパクション経路と直接サイドフィード経路の両方で流し、質量スループット、フィーダー安定性、モーター電力、溶融圧力、スクリーン交換回数、製品品質を記録する。機器数の減少だけで短縮ラインを採用してはならない。フレークのふわつき、繊維、微粉、湿気、ラベル、閉じ込め空気などでかさ密度が変わり、ブリッジやサージを引き起こす。短時間の試験では安定していても、長時間生産では押出機への供給が不足するケースがある。
- 直接サイドフィーダーは難リサイクル材の万能策になるか?
- ならない。低かさ密度材向けの供給システムとして扱い、すべての緩いリサイクル材が前処理なしで加工できる証拠とは見なさない。使用可能材料範囲、重量計測精度、最大安定供給速度、圧力挙動、製品限界を明確に定める必要がある。よくある失敗は圧縮問題をフィードスロートへ移すことで、プリコンパクターがなくなってもライン出力や圧力安定性が失われる。
- リサイクルPVCギアポンプの負荷低減効果を認めるのに必要な根拠は?
- PVC配合、リサイクル含有率範囲、汚染レベル、スループット、ダイ圧力トレース、モータ負荷ベースライン、生産運転時間を要求する。同等条件で比較する。押出機負荷、エネルギー、プロファイル寸法、表面欠陥、メンテナンス間隔を同一ライン・同一配合で測定する。硬質PVCプロファイル押出の結果をPEフィルム、PPリグラインド、混合ポリマーへ移してはならない。
- ギャップフリーのポンプがリサイクルPVC加工で実際に制御するのは何か?
- 滞留による劣化と圧力変動を制御するために用いる。デッドスペースのないポンプは材料の付着・滞留を減らし、定常搬送でダイ圧力を平滑化し押出機負荷を下げる。ただし不安定な配合、過剰汚染、温度制御不良、安定剤不足までは解決しない。変色やプロファイル欠陥が残る場合は、ポンプ設計より原料と熱履歴を先に確認する。
- オフラインのペレット検査をリリース手順でどう位置づけるか?
- サンプリング場所、サンプル量、検査頻度、欠陥分類、合格限度、リリース・保留を判断する担当者を定める。光学検査はペレットやフレークの黒点や色ずれを50μm程度まで検出し、試験記録としても有用である。ただしサンプル検査であり、すべてのキログラムを保証するものではない。サンプリング間隔が粗いと、清浄サンプル間に挟まった汚染が顧客へ届く恐れがある。
- 直接供給、ポンプ、ペレタイジング、検査を組み合わせれば別途の受入試験は不要か?
- 不要にならない。各機器は供給安定性、リサイクルPVCの搬送、バッチ切替ロス、ペレット汚染という異なる故障点を扱う。それぞれの工程を独自のベースラインで評価した上で、ライン全体として滞留時間変化、圧力応答、汚染持ち越し、サンプリングバイアスなどの相互作用を検証する。プロセスが短くなっても、フィーダー設定値、ポンプ条件、洗浄、ロットリリースの責任が不明確だとトラブルシューティングが長引く。
出典・参考文献
- 1.KraussMaffei Extrusion. (2026, August 31). Mehr Recycling, weniger Prozessschritte: KraussMaffei Extrusion präsentiert neue ZSA UltraCycle auf der Fakuma. KraussMaffei.
- 2.MAAG Group. (2026, October 15). 30th Fakuma: MAAG wins first place in the Innovation Award for revolutionary PVC pump. MAAG Group.
- 3.Plastech.pl. (2026, October 15). Maag Group to present polymer processing systems at Fakuma. Plastech.pl.
- 4.Oerlikon HRSflow. Oerlikon HRSflow at Fakuma 2026. Oerlikon HRSflow.
- 5.plasticker. Fakuma 2026. plasticker.
- 6.Energycle. Plastics recycling equipment. Energycle.
- 7.Torontech. Explained: Plastic recycling equipment. Torontech.
- 8.Plastics Engineering. Equipment. Plastics Engineering.
