

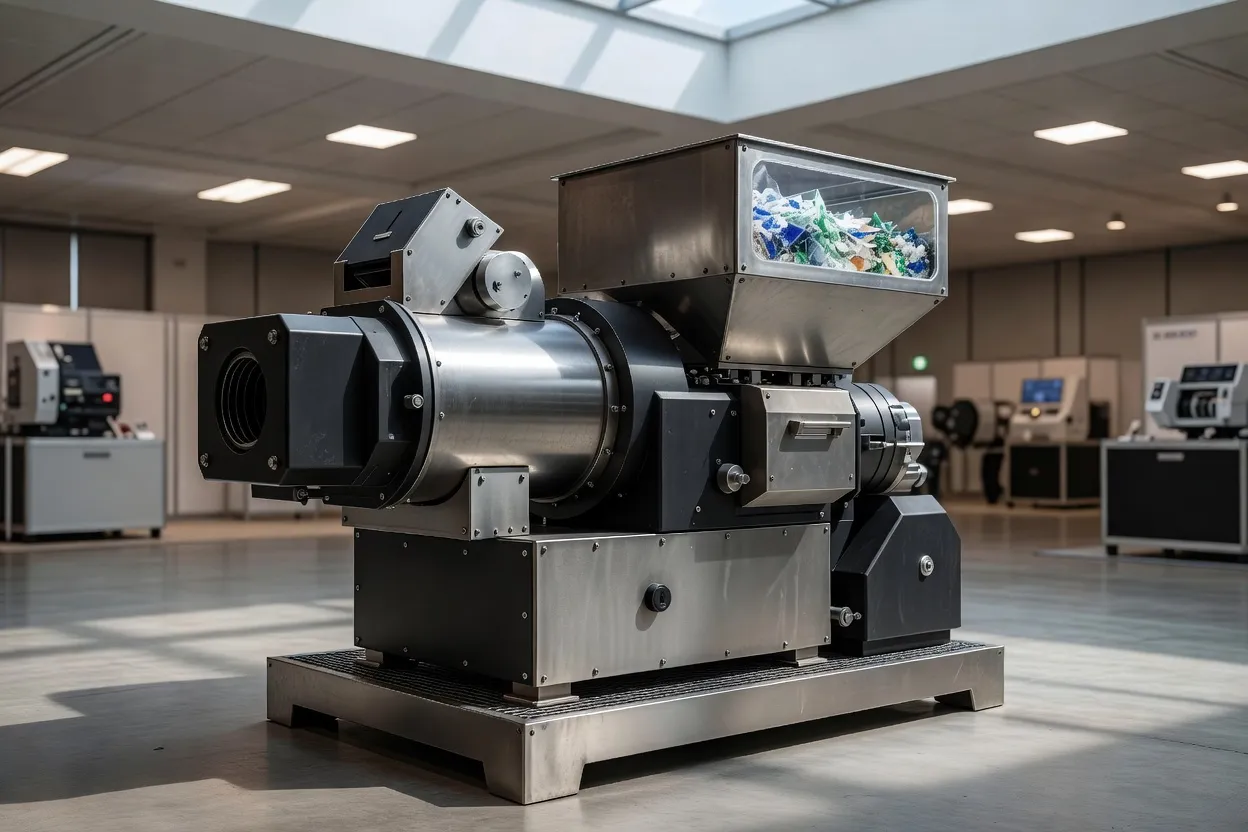
KraussMaffei Extrusion은 재활용에서 가장 눈에 띄지 않는 병목 중 하나인 가볍고 부피 밀도가 낮은 원료를 안정적인 압출 공정에 투입하는 문제를 공략한다. 2026년 파쿠마에서 공개되는 ZSA UltraCycle 사이드 피드 시스템은 별도의 사전 압축 단계 없이 해당 소재를 직접 처리하도록 설계됐다. 기대되는 이점은 새로운 폴리머나 더 높은 재활용 함량 비율이 아니다. 라인 길이가 짧아진다는 점이다.
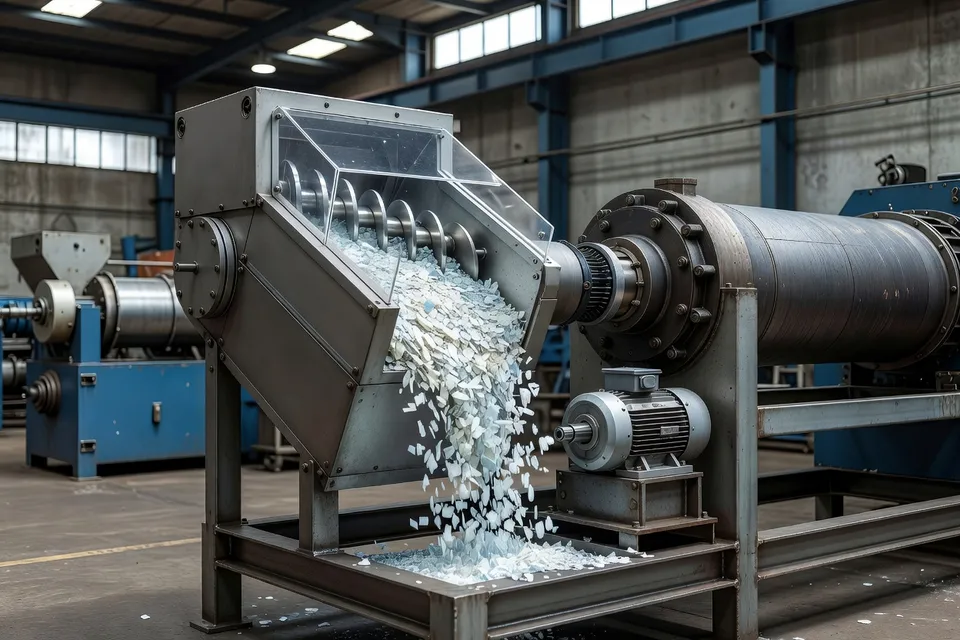
이 차이는 중요하다. 사전 압축을 제거하면 장비 수, 에너지 수요, 투자 비용을 줄일 수 있지만, 결과는 사이드 피더가 불안정한 공급물을 압출기에 계량 공급하면서 고갈, 서징 또는 브리징 없이 처리할 수 있는지에 달려 있다. KraussMaffei는 이 시스템이 낮은 부피 밀도의 경량 소재에 적합하다고 설명한다. 공개된 발표에는 처리량, 전력 비교, 소재별 시험 기간 또는 완제품 기준선이 없다. 따라서 가공업체는 UltraCycle을 검증된 범용 경로가 아니라 라인 통합 제안으로 봐야 한다.
ZSA UltraCycle 공급 지점
공정 변화는 간단하다. 저밀도 소재가 사이드 피드 장치를 통해 들어가 사전 압축을 거치지 않는다. 기존 재활용 라인에서 상류 단계는 푹신한 필름, 섬유상 분획 또는 기타 불규칙한 공급물을 용융 전에 더 다루기 쉽게 만들 수 있다. 동시에 기계, 구동부, 유지보수 지점, 에너지 부하를 추가한다. UltraCycle의 가치는 압출기가 원래의 느슨한 상태로 소재를 받아들이도록 하는 데 있다.
제어 문제는 공급 일관성이다. 부피 밀도 변화는 동일한 질량 유량을 전달하는 데 필요한 체적을 바꾼다. 수분, 입자 형상, 라벨, 미분, 잔여 공기도 동작을 바꿀 수 있다. 피더가 질량 유량을 유지하고 압출기가 압력을 유지하면 짧아진 경로는 공장에서 실질적 이점을 갖는다. 공급구에서 압축 문제를 옮기는 데 그친다면 주장된 절감 효과는 시운전에서 살아남지 못한다.
발표에 공개된 수치는 한계치를 정하지 않는다. 저밀도 투입 비율 최대치, 용융 압력 추적, 사전 압축 기준선과의 비교도 없다. 이는 기술 리드가 개조를 승인하기 전에 필요한 측정치다.
재활용 PVC 제어 단계로서의 MAAG 펌프
MAAG Group(폴리머 가공 및 품질 관리 시스템 공급사)은 재활용 공급 변동성에 대한 다른 해법을 제시한다. extrex⁶ EC 기어 펌프는 경질 PVC의 연속 이송을 위해 특별히 설계됐다. 갭 없는 설계로 사공간이 없어 PVC가 펌프 내부에 달라붙거나 정체돼 열에 노출되며 분해되는 것을 막는다.
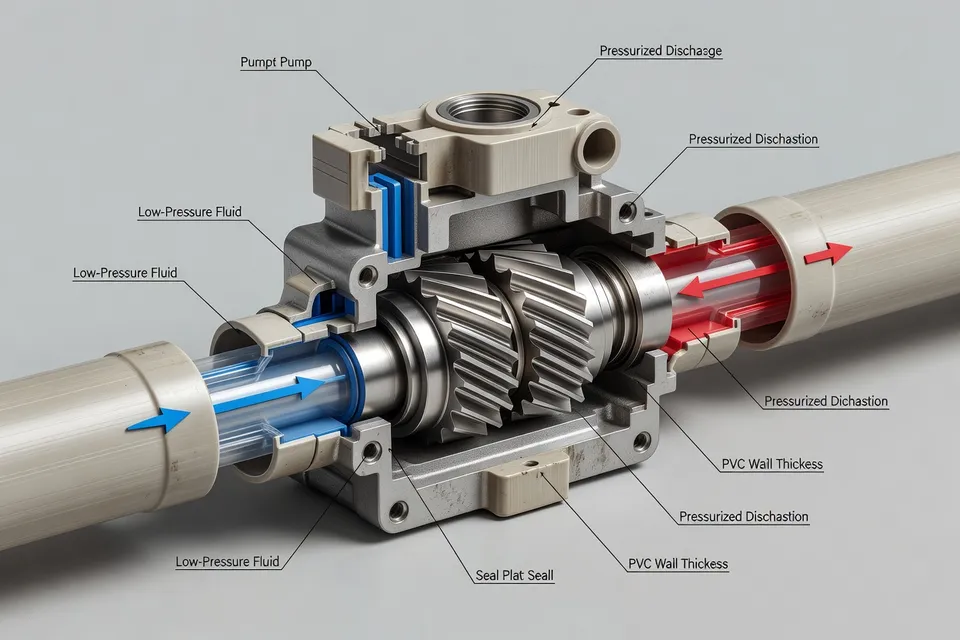
이 패킷에서 가장 강력한 증거는 MAAG가 REHAU와 수행한 개발 작업에서 나온다. REHAU 기술센터에서 2022년부터 2024년까지 시험을 진행한 뒤 2025년 초 생산 프로파일 프로토타입 시험을 거쳤다. MAAG에 따르면 펌프는 이후 스페인 REHAU 공장에 설치돼 가동 중이다. 비용 효율적인 재활용 PVC를 사용해 다이 압력 변동 감소, 프로파일 품질 향상, 압출기 부하 최대 20% 감소를 보고했다.
이 결과는 부스 주장보다 유용하다. 소재, 개발 기간, 생산 프로파일 시험, 공장 설치를 명확히 밝혔기 때문이다. 여전히 공급사 보고 결과이지 독립 감사 생산 연구는 아니다. 주장 역시 REHAU의 경질 PVC 프로파일 압출에 한정되며 폴리에틸렌 필름, 폴리프로필렌 리그라인드 또는 혼합 폴리머 스트림으로 자동 전이해서는 안 된다.
MAAG 공개 자료에는 2026년 커뮤니케이션에서 extrex⁶ EC에 대한 두 가지 에너지 수치가 있다. 한 제품 발표에서는 일정 처리량에서 압출기 에너지 절감이 최대 50%에 이를 수 있다고 하고, REHAU 사례에서는 압출기 부하 감소가 최대 20%라고 한다. 이 지표는 서로 교환할 수 없다. 하나는 응용 의존적 에너지 주장이고, 다른 하나는 보고된 재활용 PVC 생산 경험에 연결돼 있다.
| 보고 기준 | 기간 또는 상태 | 수치 |
|---|---|---|
| REHAU 재활용 PVC 생산 프로파일 경험 | 2025년 초 / 시험 후 생산 사용 | 압출기 부하 최대 20% 감소 |
| MAAG extrex⁶ EC 응용 의존적 일정 처리량 주장 | 파쿠마 2026 발표 | 압출기 에너지 절감 최대 50% |
두 수치 사이의 차이가 바로 기준선을 정의해야 하는 이유다. 공장은 동일한 PVC 배합으로 모터 부하, 용융 온도, 다이 압력, 처리량, 프로파일 치수, 표면 결함, 유지보수 간격을 기록한 뒤 더 큰 주장을 받아들여야 한다.
용융 후 펠릿화 및 검사
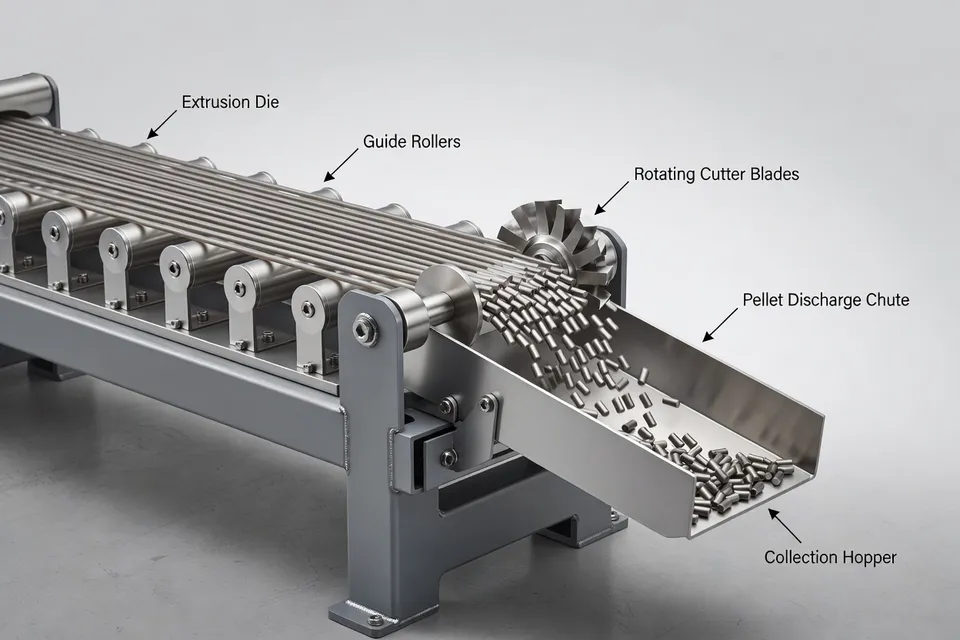
다운스트림 장비가 기계 논리를 완성한다. MAAG는 컴파운드, 마스터배치, 특수 폴리머, 빈번한 제품 변경, 소량 배치를 위한 PRIMO 60 E 스트랜드 펠릿타이저를 전시한다. 빠른 세척, 접근성, 짧은 공구 교환 시간은 재활용의 또 다른 제약을 해결한다. 소재가 라인에 들어갈 수 있는지가 아니라 라인이 과도한 시간 손실이나 다음 배치 오염 없이 등급을 변경할 수 있는지다.
MAAG는 또한 SIKORA의 PURITY CONCEPT V 오프라인 검사 시스템을 선보인다. 펠릿, 플레이크, 시험판을 검사하며 광학 카메라로 50마이크로미터부터 검은색 또는 유색 반점과 변색을 탐지한다. 분석은 1분 미만으로 진행되며 시험 성적서와 HSV 색상 지도를 생성한다. 이는 유용한 품질 관문이지만 연속 공정 제어를 대신할 수는 없다. 무작위 검사는 실패하거나 의심스러운 샘플을 식별할 수 있지만, 샘플 사이의 모든 킬로그램이 고객 사양을 충족함을 증명하지는 않는다.
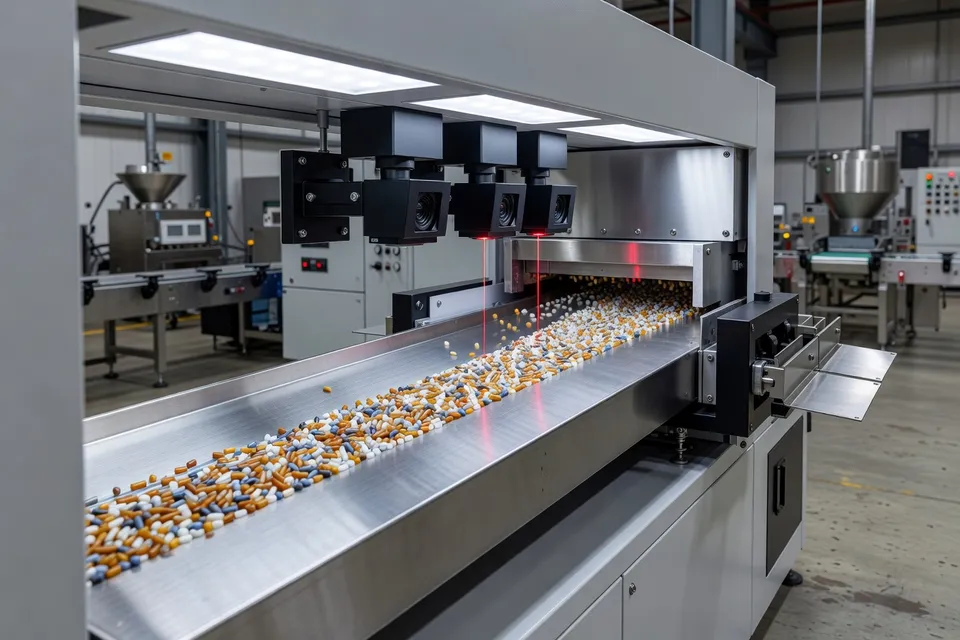
따라서 장비는 세 가지 별도 실패 지점을 다룬다. 저밀도 공급, 민감한 재활용 PVC의 불안정한 이송, 완제품 펠릿의 오염 또는 색상 변동이다. 이들을 결합하면 라인을 단축하거나 안정성을 높일 수 있지만, 기계가 공급 변동성을 없애지는 않는다. 각 단계는 여전히 자체 합격 시험이 필요하다.
다음 자격 심사 관문
KraussMaffei의 경우 다음 의미 있는 시험은 동일한 저밀도 소재를 사용해 직접 사이드 피딩과 기존 사전 압축 경로를 제어 비교하는 것이다. 기록에는 질량 처리량, 피더 안정성, 모터 출력, 용융 압력, 스크린 교환 빈도, 제품 품질이 포함돼야 한다. 이 비교 없이 “공정 단계 감소”는 측정된 공장 결과가 아니라 신뢰할 만한 설계 목표로 남는다.
MAAG와 REHAU의 경우 더 어려운 질문은 재활용 PVC 배치 간 반복성이다. 보고된 스페인 설치와 이전 시험은 진지한 개발 경로를 확립하지만 보편적 운전 범위를 확립하지는 않는다. QA는 보고된 20% 부하 감소 뒤에 있는 배합 범위, 오염 수준, 처리량, 압력 변동, 지속 시간을 요구해야 한다.
기계 발전은 공정 단계가 명확한 곳에서 실질적이다. 직접 공급은 사전 압축을 제거하고, 사공간 없는 펌프는 PVC 체류 문제를 제한하며, 광학 검사는 50마이크로미터까지 결함을 잡아낸다. 주장은 각 기계가 측정된 기준선, 정의된 공급원료, 드리프트를 드러낼 만큼 충분히 긴 생산 실행과 연결될 때 비로소 결정 등급이 된다.
편집 인사이트
- 저밀도 재활용 라인에서 프리컴팩터를 빼기 전에 반드시 확인할 수치는?
- 기존 프리컴팩션 경로와 직접 사이드피드 경로로 같은 원료를 돌린 뒤 질량 처리량, 피더 안정성, 모터 출력, 용융 압력, 스크린 교체 횟수, 제품 품질을 모두 기록하십시오. 장비 수만 보고 라인을 줄여서는 안 됩니다. 플러피 플레이크, 섬유, 미분, 수분, 라벨, 공기 때문에 벌크 밀도가 바뀌면 브리징이나 서징이 생깁니다. 짧은 시험에서 안정적으로 보이던 피더도 장시간 가동하면 압출기를 굶길 수 있습니다.
- 직접 사이드피더는 까다로운 재활용 원료에 만능인가?
- 아닙니다. 정해진 저밀도 재료에 대한 피딩 방식일 뿐, 모든 느슨한 재활용물을 전처리 없이 처리할 수 있다는 증거가 아닙니다. 사용 가능한 재료 범위, 중량 정밀도, 최대 안정 공급 속도, 압력 거동, 완제품 한계를 먼저 확인해야 합니다. 흔한 실패는 컴팩션 문제를 피드 목으로 옮기는 것입니다. 별도 프리컴팩터가 사라져도 출력이나 압력 안정성이 떨어집니다.
- 재활용 PVC 기어펌프의 부하 절감 주장을 받아들이려면 어떤 자료가 필요한가?
- PVC 배합, 재활용 함량 범위, 오염 수준, 처리량, 다이 압력 기록, 모터 부하 기준치, 생산 가동 시간을 요청하십시오. 같은 라인과 배합으로 압출기 부하, 에너지, 프로파일 치수, 표면 결함, 정비 주기를 비교해야 합니다. 경질 PVC 프로파일 결과는 폴리에틸렌 필름, 폴리프로필렌 리그라인드, 혼합 폴리머 스트림에 그대로 적용할 수 없습니다.
- 데드 스페이스 없는 펌프가 재활용 PVC 공정에서 실제로 제어하는 것은?
- 체류 시간에 따른 열화와 압력 변동을 제어하는 데 사용하십시오. 모든 문제를 해결하는 장치가 아닙니다. 데드 스페이스가 없으면 재료 부착과 정체를 줄이고, 일정한 이송으로 다이 압력을 안정시키며 압출기 부하를 낮춥니다. 불안정한 배합, 과도한 오염, 온도 제어 불량, 안정제 부족은 해결하지 못합니다.
- 오프라인 펠릿 검사를 출하 절차에 어떻게 적용해야 하나?
- 시료 채취 위치, 시료량, 검사 주기, 결함 분류, 합격 기준, 로트 출하 또는 격리 권한자를 명확히 정하십시오. 광학 검사로 50마이크로미터 정도의 검은 점과 색상 편차를 찾아 문서화할 수 있습니다. 다만 샘플 검사일 뿐, 모든 킬로그램을 보증하는 것은 아닙니다. 샘플링 간격이 너무 넓으면 오염이 고객에게 전달될 수 있습니다.
- 직접 피딩, 펌핑, 펠릿화, 검사를 모두 합치면 별도 합격 시험이 필요 없나?
- 아닙니다. 각 장치는 피딩 안정성, 재활용 PVC 이송, 배치 교체 손실, 펠릿 오염이라는 서로 다른 문제를 다룹니다. 각 단계를 자체 기준으로 검증한 뒤, 전체 라인에서 체류 시간 변화, 압력 응답, 오염 이월, 샘플링 편향 같은 상호작용을 확인해야 합니다. 공정이 짧아져도 피더 설정, 펌프 조건, 세척, 로트 출하 책임이 명확하지 않으면 문제 해결 시간이 길어집니다.
출처 및 참고자료
- 1.KraussMaffei Extrusion. (2026, August 31). Mehr Recycling, weniger Prozessschritte: KraussMaffei Extrusion präsentiert neue ZSA UltraCycle auf der Fakuma. KraussMaffei.
- 2.MAAG Group. (2026, October 15). 30th Fakuma: MAAG wins first place in the Innovation Award for revolutionary PVC pump. MAAG Group.
- 3.Plastech.pl. (2026, October 15). Maag Group to present polymer processing systems at Fakuma. Plastech.pl.
- 4.Oerlikon HRSflow. Oerlikon HRSflow at Fakuma 2026. Oerlikon HRSflow.
- 5.plasticker. Fakuma 2026. plasticker.
- 6.Energycle. Plastics recycling equipment. Energycle.
- 7.Torontech. Explained: Plastic recycling equipment. Torontech.
- 8.Plastics Engineering. Equipment. Plastics Engineering.
