

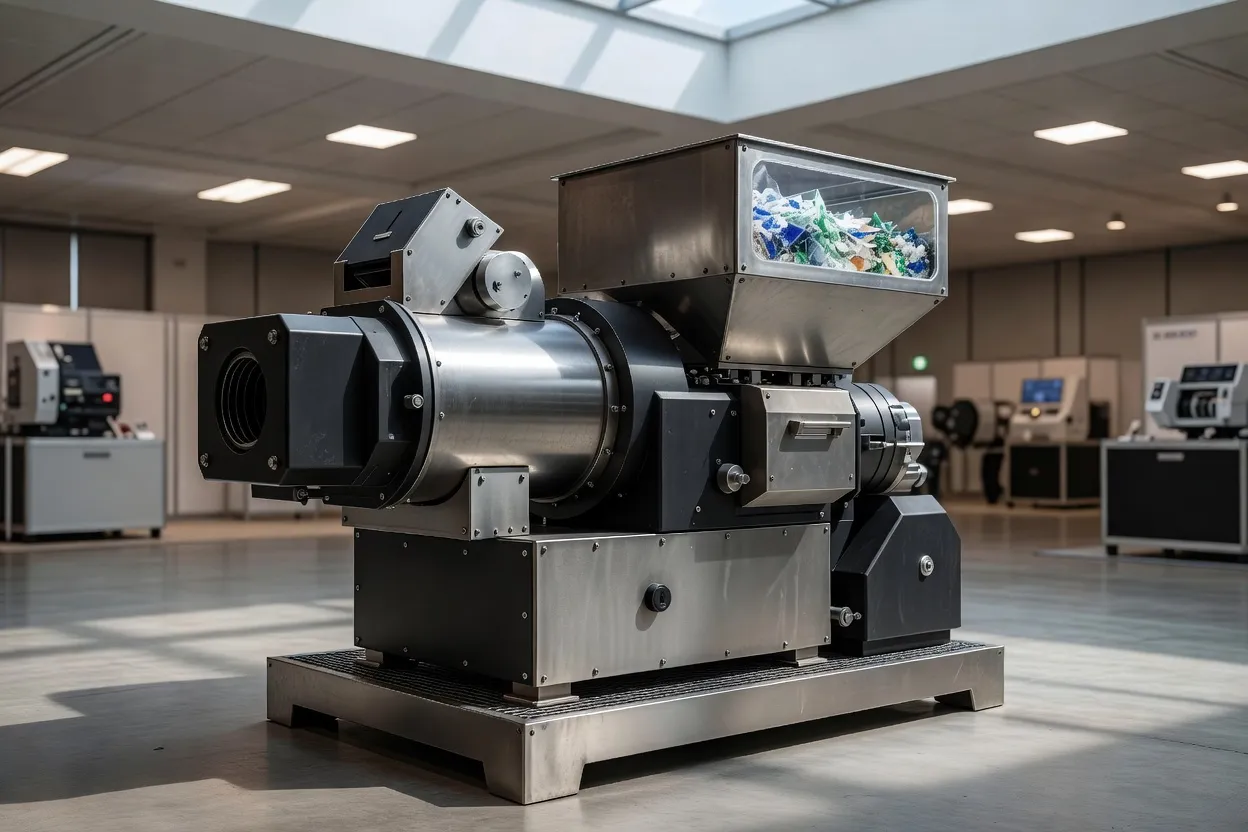
KraussMaffei Extrusion正针对回收领域一个最不显眼的瓶颈发力:如何将轻质、低堆积密度的原料稳定送入挤出过程。公司推出的ZSA UltraCycle侧喂系统将在2026年Fakuma展会上亮相,设计用于直接处理这类物料,无需单独的预压实步骤。其宣称的优势并非新聚合物或更高回收含量,而是更短的产线。
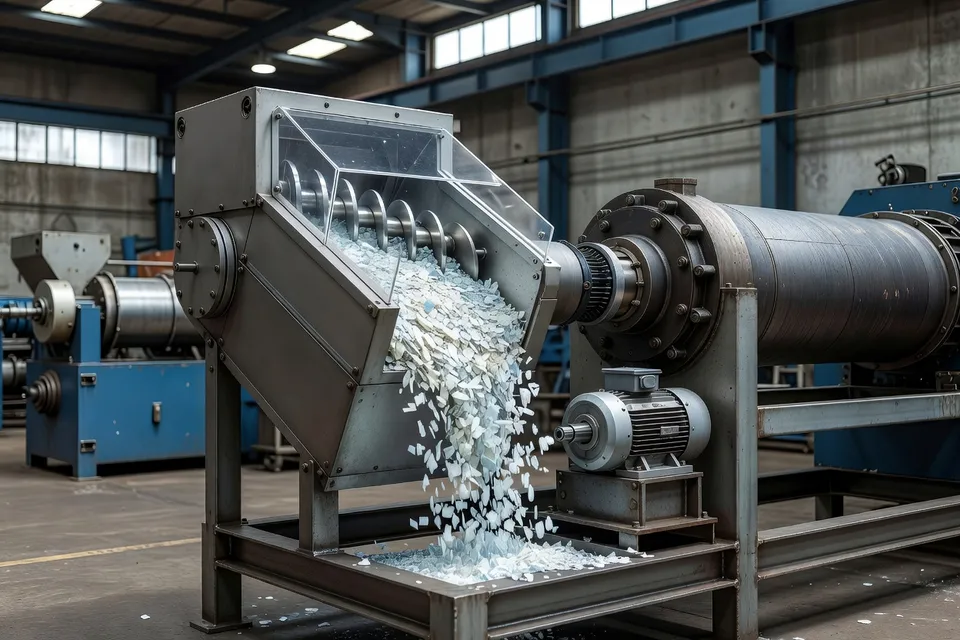
这一区别很重要。取消预压实可减少设备数量、能耗和投资成本,但效果仍取决于侧喂机能否将不稳定的进料计量送入挤出机,避免断料、波动或架桥。KraussMaffei称该系统适用于低堆积密度的轻质材料。公告未提供产量、功率对比、特定材料试验窗口或成品基准。因此加工商应将其视为产线集成方案,而非已验证的通用难回收料路线。
ZSA UltraCycle喂料点
工艺变化描述简单:低密度物料通过侧喂装置进入,绕过预压实。在传统回收线中,上游步骤可使蓬松薄膜、纤维状组分或其他不规则原料在熔融前更易处理,同时也增加一台设备、驱动、维护点和能耗。UltraCycle的价值在于让挤出机直接接受原始松散状态的物料。
控制关键在于喂料一致性。堆积密度变化会改变达到相同质量流量所需的体积。水分、颗粒形状、标签、细粉和残留空气也会改变行为。若喂料机维持质量流量且挤出机维持压力,缩短路线便有实际工厂优势。若只是把压实问题移到喂料喉口,宣称的节省在调试时便会消失。
公告中无公开数据确立极限。没有低密度输入的最大比例、熔体压力曲线,也没有与预压实基准的对比。这些是技术负责人批准改造前需要的测量。
MAAG泵作为回收PVC控制步骤
MAAG Group(聚合物加工和质量控制系统供应商)针对回收进料波动提出不同方案。其extrex⁶ EC齿轮泵专为刚性PVC连续输送设计,采用无间隙设计、无死角,旨在防止PVC在泵内粘附滞留,避免热暴露导致降解。
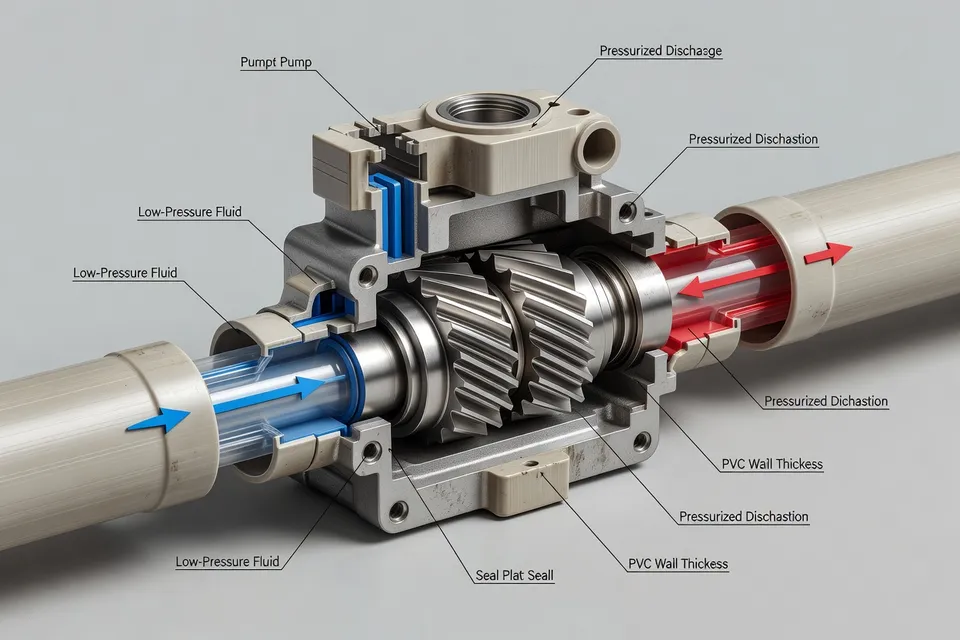
此包中最有力的证据来自MAAG与REHAU的开发合作。REHAU技术中心2022至2024年测试,随后2025年初进行生产型材原型试验。MAAG称泵随后安装在REHAU西班牙工厂。使用性价比高的回收PVC后,公司报告模头压力波动降低、型材质量改善,挤出机负荷最多降低20%。
这些结果比展台宣称更有用,因为它们指明材料、开发周期、生产型材试验和工厂安装。但仍是供应商报告结果,非独立审计的生产研究。该主张属于REHAU的刚性PVC型材挤出,不应自动套用于聚乙烯薄膜、聚丙烯回用料或混合聚合物流。
MAAG公开材料在2026年通讯中给出extrex⁶ EC的两个不同能耗数据。一份产品公告称,在恒定产量下挤出机节能可达50%,而REHAU案例描述挤出机负荷降低最多20%。这两者并非可互换指标。一个是应用相关能耗主张,另一个与报道的回收PVC生产经验绑定。
| 报告依据 | 期间或状态 | 数据 |
|---|---|---|
| REHAU回收PVC生产型材经验 | 2025年初/测试后投入生产 | 挤出机负荷最多降低20% |
| MAAG extrex⁶ EC应用相关恒定产量主张 | 2026年Fakuma展台演示 | 挤出机节能最多50% |
两数据差距正是为什么鉴定需要明确基准的原因。工厂应在同一PVC配方上记录电机负荷、熔体温度、模头压力、产量、型材尺寸、表面缺陷和维护间隔,再接受更大主张。
熔体后造粒与检测
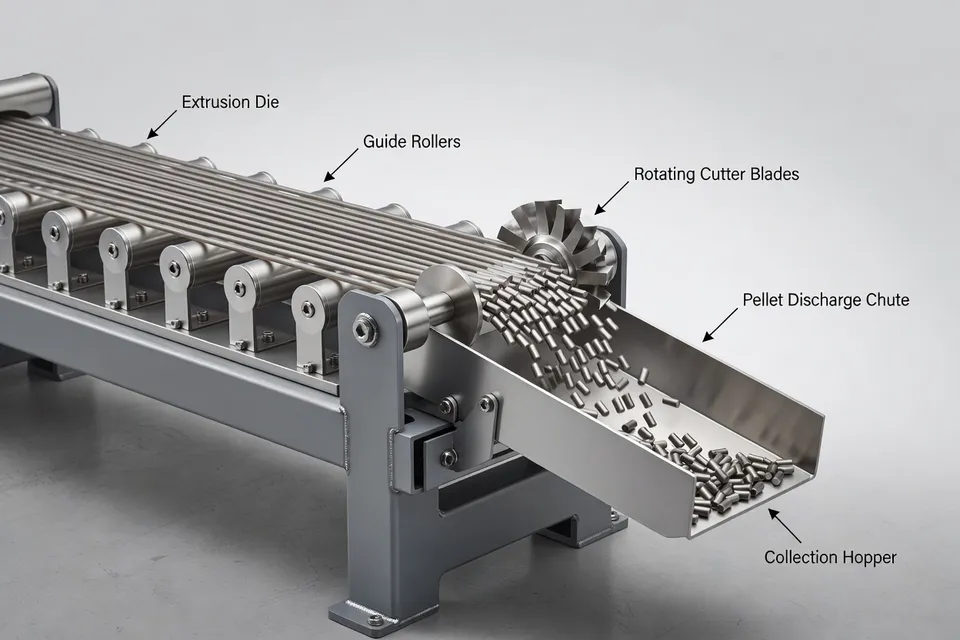
下游设备完善机械逻辑。MAAG展示PRIMO 60 E股条造粒机,适用于复合物、母粒、特种聚合物、频繁产品切换和小批量。快速清洁、可及性和短换刀时间针对另一回收约束:不是物料能否进入产线,而是产线能否切换牌号而不损失过多时间或污染下一批次。
MAAG还展示SIKORA的PURITY CONCEPT V离线检测系统。它检查颗粒、碎片和试验板,用光学相机检测50微米以上的黑色或彩色斑点及变色。公司称分析不到一分钟,并生成测试证书和HSV色图。这是有用的质量关口,但不能替代连续过程控制。随机抽检可识别不合格或可疑样品,但本身不能证明样品间每公斤都符合客户规格。
设备因此针对三个独立故障点:低密度喂料、敏感回收PVC的不稳定输送,以及成品颗粒的污染或颜色变化。组合使用可缩短产线或提高稳定性,但机器不会消除原料波动。每一步仍需各自验收测试。
下一鉴定关口
对KraussMaffei而言,下一个有意义的试验是用同一低密度材料进行直接侧喂与现有预压实路线的受控对比。记录应包括质量流量、喂料机稳定性、电机功率、熔体压力、换网频率和产品质量。没有此对比,“更少工艺步骤”仍是可信的设计目标,而非实测工厂结果。
对MAAG和REHAU而言,更难的问题是回收PVC批次间的重复性。报道的西班牙安装和早期测试确立认真开发路径,但非通用操作范围。质量保证应要求配方范围、污染水平、产量、压力变化和支撑20%负荷降低的持续时间。
机械进步在工艺步骤清晰处真实存在:直接喂料取消预压实、无死角泵限制PVC停留问题、光学检测捕捉50微米缺陷。只有每台机器绑定明确基准、限定原料和足够暴露漂移的生产运行,主张才成为决策级。
编辑洞察
- 低密度回收线拆除预压实机前必须测哪些数据?
- 用相同原料分别走现有预压实路线和直接侧喂路线,记录质量产量、喂料稳定性、电机功率、熔体压力、换网次数和产品质量。不能只看设备数量减少就批准缩短流程。蓬松碎片、纤维、细粉、 Moisture、标签和夹带空气都会改变堆密度,导致架桥或脉动;短时间试验中看似稳定的喂料器,在长时间生产中仍可能使挤出机缺料。
- 直接侧喂器能成为处理难喂 recyclate 的通用方案吗?
- 不能。它只适用于特定低堆密度物料的喂料系统,不能证明所有松散 recyclate 都不需要预处理就能加工。必须先确定可用物料范围、重量精度、最大稳定喂料速率、压力表现和成品限制。常见失败是把压实问题移到喂料喉口:尽管取消了独立预压实机,整线产量或压力稳定性仍会下降。
- 接受回收 PVC 齿轮泵节电说法前需要哪些证据?
- 要求提供 PVC 配方、回收含量范围、污染水平、产量、口模压力曲线、电机负荷基线以及生产运行时长。必须在同一生产线和同一配方上对比挤出机负荷、能耗、型材尺寸、表面缺陷和维护间隔。刚性 PVC 型材挤出结果不能直接套用到 PE 膜、PP 回料或混合聚合物流。
- 无死角泵在回收 PVC 加工中实际控制什么?
- 用它控制停留时间导致的降解和压力波动,而不是解决回收 PVC 的所有问题。无死角泵可减少物料粘连和滞留,恒定输送能平缓口模压力并降低挤出机负荷。它无法消除配方不稳、污染过高、温度失控或稳定剂不足。若仍出现变色或型材缺陷,应先检查原料和热历史。
- 离线颗粒检验在放行程序中该如何使用?
- 需明确取样位置、样品量、检验频次、缺陷分类、接受限值以及有权放行或隔离批次的责任人。光学检验可识别颗粒或碎片中约 50 微米的黑点和颜色偏差,并生成有用测试记录。但它仍是抽样检查,无法连续证明每公斤物料。若取样间隔过大,两次清洁样品之间的污染仍可能到达客户。
- 直接喂料、泵送、造粒和检验组合后,还需要单独验收测试吗?
- 需要。每台设备针对不同失效点:喂料稳定性、回收 PVC 输送、换批损失或颗粒污染。应先对每一步单独建立基线,再测试整线相互作用,如停留时间变化、压力响应、污染携带和取样偏差。若喂料器设定、泵条件、清洗和批次放行职责未明确,流程缩短反而可能延长故障排除时间。
来源与参考
- 1.KraussMaffei Extrusion. (2026, August 31). Mehr Recycling, weniger Prozessschritte: KraussMaffei Extrusion präsentiert neue ZSA UltraCycle auf der Fakuma. KraussMaffei.
- 2.MAAG Group. (2026, October 15). 30th Fakuma: MAAG wins first place in the Innovation Award for revolutionary PVC pump. MAAG Group.
- 3.Plastech.pl. (2026, October 15). Maag Group to present polymer processing systems at Fakuma. Plastech.pl.
- 4.Oerlikon HRSflow. Oerlikon HRSflow at Fakuma 2026. Oerlikon HRSflow.
- 5.plasticker. Fakuma 2026. plasticker.
- 6.Energycle. Plastics recycling equipment. Energycle.
- 7.Torontech. Explained: Plastic recycling equipment. Torontech.
- 8.Plastics Engineering. Equipment. Plastics Engineering.