

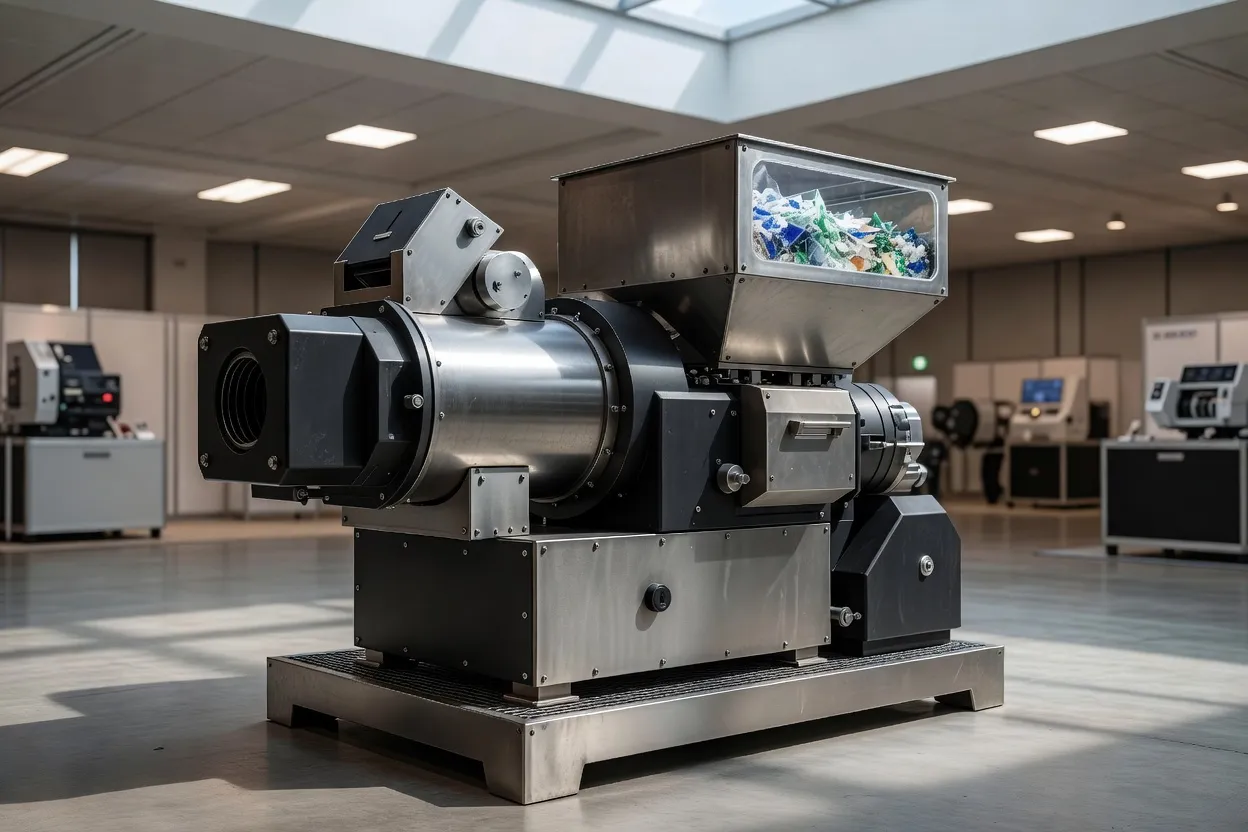
KraussMaffei Extrusion 針對回收業最棘手的瓶頸之一著手:如何將輕量、低堆積密度的原料穩定送入擠出製程。公司推出的 ZSA UltraCycle 側喂系統,將於 Fakuma 2026 亮相,設計上可直接處理此類原料,省去單獨預壓實步驟。宣稱的效益不在新聚合物或更高回收含量,而在縮短產線。
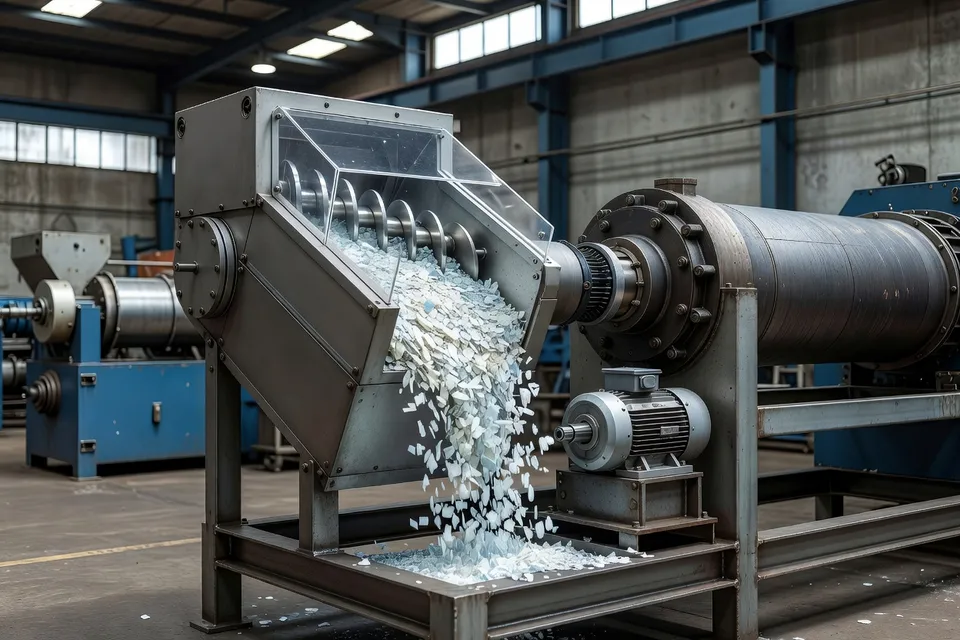
此差異至關重要。移除預壓實可減少設備數量、能源需求與投資成本,但成效仍取決於側喂機能否將不穩定的原料送入擠出機,避免斷料、脈衝或架橋。KraussMaffei 表示系統適用於低堆積密度的輕量材料。公告未提供產能、功率比較、特定材料試驗窗口或成品基準,因此加工商應將 UltraCycle 視為產線整合方案,而非已驗證的通用難回收料途徑。
ZSA UltraCycle 進料點
製程改變簡單描述:低密度材料經側喂進入,繞過預壓實。傳統回收線中,此上游步驟可讓蓬鬆薄膜、纖維狀物料或其他不規則原料在熔融前更容易處理,同時增加一台機器、一組驅動、維護點與能源負荷。UltraCycle 的價值在於讓擠出機直接接受原始鬆散狀態的材料。
控制關鍵在於喂料一致性。堆積密度變化會改變達到相同質量流所需的體積。水分、粒子形狀、標籤、細粉與殘留空氣也會改變行為。若喂料機維持質量流、擠出機維持壓力,較短路線便有實廠優勢。若僅將壓實問題移至喂料喉管,宣稱的節省在調試後便無法成立。
公告未公開任何數字設定極限。未說明低密度進料最大比例、未報告熔體壓力曲線,也未披露與預壓實基準的比較。這些是技術主管核准改裝前需要的數據。
MAAG 泵作為回收 PVC 控制步驟
MAAG Group(聚合物加工與品質控制系統供應商)提出另一種應對回收料變異性的方案。其 extrex⁶ EC 齒輪泵專為連續輸送硬質 PVC 設計,採用無間隙、無死角設計,防止 PVC 在泵內黏附停滯,避免熱暴露導致降解。
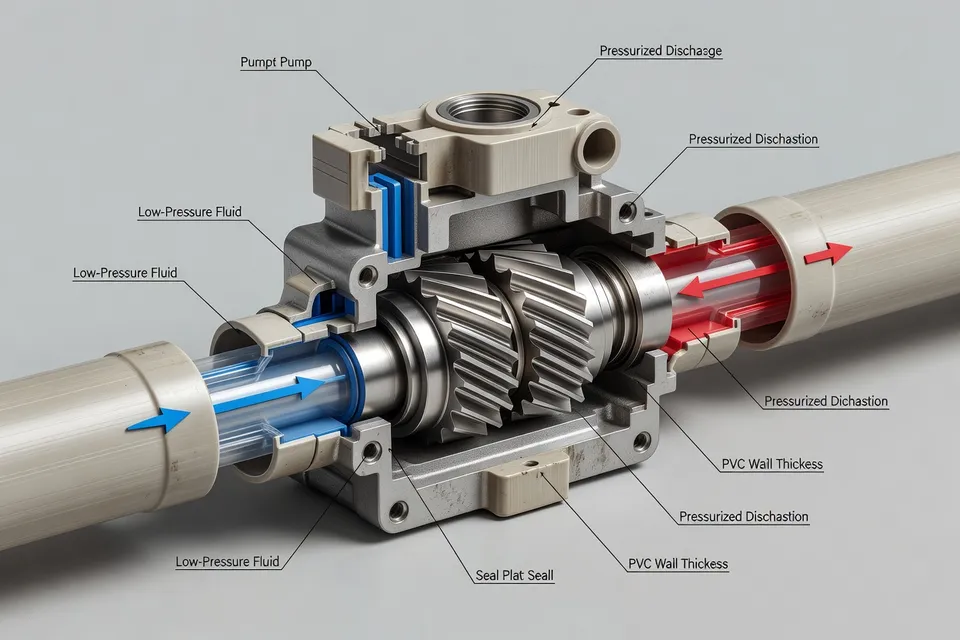
此套件中最有力的證據來自 MAAG 與 REHAU 的開發合作。2022 年至 2024 年在 REHAU 技術中心測試,2025 年初進行生產型材原型測試。MAAG 表示泵之後安裝於西班牙 REHAU 工廠投產。使用具成本效益的回收 PVC,公司報告模頭壓力波動降低、型材品質提升,擠出機負荷減少達 20%。
這些結果比展位宣稱更有用,因為它們指出材料、開發期間、生產型材測試與工廠安裝。但仍屬供應商報告結果,非獨立審計的生產研究。此主張適用於 REHAU 的硬質 PVC 型材擠出,不應自動轉用於聚乙烯薄膜、聚丙烯再生料或混合聚合物流。
MAAG 2026 年公開資料對 extrex⁶ EC 提出兩種不同能源數據。一則產品公告稱,在恆定產能下,擠出機能源節省可達 50%;REHAU 案例則描述擠出機負荷減少達 20%。兩者並非可互換指標。一者為應用依賴的能源主張,另一者則與回收 PVC 生產經驗連結。
| 報告依據 | 期間或狀態 | 數據 |
|---|---|---|
| REHAU 回收 PVC 生產型材經驗 | 2025 年初 / 測試後生產使用 | 擠出機負荷降低達 20% |
| MAAG extrex⁶ EC 應用依賴的恆定產能主張 | Fakuma 2026 展示 | 擠出機能源節省達 50% |
兩數據差距正是需要定義基準進行驗證的原因。工廠應在接受較大主張前,針對相同 PVC 配方記錄馬達負荷、熔體溫度、模頭壓力、產能、型材尺寸、表面缺陷與維護間隔。
熔體後的造粒與檢測
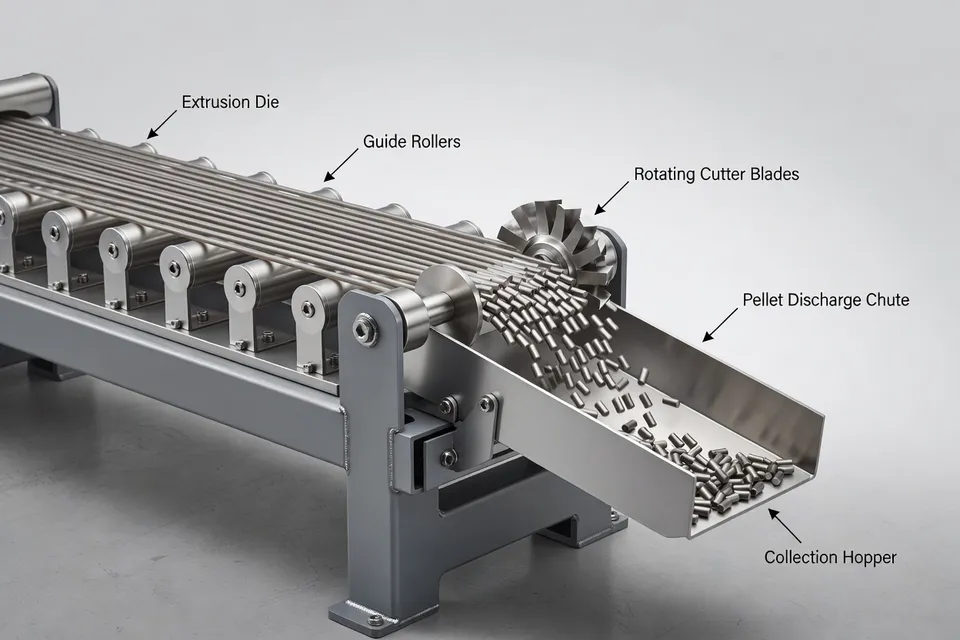
下游設備完成機械邏輯。MAAG 展示 PRIMO 60 E 股條造粒機,適用於複合材料、色母、特殊聚合物、頻繁產品切換與小批量。快速清洗、可及性與短換模時間解決另一回收限制:不在於材料能否進入產線,而在於產線能否切換等級而不損失過多時間或污染下一批次。
MAAG 同時展示 SIKORA 的 PURITY CONCEPT V 離線檢測系統。它檢查粒料、碎片與測試板,使用光學相機偵測 50 微米以上的黑色或彩色斑點與變色。公司表示分析不到一分鐘,即產生測試證書與 HSV 色圖。這是實用的品質關卡,但無法取代連續製程控制。隨機抽檢可找出失敗或可疑樣本,無法自行證明每公斤樣本間物料均符合客戶規格。
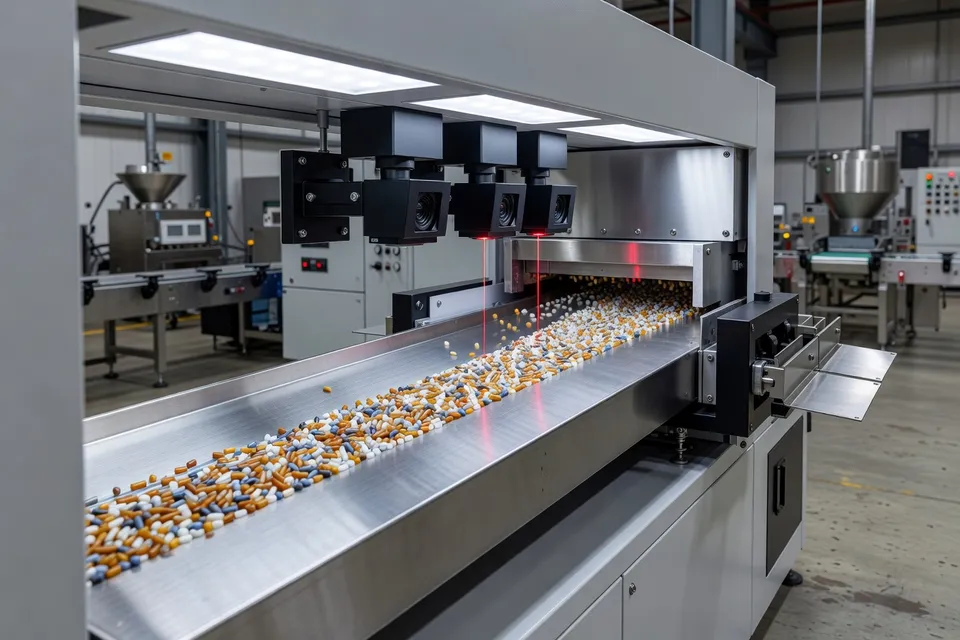
因此設備針對三個不同失效點:低密度喂料、敏感回收 PVC 的不穩定輸送,以及成品粒料的污染或顏色變化。結合它們或可縮短產線或提升穩定性,但機器無法消除原料變異。每一步仍需各自的驗收測試。
下一個資格門檻
對 KraussMaffei 而言,下一個有意義的試驗是使用相同低密度材料,進行直接側喂與既有預壓實路線的受控比較。記錄應包含質量產能、喂料機穩定性、馬達功率、熔體壓力、換網頻率與產品品質。若無此比較,「減少製程步驟」仍是可信的設計目標,而非已測量的實廠結果。
對 MAAG 與 REHAU 而言,更難的問題是回收 PVC 批次間的重複性。西班牙安裝與先前測試建立認真的開發路徑,但非通用操作範圍。品管應要求配方範圍、污染程度、產能、壓力變化與報告的 20% 負荷減少背後的持續時間。
機械進展在製程步驟明確處確實存在:直接喂料移除預壓實、無死角泵限制 PVC 停留問題、光學檢測捕捉低至 50 微米的缺陷。唯有每台機器連結到測量基準、定義原料與足夠長的生產運行以暴露漂移,主張才具決策等級。
編輯洞察
- 低密度回收線要拆除預壓實機前,該先量測什麼?
- 用相同原料分別走原有預壓實路徑與直接側喂路徑,記錄產量、喂料穩定度、馬達功率、熔壓、換網次數和產品品質。不能只因設備減少就核准。蓬鬆料、纖維、細粉、水分、標籤和空氣會大幅改變堆積密度,造成架橋或波動;短暫測試穩定的喂料機,長時間生產仍可能斷料。
- 直接側喂機是不是難加工回收料的萬用解法?
- 不是。它只適用特定低堆積密度物料的喂料系統,不是證明所有鬆散回收料都不需前處理就能加工。必須先確認可用物料範圍、重量精度、最大穩定喂料率、壓力表現和成品限制。常見失敗是把壓實問題移到喂料喉管,雖然少了預壓實機,但產量或壓力仍不穩。
- 接受回收PVC齒輪泵省能說法前,需要哪些證據?
- 要求提供PVC配方、回收含量範圍、污染程度、產量、模頭壓力曲線、馬達負載基準和生產運行時間。必須在同一條線和配方下比較:押出機負載、能耗、型材尺寸、表面缺陷和保養間隔。剛性PVC型材的結果不能套用到PE膜、PP再生料或混合聚合物流。
- 無間隙泵在回收PVC加工中實際控制什麼?
- 用它控制滯留時間導致的降解和壓力波動,而不是解決回收PVC的所有問題。無死角泵可減少物料黏附與滯留,恆定輸送能穩定制壓力並降低押出機負載。它無法消除配方不穩、污染過多、溫度控制不良或安定劑不足。若仍出現變色或型材缺陷,應先檢查原料和熱歷程。
- 離線粒料檢驗該如何納入放行程序?
- 定義取樣位置、樣本大小、檢驗頻率、缺陷分類、接受限值,以及有權放行或隔離批次的負責人。光學檢驗可找出粒料或碎片中的黑點和色差,甚至50微米左右的缺陷,並產生有用的測試記錄。但它仍是抽樣檢查,不是每公斤的連續證明。若取樣過少,兩次乾淨取樣之間的污染仍可能流到客戶端。
- 結合直接喂料、泵送、造粒和檢驗,是否就不需要獨立驗收測試?
- 不是。每台設備針對不同失效點:喂料穩定、回收PVC輸送、批次切換損失或粒料污染。需針對各步驟的基準分別驗證,再測試整條線的交互影響,例如滯留時間變化、壓力反應、污染帶入和取樣偏差。若喂料設定、泵條件、清潔和批次放行權責未定義清楚,即使流程縮短,故障排除仍可能變長。
來源與參考
- 1.KraussMaffei Extrusion. (2026, August 31). Mehr Recycling, weniger Prozessschritte: KraussMaffei Extrusion präsentiert neue ZSA UltraCycle auf der Fakuma. KraussMaffei.
- 2.MAAG Group. (2026, October 15). 30th Fakuma: MAAG wins first place in the Innovation Award for revolutionary PVC pump. MAAG Group.
- 3.Plastech.pl. (2026, October 15). Maag Group to present polymer processing systems at Fakuma. Plastech.pl.
- 4.Oerlikon HRSflow. Oerlikon HRSflow at Fakuma 2026. Oerlikon HRSflow.
- 5.plasticker. Fakuma 2026. plasticker.
- 6.Energycle. Plastics recycling equipment. Energycle.
- 7.Torontech. Explained: Plastic recycling equipment. Torontech.
- 8.Plastics Engineering. Equipment. Plastics Engineering.