

Continental Tiresは2020年から2025年にかけて世界中の工場で400GWh以上のエネルギーを節約した。ただし同社の内訳では、工場全体の照明改善ではなく加硫工程が熱需要削減の主な対象であることが示されている。Nokian Tyresはルーマニアのオラデア工場でより困難な方法を採用した。電気ボイラーがタイヤ加硫用の蒸気を生成し、工場は化石燃料を使わずに稼働している。両社の事例が示す工場での課題は同じだ。まず加硫サイクルに入る熱を減らし、次にその熱の作り方を変えることである。
証拠は同一のタイヤサイズ、加硫時間、生産速度での単一の閉ループ比較ではない。Continentalはプログラム全体の累積結果を報告し、Nokianは運用中のエネルギー構成と直接排出ゼロを報告しているが、化石燃料基準に対する加硫エネルギー削減を提示していない。プロセスエンジニアは節約数値を文書化された全工場の実績として扱い、電気ボイラー設計を検証済みの供給選択肢として扱うべきだ。すべての加硫機がタイヤ1本あたりのキロワット時を削減することを証明するものではない。
Continentalの加硫熱
Continental Tires(世界中に製造工場を運営するContinentalのタイヤ事業)は、2020年から2025年までに工場で400GWh以上のエネルギーを節約したと述べている。内容は設備断熱、配管・建物断熱、蒸気システム最適化、より効率的な再生熱酸化システム、冷却・保管改善、ヒートポンプの組み合わせである。
同社は加硫と建物暖房を熱需要削減の最大機会と位置づけている。この区別は現場で重要だ。工場は再生可能電力を購入しても、蒸気負荷が過大で、配管から漏れ、バルブの断熱が不十分、またはタイヤが所要温度に達した後も温度維持にエネルギーを費やす加硫サイクルを抱えている可能性がある。
Continentalはまた、2025年のタイヤ生産からの温室効果ガス原単位が前年比で10%以上、2019年基準から約70%低下したと報告している。これらは原単位と排出結果であり、公表された加硫プレスごとのエネルギー監査ではない。生産システムレベルでの動きを示すが、タイヤ1本、プレス1台、または加硫レシピごとのエネルギー削減を特定していない。
| 指標 | 結果 | 期間または基準 |
|---|---|---|
| タイヤ工場全体のエネルギー節約 | 400GWh超 | 2020–2025 |
| 温室効果ガス原単位削減 | 10%以上 | 2025年対2024年 |
| 温室効果ガス原単位削減 | 約70% | 2025年対2019年 |
表はこれらの数値をプレスレベルベンチマークに変換しない。エネルギー総量はプログラムの規模を示し、原単位は1トンあたりの排出が移動したことを示すが、欠けているのは加硫ライン自体の完成タイヤ1本あたりのエネルギーである。
2026年初頭以降、Continentalは世界中のタイヤ生産拠点で石炭や重油を蒸気生成に使用していない。残りの構成はバイオマス、バイオガス、再生可能電力、LPG、天然ガスを含む。電気ボイラーと電気加硫は主要工程で検討または導入されており、ポルトガルのLousado工場ではオンサイト太陽光と再生可能グリッド電力を使用可能な電気ボイラーが稼働している。
この変更は蒸気源から石炭と重油を除去するが、それ自体で総熱需要の低減を証明するものではない。QAと生産技術は依然として、同一生産ロットに紐づく加硫温度、圧力、サイクル時間、タイヤ仕様、蒸気または電力消費を必要とする。
Nokianの電気ボイラールート
Nokian Tyres(フィンランド、米国、ルーマニアに工場を運営するタイヤメーカー)は2024年にオラデア乗用車用タイヤ工場を開設した。同社は同工場が直接Scope 1排出ゼロで運用され、Scope 2に100%再生可能エネルギーを使用し、2025年からタイヤ出荷を開始したと述べている。加硫用蒸気は石炭やガスではなくゼロカーボン電力で駆動する電気ボイラーで生成される。
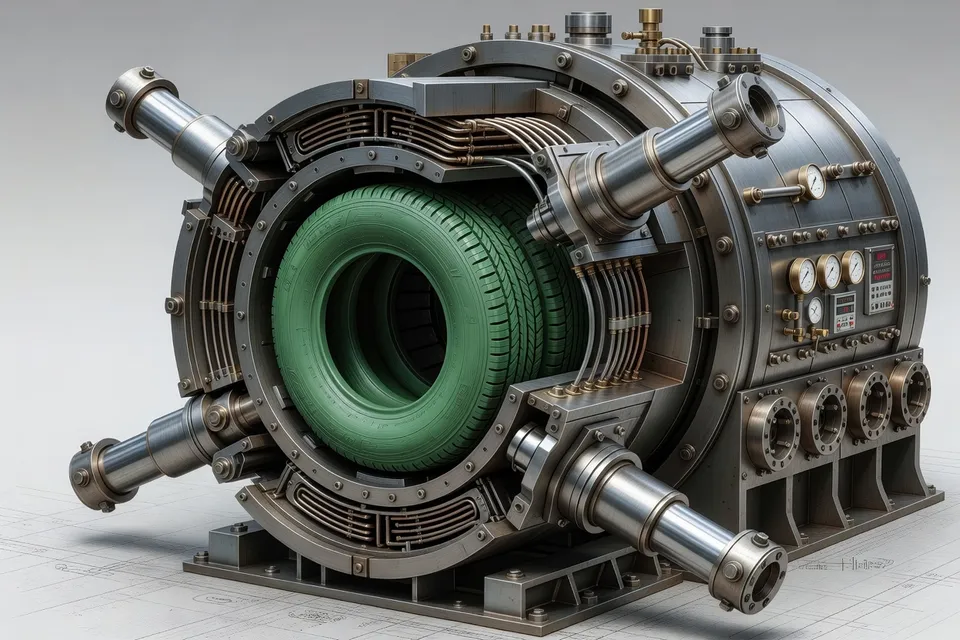
これは明確な設備とエネルギー源の決定である。オラデアが同等のガスまたは石炭焚き工場よりタイヤ1本あたりのキロワット時が少ないことを示す開示比較ではない。工場の設計には熱回収、水循環、省エネ照明、オンサイト太陽光発電も含まれる。これらの機能は購入エネルギーや排出を削減し得るが、公表されている運用記述は加硫システムの寄与を分離していない。
Nokianは2025年にタイヤ工場で使用したエネルギーの80.5%が再生可能エネルギー由来だったと報告している。またフィンランドと米国の工場について2025年のScope 1・2排出原単位をタイヤ1トンあたり127kg-CO2eと報告している。この数値はルーマニアの加硫ベンチマークではなく、使用すべきではない。地理と工場構成がオラデアの直接排出ゼロ主張と異なるためである。
工場管理者にとって有用な区別は単純だ。オラデアは電気ボイラーがフルスケールタイヤ工場において化石燃料ゼロのモデルで加硫蒸気を供給できることを示している。Continentalは複数年にわたる効率プログラムが工場全体で大きなエネルギー節約を積み上げられることを示している。どちらも同一ラインのベースラインを提供しておらず、一方の加硫システムを他方と比較して順位付けできない。
蒸気移行はライン確認のまま
Kurita(水処理・プロセス処理技術の提供企業)は加硫をタイヤ製造で最も蒸気集約的な工程の一つと位置づけている。説明されるメカニズムは滴状凝縮である。凝縮熱伝達を改善し、すでに供給された蒸気がブラダーとモールドシステムを通じてより効果的に熱を伝えるようにする。
提案される介入は既存の加硫設備を対象としている。Kuritaは同技術により加硫設備を交換したり大規模熱回収設備を設置したりせずに、蒸気消費と関連する蒸気生成エネルギーを削減できると述べている。これらは製品とメカニズムの主張であり、指定タイヤサイズ、生産速度、ベースライン蒸気計、または利用可能なページ資料で受け入れられたQA結果を伴う工場トライアル報告ではない。
このギャップが測定要件を設定する。トライアルでは介入前後の同一プレス、金型、タイヤ構造、加硫レシピ、出力速度について蒸気質量またはボイラーエネルギーを記録する必要がある。温度と圧力だけでは節約を立証できない。ラインはまた、加硫状態、接着性、硬度、均一性、寸法結果が既存のリリース限界内に留まることを確認する必要がある。蒸気計が低下しても加硫品質が変化すれば、QAは主張される節約を拒否すべきである。
数値が依然として証明しないこと
Continentalの400GWhという結果は5年間の期間と指定運用グループを伴うため、会社全体のプログラム数値としては強い。ただし加硫に起因する割合、トンまたはタイヤあたりの分母、各工場のベースラインを公表していないため、移転可能な加硫ベンチマークとしては弱い。
Nokianのオラデア操業は日付付き工場構成として強い。電気ボイラーが加硫蒸気を供給し、2025年から出荷を開始し、直接Scope 1排出ゼロを報告している。ただし測定されたエネルギー効率比較ではない。再生可能電力は蒸気の排出プロファイルを変えるが、モールドが必要とする蒸気量を自動的に削減するわけではない。
したがって次の承認は狭くあるべきだ。既存の加硫ラインについて合格タイヤ1本あたりの蒸気または電気エネルギーを記録し、定義されたトライアルロットで提案変更を実行し、同一製品・レシピで結果を比較する。エネルギーが低下し、QA拒否、サイクル延長、出力低下がなければ変更を維持する。それが妥当な熱伝達メカニズムと移転可能な工場結果の間に依然として欠けている測定である。
編集部の見解
- 硬化工程の変更でエネルギーを節約できたと主張する前に、何を測定しておく必要があるか
- プレス台数だけを基準にせず、同じプレス・金型・タイヤ構造・加硫レシピ・合格品数で、変更前後のスチーム質量またはボイラーエネルギーを計測する。サイクルタイム・圧力・温度・品質結果も記録しておく。サイクルあたりのエネルギーが下がっても、稼働時間が長くなったり不良が増えたりすれば節約とは言えない。比較は合格タイヤ1本あたりのエネルギーで行う。
- 電気ボイラーに切り替えれば加硫に必要なエネルギーは自動的に減るのか
- 減らない。ボイラーが蒸気源を置き換えるだけか、加硫ライン自体が熱量を減らしたかをまず確認する。電気ボイラーは現場の燃焼排出をなくし、再生可能電力との統合を容易にするが、金型1本あたりの消費電力量が減った証明にはならない。過大な蒸気需要や漏れ、断熱不良、加硫完了後の温度保持はそのまま残る。
- 既存加硫機にスチーム伝熱処理を導入する場合、工場はどう承認すべきか
- ボイラー室でのデモではなく、生産ラインでの管理されたトライアルとして実施する。タイヤ仕様・金型・プレス・レシピ・生産速度・基準値を固定し、スチーム使用量・サイクル時間・加硫状態・硬度・接着性・均一性・寸法を既存の合格基準と照合する。スチーム量が減っても熱伝達の遅れや凝縮パターンの変化で品質がずれるケースが多い。調達が定期的な節約とみなす前にQAの承認が必要だ。
- 新しい加硫設備を求める前に、メンテナンスが確認すべき配管ロスはどれか
- スチーム配管・バルブ・フランジ・凝縮水設備の断熱状態を点検し、圧力降下・漏れ・トラップの状態・プレスまでの水抜きを確認する。加硫機内の熱伝達を改善しても、配管が冷たいまままたは湿ったままでは意味がない。ボイラー出力とプレス需要を比べながら、その間の配管ロスを無視するミスがよくある。
- エネルギー節約の加硫変更が生産を損なわないための承認手順は
- ベースラインを記録し、トライアルロットを定義し、加硫レシピの責任者と製品リリースの承認者を1人ずつ決めてから設定変更や処理を始める。生産技術はサイクルタイムが延びないことを確認し、メンテナンスはスチーム・凝縮水経路を検証し、QAはタイヤをリリースし、購買は合格タイヤ1本あたりの実測エネルギーで評価する。無負荷や短時間運転の成功だけで拡大してはならない。
出典・参考文献
- 1.Executive Chairman, Giti Tire. (2026, October 16). Why engineering value first is key to product and system excellence in the mobility sector. World Economic Forum.
- 2.Continental Tires. (2026, October 6). Operations. Continental Tires.
- 3.Thermal Energy International. (2026, October 3). Tire and rubber manufacturing. Thermal Energy International.
- 4.European Rubber Journal. Sustainability news tracker 2026. European Rubber Journal.
- 5.Nokian Tyres. Emissions and energy. Nokian Tyres.
- 6.Analytica Sector. Energy-efficient tire production: Where plants gain the most savings. Analytica Sector.
- 7.MfgCalcs. Rubber, tires, foam, and elastomer manufacturing benchmarks and KPIs. MfgCalcs.
- 8.Kurita Europe. Steam efficiency in tire manufacturing. Kurita Europe.
- 9.Tyre Trends. The tyre giant that doesn’t want a dark factory. Tyre Trends.