
Un aditivo discontinuado en una resina usada para un consumible de diagnóstico in vitro de alto volumen obligó a Flex a calificar un material de reemplazo sin alterar los moldes ni el equipo existente del cliente. La decisión no fue un simple cambio de resina. Fue un problema de calificación de proceso con un plazo de un año y líneas de producción en riesgo de cierre.
Flex (Flex Ltd., un proveedor global de servicios de fabricación) ha respaldado al cliente de diagnósticos durante más de 30 años en fabricación de productos, introducción de nuevos productos, líneas piloto y múltiples ubicaciones de producción. Cuando el proveedor de material anunció la discontinuación del aditivo crítico, el reemplazo alteró el comportamiento del moldeo lo suficiente como para desestabilizar la ventana de proceso. La temperatura del molde, la temperatura de fusión, la presión de inyección, la contrapresión, la velocidad de inyección y el tiempo de enfriamiento ya no podían tratarse como ajustes intercambiables.
Ese es el punto que los compradores de plásticos médicos deben recordar: el material vigente no se reemplazó porque una ficha técnica pareciera similar. El reemplazo tuvo que funcionar con las mismas herramientas, cumplir las especificaciones del producto y preservar la continuidad de la producción. Un cambio de material calificado pertenece a la pieza y al proceso, no solo al nombre del compuesto.
La pieza IVD y el límite de un año
El cliente necesitaba implementar la transición en un año. Los cambios convencionales en herramientas se proyectaban en unos 300 000 dólares por línea de producción y podían retrasar la implementación hasta 18 meses. Esa opción no cumplía el calendario antes de resolver el problema de moldeo.
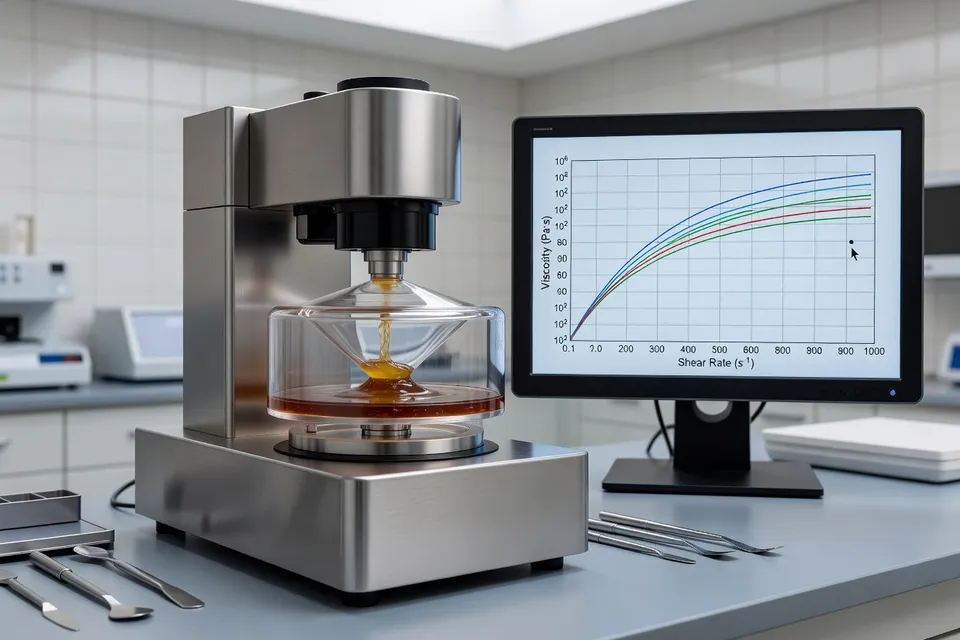
Flex aisló en su lugar el cambio de material de otras variables. Los ingenieros examinaron múltiples líneas de producción, lotes de material, herramientas de fabricación y condiciones de moldeo. Desarrollaron curvas de viscosidad para el material de reemplazo y usaron un método de prueba estructurado para identificar qué variables de proceso afectaban más el rendimiento de la pieza.
El trabajo se realizó como un estudio de proceso diseñado estadísticamente en lugar de una secuencia de ajustes informales de la máquina. Se evaluaron más de 30 iteraciones de proceso y más de 13 000 componentes moldeados antes de validar el conjunto final de parámetros en una línea de producción y desplegarlo en líneas idénticas que operan a nivel global.
La evidencia principal no es que la nueva resina pudiera moldearse una vez. Es que el equipo probó las interacciones entre las variables de proceso, seleccionó una ventana de proceso y luego verificó esa ventana en el equipo de producción. Ese es el nivel de evidencia que requiere un cambio en un dispositivo médico cuando el material está dentro de un sistema de fabricación documentado.
Las cifras comparables a continuación pertenecen a la misma transición de material IVD y definen la restricción económica y de tiempo en torno a la calificación.
| Medida | Cifra |
|---|---|
| Ventana de implementación | 1 año |
| Proyección de retraso por cambio de herramienta | Hasta 18 meses |
| Costo de herramientas evitado en todo el mundo | 5,4 millones de dólares |
| Líneas de producción cubiertas por la evitación de herramientas | 18 |
| Iteraciones de proceso | Más de 30 |
| Componentes moldeados medidos | Más de 13 000 |
La carga de las herramientas no fue teórica en la decisión final. Evitar cambios de molde en 18 líneas de producción produjo un ahorro reportado de 5,4 millones de dólares en costos de herramientas, mientras que el material de reemplazo redujo el costo de material en curso en un 20 %. Esos ahorros importan, pero siguen al trabajo de calificación; no lo sustituyen.
Lo que demostró el estudio de proceso
El estudio mostró que el material de reemplazo podía cumplir las especificaciones del producto sin cambiar el equipo ni los moldes existentes. También preservó la continuidad de fabricación y redujo la carga de documentación asociada a nuevas herramientas. Flex informó que la transición validada evitó cierres de líneas de producción y ayudó a mantener la fiabilidad del suministro.
Ese resultado da a los procesadores un límite útil. Un cambio de material puede absorberse mediante el control del proceso cuando el fabricante tiene datos suficientes para distinguir los efectos del material de los efectos de la herramienta, el lote y la máquina. Sin esa separación, un primer disparo exitoso dice muy poco sobre la ventana de producción.
El trabajo también asigna la responsabilidad con claridad. El proveedor de resina controla el cambio de formulación, pero el procesador y el fabricante del dispositivo deben establecer si la formulación alterada cambia la calidad de la pieza, la capacidad del proceso, la documentación o la continuidad regulatoria. El comprador no puede aprobar un reemplazo solo porque el grado vigente ya no esté disponible.
El expediente de calificación, no la prueba en prensa
Para un consumible IVD, el registro relevante debe conectar lotes de material, herramientas, líneas, variables de proceso y piezas medidas. El estudio de Flex incluyó esos objetos. También utilizó un enfoque de Diseño de Experimentos para examinar las interacciones de las variables en lugar de ajustar un ajuste de la máquina a la vez y asumir que el resultado se transferiría.
Esa distinción es donde muchos programas de cambio de material quedan expuestos. Una corrida de muestra puede establecer que el reemplazo llena la cavidad. No establece que el mismo material permanezca dentro de la especificación en lotes, líneas y condiciones de operación. El programa de Flex fue más allá al validar los parámetros seleccionados en una línea de producción y extenderlos a líneas globales idénticas.
El enfoque también evitó una falsa elección común entre aceptar el nuevo material y reconstruir la herramienta. La resina de reemplazo cambió el proceso, pero el proceso pudo rediseñarse en torno al material. Eso solo funcionó porque el esfuerzo de calificación midió las consecuencias en el componente moldeado real.
La reducción reportada del 20 % en el costo del material de la empresa es por tanto evidencia secundaria. El resultado decisivo fue la retención de la configuración del proceso y las herramientas. Un costo de resina más bajo sin una ventana validada dejaría al fabricante del dispositivo médico cargando el riesgo mayor: interrupción de la línea, cambios de documentación, interrupción del suministro o una pieza que pasa una prueba corta pero falla bajo variación de producción.
La restricción que decide la elección
El material vigente desapareció de la cadena de suministro porque su aditivo se discontinuó. Eso hizo inevitable la sustitución. La restricción que decidió la elección no fue una preferencia general por resina de menor costo o materiales más nuevos; fue la necesidad de cambiar el material en un año sin aceptar un retraso de 18 meses en herramientas ni poner en riesgo las líneas de producción.
El resultado de Flex apoya una conclusión limitada. En el moldeo por inyección médico, un cambio de material puede calificarse sin cambios de herramientas cuando el fabricante puede identificar las variables de proceso que rigen el rendimiento de la pieza, probar sus interacciones a escala y validar la ventana resultante en el equipo de producción. No respalda la afirmación más amplia de que cualquier grado de reemplazo puede aprobarse reajustando una prensa.
El control de calidad debe rechazar el cambio cuando el expediente contiene solo una declaración de equivalencia del proveedor o una única prueba exitosa. La aprobación defendible es la que está vinculada al objeto moldeado, la línea de producción, los lotes de material y la especificación medida. En este caso, el material ganó porque la evidencia del proceso llevó el cambio, no porque el reemplazo pareciera intercambiable en el papel.
Análisis editorial
- ¿Cuándo se puede calificar una resina de reemplazo sin tocar el molde actual?
- No empieces por la ficha técnica. Identifica las variables del proceso que controlan la pieza y prueba sus interacciones en la herramienta real. Temperatura de molde, temperatura de fundido, presión, velocidad, contrapresión y tiempo de enfriamiento suelen desplazarse juntos cuando cambia la formulación, por lo que un primer disparo bueno prueba poco. El reemplazo solo se defiende cuando la ventana elegida cumple las especificaciones de la pieza y se valida en equipo de producción. El error frecuente es aceptar la equivalencia del proveedor como garantía de que los ajustes antiguos servirán.
- ¿Qué debe contener el expediente de calificación antes de que QA apruebe el cambio de material?
- Registra lotes de material, herramientas, líneas de producción, ajustes de proceso, condiciones de ensayo y resultados de las piezas como un solo registro trazable. Incluye el diseño del estudio y la validación en línea, no solo probetas de laboratorio ni un informe de ensayo en prensa. El documento debe demostrar que la ventana de proceso se mantiene en el equipo previsto y que las especificaciones del producto siguen cumpliéndose. Un vacío habitual es anotar el lote de resina y los ajustes de máquina sin vincularlos a las mediciones que justificaron la liberación.
- ¿Cómo comparar el re-ajuste del proceso frente al cambio de utillaje?
- Rechaza decidir el utillaje solo por el precio de la resina o por el número de pruebas. Compara plazo de calificación, cobertura de líneas, impacto documental, exposición a paradas y capacidad de proceso demostrada frente a la opción de utillaje. El re-ajuste resulta viable cuando se puede caracterizar el comportamiento de viscosidad del reemplazo y reproducir la ventana en equipo de producción; de lo contrario, el ahorro aparente en utillaje puede trasladar el riesgo a scrap, retrasos de liberación o interrupción de suministro. El problema es que el menor coste del material se ve enseguida, mientras que el coste de una ventana inestable aparece después.
- ¿Por qué no basta un solo ensayo de moldeo exitoso para cambiar material en consumibles médicos?
- No apruebes con un solo lote bueno. Un ensayo muestra que la cavidad se llena con una combinación concreta de lote, herramienta, máquina y ajustes; no demuestra que la pieza siga dentro de especificación cuando esas condiciones varíen. Realiza un estudio estructurado para exponer las interacciones y valida luego los ajustes elegidos en la línea de producción, confirmando la transferencia a líneas equivalentes si hace falta. El fallo típico es una pieza que pasa la inspección a corto plazo pero se desvía cuando cambian lotes o condiciones de operación.
- ¿Quién decide cuando el proveedor retira un componente clave de la formulación?
- El proveedor decide el cambio de formulación, pero el procesador y el fabricante del dispositivo deben aportar la evidencia de que el material modificado sigue siendo aceptable en el proceso documentado. Asigna de antemano la responsabilidad del estudio de proceso, revisión de especificaciones, validación en producción, registros de cambio y aprobación final antes de empezar los ensayos. Compras no puede liberar el reemplazo solo porque el grado anterior ya no exista. El fallo recurrente es dejar que la afirmación de equivalencia del proveedor se convierta en la decisión de aprobación sin que nadie responda del rendimiento de la pieza y de la continuidad regulatoria.
Fuentes y referencias
- 1.Flex. (2026, October 20). IVD manufacturing: How Flex solved a complex material change management challenge. Flex.
- 2.MGS Healthcare Manufacturing. (2026, October 16). Articles. MGS Healthcare Manufacturing.
- 3.KunststoffWeb. (2026, October 22). MGS: US-Medizintechnikunternehmen kauft Knudsen Plast. KunststoffWeb.
- 4.McDermott Will & Emery. US CDMO MGS buys Danish injection moulding specialist Knudsen Plast. McDermott Will & Emery.
- 5.PlasticsToday. Medical recent news. PlasticsToday.
- 6.Pexco. Plastics and elastomers for medical devices and pharmaceutical applications. Pexco.
- 7.Plastics Engineering. PFAS compliance uncertainty grows for medical device makers. Plastics Engineering.
- 8.Mold-Masters. Fakuma 2026 innovation award. Mold-Masters.