
Un additif discontinué dans une résine utilisée pour un consommable de diagnostic in vitro à haut volume a contraint Flex à qualifier un matériau de remplacement sans toucher aux moules ni aux équipements existants du client. La décision ne consistait pas à simplement échanger la résine. Il s'agissait d'un problème de qualification de procédé avec un délai d'un an et des lignes de production menacées d'arrêt.
Flex (Flex Ltd., prestataire mondial de services de fabrication) accompagne le client du secteur du diagnostic depuis plus de 30 ans dans la fabrication de produits, l'introduction de nouveaux produits, les lignes pilotes et plusieurs sites de production. Lorsque le fournisseur de matière a annoncé la fin de l'additif critique, le remplacement a modifié le comportement au moulage au point de déstabiliser la fenêtre de procédé. Température du moule, température de fusion, pression d'injection, contre-pression, vitesse d'injection et temps de refroidissement ne pouvaient plus être considérés comme des réglages interchangeables.
C'est le point que les acheteurs de plastiques médicaux doivent retenir : le matériau en place n'a pas été remplacé parce qu'une fiche technique semblait proche. Le nouveau matériau devait fonctionner avec les mêmes outils, respecter les spécifications produit et préserver la continuité de production. Un changement de matériau qualifié concerne la pièce et le procédé, pas seulement le nom du compound.
La pièce IVD et le délai d'un an
Le client exigeait que la transition soit réalisée en un an. Des modifications d'outillage classiques étaient estimées à environ 300 000 $ par ligne de production et auraient pu retarder la mise en œuvre jusqu'à 18 mois. Cette option ne répondait pas au calendrier avant même de résoudre le problème de moulage.
Flex a donc isolé le changement de matériau des autres variables. Les ingénieurs ont examiné plusieurs lignes de production, lots de matière, outils de fabrication et conditions de moulage. Ils ont établi des courbes de viscosité pour le matériau de remplacement et utilisé une méthode d'essai structurée pour identifier les variables de procédé ayant le plus d'impact sur les performances de la pièce.
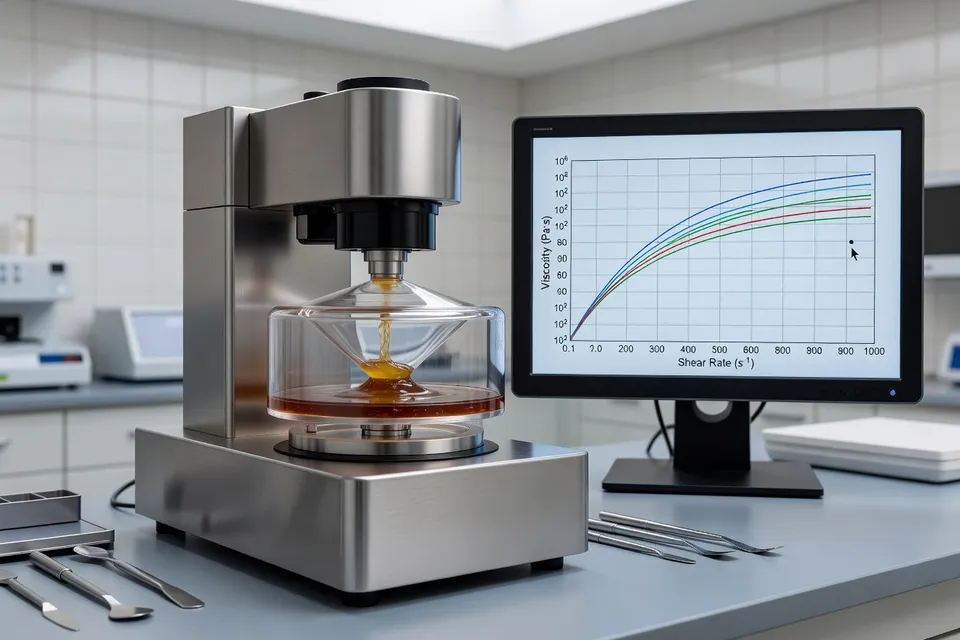
Le travail a été mené comme une étude de procédé statistiquement conçue plutôt que comme une série d'ajustements informels sur machine. Plus de 30 itérations de procédé et plus de 13 000 composants moulés ont été évalués avant que le jeu de paramètres final soit validé sur une ligne de production et déployé sur des lignes identiques dans le monde entier.
La preuve principale n'est pas que la nouvelle résine a pu être moulée une fois. C'est que l'équipe a testé les interactions entre variables de procédé, sélectionné une fenêtre de procédé puis vérifié cette fenêtre sur l'équipement de production. C'est le niveau de preuve exigé pour un changement de dispositif médical lorsque le matériau fait partie d'un système de fabrication documenté.
Les chiffres comparables ci-dessous concernent la même transition de matériau IVD et définissent la contrainte économique et temporelle autour de la qualification.
| Mesure | Valeur |
|---|---|
| Fenêtre de mise en œuvre | 1 an |
| Délai projeté pour modification d'outillage | Jusqu'à 18 mois |
| Coût d'outillage évité dans le monde | 5,4 millions $ |
| Lignes de production couvertes par l'évitement d'outillage | 18 |
| Itérations de procédé | Plus de 30 |
| Composants moulés mesurés | Plus de 13 000 |
La charge liée à l'outillage n'était pas théorique dans la décision finale. L'évitement des modifications de moule sur 18 lignes de production a permis une économie de 5,4 millions $ en coûts d'outillage, tandis que le matériau de remplacement a réduit le coût matière récurrent de 20 %. Ces économies comptent, mais elles découlent du travail de qualification ; elles ne le remplacent pas.
Ce que l'étude de procédé a démontré
L'étude a montré que le matériau de remplacement pouvait respecter les spécifications produit sans modifier l'équipement ni les moules existants. Elle a également préservé la continuité de fabrication et réduit la charge documentaire en aval liée à un nouvel outillage. Flex a indiqué que la transition validée a évité les arrêts de ligne de production et contribué à maintenir la fiabilité d'approvisionnement.
Ce résultat donne aux transformateurs une limite utile. Un changement de matériau peut être absorbé par le contrôle du procédé lorsque le fabricant dispose de suffisamment de données pour distinguer les effets du matériau de ceux de l'outil, du lot et de la machine. Sans cette séparation, un premier tirage réussi ne dit presque rien de la fenêtre de production.
Le travail attribue également clairement les responsabilités. Le fournisseur de résine maîtrise le changement de formulation, mais le transformateur et le fabricant de dispositifs doivent établir si la formulation modifiée affecte la qualité de la pièce, la capacité du procédé, la documentation ou la continuité réglementaire. L'acheteur ne peut pas approuver un remplacement uniquement parce que la nuance en place n'est plus disponible.
Le dossier de qualification, pas l'essai presse
Pour un consommable IVD, le dossier pertinent doit relier les lots de matière, les outils, les lignes, les variables de procédé et les pièces mesurées. L'étude de Flex incluait ces éléments. Elle a également utilisé une approche de plan d'expériences pour examiner les interactions entre variables plutôt que d'ajuster un réglage machine à la fois et supposer que le résultat serait transposable.
C'est là que de nombreux programmes de changement de matériau s'exposent. Un essai échantillon peut établir que le remplacement remplit la cavité. Il n'établit pas que le même matériau reste dans les spécifications d'un lot à l'autre, d'une ligne à l'autre et selon les conditions d'exploitation. Le programme Flex est allé plus loin en validant les paramètres choisis sur une ligne de production et en les étendant aux lignes mondiales identiques.
L'approche a également évité un faux choix courant entre accepter le nouveau matériau et refaire l'outil. La résine de remplacement a modifié le procédé, mais le procédé a pu être repensé autour du matériau. Cela n'a fonctionné que parce que l'effort de qualification a mesuré les conséquences sur la pièce réellement moulée.
La réduction de coût matière de 20 % rapportée par l'entreprise constitue donc une preuve secondaire. Le résultat décisif a été le maintien de la configuration de procédé et d'outillage. Un coût de résine inférieur sans fenêtre validée laisserait le fabricant de dispositifs médicaux porter le risque plus important : interruption de ligne, modifications documentaires, perturbation d'approvisionnement ou pièce qui passe un essai court mais échoue sous variation de production.
La contrainte qui décide du choix
Le matériau en place a disparu de la chaîne d'approvisionnement parce que son additif a été discontinué. Cela a rendu la substitution inévitable. La contrainte qui a décidé du choix n'était pas une préférence générale pour une résine moins chère ou des matériaux plus récents ; c'était la nécessité de changer de matériau en un an sans accepter un délai d'outillage de 18 mois ni mettre les lignes de production en danger.
Le résultat de Flex soutient une conclusion précise. Dans le moulage par injection médical, un changement de matériau peut être qualifié sans modification d'outillage lorsque le fabricant peut identifier les variables de procédé qui gouvernent les performances de la pièce, tester leurs interactions à l'échelle et valider la fenêtre résultante sur l'équipement de production. Cela ne soutient pas l'affirmation plus large selon laquelle toute nuance de remplacement peut être approuvée en retouchant une presse.
Le contrôle qualité doit refuser le changement lorsque le dossier ne contient qu'une déclaration d'équivalence du fournisseur ou un seul essai réussi. L'approbation défendable est celle liée à l'objet moulé, à la ligne de production, aux lots de matière et à la spécification mesurée. Dans ce cas, le matériau a été retenu parce que les preuves de procédé ont porté le changement, et non parce que le remplacement semblait interchangeable sur le papier.
Analyses éditoriales
- Dans quel cas une résine de remplacement peut-elle être qualifiée sans modifier le moule existant ?
- Ne commencez pas par la fiche technique. Identifiez les variables de procédé qui commandent la pièce moulée et testez leurs interactions sur l’outil réel. La température du moule, la température de fusion, la pression, la vitesse, la contre-pression et le temps de refroidissement peuvent évoluer ensemble lors d’un changement de formulation, donc une première injection réussie ne prouve presque rien. Le remplacement n’est défendable que lorsque la fenêtre choisie respecte les spécifications de la pièce et qu’elle est validée sur l’équipement de production. L’erreur classique consiste à prendre une déclaration d’équivalence du fournisseur pour preuve que les anciens réglages se transféreront.
- Que doit contenir le dossier de qualification avant que le contrôle qualité n’approuve un changement de matière ?
- Consignez les lots de matière, les outils, les lignes de production, les réglages de procédé, les conditions d’essai et les résultats mesurés sur les pièces dans un seul enregistrement traçable. Incluez la conception de l’étude et la validation sur ligne de production, pas seulement des éprouvettes de laboratoire ou un rapport d’essai presse. Le dossier doit montrer que la fenêtre de procédé tient sur les équipements visés et que les spécifications produit restent satisfaites. Un oubli fréquent est de noter le lot de résine et les réglages machine tout en perdant le lien avec les mesures individuelles qui ont permis la libération.
- Comment un transformateur doit-il comparer le réajustement du procédé et la modification de l’outillage ?
- Refusez toute décision d’outillage fondée uniquement sur le prix de la résine ou le nombre d’essais d’ajustement. Comparez le calendrier de qualification, la couverture des lignes, l’impact documentaire, l’exposition aux arrêts et la capacité de procédé démontrée avec l’option outillage. Le réajustement est viable lorsque le comportement de viscosité du remplacement peut être caractérisé et que la fenêtre obtenue peut être reproduite sur l’équipement de production ; sinon l’économie apparente sur l’outillage peut simplement déplacer le risque vers les rebuts, les retards de libération ou les interruptions d’approvisionnement. Le piège est que la baisse du coût matière est visible tout de suite, tandis que le coût d’une fenêtre instable apparaît plus tard.
- Pourquoi un seul essai de moulage réussi ne suffit-il pas pour changer de matière sur un consommable médical ?
- Refusez l’approbation sur la base d’une seule bonne série. Un seul essai montre que la cavité peut se remplir avec une combinaison donnée de lot, d’outil, de machine et de réglages ; il ne prouve pas que la pièce reste dans les spécifications quand ces conditions varient. Utilisez une étude structurée pour mettre en évidence les interactions entre variables, puis validez les réglages choisis sur la ligne de production et confirmez le transfert sur les lignes équivalentes si nécessaire. Le mode de défaillance est une pièce qui passe l’inspection à court terme mais qui dérive lorsque les lots de matière ou les conditions opératoires changent.
- Qui décide lorsque le fournisseur arrête un composant critique de la formulation ?
- Le fournisseur décide du changement de formulation, mais le transformateur et le fabricant de dispositif détiennent la preuve que la matière modifiée reste acceptable dans le procédé documenté. Attribuez la responsabilité de l’étude de procédé, de la revue des spécifications, de la validation en production, des enregistrements de changement et de l’approbation finale avant le début des essais. Les achats ne peuvent pas libérer le remplacement uniquement parce que la nuance actuelle n’est plus disponible. L’écueil récurrent est de laisser la déclaration d’équivalence du fournisseur devenir la décision d’approbation sans qu’un responsable assume la performance de la pièce et la continuité réglementaire.
Sources et références
- 1.Flex. (2026, October 20). IVD manufacturing: How Flex solved a complex material change management challenge. Flex.
- 2.MGS Healthcare Manufacturing. (2026, October 16). Articles. MGS Healthcare Manufacturing.
- 3.KunststoffWeb. (2026, October 22). MGS: US-Medizintechnikunternehmen kauft Knudsen Plast. KunststoffWeb.
- 4.McDermott Will & Emery. US CDMO MGS buys Danish injection moulding specialist Knudsen Plast. McDermott Will & Emery.
- 5.PlasticsToday. Medical recent news. PlasticsToday.
- 6.Pexco. Plastics and elastomers for medical devices and pharmaceutical applications. Pexco.
- 7.Plastics Engineering. PFAS compliance uncertainty grows for medical device makers. Plastics Engineering.
- 8.Mold-Masters. Fakuma 2026 innovation award. Mold-Masters.