
一种用于高产量体外诊断耗材的树脂中添加剂停产,迫使Flex在不扰动客户现有模具或设备的情况下鉴定替代材料。这不是简单的树脂更换,而是工艺鉴定问题,时间只有一年,生产线面临停产风险。
Flex(Flex Ltd.,全球制造服务提供商)已为这家诊断客户提供支持超过30年,涵盖产品制造、新产品导入、试点生产线及多个生产地点。当材料供应商宣布关键添加剂停产后,替代材料改变了成型行为,扰乱了工艺窗口。模具温度、熔体温度、注射压力、背压、注射速度和冷却时间不再能视为可互换设置。
医疗塑料采购商应注意这一点:现用材料并非因数据表相近而被替换。替代材料必须通过相同工具运行、满足产品规格并保持生产连续性。合格的材料变更属于零件和工艺,而非仅化合物名称。
IVD零件与一年期限
客户需要在一年内完成过渡。传统模具变更预计每条生产线约30万美元,且可能将实施延迟长达18个月。该方案在解决成型问题前已不符合日程。
Flex转而将材料变更与其他变量隔离。工程师检查多条生产线、材料批次、制造工具和成型条件。他们为替代材料开发粘度曲线,并使用结构化测试方法确定哪些工艺变量对零件性能影响最大。
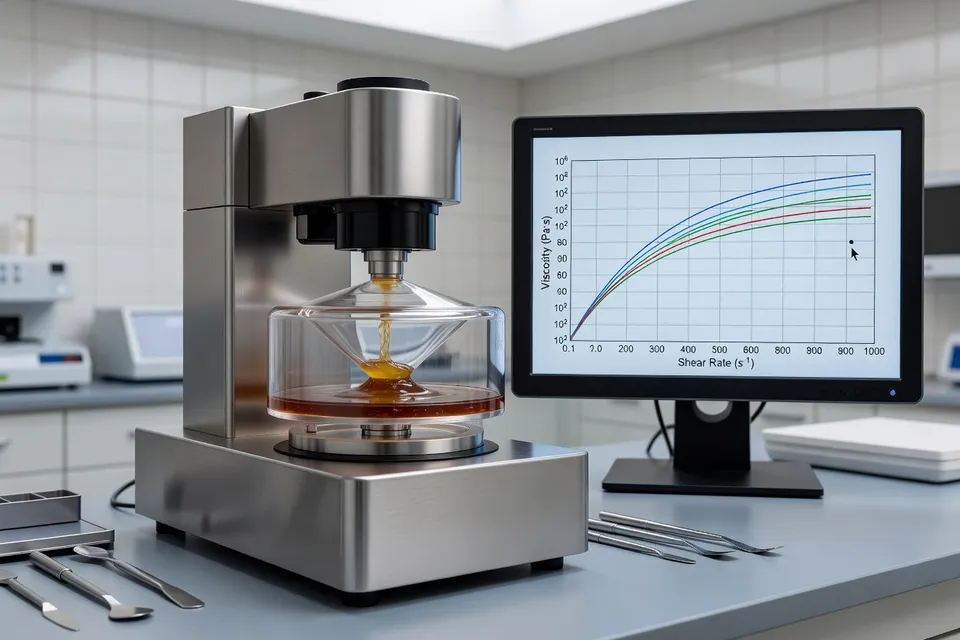
这项工作以统计设计的工艺研究而非一系列非正式机器调整进行。评估了30多次工艺迭代和超过13000个模塑部件后,最终参数集在生产线上验证并部署到全球相同生产线。
主要证据并非新树脂能一次成型,而是团队测试了工艺变量间的相互作用,选择工艺窗口,然后在生产设备上检查该窗口。这正是医疗器械变更在材料处于文件化制造系统内时所需的证据水平。
下表数据属于同一IVD材料过渡,界定了鉴定周围的经济和时间约束。
| 指标 | 数值 |
|---|---|
| 实施窗口 | 1年 |
| 模具变更延迟预计 | 最长18个月 |
| 全球避免模具成本 | 540万美元 |
| 避免模具变更的生产线数量 | 18条 |
| 工艺迭代次数 | 30多次 |
| 测量模塑部件数 | 13000多个 |
模具负担在最终决策中并非理论。避免18条生产线的模具变更据报道节省540万美元模具成本,同时替代材料将持续材料成本降低20%。这些节省重要,但它们源于鉴定工作,而非替代它。
工艺研究证明的内容
研究表明,替代材料无需更改现有设备或模具即可满足产品规格。它还保持了制造连续性,并减少了与新模具相关的下游文件负担。Flex报告称,验证的过渡防止了生产线停产,并有助于维持供应可靠性。
该结果为加工商提供了有用界限。当制造商有足够数据区分材料效应与工具、批次和机器效应时,材料变更可通过工艺控制吸收。没有这种分离,首次成功射出对生产窗口几乎无意义。
这项工作也明确了责任。树脂供应商控制配方变更,但加工商和器械制造商必须确定变更配方是否影响零件质量、工艺能力、文件或监管连续性。采购方不能仅因现用牌号不再可用而批准替代品。
鉴定文件,而非试模
对于IVD耗材,相关记录需连接材料批次、工具、线别、工艺变量和测量零件。Flex的研究包含这些对象。它还采用实验设计方法检查变量相互作用,而非逐一调整机器设置并假设结果可转移。
这一区别正是许多材料变更项目暴露之处。样品运行可证明替代材料填充型腔,但不能证明同一材料在批次、线别和操作条件下仍符合规格。Flex项目进一步在生产线上验证所选参数,并扩展至全球相同生产线。
该方法也避免了接受新材料与重建模具之间的常见错误选择。替代树脂改变了工艺,但工艺可围绕材料重新设计。这之所以可行,是因为鉴定工作测量了实际模塑部件的后果。
公司报告的20%材料成本降低因此是次要证据。决定性结果是保留工艺和模具配置。无验证窗口的较低树脂成本将使医疗器械制造商承担更大风险:生产线中断、文件变更、供应中断或零件通过短期试验但在生产变化下失效。
决定选择的约束
现用材料因添加剂停产从供应链消失。这使替代不可避免。决定选择的约束并非普遍偏好低成本树脂或新材料,而是需要在一年内变更材料,同时避免18个月模具延迟或将生产线置于风险中。
Flex的结果支持狭义结论。在医疗注射成型中,当制造商能识别控制零件性能的工艺变量、在规模上测试其相互作用并在生产设备上验证所得窗口时,材料变更无需模具变更即可鉴定。它不支持任何替代牌号均可通过重新调整压机批准的宽泛主张。
当文件仅包含供应商等效声明或单次成功试验时,质量保证应拒绝变更。可辩护的批准与模塑对象、生产线、材料批次和测量规格挂钩。在此案例中,材料获胜是因为工艺证据支撑了变更,而非因替代品在纸面上看起来可互换。
编辑洞察
- 更换树脂时,在什么情况下无需更换现有模具即可完成验证?
- 不要先看数据表,要找出控制成型件的工艺变量,并在实际模具上测试这些变量的相互作用。配方改变后,模具温度、熔体温度、压力、速度、背压和冷却时间往往同时偏移,所以首次试模成功并不能说明问题。只有选定的工艺窗口满足零件规格,并在生产设备上验证通过,更换才算站得住脚。常见的错误是把供应商的等效声明当作旧参数可以直接沿用的证明。
- 材料变更送QA批准前,验证档案必须包含哪些内容?
- 要把材料批次、模具、生产线、工艺参数、测试条件和零件实测结果整理成一份可追溯的记录。既要包含研究设计和生产线验证,也不能只提交实验室样品或试模报告。记录必须证明工艺窗口在目标设备上稳定,且产品规格持续满足。常见漏洞是只记了树脂批次和机器参数,却丢失了支撑放行的单项测量数据。
- 工艺回调和更换模具,加工商该如何比较两者?
- 不能只看树脂价格或调试次数就决定是否换模具。要把验证周期、产线覆盖范围、文件影响、停机风险和工艺能力数据与换模方案逐项对比。只有当新料的粘度特性可以表征、工艺窗口能在生产设备上稳定复现时,回调工艺才可行;否则表面上的模具节省很可能把风险转嫁到废品、放行延误或供货中断上。问题在于材料降本立即可见,而工艺窗口不稳的代价要到后面才显现。
- 为什么一次成功的试模不足以批准医用耗材的材料变更?
- 一次良好试模不能作为批准依据。它只能说明在特定批次、模具、设备和参数组合下型腔可以充满,无法证明零件在条件波动时仍保持规格。必须用结构化研究暴露变量交互,再把选定参数在生产线上验证,并确认可转移到同类产线。典型失效是零件短期检验通过,但材料批次或操作条件变化后就出现漂移。
- 树脂供应商停产关键组分时,谁来承担最终决定权?
- 供应商负责配方变更,但加工商和器械制造商必须提供证据,证明变更后的材料在已备案工艺中仍可接受。试模前就要明确工艺研究、规格评审、生产验证、变更记录和最终批准的责任归属。采购不能仅因原牌号断供就放行替代料。反复出现的问题是把供应商的等效声明直接当作批准决定,却没有人对零件性能和法规连续性负责。
来源与参考
- 1.Flex. (2026, October 20). IVD manufacturing: How Flex solved a complex material change management challenge. Flex.
- 2.MGS Healthcare Manufacturing. (2026, October 16). Articles. MGS Healthcare Manufacturing.
- 3.KunststoffWeb. (2026, October 22). MGS: US-Medizintechnikunternehmen kauft Knudsen Plast. KunststoffWeb.
- 4.McDermott Will & Emery. US CDMO MGS buys Danish injection moulding specialist Knudsen Plast. McDermott Will & Emery.
- 5.PlasticsToday. Medical recent news. PlasticsToday.
- 6.Pexco. Plastics and elastomers for medical devices and pharmaceutical applications. Pexco.
- 7.Plastics Engineering. PFAS compliance uncertainty grows for medical device makers. Plastics Engineering.
- 8.Mold-Masters. Fakuma 2026 innovation award. Mold-Masters.