
停產添加劑使高量體外診斷耗材所用樹脂面臨問題,迫使Flex在不動客戶現有模具或設備的情況下驗證替代材料。這不是單純換樹脂,而是帶有一年期限且生產線面臨停工風險的製程驗證問題。
Flex(Flex Ltd.,全球製造服務供應商)已為該診斷客戶提供超過30年的產品製造、新產品導入、試產線及多地生產支援。當材料供應商宣布關鍵添加劑停產後,替代材料改變了成型行為,足以打破原有製程窗口。模具溫度、熔膠溫度、射出壓力、背壓、射出速度與冷卻時間已無法視為可互換設定。
醫療塑膠採購人員應注意的重點是:現有材料並非因為數據表看起來相近就直接替換。替代材料必須在相同模具上運行、符合產品規格,並維持生產連續性。合格的材料變更屬於零件與製程,而非僅限化合物名稱。
IVD零件與一年期限
客戶要求在一年內完成轉換。傳統模具變更估計每條生產線約需30萬美元,且可能延遲達18個月。該方案在解決成型問題前已不符合時程。
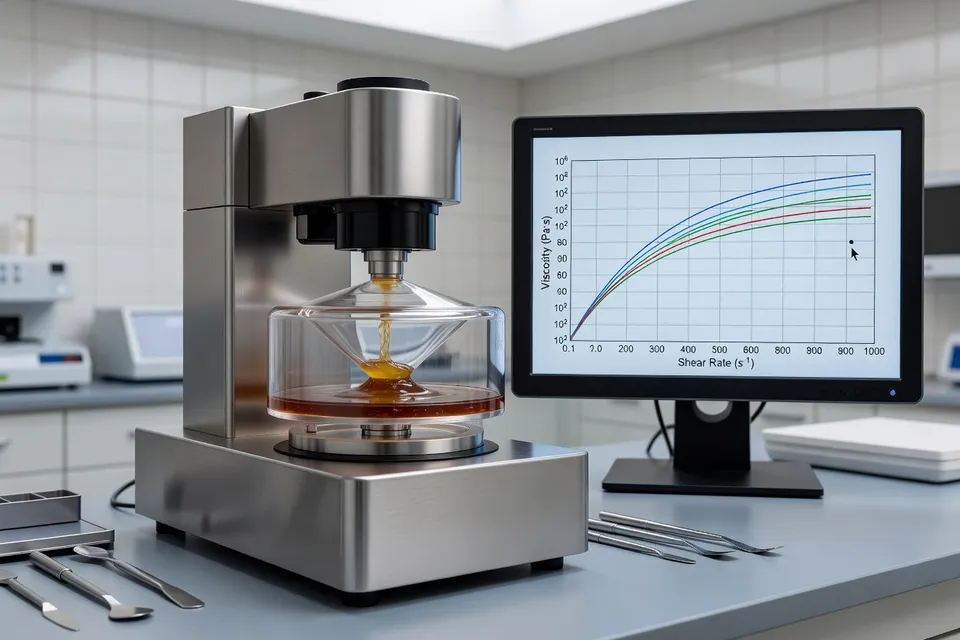
Flex改以隔離材料變更與其他變數的方式處理。工程師檢視多條生產線、材料批次、製造工具與成型條件,繪製替代材料的黏度曲線,並以結構化測試法找出對零件性能影響最大的製程變數。
這項工作以統計設計的製程研究進行,而非一連串非正式的機器調整。超過30次製程迭代、超過13000件成型零件經過評估,最終參數組才在生產線上驗證並部署至全球相同產線。
主要證據不在於新樹脂能成型一次,而在於團隊測試了製程變數間的交互作用、選定製程窗口,並在生產設備上確認該窗口。這是醫療器材變更在材料位於文件化製造系統內時所需的證據等級。
下表數字屬於同一IVD材料轉換,界定了驗證工作的經濟與時程限制。
| 量測項目 | 數值 |
|---|---|
| 實施窗口 | 1年 |
| 模具變更延遲預估 | 最多18個月 |
| 全球避免模具成本 | 540萬美元 |
| 避免模具變更的生產線數 | 18條 |
| 製程迭代次數 | 超過30次 |
| 量測成型零件數 | 超過13000件 |
模具負擔在最終決策中並非理論。避免18條生產線的模具變更,據報產生540萬美元模具成本節省,而替代材料同時降低20%材料成本。這些節省很重要,但仍來自驗證工作本身,而非取代驗證。
製程研究證明
研究顯示替代材料可在不變更現有設備或模具下符合產品規格,也維持製造連續性,並減少新模具帶來的下游文件負擔。Flex表示驗證後的轉換避免了生產線停工,並維持供應可靠度。
此結果為加工者提供實用界線。當製造商擁有足夠數據區分材料效應與模具、批次及機器效應時,材料變更即可透過製程控制吸收。若無法區分,單一成功射出對生產窗口幾無意義。
此工作也清楚劃分責任。樹脂供應商控制配方變更,但加工商與器材製造商必須確認變更配方是否影響零件品質、製程能力、文件或法規連續性。買方不能僅因現有等級停產就核准替代品。
驗證檔案而非試機
對於IVD耗材,相關記錄需連結材料批次、工具、產線、製程變數與量測零件。Flex的研究包含這些項目,也採用實驗設計法檢視變數交互作用,而非逐一調整單一機器設定並假設結果可轉移。
此區別正是許多材料變更計畫暴露之處。樣本試跑或許能證明替代材料填滿模穴,但無法證明相同材料在不同批次、產線與操作條件下仍維持規格。Flex計畫進一步在生產線驗證選定參數,並延伸至全球相同產線。
此方法也避免了接受新材料與重建模具之間的常見錯誤選擇。替代樹脂改變了製程,但製程可圍繞材料重新設計。此法成功的原因在於驗證工作量測了實際成型零件的後果。
公司報導的20%材料成本降低因此屬次要證據。決定性結果是保留製程與模具配置。若無驗證窗口,較低樹脂成本將使醫療器材製造商承擔較大風險:產線中斷、文件變更、供應中斷,或零件通過短暫試驗卻在生產變異下失效。
決定選擇的限制條件
現有材料因添加劑停產而從供應鏈消失,使替代不可避免。決定選擇的限制條件並非偏好較低成本樹脂或新材料,而是需要在一年內完成材料變更,且不接受18個月模具延遲或讓生產線面臨風險。
Flex的結果支持一項狹義結論:在醫療射出成型中,當製造商能找出主導零件性能的製程變數、在大規模測試其交互作用,並在生產設備上驗證所得窗口時,材料變更即可在不變更模具的情況下完成驗證。這不表示任何替代等級都能透過重新調機核准。
品管應拒絕僅含供應商等同聲明或單一成功試驗的檔案。具防禦性的核准必須連結至成型物件、生產線、材料批次與量測規格。在此案例中,材料之所以通過,是因為製程證據支持變更,而非因為替代品在紙面上看起來可互換。
編輯洞察
- 更換樹脂而不改模具,什麼時候才算合格?
- 先找出控制成型件的製程變數,在實際模具上測試交互影響,而不是先看數據表。配方變了,模溫、熔溫、壓力、速度、背壓、冷卻時間都會連動,所以第一發成功不算數。必須確認選定的參數窗口符合零件規格,並在生產設備上驗證,才算可靠。常見錯誤是把供應商說「等效」當作設定可以直接沿用。
- QA核准材料變更前,資格文件必須包含哪些內容?
- 把材料批次、模具、生產線、製程設定、測試條件與零件量測結果彙整成一份可追溯紀錄。必須包含研究設計與生產線驗證,而非只有實驗室樣品或試模報告。紀錄要顯示參數窗口在目標設備上穩定,且產品規格持續符合。常見缺漏是只記錄樹脂批次與機台設定,卻漏掉支撐放行的個別量測數據。
- 調整製程與更換模具,該如何比較?
- 不能只看樹脂價格或調整次數就決定換模具。要同時比較資格取得時程、產線覆蓋度、文件影響、停機風險與製程能力。當替代品的黏度特性可被掌握,且參數窗口能在生產設備重現時,才適合調整製程;否則表面上的模具成本節省,可能轉為廢料、延遲放行或供應中斷。
- 為什麼單次試模成功不足以核准醫療耗材的材料變更?
- 不能只靠一次好結果就核准。單次試模只顯示在特定批次、模具、機台與設定下能填滿模穴,並不代表條件變動時零件仍符合規格。必須用結構化研究找出變數交互,再在生產線驗證設定,並確認可轉移到其他同型設備。常見問題是零件短期檢驗通過,卻在材料批次或操作條件改變後偏移。
- 樹脂供應商停產關鍵成分時,決策權歸誰?
- 配方變更是供應商的責任,但製程研究、規格審查、生產驗證、變更紀錄與最終核准,仍由加工商與醫療器材廠商負責。試模前就要指派負責人,採購不能只因原等級缺貨就放行替代品。常見失誤是讓供應商的等效聲明直接變成核准依據,卻沒人負責零件性能與法規延續性。
來源與參考
- 1.Flex. (2026, October 20). IVD manufacturing: How Flex solved a complex material change management challenge. Flex.
- 2.MGS Healthcare Manufacturing. (2026, October 16). Articles. MGS Healthcare Manufacturing.
- 3.KunststoffWeb. (2026, October 22). MGS: US-Medizintechnikunternehmen kauft Knudsen Plast. KunststoffWeb.
- 4.McDermott Will & Emery. US CDMO MGS buys Danish injection moulding specialist Knudsen Plast. McDermott Will & Emery.
- 5.PlasticsToday. Medical recent news. PlasticsToday.
- 6.Pexco. Plastics and elastomers for medical devices and pharmaceutical applications. Pexco.
- 7.Plastics Engineering. PFAS compliance uncertainty grows for medical device makers. Plastics Engineering.
- 8.Mold-Masters. Fakuma 2026 innovation award. Mold-Masters.