
La Universidad de Cranfield y Meditech han desarrollado una ruta basada en deposición para fabricar guantes de caucho que sustituye los baños de inmersión repetidos por una colocación de elastómero controlada digitalmente. El 3D-PEP, o impresora 3D para productos elastoméricos, rocía látex de caucho natural sobre un molde y calienta el guante desde dentro y fuera durante la deposición para que el material se vulcanice en su forma final.
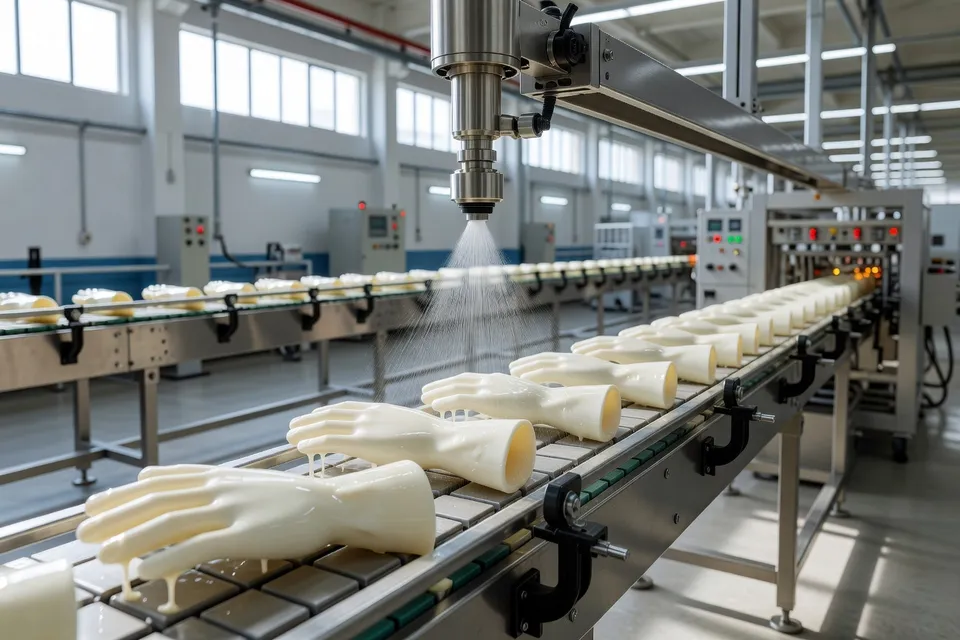
Ese paso del proceso es la historia. La máquina no imprime simplemente un termoplástico sólido esperando que luego se comporte como caucho. Está colocando una formulación de látex y gestionando el curado sobre el molde. Para un transformador, eso cambia la pregunta de producción de cuántos moldes idénticos pueden pasar por una larga secuencia de baños a qué tan exactamente se puede depositar, calentar y liberar un lote más pequeño sin perder la integridad de la película.
El resultado reportado es un método demostrado para fabricar guantes, no una tasa de producción comercial. El proyecto compara un guante impreso con un guante quirúrgico comercial y presenta el método como más adaptable al tamaño del lote y a la geometría. El informe disponible no establece velocidad de línea, caudal de látex, coste del guante, resistencia al desgarro, elongación, rendimiento de barrera ni cumplimiento médico validado. Esos son los filtros que un equipo de compras o calidad seguiría requiriendo antes de sustituir un producto por inmersión.
El paso de deposición
La producción convencional de guantes utiliza moldes que pasan por múltiples baños, con secado entre etapas. Esa secuencia compromete a la planta con equipos, espacio en suelo, control de baños y un volumen de producción lo bastante grande para justificar la línea. El enfoque de Cranfield–Meditech, en cambio, rocía el caucho sobre el molde, mientras que el calentamiento interno y externo apoya la vulcanización durante la construcción.
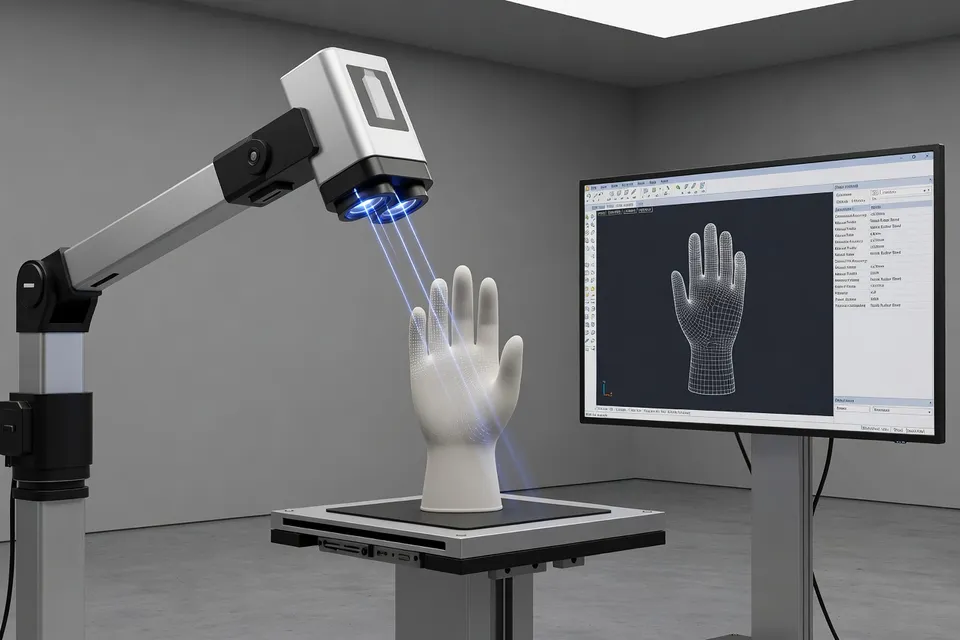
La ventaja no es «impresión 3D» como etiqueta. Es la combinación de colocación localizada de material y curado simultáneo. Una trayectoria digital podría alterar la distribución de paredes, la forma del guante o el tamaño del lote sin fabricar una nueva línea de inmersión. También crea una ruta hacia productos específicos para cada mano: el proyecto describe escanear la mano de un usuario y producir un guante personalizado.
Esa flexibilidad conlleva una carga más estricta de control de proceso. Una línea de inmersión crea una película continua mediante inmersión, extracción, drenaje y secado. La deposición debe controlar la entrega del spray, el solapamiento, la temperatura del sustrato, el historial de curado y la unión entre pasadas sucesivas. Cualquier afirmación de lotes personalizados más pequeños depende, por tanto, de un espesor y curado repetibles, no solo de la capacidad de cambiar un archivo digital.
Lo que establece la comparación
La comparación publicada muestra que se puede fabricar y examinar un guante impreso en 3D junto a un guante quirúrgico comercial. No proporciona un conjunto común de datos mecánicos o de barrera que permita al control de calidad clasificar la película impresa frente al producto de referencia. Las imágenes de la superficie de la película muestran una comparación del acabado, pero una comparación visual no es una especificación.
La distinción importa porque el rendimiento del guante es un problema de materiales acoplados. El látex de caucho natural debe formar una película continua, alcanzar el estado de vulcanización requerido y sobrevivir al estiramiento, manipulación y contacto con el entorno previsto. Una superficie más rugosa, variación local de espesor, subcure o exceso de curado podrían convertirse cada uno en un modo de fallo aunque el guante parezca intacto tras la impresión.
El equipo del proyecto también presenta el caucho natural como ventaja de sostenibilidad frente a las alternativas sintéticas y afirma que el material podría degradarse en aproximadamente un año. Se trata de una afirmación material cuya utilidad depende de las condiciones de eliminación y de la formulación real. No debe convertirse en un resultado de carbono o fin de vida a nivel de planta: el informe no proporciona una comparación de ciclo de vida medida, protocolo de degradación ni balance de residuos frente a guantes por inmersión.
Las cifras que aún deben moverse
La comparación reportada contiene dos objetos —un guante impreso y un guante quirúrgico comercial— pero ninguna serie numérica de rendimiento compartida. La evidencia apoya, por tanto, una demostración de proceso más que una afirmación de equivalencia de producto validada.
| Objeto comparado | Evidencia reportada | Decisión aún pendiente |
|---|---|---|
| Guante impreso en 3D | Producido con deposición 3D-PEP y calentamiento en proceso | Cualificación de espesor, curado, barrera y mecánica |
| Guante quirúrgico comercial | Usado como comparación visual y de producto | Condiciones de ensayo coincidentes y límites de aceptación |
El guante impreso demuestra que la ruta puede formar el producto. Todavía no demuestra que la ruta pueda mantener la misma especificación en un lote personalizado.
La siguiente puerta de cualificación
El siguiente ensayo práctico debería ejecutar guantes impresos y por inmersión emparejados a partir de la misma formulación de látex definida, con el espesor mapeado en la palma, dedos, puño y zonas de alta deformación. El estudio debería registrar la velocidad de spray, el solapamiento de pasadas, la temperatura del molde, los perfiles de calentamiento interno y externo, y el tiempo de curado para cada lote. Esas variables de proceso son el puente entre una trayectoria digital personalizable y un artículo de caucho repetible.
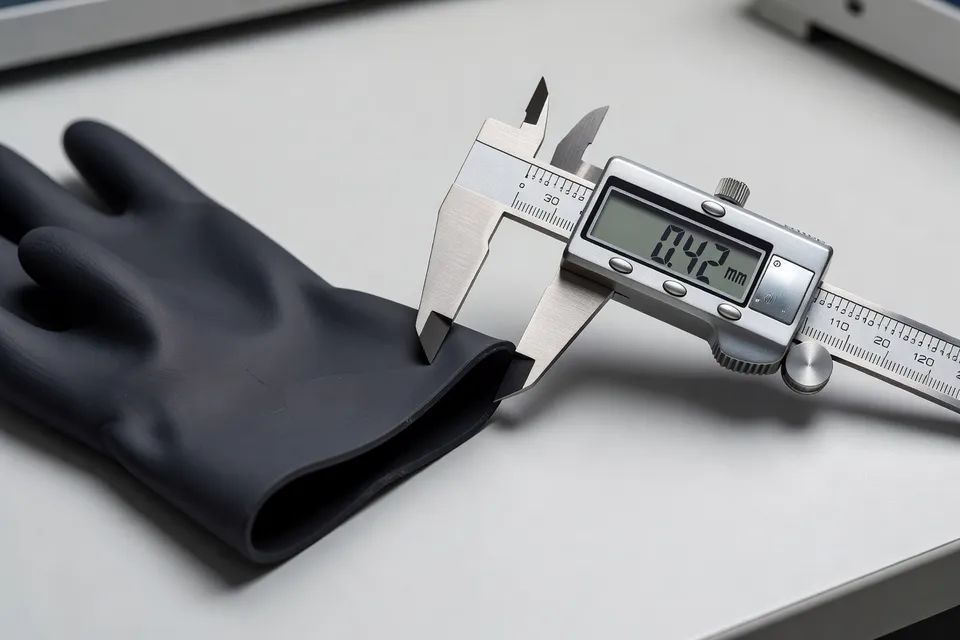
El control de calidad necesitaría entonces resultados emparejados de barrera, tracción, elongación, desgarro, envejecimiento y pinchazos según la norma de guante objetivo. La comparación debe incluir una ventana de tamaño de lote, porque la propuesta de valor no es simplemente fabricar un guante inusual; es fabricar lotes más pequeños sin permitir que la variación consuma la ventaja.
La ruta tiene un mecanismo creíble para la producción personalizada: depositar látex donde se requiera, dar forma digitalmente a la pieza y vulcanizarla durante la fabricación. Eso basta para justificar un piloto controlado. No basta para considerar el guante impreso un sustituto comercial de los guantes quirúrgicos por inmersión. La siguiente puerta es un ensayo de repetibilidad documentado vincado a límites de espesor, curado y barrera. Hasta que esas mediciones se cierren, la deposición digital es un método prometedor de control de lotes, no una cualificación terminada de guante de caucho.
Análisis editorial
- ¿Qué hay que controlar antes de dar por repetible un guante de látex depositado digitalmente?
- Registre velocidad de pulverización, solapamiento de pasadas, temperatura del molde y perfiles de calentamiento interno y externo, así como tiempo de curado, para cada lote. A continuación, mida el espesor en palma, dedos, puño y zonas de alta tensión en lugar de conformarse con un valor medio. El fallo habitual es un archivo que se repite a la perfección mientras el solapamiento local o la deriva térmica generan zonas finas, zonas mal curadas o exceso de curado. El control de trayectoria digital solo sirve cuando esos parámetros tienen responsables concretos y una ventana de operación definida.
- ¿Basta una impresión correcta para que la deposición reemplace a un guante quirúrgico sumergido?
- No. Una impresión correcta solo demuestra que el guante se puede formar, no que cumple la especificación exigida. Hay que fabricar guantes impresos y sumergidos con la misma formulación de látex y comparar barrera, tracción, elongación, desgarro, envejecimiento y resultados de pinchazos según la norma objetivo. La similitud visual no equivale a cualificación; el error frecuente es aceptar una imagen limpia en lugar de un conjunto de datos numéricos compartido.
- ¿Cuándo aportan los lotes personalizados pequeños una ventaja económica real?
- Defina primero el intervalo de tamaño de lote que debe atender el proceso y compare el coste total con la carga de equipo fijo, espacio, control de baño, secado y cambio de la inmersión. El beneficio solo es creíble si los lotes pequeños se fabrican sin exceso de merma, reelaboración ni tiempo de inspección. Los ahorros en transporte o tamaño de línea por sí solos no justifican el cambio; un lote personalizado que exige ajustes repetidos y ensayos destructivos puede acabar con el margen que se pretendía ganar.
- ¿Qué comprobaciones adicionales requiere una forma de mano escaneada antes de convertirse en guante de producción?
- Fije la geometría digital aprobada, establezca tolerancias dimensionales y verifique que la trayectoria modificada mantenga película continua, espesor uniforme y curado suficiente en todas las zonas de alta tensión. El escaneo no sustituye la validación del molde ni los controles finales dimensionales y de prestaciones. Una geometría personalizada puede introducir transiciones más bruscas o ángulos de pulverización complicados, por lo que el primer artículo debe someterse a una cualificación controlada en lugar de liberarse solo porque el archivo coincide con la mano del usuario.
- ¿Cómo debe emplearse la afirmación de degradación del caucho natural en una decisión de compra o sostenibilidad?
- Trátela como una hipótesis de material y eliminación, no como un resultado ambiental verificado. Confirme la formulación real, las condiciones de eliminación, el método de ensayo de degradación y el balance de residuos antes de asignar valor de carbono o de fin de vida. El caucho natural puede ser una alternativa útil a algunos sintéticos, pero la afirmación resulta engañosa cuando un tiempo de degradación publicado se presenta como prueba de menor impacto en el ciclo de vida sin una comparación medida.
Fuentes y referencias
- 1.Health Medicine. 3D enables custom rubber gloves. Health Medicine.
- 2.3DPrint.com. (2026, October 21). 3D printing news briefs: October 17, 2026: Affordable housing, bone implants, rubber gloves, & more. 3DPrint.com.
- 3.atpress.ne.jp. (2026, October 21). 3Dプリンティング用エラストマー市場―2026年~2032年の世界市場予測. atpress.ne.jp.
- 4.AZoM. Materials news. AZoM.
- 5.Rubber World. Michelin and the University of Poitiers to inaugurate i-TireLab this November. Rubber World.
- 6.European Rubber Journal. Rubber and tire industry in numbers. European Rubber Journal.
- 7.European Rubber Journal. SaarGummi starts automotive seals production at new India facility. European Rubber Journal.
- 8.Plastech. Technologies. Plastech.