
クランフィールド大学とメディテックは、繰り返しの浸漬浴をデジタル制御のエラストマー配置に置き換えるゴム手袋製造の堆積ルートを開発した。3D-PEP(3D Printer for Elastomeric Products)は、天然ゴムラテックスをフォーマーへ噴射し、堆積中にグローブを内外から加熱して材料を最終形状に加硫させる。
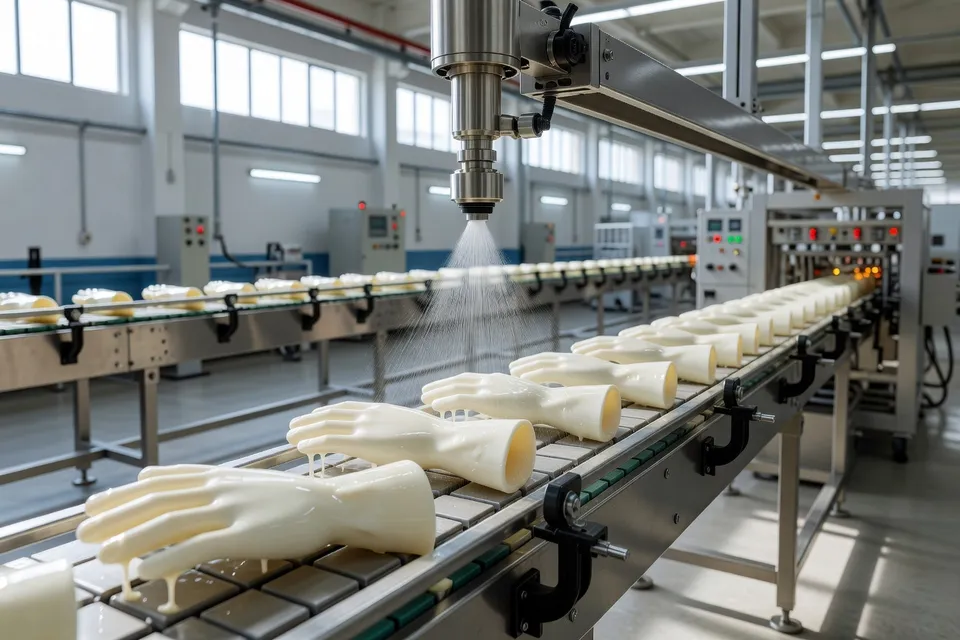
この工程が本質だ。機械は単に固形熱可塑性樹脂を印刷して後でゴムのように振る舞うことを期待するものではない。ラテックス配合物をフォーマー上に置き、硬化を管理する。加工業者にとって、生産の問いは「長い浴槽工程を何枚の同一フォーマーで回せるか」から「小ロットをどれだけ正確に堆積・加熱・離型してフィルム完全性を保つか」に変わる。
報告された結果は実証された手袋製造法で、商業生産速度ではない。プロジェクトは印刷手袋と市販手術用手袋を比較し、バッチサイズと形状への適応性が高いと位置づける。入手可能な報告はライン速度、ラテックススループット、手袋コスト、引裂強度、伸び率、バリア性能、医療適合性検証を示していない。購入や品質チームが浸漬製品を置き換える前に必要とする要件だ。
堆積工程
従来の手袋生産では、フォーマーが複数浴槽を通過し、段階間で乾燥する。この工程は設備、床面積、浴槽管理、ラインを正当化する生産量を必要とする。クランフィールド–メディテック方式は、内部・外部加熱で加硫を支えながら、ゴムをフォームに噴射する。
利点は「3Dプリンティング」というラベルではない。局所材料配置と同時硬化の組み合わせだ。デジタルパスで肉厚分布、手袋形状、ロットサイズを変更でき、新たな浸漬ラインを必要としない。また、ユーザーの手をスキャンしてパーソナライズド手袋を製造する道も開く。
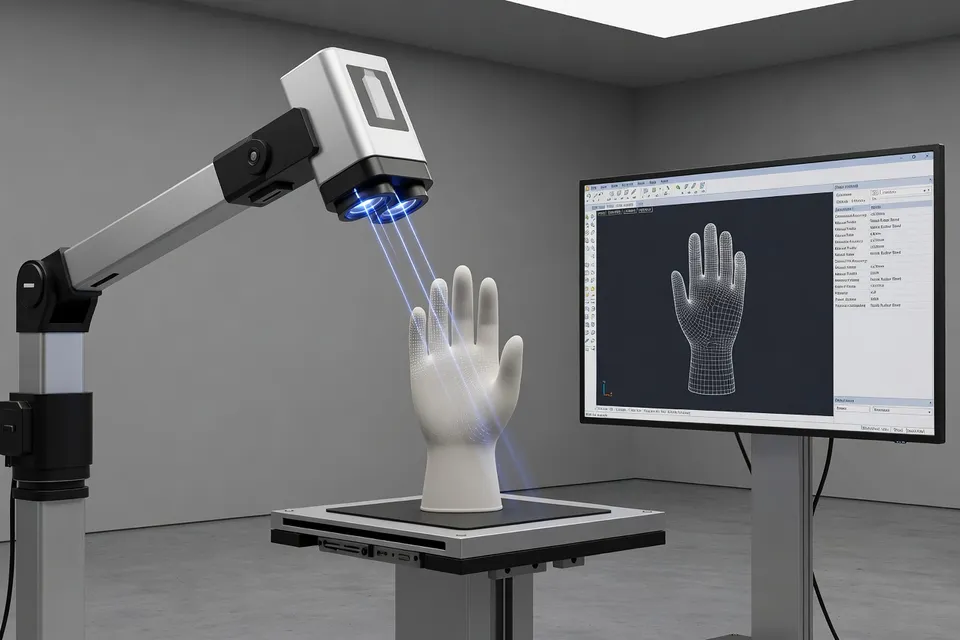
この柔軟性には、より厳格なプロセス制御の負担が伴う。浸漬ラインは浸漬・引き上げ・排水・乾燥で連続フィルムを作る。堆積では噴霧供給、重なり、基材温度、硬化履歴、連続パス間の接着を制御しなければならない。小ロットカスタムの主張は、デジタルファイルを変更できるだけでなく、厚みと硬化の再現性にかかっている。
比較が示すもの
公表された比較は、3D印刷手袋を市販手術用手袋と並べて観察できることを示す。QAが印刷フィルムを参照製品とランク付けできる共通の機械的・バリアデータセットは提供していない。フィルム表面画像は仕上がりの比較を示すが、視覚比較は仕様ではない。
この区別は重要だ。手袋性能は複合材料の問題だからだ。天然ゴムラテックスは連続フィルムを形成し、必要な加硫状態を達成し、伸張・取扱い・使用環境との接触に耐えなければならない。粗い表面、局所的な厚み変動、硬化不足、過剰硬化はそれぞれ、印刷後に手袋が無傷に見えても破壊モードになり得る。
プロジェクトチームは天然ゴムを合成代替品に対する持続可能性優位性として提示し、約1年で分解すると述べる。これは廃棄条件と実際の配合に依存する材料主張だ。植物レベルの炭素や最終処分結果に変換すべきではない。報告は測定されたライフサイクル比較、分解プロトコル、浸漬手袋との廃棄物バランスを提供していない。
まだ動かすべき数値
報告された比較には印刷手袋と市販手術用手袋という2つの物体はあるが、共有の数値性能系列はない。したがって証拠は検証済み製品同等性主張ではなく、工程実証を支える。
| 比較対象 | 報告された証拠 | 残る決定事項 |
|---|---|---|
| 3D印刷手袋 | 3D-PEP堆積と工程内加熱で製造 | 厚み、硬化、バリア、機械的適格性 |
| 市販手術用手袋 | 視覚・製品比較として使用 | 一致した試験条件と合格限界 |
印刷手袋はルートが製品を成形できることを証明する。小ロットで同じ仕様を維持できることをまだ証明していない。
次の適格性ゲート
実践的な次の試験では、同じ定義されたラテックス配合から印刷手袋と浸漬手袋をマッチさせて、掌・指・カフ・高歪み領域で厚みをマッピングすべきだ。研究では噴霧速度、パス重なり、フォーマー温度、内外加熱プロファイル、各ロットの硬化時間を記録する必要がある。これらのプロセス変数が、カスタマイズ可能なデジタルパスと再現性のあるゴム製品を結ぶ橋となる。
QAはその後、対象手袋規格の下でバリア、引張、伸び、引裂、老化、ピンホール結果をペアで必要とする。比較にはバッチサイズ窓を含めなければならない。価値提案は単に珍しい手袋を1枚作ることではなく、小ロットを作りながら変動が利点を損なうのを防ぐことにある。
このルートにはカスタム生産の信頼できるメカニズムがある。必要な場所にラテックスを堆積し、部品をデジタルで成形し、製造中に加硫する。これは制御されたパイロットを正当化するのに十分だ。印刷手袋を浸漬手術用手袋の商業代替品と呼ぶには不十分だ。次のゲートは厚み、硬化、バリア限界に結びついた文書化された再現性試験だ。それらの測定が完了するまで、デジタル堆積は有望なバッチ制御法であって、完成したゴム手袋適格性ではない。
編集部の見解
- デジタル堆積ラテックス手袋を再現可能とみなす前に、どのパラメータを管理する必要があるか
- 各ロットでスプレー速度、パス重なり、フォーマー温度、内外加熱プロファイル、硬化時間を記録する。次に平均ではなく、手のひら・指・カフ・高歪み部の厚み分布を測定する。ファイルが同じでも局所的な重なりずれや温度変動で薄肉・未硬化・過硬化が発生しやすい。デジタルパス制御は、これらの値に担当者と許容範囲が明記されて初めて意味を持つ。
- 一度成功した印刷で、ディップ式外科用手袋を置き換えられるか
- できない。印刷成功は成形できたことを示すだけで、規格を満たす保証ではない。同一ラテックス配合で印刷品とディップ品を並行生産し、バリア性・引張強度・伸び・引裂・耐老化・ピンホール試験で比較する必要がある。外観が似ているだけでは合格しない。
- 小ロットカスタム品が本当のコストメリットを生むのはどんな場合か
- まず必要なロットサイズ範囲を定め、ディップ工程の設備・床面積・浴管理・乾燥・段取り費用と総コストを比較する。小ロットでもスクラップ・手直し・検査工数が跳ね上がらなければメリットが出る。輸送費やラインサイズの削減だけでは根拠にならない。
- 手形スキャンから生産用手袋にするには、どんな追加検証が必要か
- 承認した形状を固定し、公差を定めた上で、変更後のパスが連続膜・均一厚み・十分な硬化を高歪み部まで確保できるか確認する。スキャンだけではフォーマー検証や最終性能試験を省略できない。独自形状は急な肉厚変化や噴射角度の問題を生みやすいため、初回品は通常の資格取得品として扱う。
- 天然ゴム分解性主張を調達やサステナビリティ判断でどう扱うべきか
- 分解性主張は材料・廃棄の仮説として記録し、実際の配合・廃棄条件・試験方法・廃棄物収支を確認してから炭素価値や最終処分評価に用いる。天然ゴムが合成材の代替になり得る場合もあるが、分解時間だけを根拠にライフサイクル影響が低いとみなすのは誤りである。
出典・参考文献
- 1.Health Medicine. 3D enables custom rubber gloves. Health Medicine.
- 2.3DPrint.com. (2026, October 21). 3D printing news briefs: October 17, 2026: Affordable housing, bone implants, rubber gloves, & more. 3DPrint.com.
- 3.atpress.ne.jp. (2026, October 21). 3Dプリンティング用エラストマー市場―2026年~2032年の世界市場予測. atpress.ne.jp.
- 4.AZoM. Materials news. AZoM.
- 5.Rubber World. Michelin and the University of Poitiers to inaugurate i-TireLab this November. Rubber World.
- 6.European Rubber Journal. Rubber and tire industry in numbers. European Rubber Journal.
- 7.European Rubber Journal. SaarGummi starts automotive seals production at new India facility. European Rubber Journal.
- 8.Plastech. Technologies. Plastech.