
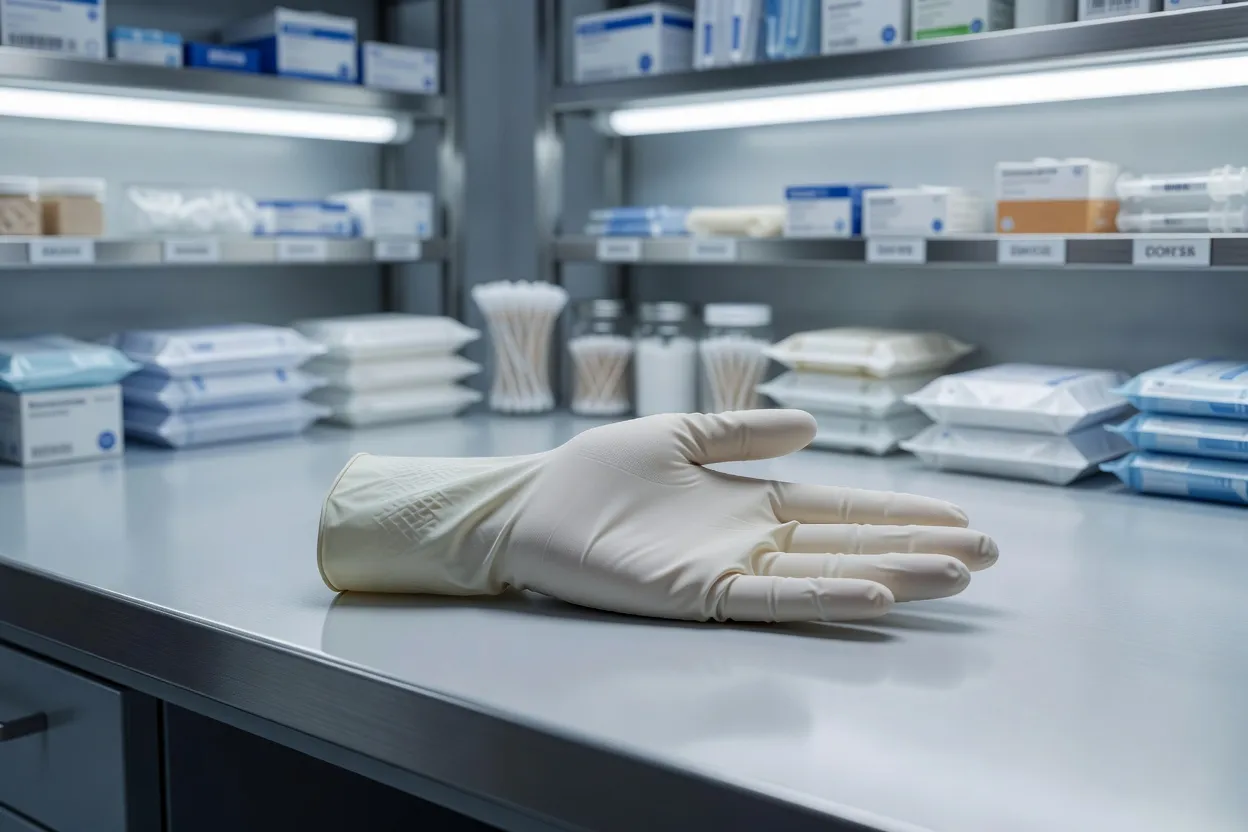
克蘭菲爾德大學與Meditech開發出一種基於沉積的橡膠手套製造途徑,以數位控制的彈性體放置取代重複浸漬浴槽。3D-PEP(彈性產品3D列印機)將天然橡膠乳膠噴塗在模型上,並在沉積過程中從內外兩側加熱手套,使材料硫化成最終形狀。
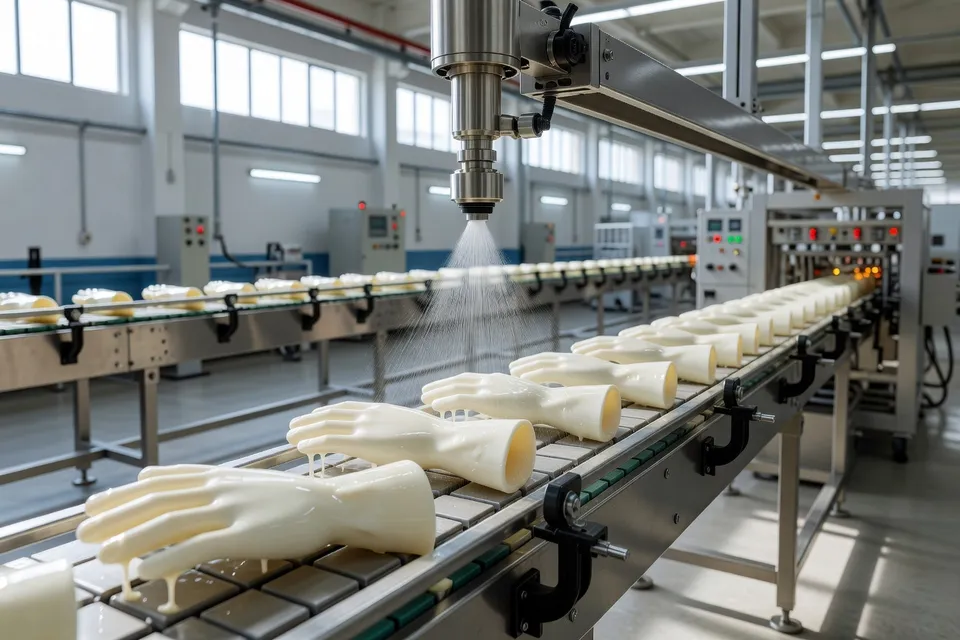
這道製程步驟就是重點所在。機器並非單純列印固體熱塑性塑膠,期待它日後表現得像橡膠,而是放置乳膠配方並在模型上控制固化。對加工商而言,這把生產問題從「多少相同模型能通過長浴槽序列」轉變為「較小批次能多精準地沉積、加熱並釋放,同時不失去膜完整性」。
已報導的成果是一種已示範的手套製造方法,而非商業生產速率。該專案將列印手套與商用外科手套進行比較,並將此方法描述為更能適應批次大小與幾何形狀。現有報告並未確立生產線速度、乳膠產出量、手套成本、抗撕裂強度、伸長率、阻隔性能或經認證的醫用合規性。這些仍是採購或品管團隊在取代浸漬產品前仍需通過的門檻。
沉積步驟
傳統手套生產使用模型通過多個浴槽,並在各階段之間乾燥。這種序列讓工廠必須投入設備、廠房空間、浴槽控制,以及足以支撐生產線的產量。克蘭菲爾德-Meditech方法則改為將橡膠噴塗在模型上,同時內外加熱支援在建構過程中硫化。
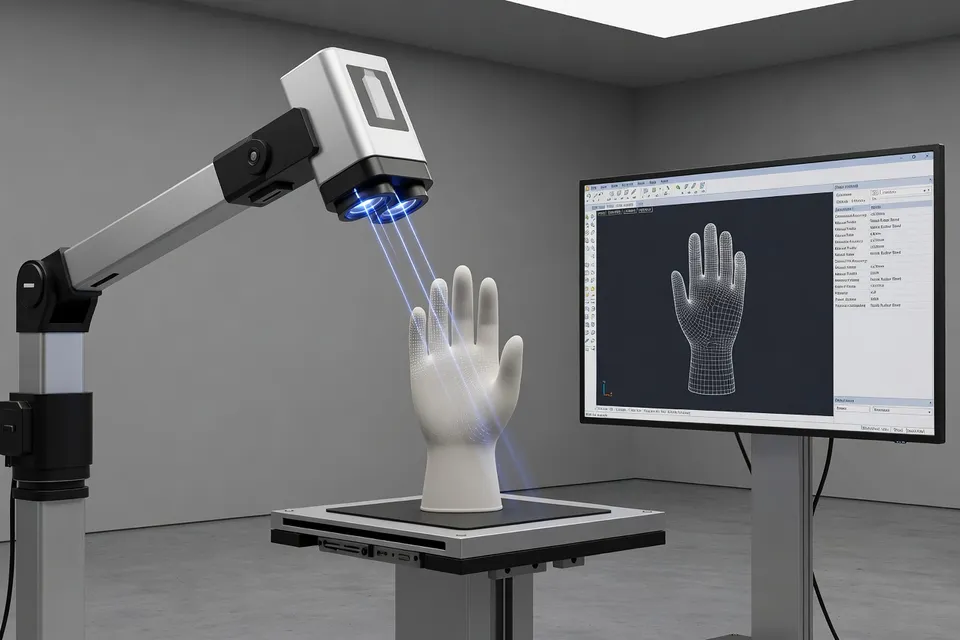
好處不在於「3D列印」這個標籤,而在於局部材料放置與同步固化的結合。數位路徑可改變壁厚分布、手套形狀或批次大小,而無需製作新浸漬線。它也開闢出針對單手產品的途徑:該專案描述掃描使用者手部並製作個人化手套。
這種彈性伴隨更嚴格的製程控制負擔。浸漬線透過浸入、提拉、排水與乾燥形成連續膜。沉積則必須控制噴塗輸送、重疊、基材溫度、固化歷程,以及各道噴塗之間的結合。因此,任何宣稱較小客製批次的說法,都取決於可重複的厚度與固化,而不僅是能改變數位檔案。
比較所確立的內容
已公布的比較顯示可製作3D列印手套,並與商用外科手套並列檢視。它並未提供共同的機械或阻隔數據集,讓品管能將列印膜與參考產品進行排名。膜表面影像顯示表面光澤的比較,但視覺比較並非規格。
這種區別很重要,因為手套性能是耦合的材料問題。天然橡膠乳膠必須形成連續膜、達到所需的硫化狀態,並承受拉伸、操作以及與目標環境的接觸。即使手套在列印後看起來完整,較粗糙的表面、局部厚度變化、固化不足或過度固化,仍可能成為失效模式。
專案團隊也將天然橡膠呈現為相對於合成替代品的永續優勢,並表示該材料約一年內可降解。這是一項材料主張,其實用性取決於廢棄條件與實際配方。不應將其轉化為工廠層級的碳或生命終期結果:報告並未提供與浸漬手套相比的測量生命週期比較、降解協議或廢棄物平衡。
仍需移動的數據
已報導的比較包含兩個物件——列印手套與商用外科手套——但沒有共用的數值性能序列。因此證據支持製程示範,而非已驗證的產品等效性主張。
| 比較物件 | 已報導證據 | 仍待決定事項 |
|---|---|---|
| 3D列印手套 | 以3D-PEP沉積與製程中加熱製作 | 厚度、固化、阻隔與機械鑑定 |
| 商用外科手套 | 作為視覺與產品比較使用 | 匹配的測試條件與接受極限 |
列印手套證明該途徑能成形產品。它尚未證明該途徑能在客製批次中維持相同規格。
下一個鑑定門檻
實際的下一個試驗應使用相同定義的乳膠配方,運行匹配的列印與浸漬手套,並在手掌、手指、袖口與高應變區域映射厚度。研究應記錄每批的噴塗速率、道次重疊、模型溫度、內外加熱曲線與固化時間。這些製程變數是連接可客製化數位路徑與可重複橡膠製品的橋樑。
品管接著需要成對的阻隔、拉伸、伸長率、抗撕裂、老化與針孔結果,符合目標手套標準。比較必須包含批次大小窗口,因為價值主張不僅是製作一隻不尋常的手套,而是製作較小批次而不讓變異抵消效益。
該途徑具備客製生產的可信機制:在需要處沉積乳膠、以數位方式塑造部件,並在製造過程中硫化。這足以證明進行受控試驗的理由,但不足以將列印手套稱為浸漬外科手套的商業替代品。下一個門檻是與厚度、固化與阻隔極限相關的已記錄重複性試驗。在這些測量完成之前,數位沉積是一種有前景的批次控制方法,而非已完成的手套鑑定。
編輯洞察
- 數位沉積乳膠手套要做到批次可重複,必須先把哪些參數鎖定?
- 每個批次都要記錄噴塗速率、行程重疊、前模溫度、內外部加熱曲線和固化時間,再逐一測量手掌、手指、袖口及高應變區的厚度,而不是只看平均值。常見問題是檔案重複完美,卻因局部重疊或溫度偏移產生薄點、未固化或過固化。只有這些設定都有負責人和明確操作範圍,數位路徑控制才有意義。
- 一次列印成功,就能取代傳統浸漬手術手套嗎?
- 不行。一次成功只證明手套能成形,不代表符合產品規格。必須用同一配方同時生產列印與浸漬手套,再比對阻隔性、抗拉強度、伸長率、撕裂、老化及針孔測試結果。外觀相似不算合格,常見錯誤是拿乾淨表面影像代替完整數據。
- 小批量客製何時才算真正省錢,而不是只是換一種做法?
- 先定義目標批量範圍,再把總成本與浸漬法的固定設備、場地、浴槽控制、乾燥及換線成本比較。只有小批量能在不增加廢料、重工或檢驗時間的前提下生產,才算有優勢。單靠運費或產線尺寸節省,不足以建立價值。
- 掃描手形後,還需要做哪些驗證才能投入量產?
- 先凍結核准的數位幾何,訂出尺寸公差,並確認修改後的路徑在所有高應變區仍能維持連續膜、均勻厚度和充分固化。掃描不能取代前模驗證或最終尺寸與性能檢查。客製幾何可能出現尖銳轉折或困難噴角,第一件成品應視為受控的資格認證,而非直接放行。
- 天然橡膠降解聲明該如何用在採購或永續決策上?
- 只能當作材料與廢棄假設,而非已驗證的環境結果。在賦予碳排或終端價值前,必須確認實際配方、廢棄條件、降解測試方法與廢棄物平衡。天然橡膠或許能替代部分合成材料,但若把降解時間當成生命週期影響較低的證明,卻沒有實測比較,就會誤導判斷。
來源與參考
- 1.Health Medicine. 3D enables custom rubber gloves. Health Medicine.
- 2.3DPrint.com. (2026, October 21). 3D printing news briefs: October 17, 2026: Affordable housing, bone implants, rubber gloves, & more. 3DPrint.com.
- 3.atpress.ne.jp. (2026, October 21). 3Dプリンティング用エラストマー市場―2026年~2032年の世界市場予測. atpress.ne.jp.
- 4.AZoM. Materials news. AZoM.
- 5.Rubber World. Michelin and the University of Poitiers to inaugurate i-TireLab this November. Rubber World.
- 6.European Rubber Journal. Rubber and tire industry in numbers. European Rubber Journal.
- 7.European Rubber Journal. SaarGummi starts automotive seals production at new India facility. European Rubber Journal.
- 8.Plastech. Technologies. Plastech.