
CEATのチェンナイタイヤ工場は適応型ゴム混練に具体的な数値を記録した。サイクルタイム18%短縮、消費電力29%削減、マスターミキサー容量32%増加である。モデルはミキサー配合を汎用「AI」設定に置き換えたわけではない。温度とエネルギー実測値を過去のゴールデンバッチと比較し、ゴムや設備の変動に応じて調整した。
この結果の有用な点はそこにある。天然ゴムはバッチや季節ごとに硬さが一定ではなく、設備温度も一日を通じて変化する。固定の3分指令ではあるバッチには短すぎ、別のバッチには無駄になる。CEATのモデルはタイマーが切れていないからローターを回し続けるのではなく、材料が要求条件に達した時点で判断するよう作られている。
数値はチェンナイ工場の報告で、タイヤ業界全体の基準ではない。CEATはデジタルプログラム全体で工場変換コストを20〜30%削減したとも報告したが、この数字は複数の施策を合わせたもので、混練モデル単独の成果ではない。混練の結果はプロセスエンジニアが管理試験に持ち込める数字である。
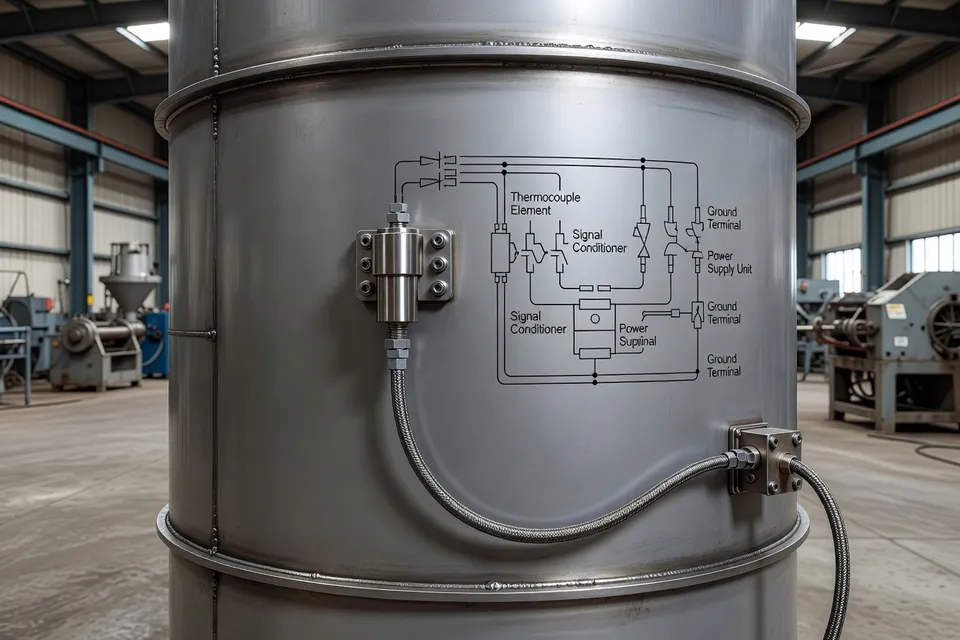
チェンナイの混練ループ
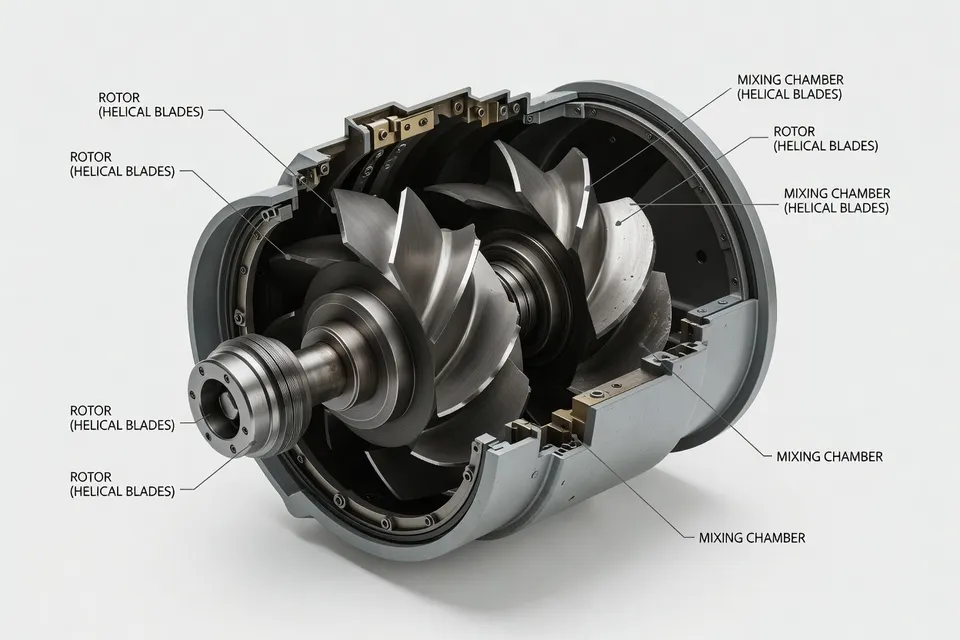
CEAT Tyres(チェンナイ工場を運営するインドのタイヤメーカー)は2021年にセンサー、製造実行システム、生産ダッシュボードを導入してデジタル化を始めた。工場は現在、混練に勾配ブースティング回帰モデルを使っている。モデルは温度とエネルギー消費を監視し、現在のバッチを目標条件を満たした過去バッチと比較する。
これにより従来のタイマーにない2つの信号が制御系に入る。設備の熱状態と化合物に吸収されているエネルギーだ。報告された結果は混練サイクル18%短縮と消費電力29%低減だった。同時にマスターミキサー容量は32%上昇した。
CEATの工場は週平均350種類のタイヤを生産しており、6年前の100種類から増えている。この品種範囲は単一グレードの実証より要求が厳しいが、報告書は基準サイクル長、ミキサーサイズ、バッチ重量、温度上限、不良率を示していない。これらの欠落は重要だ。同じ化合物系、ローター構成、エンドポイント試験が使われたかどうかを確認しなければ、割合をそのまま移せない。
また、すべてのバッチが品質リスクなく早く終わったことを証明していない。報告された仕組みはライブエンドポイント制御を示唆するが、運用限界とQAリリース基準は明記されていない。したがってプラント試験ではモデル出力とレオメーターまたは同等の化合物合格データ、バッチ間変動、規格外拒否を併せて確認すべきである。
TBR評価
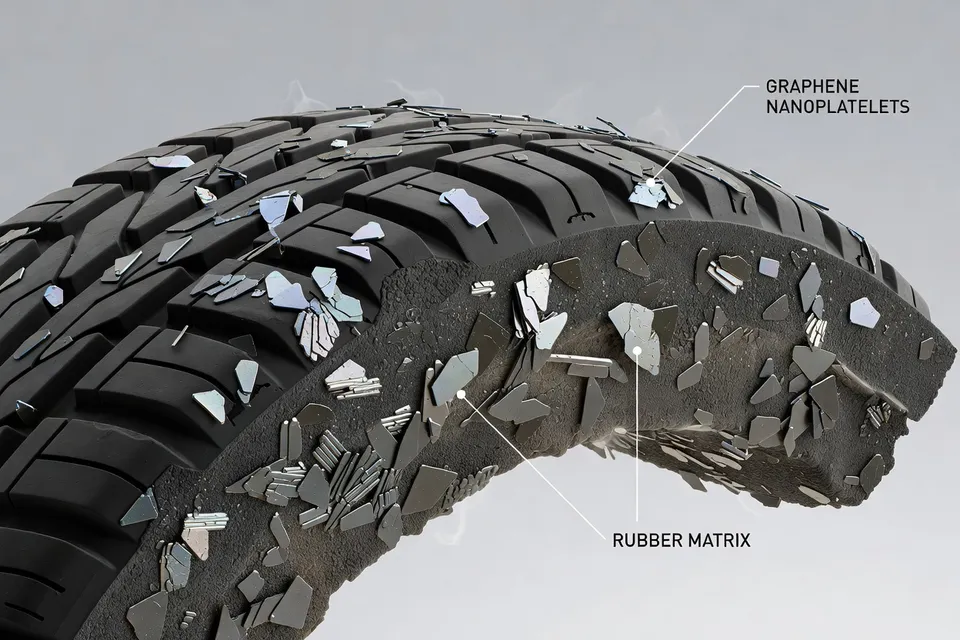
Perpetuus Advanced Materials(南ウェールズの材料サプライヤー)は異なる短縮ルートを報告した。化合物投入を変える方法だ。トラック・バス用ラジアルタイヤ生産を含む工業評価で、同社の表面処理グラフェンナノプレートレットマスターバッチは混練工程を2段階排除し、評価混練時間を約21%短縮し、混練シーケンス全体の電力使用を約45%削減した。
評価では化合物1トンあたり約165kWhの電力節減が報告された。Perpetuusはこの結果を年産1万トンの基準ラインに適用し、マスターバッチコスト前の直接年間プロセス節減を約24万米ドルと試算した。内訳は電力約16.5万米ドル、カーボンブラックロス低減4.5万米ドル、人件費3万米ドルである。
これらの数字はTBR評価内では比較可能だが、CEATのベースライン対新プラント表ではない。材料変更と制御モデル変更は異なる損失に対処している。CEATはミキサー内の動作判断を短縮し、Perpetuusはシーケンスから2段階を除去した。ライン管理者は割合を合算すべきではない。
評価には移転に関する疑問も残る。Perpetuusはマスターバッチが天然ゴム、カーボンブラック、グラフェンナノプレートレットを含む該当化合物配合の重量比90〜95%を供給したと述べている。したがって報告された節減は指定配合と評価に結びついており、配合変更なしのレシピには当てはまらない。工程を除去する前に分散、加硫挙動、物性、完成化合物の承認を確認する必要がある。
工場主張はまだ試験段階
ZC Rubber(中国のタイヤメーカー、中策橡胶集団)は2026年9月に杭州5Gスマートファクトリープロジェクトの第2期ゴム混練工場で試運転を開始した。第2期投資額は18億元(約2億3千万ユーロ)とされ、2期合計で32億元に達した。第1期は2023年12月に稼働し、年産能力1000万本だった。
ZC Rubberは自動化と生産技術向上により効率と品質を高め、労働力とエネルギー消費を低減する設計だと述べた。ただし混練ユニットは試運転に入った段階で、サイクルタイムやエネルギーに関する測定済み数値は伴っていない。基準値、メーター読値、バッチ比較、QAリリース結果もスタートアップ通知には記載されていない。
この区別は見出し判断に残すべきである。試運転工場は設備が動いていることを示せるが、それだけでトンあたりエネルギー、サイクルタイム、変動が改善したことを確立できない。杭州から次に有用な文書はミキサー配合、バッチ重量、kWh/トン、サイクルタイム、品質判定を伴った生産ロットである。
次回試験で測定すべき項目
2つの定量化事例から導ける狭い結論は、データ駆動型エンドポイント制御と配合変更のいずれも混練作業を削減できるが、結果は互換性がないというものだ。CEATはライブ変数、モデル種類、3つの工場成果を明示しているため、プロセス制御の事例としてより強い。Perpetuusは定義されたTBR評価とエネルギー数値で substantial な材料加工主張を提供するが、配合変更は結果に付随しなければならない。
プロセッサーにとって受入パッケージは単純である。変更前後に同一化合物、ミキサー、バッチサイズ、開始温度、エンドポイント規則、サイクルタイム、kWh/トンを記録する。バッチ数、不合格バッチ数、再加工、最終QA判定を加える。2段階を除去する場合は、化合物および加硫タイヤ試験が承認仕様内にあることを確認してから試験ロットをリリースする。
これらの記録が得られるまで、CEATの18%、29%、32%は試験価値のある工場結果であり、Perpetuusの21%、45%、165kWh/トンは同社の工業評価に結びつき、ZC Rubberの低エネルギー主張は測定済み成果ではなくスタートアップ目標のままとすべきである。
編集部の見解
- 適応型混合モデルが混合時間を短縮する前に、何を証明する必要があるか?
- モデルが承認されたコンパウンドのエンドポイントと結びついていない限り、短いサイクルを拒否する。同じレシピを十分なバッチで回し、ゴムの柔らかさ、ミキサー温度、ローター負荷、通常の設備変動を捉えた上で、モデル判断をレオメーターまたは同等の合格データと照合する。よくある失敗は、過去の「ゴールデンバッチ」をそのまま普遍的な基準とみなすことだ。モデルが温度とエネルギーシグネチャを認識しても、レシピ系統やエンドポイント試験が変わっていれば、分散や加硫が十分でないまま停止する。
- 短縮したゴム混合サイクルの事業性評価に必要な測定値はどれか?
- マッチしたバッチでのサイクルタイムとkWh/tを求め、工場全体の変換コスト率は使わない。ミキサー機番、バッチ重量、コンパウンド系統、開始・終了温度、不合格バッチ数、リワーク量、最終QA判定をエネルギー計測値と併せて記録する。サイクル短縮が利益に見えても、不合格やリワーク、未満載バッチで相殺される場合がある。下流工程が追加生産量を吸収できるかも確認が必要だ。
- ソフトウェアが混合判断を変えるとき、エンドポイント設定値の責任者は誰か?
- エンドポイントルールを承認するプロセス責任者と、リリースを止められる品質責任者を明記する。モデルは実測温度とエネルギー吸収で停止を提案できるが、レシピ上限、アラーム閾値、センサー検証、変更管理記録は依然としてプラントの運用体系に属する。ダッシュボードが既定で権限を持つ状態にしない。温度プローブのドリフトや新コンパウンド系統で、安定して見えた推奨が危険になる。
- マスターバッチ再配合による節約とモデルベース混合の節約を組み合わせられるか?
- できない。2つの試行は分けて行う。一方はコンパウンド組成を変え、もう一方は混合判断を変えるためだ。工程を削減する場合は、分散、加硫挙動、物性、製品承認を確認してから人件費や電力削減を計上する。同じ短縮分を二重計上しやすく、材料変更に伴う品質・承認負担は制御モデル結果では考慮されていない。
- スマートファクトリーの混合トライアルでもまだ証明できないことは何か?
- 効率主張を受け入れる前にロット単位の記録を求める。レシピ、バッチ重量、サイクルタイム、kWh/t、バッチ比較、QA判定が必要だ。試行生産で稼働している設備は、試運転の成功を証明するだけで、エネルギー低減やばらつき縮小を証明しない。残るリスクは明らかで、立ち上げ条件が通常より管理されやすく、ベースラインメーターと合格品データがなければ、拡大できる改善とは言えない。
出典・参考文献
- 1.The Times of India. (2026, October 2). Machine learning for machines: This tyre factory’s efficiency soars. The Times of India.
- 2.DIH Luxembourg Digital Innovation Hub. (2026, October 24). How energy-based maintenance cut downtime and costs in tyre manufacturing. DIH Luxembourg Digital Innovation Hub.
- 3.Sohu. (2026, September 27). 密炼机技术升级:2026年橡胶混炼效率提升的关键路径. Sohu.
- 4.EIN Presswire. Perpetuus GNP masterbatch cuts truck tyre mixing time by 21% and mixing energy by 45%. EIN Presswire.
- 5.European Rubber Journal. ZC Rubber advances 5G factory with mixing plant start-up. European Rubber Journal.
- 6.The Asia Business Daily. The Asia Business Daily. The Asia Business Daily.
- 7.Bridgestone Corporation. Bridgestone Corporation. Bridgestone Corporation.
- 8.Futubull News. Held the 16th Bridgestone Group Global TQM Conference. Futubull News.