
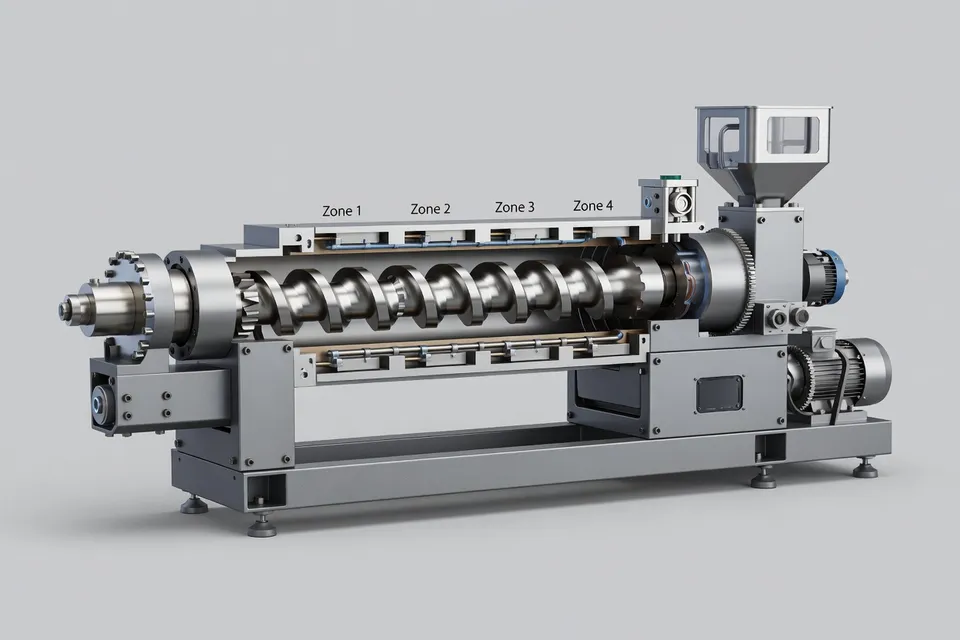
Un analizador Raman de proceso combinado con una extrusora de doble husillo a escala de laboratorio ha hecho visible una distinción útil: la temperatura del cilindro, la velocidad del husillo, el par, la presión y la velocidad de alimentación describen lo que hace la máquina, pero no prueban directamente lo que hace el polímero dentro del cilindro. En el cambio LDPE a PLA reportado, las características Raman asociadas al PLA aparecieron unos 30 segundos después del punto de medición, mientras que las del LDPE disminuyeron. Los espectros se estabilizaron en la región del PLA tras aproximadamente 84 segundos bajo esas condiciones experimentales específicas.
Ese es el valor práctico del monitoreo Raman en línea. No sustituye a las variables de proceso ni a los ensayos de laboratorio. Añade una señal del estado del material entre la extrusora y el laboratorio, donde el procesador puede ver si un cambio de resina sigue en movimiento, si ha ocurrido una transición física o si una formulación reactiva ha alcanzado una condición estable.
La señal de cambio
El estudio de extrusión comparó polietileno de baja densidad con ácido poliláctico en un sistema de doble husillo. Los dos materiales produjeron respuestas Raman distinguibles, lo que permitió seguir la transición sin esperar el muestreo aguas abajo. La señal del LDPE también cambió al fundirse los pellets cristalinos, por lo que el instrumento respondió tanto a la identidad del polímero como al estado físico.
Los investigadores aplicaron análisis de componentes principales para reducir la variación espectral a una tendencia temporal. Las primeras mediciones ocuparon la región del LDPE. Las mediciones posteriores se desplazaron hacia la región del PLA hasta que la respuesta se estabilizó en el clúster del PLA. El resultado es más útil que una muestra simple de aprobado o reprobado porque muestra el movimiento a través del proceso.
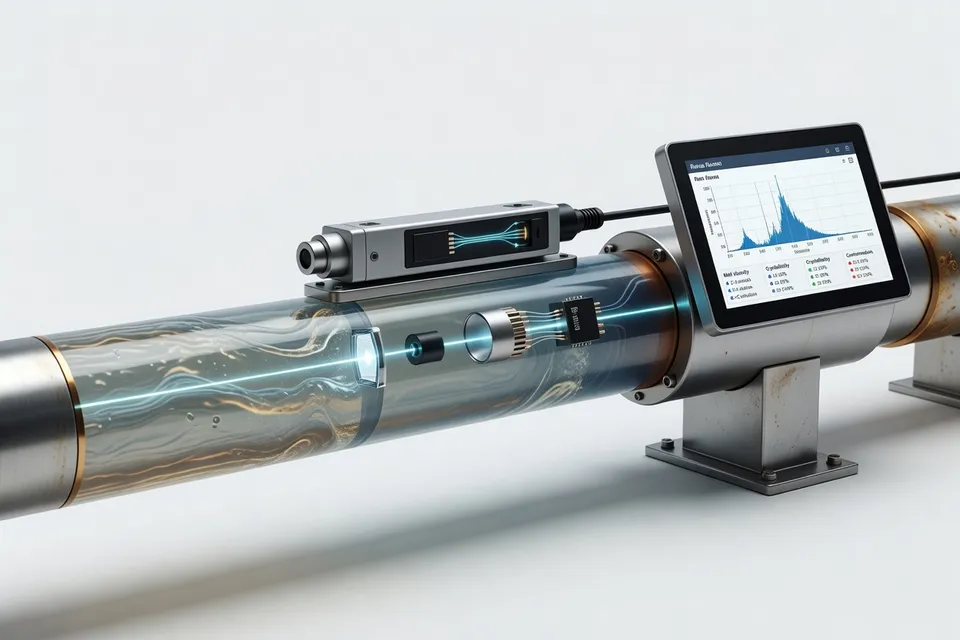
Los 30 segundos de aparición de características relacionadas con el PLA y el punto de estabilización de aproximadamente 84 segundos no son especificaciones de producción. Pertenecen a los materiales, equipos y condiciones de operación ensayados. Un diseño de husillo diferente, velocidad de alimentación, distribución de tiempo de residencia o nivel de humedad de la resina podrían modificar ambos valores. Por tanto, el control de calidad debe tratarlos como un método de medición demostrado, no como un temporizador universal de cambio.
La pregunta sin resolver es qué sistemas de producción aceptarían como punto final estable. La convergencia Raman puede mostrar que la respuesta espectral medida ha dejado de cambiar bajo una condición definida. No establece por sí sola la calidad del pellet, el rendimiento mecánico, la aprobación de color ni la capacidad de proceso a largo plazo.
El punto final de extrusión reactiva
El mismo problema de medición aparece en la extrusión reactiva. Un estudio de aplicación de seminario web combinó un analizador Raman de proceso Thermo Scientific MarqMetrix All-In-One con un Thermo Scientific HAAKE MiniLab 3. El flujo de trabajo emparejó datos Raman continuos con mediciones reológicas durante la plastificación del almidón.
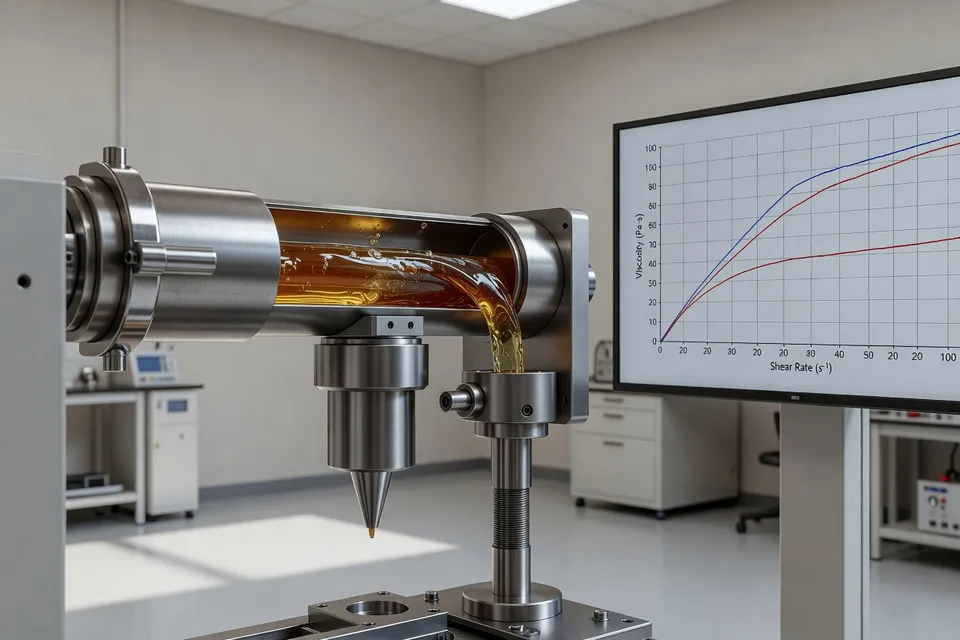
La extrusión reactiva suele ejecutarse hasta un tiempo predeterminado incluso cuando el material puede estabilizarse antes. El estudio de aplicación comparó el enfoque convencional de 15 minutos con una visión del punto de estabilización guiada por la medición. Raman siguió los cambios moleculares mientras la reología siguió la viscosidad, dando al operador dos señales relacionadas pero distintas: una más cercana al cambio químico o estructural y otra ligada al comportamiento de flujo.
Esa combinación es la propuesta más sólida. Raman solo puede mostrar que los espectros convergen. La reología puede comprobar si la respuesta del material también se ha estabilizado dentro del rango de flujo requerido. Si las dos señales discrepan, el punto final no está listo para liberación automática. Un espectro estable con viscosidad derivando sería una advertencia de proceso, no una respuesta final.
El webinar describe esto como un flujo de trabajo a escala de laboratorio que puede respaldar decisiones de punto final y desarrollo de proceso. No establece un resultado de producción comercial, una reducción validada del tiempo de ciclo ni una regla universal de estabilización. Esas afirmaciones requerirían una formulación definida, ejecuciones repetidas, una ubicación de sonda a escala de producción y un límite de cualificación que vincule las señales medidas con la especificación del material terminado.
El límite de control de color
La compounding de policarbonato muestra por qué el monitoreo directo del material podría importar incluso cuando la formulación no ha cambiado. Un estudio que usó una mezcla transparente de policarbonato y pigmento rojo de letdown varió la temperatura de extrusión, la velocidad del husillo y la velocidad de alimentación, luego evaluó el color con valores CIE L*, a*, b* y ΔE*.
A velocidad de husillo constante de 750 rpm, la menor diferencia de color modelada ocurrió cerca de 260 °C con una velocidad de alimentación entre 24 y 28 kg/h. Temperaturas superiores a aproximadamente 265 °C o velocidades de alimentación inferiores a 22 kg/h podrían desplazar el proceso hacia valores más altos de ΔE* dentro de la ventana estudiada. A unas 800 rpm, la mejora al aumentar la velocidad del husillo empezó a disminuir, lo que indica que el aporte adicional de cizalla y térmico podría compensar una mejor dispersión del pigmento mediante degradación u otra inestabilidad.
Las cifras pertenecen a ese sistema de policarbonato y su ventana de procesamiento modelada. No son ajustes universales para la compounding de PC. El peso molecular de la resina, la química del pigmento, el paquete de aditivos, el diseño del husillo, el tiempo de residencia y la geometría del equipo pueden desplazar el óptimo.
El estudio suministra aún así una lección clara de control. La variación de color no siempre es un problema de concentrado. La temperatura, la cizalla y la velocidad de alimentación alteran la viscosidad de la masa fundida y la dispersión del pigmento, de modo que una formulación puede coincidir en una corrida y fallar en otra con la misma concentración de pigmento. Una señal Raman podría ayudar a identificar cambios del material durante el procesamiento, pero el estudio de color reportado no demostró control de color basado en Raman. ΔE* sigue siendo el resultado de calidad que el convertidor debe cualificar.
La puerta de cualificación
Para los procesadores, el siguiente paso no es instalar una sonda y confiar en el primer trazo que parezca estable. Es conectar el trazo a un límite de material. Los ensayos de cambio deben verificar el tiempo desde el cambio de alimentación hasta la transición espectral y la repetibilidad del punto de estabilización. Los ensayos de extrusión reactiva deben comparar la convergencia Raman con la viscosidad, el par y los ensayos del producto terminado. Los ensayos de color deben comprobar si alguna señal en línea predice ΔE* en toda la ventana aprobada de temperatura, velocidad y velocidad de alimentación.
La tecnología ha ganado un lugar en el desarrollo de procesos porque mide el material mientras este sigue en movimiento. La afirmación comercial sigue siendo más estrecha: el trabajo reportado demuestra visibilidad en el cambio del polímero y una ruta hacia mejores decisiones de punto final, no un reemplazo cualificado de los ensayos aguas abajo. La puerta de escalado es clara: repetir la medición en la extrusora de producción, definir las bandas espectrales y reológicas aceptables y mostrar que esas bandas predicen las especificaciones de resina, flujo y color que la planta realmente libera.
Análisis editorial
- ¿Sirve una traza Raman estable para liberar un cambio de extrusión?
- No. Usa la traza solo para saber cuándo deja de moverse la respuesta del material y, después, verifica identidad de resina, comportamiento de flujo, color y cualquier especificación downstream que defina la liberación. El error habitual es tomar el punto de estabilización de un tornillo, una tasa de alimentación y una distribución de tiempo de residencia como temporizador universal; otra línea puede mostrar espectro estable antes de terminar la purga o mientras aún queda material fuera de especificación.
- ¿Qué hay que calificar antes de usar Raman y reología para controlar el final de una extrusión reactiva?
- Define la regla de aceptación antes del ensayo: banda Raman, rango de viscosidad, comportamiento de par o presión y ensayos del material terminado. Repite el ciclo en arranque y variación normal, no solo en una corrida limpia de laboratorio. Si el espectro converge mientras la viscosidad sigue derivando, retiene el material.
- ¿Qué variables de producción pueden desplazar el tiempo de cambio observado por Raman?
- Revisa diseño de tornillo, tasa de alimentación, distribución de tiempo de residencia, ubicación de la sonda y condición de la resina antes de fijar un valor de tiempo. La humedad y la fusión incompleta también alteran la respuesta espectral. Los intervalos de aparición y estabilización publicados corresponden a un material y una ventana operativa concreta, no a una especificación de producción.
- ¿Puede la señal Raman en línea sustituir el ensayo ΔE* para controlar el color en compounding?
- No. Mantén ΔE* como resultado de color cualificado y comprueba si la señal en línea lo predice dentro de la ventana aprobada de temperatura, velocidad de tornillo y tasa de alimentación. La temperatura y el cizallamiento pueden modificar viscosidad, dispersión y degradación aunque la concentración de pigmento no cambie.
- ¿Qué datos debe registrar un procesador antes de pasar el monitoreo Raman de desarrollo a una extrusora de producción?
- Registra los espectros junto con los cambios de alimentación, par, presión, velocidad de tornillo, tasa de alimentación, tiempo de residencia, viscosidad cuando proceda y resultados del producto terminado a lo largo de varios ciclos. Fija la ubicación de la sonda y asigna un responsable de la regla de punto final antes de plantear automatización.
Fuentes y referencias
- 1.Montoya, J. (2026, October 28). In-line Raman spectroscopy reveals material changes during extrusion. Plastics Engineering.
- 2.SPE, a division of PLASTICS. (2026, October 22). Fall Polymer Insights Series Part 2—Process insight: Real-time Raman and rheology monitoring during reactive extrusion. SPE, a division of PLASTICS.
- 3.Plastics Engineering. (2026, October 28). Equipment. Plastics Engineering.
- 4.Plastics Engineering. Building and construction. Plastics Engineering.
- 5.Plastics Machinery Manufacturing. Latest newsletter. Plastics Machinery Manufacturing.
- 6.ENGEL. Fakuma 2026: Technology gets practical in the ENGEL expert corners. ENGEL.
- 7.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.