
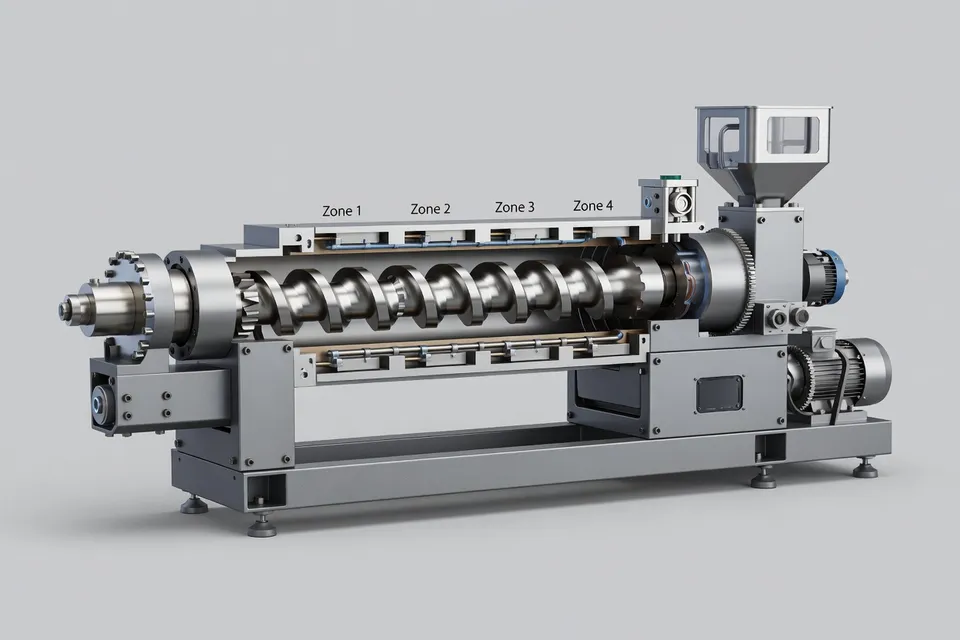
Un analyseur Raman de process associé à une extrudeuse bi-vis à l'échelle laboratoire a rendu visible une distinction utile : la température du fourreau, la vitesse de vis, le couple, la pression et le débit d'alimentation décrivent ce que fait la machine, mais ne prouvent pas directement ce que fait le polymère à l'intérieur du fourreau. Lors du changement LDPE vers PLA rapporté, les signatures Raman associées au PLA sont apparues environ 30 secondes après le point de mesure, tandis que celles du LDPE diminuaient. Les spectres se sont stabilisés dans la zone PLA après environ 84 secondes dans ces conditions expérimentales spécifiques.
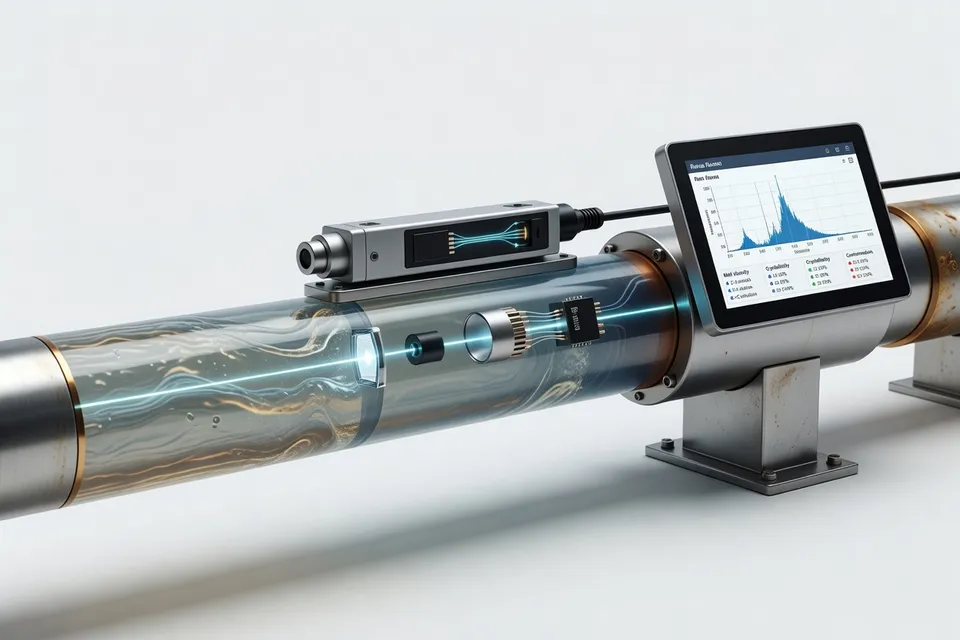
C'est la valeur pratique de la surveillance Raman en ligne. Elle ne remplace ni les variables de process ni les essais en laboratoire. Elle ajoute un signal d'état du matériau entre l'extrudeuse et le laboratoire, permettant au transformateur de voir si un changement de résine est encore en cours, si une transition physique a eu lieu ou si une formulation réactive a atteint un état stable.
Le signal de changement
L'étude d'extrusion a comparé le polyéthylène basse densité à l'acide polylactique dans un système bi-vis. Les deux matériaux ont produit des réponses Raman distinctes, permettant à la mesure de suivre la transition sans attendre un échantillonnage aval. Le signal LDPE a également changé lors de la fusion des granulés cristallins, donc l'instrument a répondu à la fois à l'identité du polymère et à son état physique.
Les chercheurs ont utilisé une analyse en composantes principales pour réduire la variation spectrale en une tendance temporelle. Les premières mesures occupaient la région LDPE. Les mesures suivantes se sont déplacées vers la région PLA jusqu'à ce que la réponse se stabilise dans le cluster PLA. Le résultat est plus utile qu'un simple échantillon passe/échec car il montre le mouvement dans le processus.
Les 30 secondes d'apparition des signatures PLA et le point de stabilisation d'environ 84 secondes ne sont pas des spécifications de production. Ils appartiennent aux matériaux, équipements et conditions opératoires testés. Une conception de vis différente, un débit d'alimentation, une distribution de temps de séjour ou un taux d'humidité de la résine pourraient modifier ces deux valeurs. La QA doit donc les traiter comme une méthode de mesure démontrée, et non comme un minuteur universel de changement.
La question non résolue est ce que les systèmes de production accepteraient comme point final stable. La convergence Raman peut montrer que la réponse spectrale mesurée a cessé de changer dans une condition définie. Elle n'établit pas, à elle seule, la qualité des granulés, les performances mécaniques, l'approbation couleur ou la capacité de process à long terme.
Le point final d'extrusion réactive
Le même problème de mesure apparaît en extrusion réactive. Une étude d'application en webinaire a combiné un analyseur Raman de process Thermo Scientific MarqMetrix All-In-One avec un HAAKE MiniLab 3 Thermo Scientific. Le flux de travail a associé des données Raman continues à des mesures rhéologiques pendant la plastification de l'amidon.
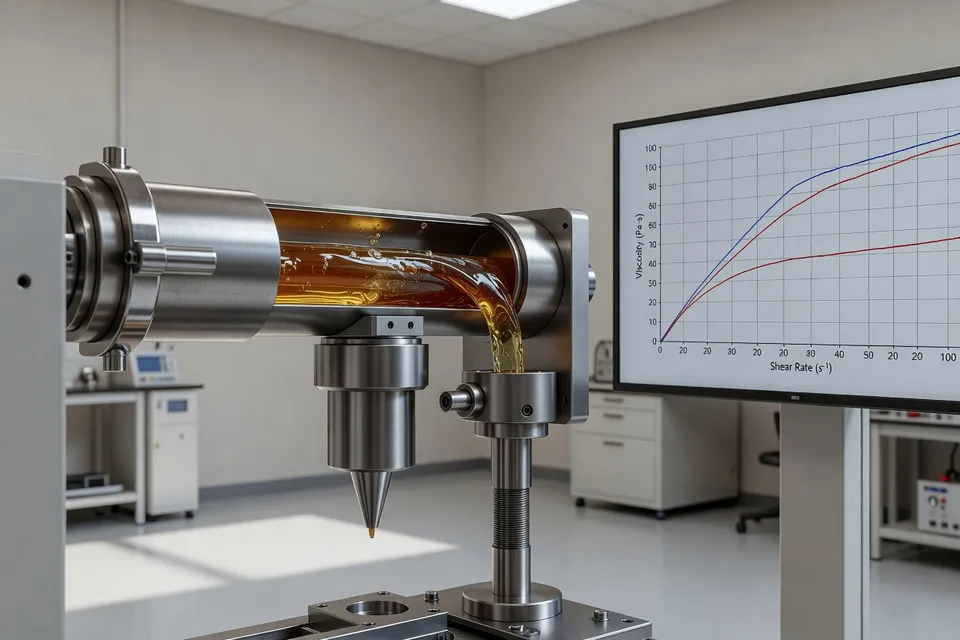
L'extrusion réactive est souvent menée jusqu'à un temps prédéterminé même lorsque le matériau peut se stabiliser plus tôt. L'étude d'application a comparé l'approche classique de 15 minutes avec une vue pilotée par mesure de la stabilisation. Raman a suivi les changements moléculaires tandis que la rhéologie suivait la viscosité, donnant à l'opérateur deux signaux liés mais différents : l'un plus proche du changement chimique ou structural et l'autre lié au comportement d'écoulement.
Cette combinaison est la proposition la plus solide. Raman seul peut montrer que les spectres convergent. La rhéologie peut vérifier si la réponse du matériau s'est également stabilisée dans la plage d'écoulement requise. Si les deux signaux divergent, le point final n'est pas prêt pour une libération automatique. Un spectre stable avec une viscosité dérivante serait un avertissement de process, pas une réponse finale.
Le webinaire décrit cela comme un flux de travail à l'échelle laboratoire pouvant soutenir des décisions de point final et le développement de process. Il n'établit pas un résultat de production commerciale, une réduction validée du temps de cycle ni une règle universelle de stabilisation. Ces affirmations nécessiteraient une formulation définie, des runs répétés, un emplacement de sonde à l'échelle production et une limite de qualification reliant les signaux mesurés à la spécification du matériau fini.
La limite de contrôle couleur
Le compoundage du polycarbonate montre pourquoi la surveillance directe du matériau pourrait compter même lorsque la formulation n'a pas changé. Une étude utilisant un mélange de polycarbonate transparent et un pigment de dilution rouge a fait varier la température d'extrusion, la vitesse de vis et le débit d'alimentation, puis a évalué la couleur avec les valeurs CIE L*, a*, b* et ΔE*.
À une vitesse de vis constante de 750 tr/min, la plus faible différence de couleur modélisée s'est produite près de 260 °C avec un débit entre 24 et 28 kg/h. Des températures supérieures à environ 265 °C ou des débits inférieurs à 22 kg/h pouvaient déplacer le processus vers des valeurs ΔE* plus élevées dans la fenêtre étudiée. À environ 800 tr/min, l'amélioration due à l'augmentation de la vitesse de vis a commencé à diminuer, indiquant qu'un apport supplémentaire de cisaillement et de chaleur pouvait compenser une meilleure dispersion du pigment par dégradation ou autre instabilité.
Les chiffres appartiennent à ce système polycarbonate et à sa fenêtre de process modélisée. Ce ne sont pas des réglages universels pour le compoundage du PC. Le poids moléculaire de la résine, la chimie du pigment, le package d'additifs, la conception de vis, le temps de séjour et la géométrie de l'équipement peuvent tous déplacer l'optimum.
L'étude fournit néanmoins une leçon claire de contrôle. La variation de couleur n'est pas toujours un problème de concentré. La température, le cisaillement et le débit d'alimentation modifient la viscosité du fondu et la dispersion du pigment, donc une formulation peut correspondre dans un lot et ne pas correspondre dans un autre avec la même concentration de pigment. Un signal Raman pourrait aider à identifier les changements de matériau pendant le process, mais l'étude couleur rapportée n'a pas démontré un contrôle couleur basé sur Raman. ΔE* reste le résultat qualité qu'un transformateur doit qualifier.
La porte de qualification
Pour les transformateurs, l'étape suivante n'est pas d'installer une sonde et de faire confiance au premier tracé stable. Il s'agit de relier le tracé à une limite matériau. Les essais de changement doivent vérifier le temps entre le changement d'alimentation et la transition spectrale ainsi que la répétabilité du point de stabilisation. Les essais d'extrusion réactive doivent comparer la convergence Raman avec la viscosité, le couple et les essais sur produit fini. Les essais couleur doivent vérifier si un signal en ligne prédit ΔE* dans la fenêtre approuvée de température, vitesse et débit.
La technologie a gagné sa place dans le développement de process parce qu'elle mesure le matériau pendant qu'il est encore en mouvement. La revendication commerciale reste plus étroite : le travail rapporté démontre une visibilité sur le changement de polymère et une voie vers de meilleures décisions de point final, pas un remplacement qualifié des essais aval. La porte de mise à l'échelle est claire : répéter la mesure sur l'extrudeuse de production, définir les bandes spectrales et rhéologiques acceptables, et montrer que ces bandes prédisent les spécifications de résine, d'écoulement et de couleur que l'usine libère réellement.
Analyses éditoriales
- Une trace Raman stable peut-elle servir de point de libération pour un changement d'extrusion ?
- Non. Utilisez la trace pour repérer quand la réponse du matériau mesuré cesse d'évoluer, puis confirmez l'identité de la résine, son écoulement à l'état fondu, sa couleur et toute spécification aval qui conditionne la libération. L'erreur classique consiste à transformer un point de stabilisation obtenu sur une vis, un débit et une distribution de temps de résidence en minuteur universel ; une autre ligne peut afficher un spectre stable avant la fin de la purge ou alors que du matériau hors spécifications reste en aval.
- Que faut-il qualifier avant que la Raman et la rhéologie puissent piloter un point final d'extrusion réactive ?
- Rédigez la règle d'acceptation avant l'essai : définissez la bande Raman, la plage de viscosité, le couple ou la pression, ainsi que les tests du matériau fini qui doivent concorder. Répétez l'essai en conditions de démarrage et de variation normale, pas seulement en cycle laboratoire propre. Si le spectre converge tandis que la viscosité continue de dériver, retenez le matériau ; le risque est de prendre la stabilisation chimique ou structurale pour une preuve que l'écoulement et les performances produit sont aussi stabilisés.
- Quelles variables de production peuvent modifier le temps de changement observé par Raman ?
- Vérifiez la conception de la vis, le débit d'alimentation, la distribution des temps de résidence, l'emplacement de la sonde et l'état de la résine avant d'attribuer une valeur de temps. L'humidité et la fusion incomplète peuvent aussi modifier la réponse spectrale. Les intervalles d'apparition et de stabilisation rapportés concernent un matériau et une fenêtre de fonctionnement donnés, pas une spécification de production ; les reporter dans un dossier de lot risque de raccourcir la purge nominale alors que la ligne contient encore du polymère mélangé ou thermiquement différent.
- Un signal Raman en ligne peut-il remplacer l'essai ΔE* pour piloter la couleur en compoundage ?
- Non. Conservez ΔE* comme résultat couleur qualifié et vérifiez si le signal en ligne le prédit bien dans la fenêtre de température, vitesse de vis et débit validée. La température et le cisaillement peuvent modifier la viscosité, la dispersion et la dégradation même quand la concentration de pigment reste identique ; un signal stable ne garantit donc pas automatiquement l'approbation couleur.
- Quelles données un transformateur doit-il collecter avant de passer la surveillance Raman du développement à une extrudeuse de production ?
- Enregistrez les spectres en parallèle des changements d'alimentation, du couple, de la pression, de la vitesse de vis, du débit, du temps de résidence, de la viscosité quand pertinent, et des résultats produit fini sur plusieurs cycles répétés. Fixez l'emplacement de la sonde et désignez un responsable unique de la règle de fin de point avant d'envisager l'automatisation. Le risque est de collecter de belles traces sans les lier à une limite de libération : la production dispose alors d'un tableau de bord qui montre le mouvement mais ne décide pas si le matériau est acceptable.
Sources et références
- 1.Montoya, J. (2026, October 28). In-line Raman spectroscopy reveals material changes during extrusion. Plastics Engineering.
- 2.SPE, a division of PLASTICS. (2026, October 22). Fall Polymer Insights Series Part 2—Process insight: Real-time Raman and rheology monitoring during reactive extrusion. SPE, a division of PLASTICS.
- 3.Plastics Engineering. (2026, October 28). Equipment. Plastics Engineering.
- 4.Plastics Engineering. Building and construction. Plastics Engineering.
- 5.Plastics Machinery Manufacturing. Latest newsletter. Plastics Machinery Manufacturing.
- 6.ENGEL. Fakuma 2026: Technology gets practical in the ENGEL expert corners. ENGEL.
- 7.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.