
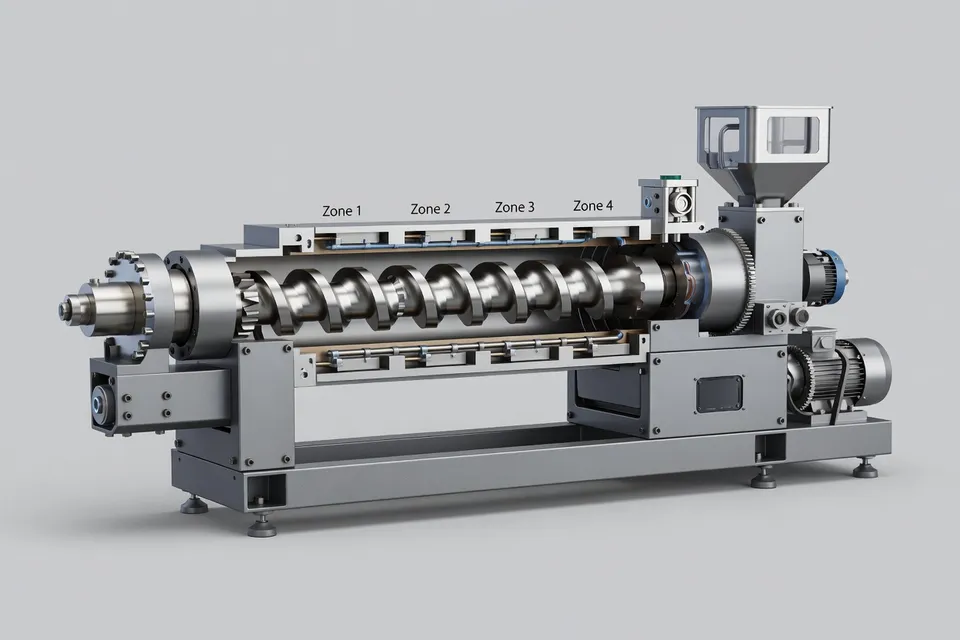
プロセスRamanアナライザーを実験室規模の二軸押出機と組み合わせることで、有用な区別が明らかになった。バレル温度、スクリュー速度、トルク、圧力、供給速度は機械の動作を記述するが、バレル内のポリマーの挙動を直接証明するものではない。報告されたLDPEからPLAへの切り替えでは、PLAに関連するRaman特徴が測定点の約30秒後に現れ、LDPE特徴は減少した。スペクトルはこれらの実験条件で約84秒後にPLA領域で安定した。
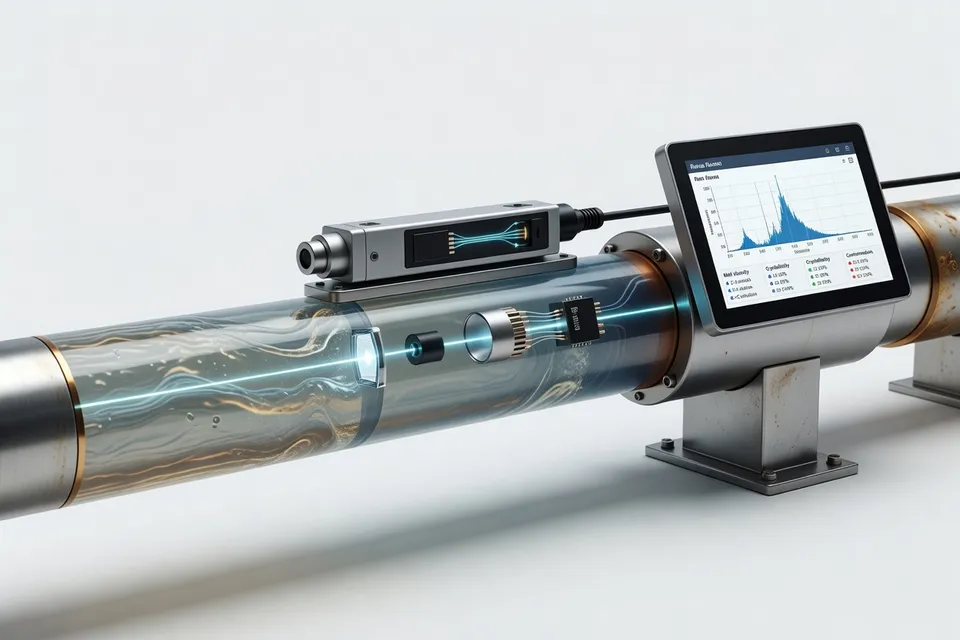
これがインラインRamanモニタリングの実用的な価値である。プロセス変数や実験室試験に取って代わるものではなく、押出機と実験室の間に材料状態信号を追加し、樹脂切り替えがまだ進行中か、物理的転移が発生したか、反応性配合が安定した状態に達したかを確認できる。
切り替え信号
押出研究では、二軸システムで低密度ポリエチレンとポリ乳酸を比較した。2つの材料は区別可能なRaman応答を生み、下流サンプリングを待たずに測定で転移を追跡できた。LDPE信号は結晶性ペレットが溶融した際にも変化し、装置はポリマー識別と物理的状態の両方に応答した。
研究者らは主成分分析を用いてスペクトル変動を時間ベースのトレンドに縮約した。初期測定はLDPE領域に位置し、後続測定はPLA領域へ移行し、応答がPLAクラスターに落ち着いた。この結果は単なる合否判定サンプルより有用で、プロセスを通じた動きを示す。
PLA関連特徴の30秒出現と約84秒の安定化点は生産仕様ではない。試験した材料、装置、運転条件に属する。スクリュー設計、供給速度、滞留時間分布、樹脂水分レベルが異なれば両方の値が変わる可能性がある。QAはこれらを実証された測定方法として扱うべきで、普遍的な切り替えタイマーではない。
未解決の問題は、生産システムが安定した終点を何として受け入れるかである。Raman収束は定義された条件で測定スペクトル応答が変化しなくなったことを示せるが、それ自体でペレット品質、機械的性能、色承認、長期プロセス能力を確立するものではない。
反応性押出の終点
同じ測定問題が反応性押出にも現れる。ウェビナー応用研究では、Thermo Scientific MarqMetrix All-In-One Process Raman AnalyzerとThermo Scientific HAAKE MiniLab 3を組み合わせた。ワークフローは澱粉可塑化中の連続Ramanデータとレオロジー測定をペアにした。
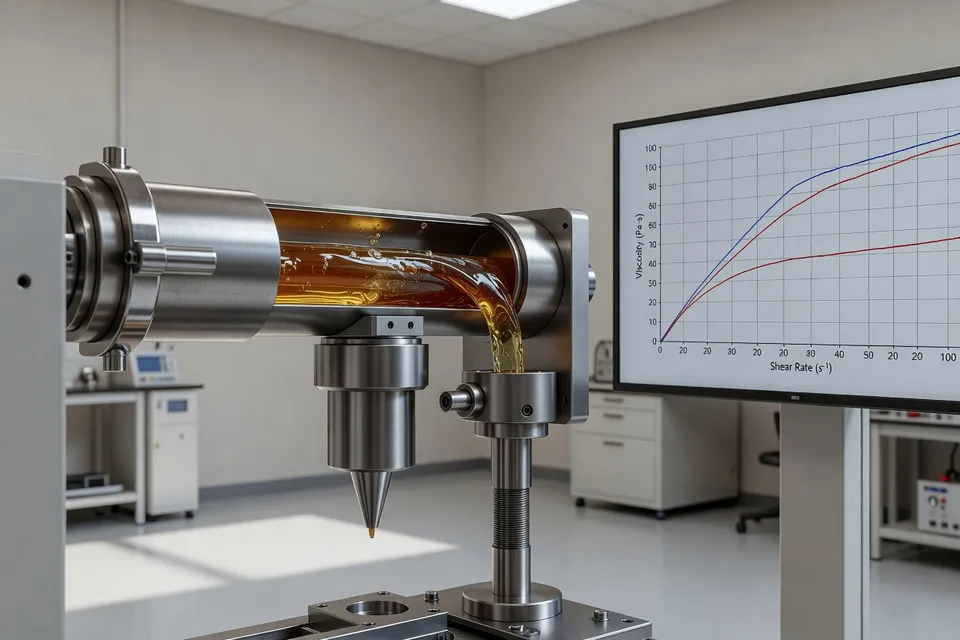
反応性押出は材料が早期に安定しても所定時間で実行されることが多い。応用研究では従来の15分間運転アプローチと測定主導の安定化ビューを比較した。Ramanは分子変化を追跡し、レオロジーは粘度を追跡し、オペレーターに2つの関連するが異なる信号を与えた。一方は化学的または構造的変化に近く、もう一方は流動挙動に結びつく。
この組み合わせがより強力な提案である。Raman単独ではスペクトルが収束していることを示せても、レオロジーで材料応答が要求される流動範囲に落ち着いたかを確認できる。2つの信号が一致しない場合、終点は自動リリースに適さない。粘度が漂う安定スペクトルはプロセス警告で、完成した答えではない。
ウェビナーはこれを終点決定とプロセス開発を支援する実験室規模ワークフローと説明している。商業生産結果、サイクルタイムの検証された短縮、普遍的な安定化規則を確立するものではない。これらの主張には定義された配合、繰り返し運転、生産規模プローブ位置、測定信号と完成材料仕様を結びつける資格制限が必要である。
色制御限界
ポリカーボネートコンパウンドは配合が変わっていない場合でも直接材料モニタリングが重要になり得る理由を示す。透明ポリカーボネートブレンドと赤レットダウン顔料を用いた研究で、押出温度、スクリュー速度、供給速度を変え、CIE L*、a*、b*、ΔE*値で色を評価した。
スクリュー速度750 rpm一定で、モデル化した最低色差は260 °C付近、供給速度24〜28 kg/hの間で生じた。約265 °C超または22 kg/h未満の供給速度は、研究窓内でΔE*値の上昇へプロセスを移行させ得た。約800 rpmではスクリュー速度増加による改善が減少し始め、追加のせん断と熱入力が顔料分散改善を相殺し、劣化や他の不安定性を招く可能性を示した。
数値は当該ポリカーボネートシステムとモデル化した加工窓に属する。PCコンパウンドの普遍的設定ではない。樹脂分子量、顔料化学、添加剤パッケージ、スクリュー設計、滞留時間、装置形状はいずれも最適値を変え得る。
研究は明確な制御教訓を提供する。色変動は必ずしもコンセントレートの問題ではない。温度、せん断、供給速度は溶融粘度と顔料分散を変化させるため、同じ顔料濃度でも1回の運転で適合し、別の運転で不適合となる。Raman信号は加工中の材料変化を特定する助けになり得るが、報告された色研究はRamanベースの色制御を実証していない。ΔE*はコンバーターが資格を必要とする品質結果である。
資格ゲート
プロセッサーにとって次のステップはプローブを設置して最初の安定したトレースを信頼することではない。トレースを材料限界に結びつけることである。切り替え試験では供給変更からスペクトル転移までの時間と安定化点の再現性を検証すべきである。反応性押出試験ではRaman収束と粘度、トルク、完成品試験を比較すべきである。色試験ではインライン信号が承認された温度、速度、供給速度窓全体でΔE*を予測するかを検証すべきである。
この技術は材料がまだ動いている間に測定するため、プロセス開発で地位を獲得した。商業的主張はより狭い。報告された研究はポリマー変化への可視性とより良い終点決定への道筋を実証するもので、下流試験に代わる資格ある置き換えではない。スケールアップゲートは明確である。生産押出機で測定を繰り返し、許容スペクトルおよびレオロジーバンドを定義し、それらのバンドがプラントが実際にリリースする樹脂、流動、色仕様を予測することを示すこと。
編集部の見解
- 押出機切り替えのリリースポイントに、ラマントレースの安定をそのまま使えますか?
- いいえ。トレースは材料応答の動きが止まる時点を特定するために使い、その後で樹脂同一性、溶融流動性、色、下流仕様を確認してください。よくある誤りは、特定のスクリュー・供給速度・滞留時間での安定点を普遍的なタイマー扱いすることです。別のラインではパージ完了前や不適合材が残った状態で安定スペクトルが出ることもあります。
- 反応押出のエンドポイントをラマンとレオロジーで制御するには、何を事前に検証する必要がありますか?
- 試験前に合格基準を定めてください。ラマンバンド、粘度範囲、トルクまたは圧力挙動、完成品試験の一致を定義します。立ち上げと通常変動を通じて繰り返し実施し、きれいなラボサイクルだけで済ませないでください。スペクトルが収束しても粘度が漂い続ける場合は材料を保留に。化学的・構造的安定を流動性や製品性能の確定とみなす誤りに注意です。
- 観測されるラマン切り替え時間に影響する生産変数はどれですか?
- 時間値を割り当てる前に、スクリュー設計、供給速度、滞留時間分布、プローブ位置、樹脂状態を確認してください。水分や溶融不良もスペクトル応答を変えます。報告された出現・安定時間は特定の材料と運転条件を示すもので、生産仕様ではありません。
- ポリマーコンパウンドの色管理で、インラインラマン信号はΔE*試験の代わりになりますか?
- なりません。ΔE*を合格色結果として残し、承認済みの温度・スクリュー速度・供給速度範囲でインライン信号がΔE*を予測できるかを確認してください。温度やせん断は顔料濃度が変わらなくても粘度・分散・劣化を変えるため、材料信号の安定がそのまま色合格を意味しません。
- ラマン監視を開発から生産押出機へ移す前に、加工業者はどのようなデータを集めるべきですか?
- 供給変更、トルク、圧力、スクリュー速度、供給速度、滞留時間、必要に応じた粘度、完成品結果を繰り返しサイクルで記録してください。プローブ位置を決め、エンドポイント基準の責任者を一人置いてから自動化を検討します。魅力的なトレースを集めてもリリース限界に結び付けないと、生産は動きは見えても合格判断ができません。
出典・参考文献
- 1.Montoya, J. (2026, October 28). In-line Raman spectroscopy reveals material changes during extrusion. Plastics Engineering.
- 2.SPE, a division of PLASTICS. (2026, October 22). Fall Polymer Insights Series Part 2—Process insight: Real-time Raman and rheology monitoring during reactive extrusion. SPE, a division of PLASTICS.
- 3.Plastics Engineering. (2026, October 28). Equipment. Plastics Engineering.
- 4.Plastics Engineering. Building and construction. Plastics Engineering.
- 5.Plastics Machinery Manufacturing. Latest newsletter. Plastics Machinery Manufacturing.
- 6.ENGEL. Fakuma 2026: Technology gets practical in the ENGEL expert corners. ENGEL.
- 7.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.