
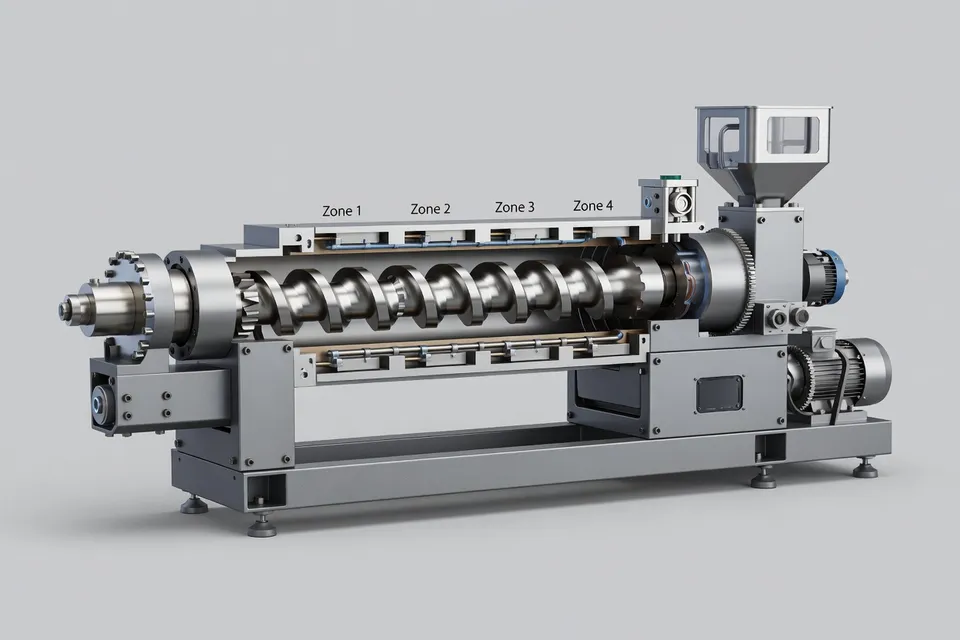
一台工艺拉曼分析仪与实验室规模双螺杆挤出机搭配使用,让一个实用区别变得清晰:机筒温度、螺杆转速、扭矩、压力和进料速率描述的是机器在做什么,但它们并不能直接证明聚合物在机筒内实际发生了什么。在所报道的LDPE转PLA切换中,PLA相关的拉曼特征在测量点后约30秒出现,而LDPE特征则在下降。在这些特定实验条件下,光谱在PLA区域稳定下来大约用了84秒。
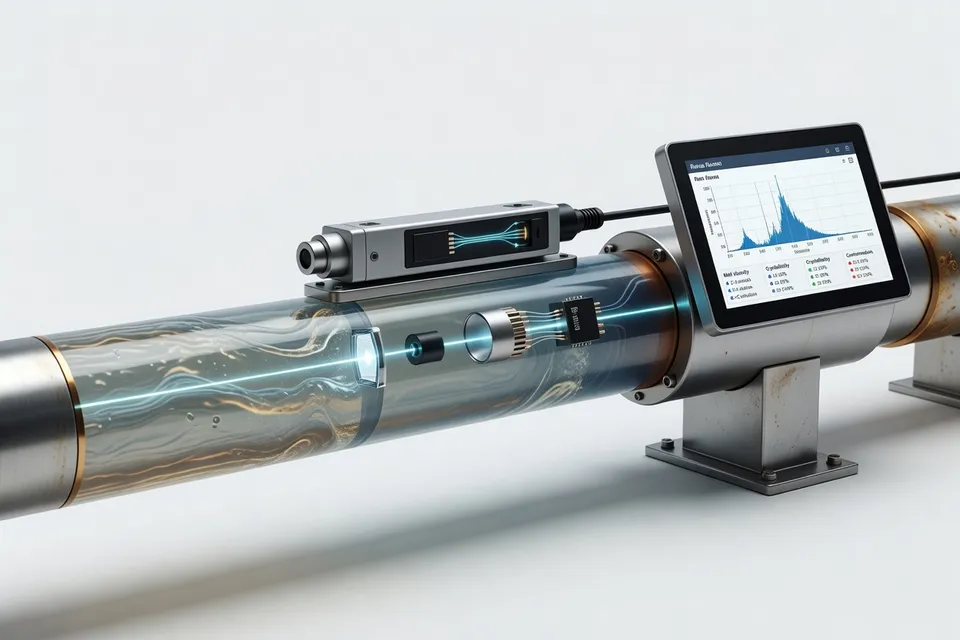
这就是拉曼在线监测的实际价值。它并不取代工艺变量或实验室测试,而是增加了挤出机与实验室之间的材料状态信号,让加工商能看到树脂切换是否仍在进行、物理转变是否已发生,或者反应配方是否已达到稳定状态。
切换信号
挤出研究在双螺杆系统中比较了低密度聚乙烯与聚乳酸。这两种材料产生了可区分的拉曼响应,使测量能跟踪转变而无需等待下游取样。当结晶颗粒熔化时,LDPE信号也会变化,因此仪器同时响应聚合物身份和物理状态。
研究人员使用主成分分析将光谱变化简化为基于时间的趋势。早期测量位于LDPE区域,后续测量则向PLA区域移动,直到响应稳定在PLA簇中。这一结果比简单的通过/不通过样品更有用,因为它显示了通过工艺的移动。
PLA相关特征出现30秒和大约84秒的稳定点并非生产规范。它们属于所测试的材料、设备和操作条件。不同的螺杆设计、进料速率、停留时间分布或树脂水分含量都可能改变这两个数值。因此QA应将其视为已验证的测量方法,而不是通用的切换计时器。
未解决的问题是生产系统会接受什么作为稳定终点。拉曼收敛可以表明在规定条件下测量的光谱响应已停止变化。它本身并不确立颗粒质量、机械性能、颜色批准或长期工艺能力。
反应挤出终点
同样的问题出现在反应挤出中。一项网络研讨会应用研究将Thermo Scientific MarqMetrix All-In-One Process Raman Analyzer与Thermo Scientific HAAKE MiniLab 3结合使用。该工作流程在淀粉塑化过程中将连续拉曼数据与流变测量配对。
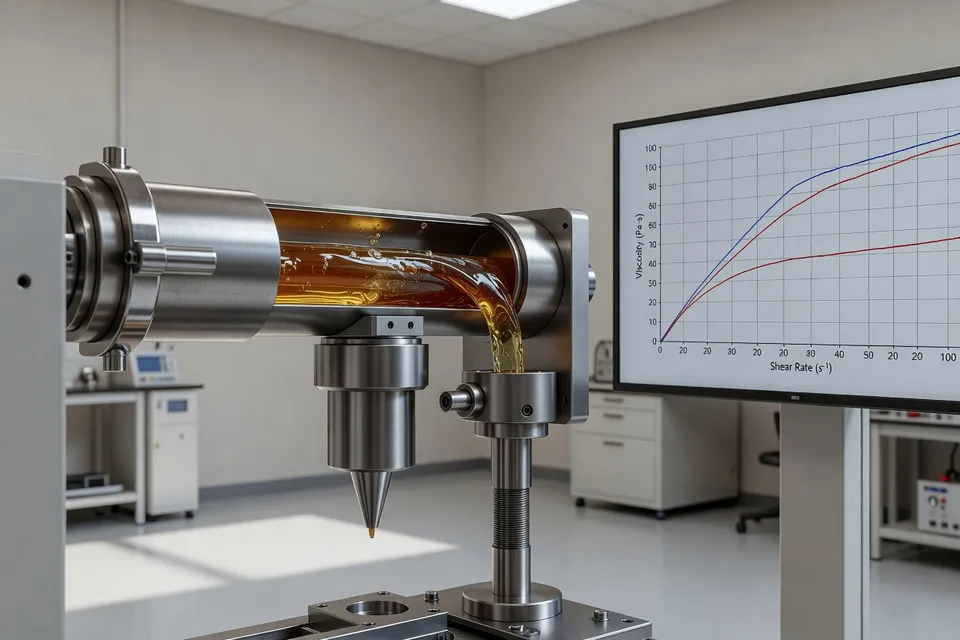
反应挤出通常按预定时间运行,即使材料可能更早稳定。应用研究比较了传统的15分钟运行方法与以测量为导向的稳定视图。拉曼跟踪分子变化,而流变跟踪粘度,为操作员提供了两个相关但不同的信号:一个更接近化学或结构变化,另一个与流动行为相关。
这种组合是更强的方案。拉曼单独可能显示光谱正在收敛。流变可以测试材料响应是否也已稳定在所需流动范围内。如果两个信号不一致,则终点尚未准备好自动释放。光谱稳定但粘度漂移将是工艺警告,而不是最终答案。
网络研讨会将其描述为可支持终点决策和工艺开发的实验室规模工作流程。它并未确立商业生产结果、循环时间缩短验证或通用稳定规则。这些主张需要明确配方、重复运行、生产规模探头位置以及将测量信号与成品规格关联的鉴定限值。
颜色控制限值
聚碳酸酯混炼表明,即使配方未变,直接材料监测为何可能重要。一项使用透明聚碳酸酯共混物和红色冲淡颜料的研究改变了挤出温度、螺杆转速和进料速率,然后用CIE L*、a*、b和ΔE值评估颜色。
在螺杆转速恒定为750 rpm时,建模的最低色差出现在约260 °C、进料速率介于24至28 kg/h之间。温度高于约265 °C或进料速率低于22 kg/h可能使工艺在研究窗口内向更高ΔE*值移动。在约800 rpm时,提高螺杆转速带来的改善开始减弱,表明额外剪切和热输入可能通过降解或其他不稳定抵消更好的颜料分散。
这些数据属于该聚碳酸酯体系及其建模工艺窗口。它们不是PC混炼的通用设置。树脂分子量、颜料化学、添加剂包、螺杆设计、停留时间和设备几何形状都可能改变最佳值。
该研究仍提供了一个明确的控制教训。颜色变化并不总是浓缩物问题。温度、剪切和进料速率会改变熔体粘度和颜料分散,因此同一颜料浓度在一次运行中可能匹配,在另一次运行中可能不匹配。拉曼信号可以帮助识别加工过程中的材料变化,但所报道的颜色研究并未展示基于拉曼的颜色控制。ΔE*仍然是转化商必须鉴定的质量结果。
鉴定关口
对加工商而言,下一步不是安装探头并信任第一个看起来稳定的轨迹,而是将轨迹与材料限值连接起来。切换试验应验证从进料变化到光谱转变的时间以及稳定点的重复性。反应挤出试验应将拉曼收敛与粘度、扭矩和成品测试进行比较。颜色试验应测试任何在线信号是否能在批准的温度、转速和进料速率窗口内预测ΔE*。
该技术已在工艺开发中赢得一席之地,因为它在材料仍在移动时对其进行测量。商业主张仍然更窄:所报道的工作展示了聚合物变化的可见性以及通往更好终点决策的途径,而不是下游测试的合格替代品。放大关口很明确——在生产挤出机上重复测量,定义可接受的光谱和流变带,并证明这些带能预测工厂实际放行的树脂、流动和颜色规格。
编辑洞察
- 挤出换料时,稳定的拉曼曲线可以直接作为放行点吗?
- 不行。应先用曲线判断物料响应何时停止变化,再确认树脂身份、熔体流动特性、颜色及下游规格。常见错误是把某一螺杆、进料速率和停留时间下的稳定点当成通用计时器;不同生产线可能在清扫完成前或下游仍有不合格料时就出现稳定光谱。
- 反应挤出终点控制前,拉曼和流变学需要先验证什么?
- 试验前先写好验收规则:定义拉曼谱带、黏度范围、扭矩或压力行为,以及必须一致的成品测试。重复运行需覆盖开机和正常波动,而非仅一次干净的实验室循环。若光谱已收敛但黏度仍在漂移,就应扣留物料;错误在于把化学或结构稳定当作流动行为和产品性能也已稳定的证明。
- 哪些生产变量会改变观察到的拉曼换料时间?
- 指定时间值前,先检查螺杆设计、进料速率、停留时间分布、探头位置和树脂状况。水分和熔融不完全也会改变光谱响应。报告的出现和稳定间隔仅描述一种物料和操作窗口,并非生产规范;直接抄入批次记录可能缩短名义清扫时间,而生产线中仍有混合或热历史不同的聚合物。
- 聚合物混炼控色时,在线拉曼信号可以取代ΔE*测试吗?
- 不行。保留ΔE*作为合格颜色结果,并测试在线信号是否能在批准的温度、螺杆转速和进料速率窗口内预测该结果。温度和剪切会改变黏度、分散和降解,即使颜料浓度不变,因此稳定的物料信号并不自动证明颜色合格。
- 将拉曼监测从开发转入生产挤出机前,加工商应收集哪些数据?
- 记录光谱,同时记录进料变化、扭矩、压力、螺杆转速、进料速率、停留时间、相关黏度,以及通过重复循环的成品结果。确定探头位置并在考虑自动化前指定一名负责人管理终点规则。错误在于收集吸引人的曲线却未将其与放行限值关联:生产端于是有显示变化的仪表板,却无法判断物料是否合格。
来源与参考
- 1.Montoya, J. (2026, October 28). In-line Raman spectroscopy reveals material changes during extrusion. Plastics Engineering.
- 2.SPE, a division of PLASTICS. (2026, October 22). Fall Polymer Insights Series Part 2—Process insight: Real-time Raman and rheology monitoring during reactive extrusion. SPE, a division of PLASTICS.
- 3.Plastics Engineering. (2026, October 28). Equipment. Plastics Engineering.
- 4.Plastics Engineering. Building and construction. Plastics Engineering.
- 5.Plastics Machinery Manufacturing. Latest newsletter. Plastics Machinery Manufacturing.
- 6.ENGEL. Fakuma 2026: Technology gets practical in the ENGEL expert corners. ENGEL.
- 7.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.