
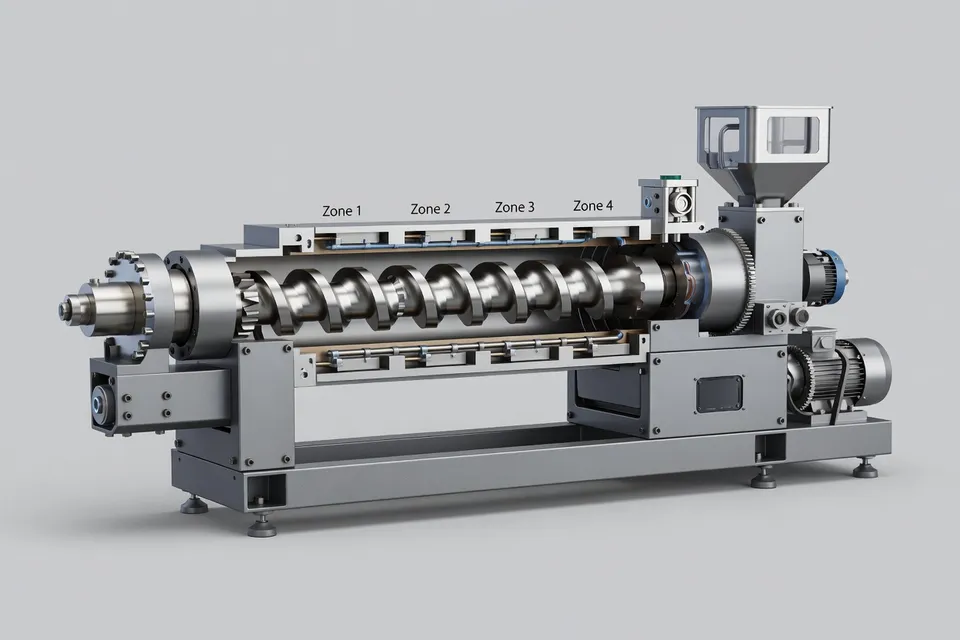
一台製程拉曼分析儀搭配實驗室規模雙螺桿擠出機,讓一項實用區別變得可見:機筒溫度、螺桿轉速、扭矩、壓力與進料速率描述機器做了什麼,但無法直接證明聚合物在機筒內的實際狀態。在所報告的LDPE轉PLA換料過程中,與PLA相關的拉曼特徵在測量點出現約30秒後才顯現,而LDPE特徵則逐漸下降。在這些特定實驗條件下,光譜在大約84秒後於PLA區域穩定。
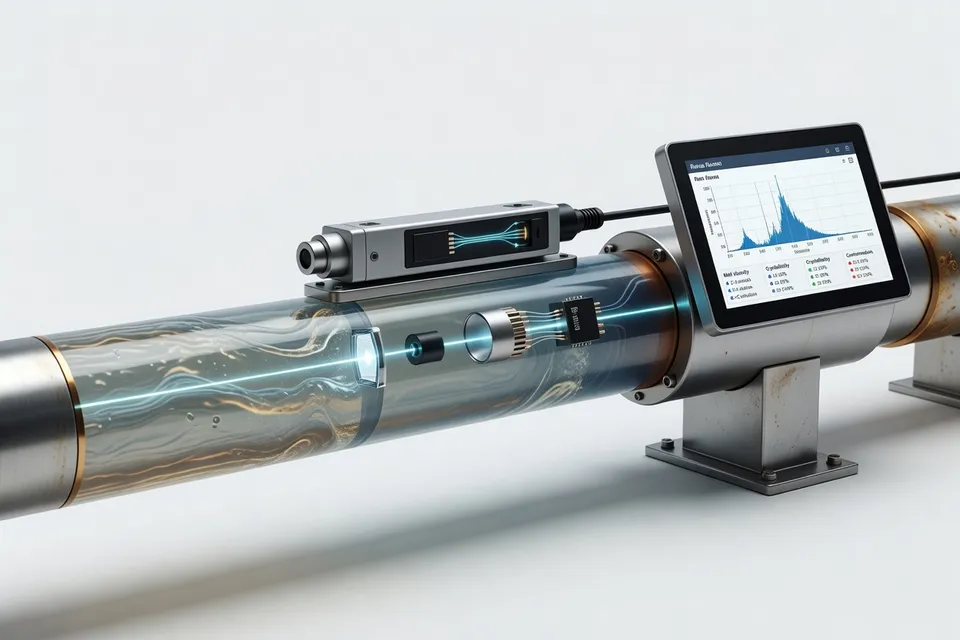
這正是線上拉曼監測的實用價值。它不取代製程變數或實驗室測試,而是加入擠出機與實驗室之間的材料狀態訊號,讓加工者能看出樹脂換料是否仍在進行、物理轉變是否已發生,或反應性配方是否已達到穩定條件。
換料訊號
擠出研究在雙螺桿系統中比較低密度聚乙烯與聚乳酸。這兩種材料產生可區分的拉曼響應,讓測量能在不等待下游取樣的情況下追蹤轉變。LDPE訊號在結晶粒料熔融時也會改變,因此儀器同時對聚合物身份與物理狀態作出反應。
研究人員使用主成分分析將光譜變化簡化為時間趨勢。早期測量落在LDPE區域,後續測量則朝PLA區域移動,直到響應穩定在PLA群集。此結果比單純的通過或失敗樣本更有用,因為它顯示製程中的移動。
PLA相關特徵出現的30秒與大約84秒的穩定點,並非生產規格。它們屬於受測材料、設備與操作條件。不同的螺桿設計、進料速率、滯留時間分布或樹脂水分含量都可能改變這兩個數值。因此品管應將其視為已示範的測量方法,而非通用換料計時器。
尚未解決的問題是生產系統會接受什麼作為穩定終點。拉曼收斂能顯示在定義條件下測量光譜響應已停止變化,但它本身無法建立粒料品質、機械性能、顏色核准或長期製程能力。
反應擠出終點
同樣的測量問題也出現在反應擠出。一項網路研討會應用研究將Thermo Scientific MarqMetrix All-In-One Process Raman Analyzer與Thermo Scientific HAAKE MiniLab 3結合。工作流程在澱粉塑化期間將連續拉曼數據與流變測量配對。
反應擠出常以預定時間運行,即使材料可能更早穩定。該應用研究比較傳統15分鐘運行方式與以測量為主的穩定化觀點。拉曼追蹤分子變化,流變則追蹤黏度,為操作者提供兩個相關但不同的訊號:一個更接近化學或結構變化,另一個則與流動行為相關。
這種組合是更強的提議。單獨拉曼可能顯示光譜正在收斂,流變則能測試材料響應是否也已進入所需流動範圍。若兩個訊號不一致,終點尚未準備好自動釋放。光譜穩定但黏度漂移會是製程警示,而非完成答案。
該研討會將此描述為可支援終點決策與製程開發的實驗室規模工作流程。它並未建立商業生產結果、經驗證的循環時間縮短,或通用穩定規則。這些主張需要定義配方、重複運行、生產規模探頭位置,以及將測量訊號連結至成品規格的資格限制。
顏色控制限制
聚碳酸酯混煉顯示,即使配方未改變,直接材料監測仍可能重要。一項使用透明聚碳酸酯摻合物與紅色稀釋顏料的研究,改變擠出溫度、螺桿轉速與進料速率,然後以CIE L*、a*、b與ΔE值評估顏色。
在螺桿轉速固定為750 rpm時,模型化最低色差發生在約260 °C且進料速率介於24至28 kg/h之間。溫度超過約265 °C或進料速率低於22 kg/h,可能在研究範圍內使製程朝較高ΔE*值移動。在約800 rpm時,增加螺桿轉速帶來的改善開始減弱,顯示額外剪切與熱輸入可能透過降解或其他不穩定性抵消更好的顏料分散。
這些數據屬於該聚碳酸酯系統及其模型化加工窗口。它們並非PC混煉的通用設定。樹脂分子量、顏料化學、添加劑包、螺桿設計、滯留時間與設備幾何都可能改變最佳值。
該研究仍提供明確的控制教訓。顏色變化不總是濃縮物問題。溫度、剪切與進料速率改變熔體黏度與顏料分散,因此同一顏料濃度在一次運行可能吻合,在另一次則可能不符。拉曼訊號可幫助識別加工中的材料變化,但所報告的顏色研究並未示範基於拉曼的顏色控制。ΔE*仍是轉換商必須核定的品質結果。
資格門檻
對加工者而言,下一步不是安裝探頭就信任第一條看起來穩定的軌跡,而是將軌跡連結至材料限制。換料試驗應驗證從進料變更到光譜轉變的時間,以及穩定點的可重複性。反應擠出試驗應比較拉曼收斂與黏度、扭矩及成品測試。顏色試驗應測試任何線上訊號是否能在核准的溫度、轉速與進料速率窗口內預測ΔE*。
這項技術已在製程開發中取得一席之地,因為它在材料仍在移動時測量材料。商業主張仍較狹窄:所報告的工作證明對聚合物變化的可見度,以及朝向更好終點決策的途徑,而非下游測試的合格替代品。規模化門檻清楚——在生產擠出機上重複測量,定義可接受的光譜與流變範圍,並顯示這些範圍能預測工廠實際釋放的樹脂、流動與顏色規格。
編輯洞察
- 穩定拉曼光譜能否直接當作擠出換料的放行點?
- 不能。先用光譜判斷材料響應何時停止變化,再確認樹脂種類、熔流特性、顏色及下游放行規格。常見錯誤是把單一螺桿、進料速率與停留時間下的穩定點當成通用計時器;不同產線可能在清淨前或下游仍有不合格料時就出現穩定光譜。
- 反應性擠出要用拉曼與流變控制終點,事前必須先確認哪些條件?
- 試驗前先寫好接受規則:定義拉曼波段、黏度範圍、扭矩或壓力表現,以及成品測試項目。必須重複跑完整啟動與正常波動,而非只做一次乾淨實驗。若光譜已收斂但黏度仍在漂移,就要繼續扣料。
- 哪些生產變數會改變觀察到的拉曼換料時間?
- 在設定時間值前,需先檢查螺桿設計、進料速率、停留時間分布、探頭位置與樹脂狀態。水分與熔融不完全也會影響光譜。文獻裡的出現與穩定時間只適用於該材料與操作窗,不能直接複製到批次紀錄。
- 聚合物混煉控色時,線上拉曼訊號能否取代ΔE*測試?
- 不能。仍需保留ΔE*作為合格色差結果,並在核准的溫度、螺桿轉速與進料速率範圍內驗證線上訊號是否能預測ΔE*。溫度與剪切會改變黏度、分散與降解,即使顏料濃度不變,穩定訊號也不等於顏色合格。
- 要把拉曼監控從開發移到生產擠出機前,加工者該蒐集哪些資料?
- 需記錄光譜與進料變化、扭矩、壓力、螺桿轉速、進料速率、停留時間、黏度(若適用)及成品結果,並重複多個循環。事先固定探頭位置並指派單一負責人制定放行規則,再考慮自動化。
來源與參考
- 1.Montoya, J. (2026, October 28). In-line Raman spectroscopy reveals material changes during extrusion. Plastics Engineering.
- 2.SPE, a division of PLASTICS. (2026, October 22). Fall Polymer Insights Series Part 2—Process insight: Real-time Raman and rheology monitoring during reactive extrusion. SPE, a division of PLASTICS.
- 3.Plastics Engineering. (2026, October 28). Equipment. Plastics Engineering.
- 4.Plastics Engineering. Building and construction. Plastics Engineering.
- 5.Plastics Machinery Manufacturing. Latest newsletter. Plastics Machinery Manufacturing.
- 6.ENGEL. Fakuma 2026: Technology gets practical in the ENGEL expert corners. ENGEL.
- 7.CHINAPLAS. CHINAPLAS 2026 innovation of the year: A demonstration of strength in driving industry transformation. CHINAPLAS.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.