
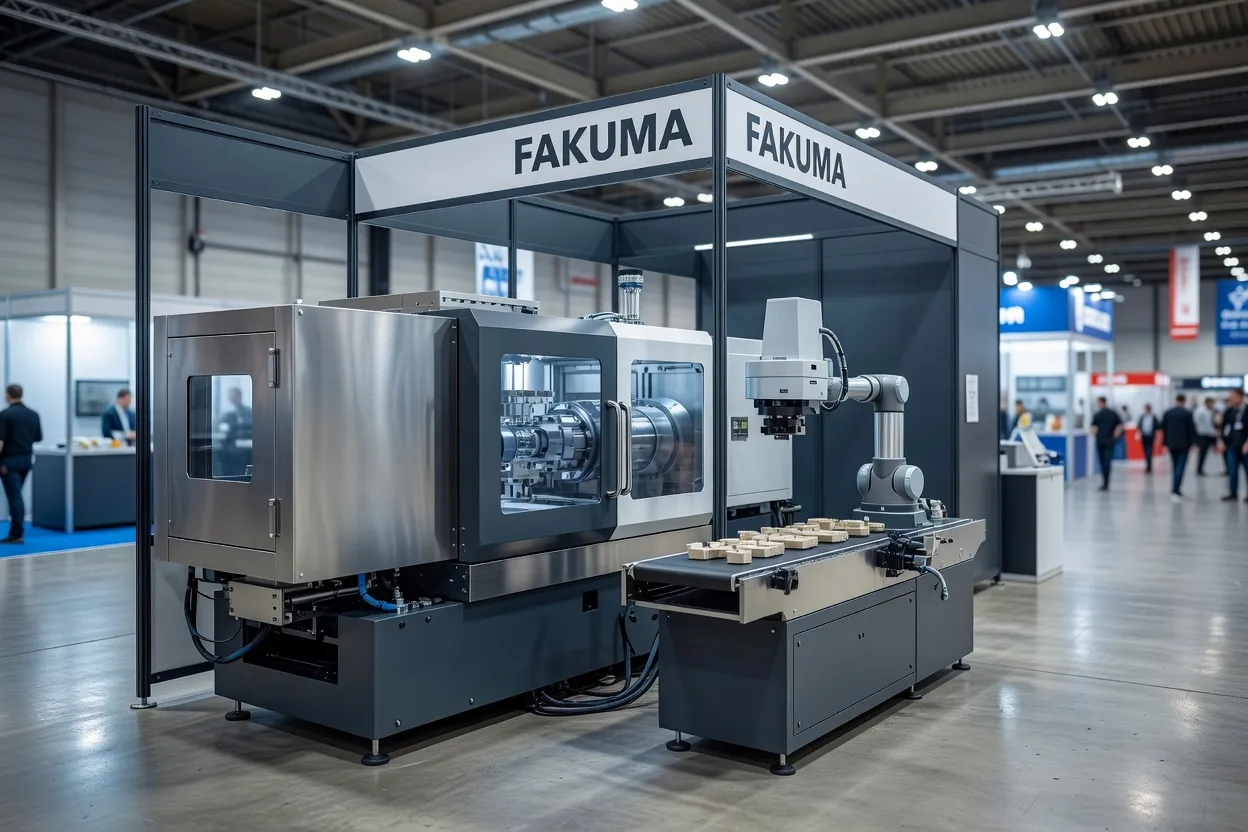
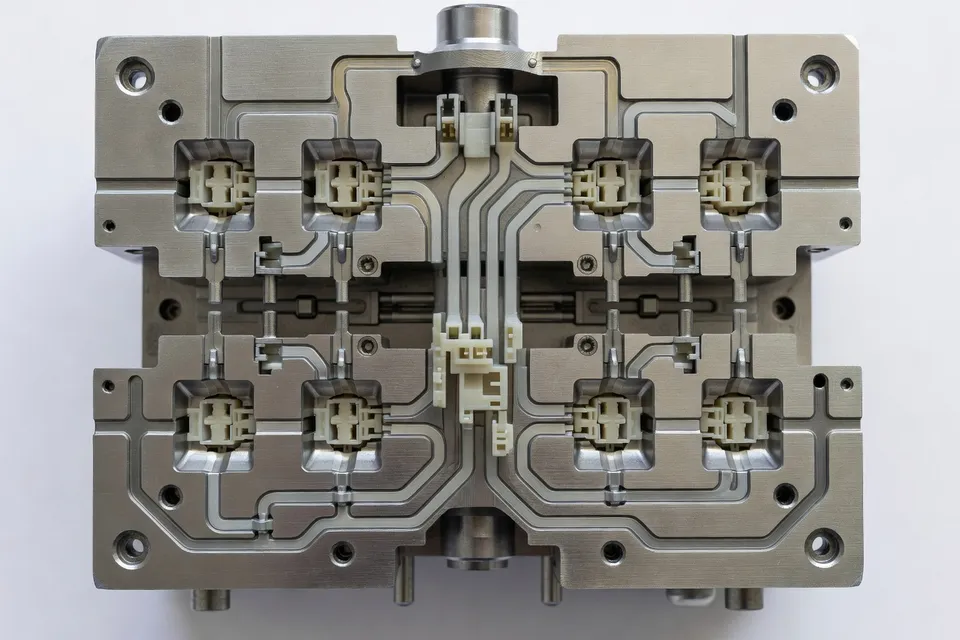
ENGEL presentó la afirmación de producción más clara en Fakuma 2026: una célula integrada para conectores automotrices que combina una máquina de moldeo por inyección all-electric WINTEC e-win 1800, un molde de 128 cavidades, un robot viper 6, manipulación de material, control de temperatura, protección de seguridad y un transportador. Con un ciclo de ocho segundos, la empresa afirma que la célula puede producir hasta 57.600 piezas de conector por hora. Esa cifra corresponde a un conector específico ya en producción en serie, no al moldeo por inyección automatizado en general.
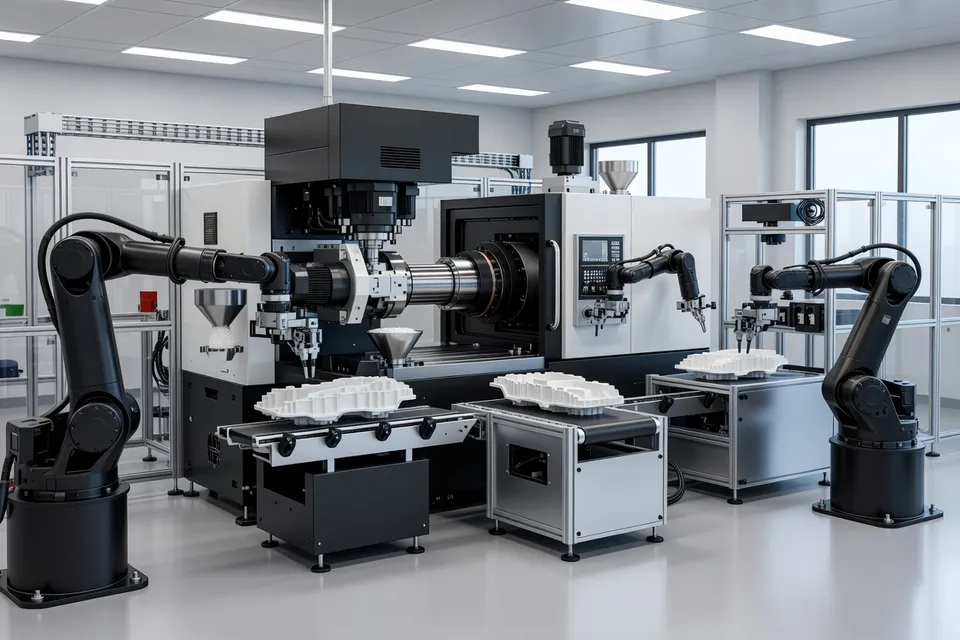
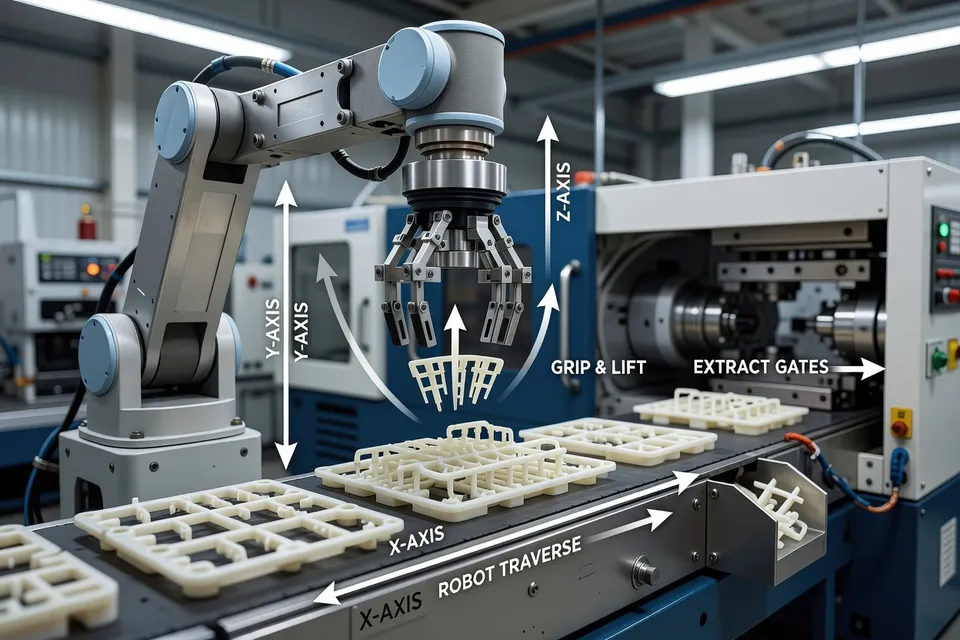
El punto de ingeniería útil no es el robot solo. Es la conexión entre el control de proceso a nivel de cavidad y la extracción de material. ENGEL indica que su iQ weight control y el sistema de asistencia digital compensan las variaciones del proceso, incluidas las condiciones ambientales, y responden cuando fallan cavidades individuales. El robot retira el bebedero mientras los componentes moldeados caen directamente sobre un transportador. En una herramienta de alta cavidad, esa división importa: un ciclo rápido deja poco tiempo para intervención manual, por lo que el sistema de control debe identificar una desviación y contener su efecto sin detener toda la célula.
Sigue siendo una afirmación de demostración de la empresa. La descripción publicada no proporciona tasa de scrap, frecuencia de fallos de cavidad, tiempo de actividad en un ensayo definido, datos de aceptación del conector ni comparación con una línea atendida manualmente. El número de 57.600 piezas por hora es por tanto un techo de rendimiento para el molde y ciclo indicados, no evidencia de que cada pieza cumpliera una especificación automotriz a esa velocidad.
La célula de conectores
La WINTEC e-win 1800 de ENGEL utiliza 1.800 kN de fuerza de cierre y una unidad de inyección de tamaño 640. La aplicación es un componente pequeño que mide aproximadamente 10 por 6 milímetros. CWB Technology suministró el molde, Piovan Group suministró el equipo de transporte y secado, y ENGEL suministró las unidades de control de temperatura. El paquete está destinado a piezas estándar de alto volumen como conectores, bridas y tacos, donde el coste del equipo y la disponibilidad estable determinan si una línea europea puede competir con ubicaciones de producción de menor coste.
La propuesta de célula integrada también desplaza la responsabilidad en la instalación. ENGEL afirma que la máquina, el robot, el cerramiento y el transportador llegan como una célula de producción probada y conforme a la CE. Eso puede reducir la carga de evaluación de conformidad separada del cliente y simplificar la puesta en marcha. No elimina la necesidad de calificar la pieza moldeada, validar la lógica de inspección o demostrar que el proceso permanece estable a través de lotes de resina, intervalos de mantenimiento de herramienta y cambios ambientales.
El robot viper 6 es relevante porque la tarea de manipulación es deliberadamente limitada. Retira el bebedero y deja que las piezas terminadas caigan sobre el transportador. Ese arreglo evita una secuencia compleja de pick-and-place, pero también deja el transportador, el método de recogida y la inspección posterior como parte de la cadena de calidad. Un procesador que evalúe la célula necesitaría preguntar dónde se desvía la salida de una cavidad fallida y cómo impide el sistema que las piezas sospechosas entren en el contenedor de recogida.
La capa de automatización
Arburg usó Fakuma para mostrar una arquitectura de automatización más amplia en lugar de una nueva máquina de moldeo por inyección. La empresa exhibió robots independientes y robots interconectados que realizan tareas upstream y downstream alrededor de una célula que produce sets de dominó. Las tareas incluían preparación de piezas de alimentación, ensamblaje y embalaje. Arburg indicó que las variantes independientes de sus robots lineales Multilift Select cubren cargas útiles de 8,8 a 35,3 libras, mientras que los robots SCARA y de seis ejes de Yaskawa amplían las configuraciones disponibles.
Esa demostración apoya una conclusión práctica: la automatización se mueve fuera de la función inmediata de extracción del molde de la máquina. Un robot que puede operar independientemente de una máquina de moldeo por inyección puede reutilizarse para alimentación, ensamblaje o embalaje, lo que da a una planta más flexibilidad cuando cambia la mezcla de productos. Pero la célula de dominó fue una demostración en el suelo de la feria. No establece una tasa de producción, reducción de mano de obra, tasa de rechazos ni tiempo de cambio para una aplicación comercial.
Arburg también siguió promoviendo su línea de máquinas Trend, diseñada para una integración de automatización sencilla. El mensaje de fábrica inteligente de la empresa incluyó servicios digitales e interconexión, pero no se introdujo ninguna nueva máquina de moldeo por inyección en la feria. Esa distinción importa para la planificación de capital. Un procesador que compra una máquina hoy puede evaluar la capacidad de interfaz y la integración de robots; una afirmación sobre la “fábrica más inteligente” sigue requiriendo una ruta de datos definida, permisos de acceso, gestión de alarmas y una prueba de aceptación.
Inspección y trazabilidad
Los sistemas de visión de Keyence abordan el paso que las células de alta velocidad no pueden dejar implícito: decidir si la pieza es aceptable. El equipo de inspección y trazabilidad es un objeto separado de la máquina de moldeo y el robot. Debe detectar el defecto especificado, asociar el resultado con la pieza o cavidad correcta y evitar que el material rechazado se mezcle con la producción buena.
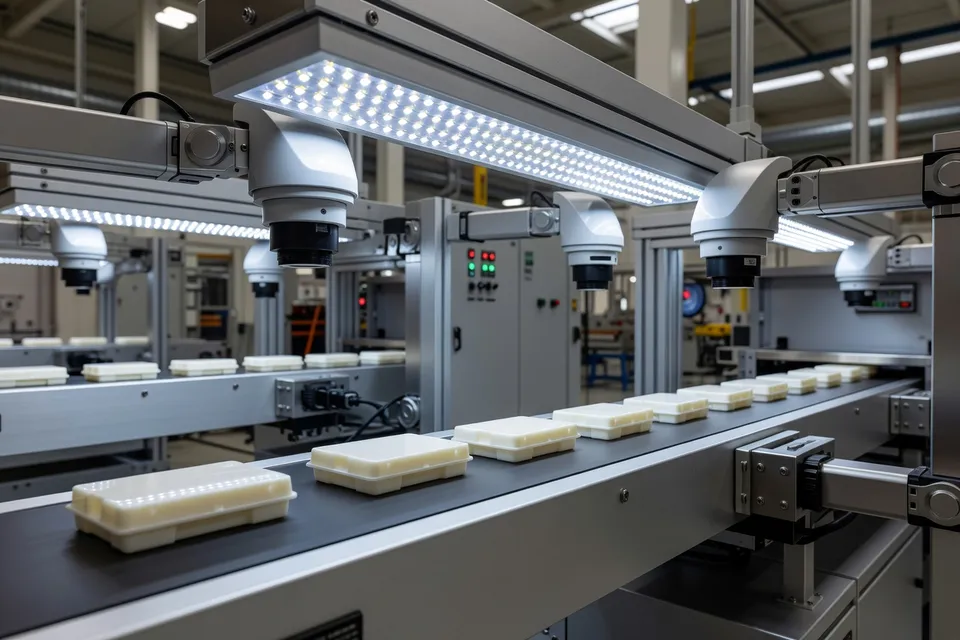
La descripción disponible identifica los sistemas de inspección de Keyence pero no proporciona una tasa medida de detección de defectos, tasa de falsos rechazos, takt de inspección, configuración de iluminación ni profundidad de trazabilidad. Esas omisiones no son menores. Un sistema de visión puede ser lo suficientemente rápido para una célula de moldeo y aun así fallar en la puerta de calificación si omite una característica crítica, rechaza demasiadas piezas conformes o no puede preservar el vínculo entre un defecto y su cavidad o registro de proceso.
Aquí es donde la historia de la automatización se vuelve menos cómoda que el lenguaje de la exposición. ENGEL informa de respuesta a nivel de cavidad y Keyence suministra capacidad de inspección, pero las afirmaciones públicas no muestran un resultado de bucle cerrado que conecte un defecto detectado con segregación automática, ajuste de proceso y liberación documentada. Hasta que se demuestre esa cadena, la inspección sigue siendo una capa de control, no prueba de aseguramiento de calidad autónomo.
Las afirmaciones de máquina y molde
Mold Masters recibió un premio a la innovación de Fakuma, mientras que Falcon Plastics se asoció con un premio a la innovación de célula de moldeo automatizada. Esos reconocimientos indican atención a equipos integrados y conceptos de producción, pero un premio no es un ensayo en planta. No establece una línea base común, tiempo de actividad comercial ni resultado de calificación entre usuarios.
Husky presentó la HyCAP Pro como un sistema integrado para producción de cierres de bebidas, con énfasis en productividad y ahorro de energía. La aplicación es específica: cierres, no conectores automotrices ni bienes moldeados de uso general. Su valor debe juzgarse frente a requisitos de cierre como estabilidad de ciclo, balance de cavidades, manipulación de piezas y uso de energía para la resina y herramienta definidas. No se establece aquí un período compartido, línea base ni comparación de energía medida, por lo que la afirmación de ahorro debe permanecer como una afirmación del proveedor.
ENGEL también actualizó su máquina all-electric e-motion con nuevas unidades de cierre e inyección para embalaje de polipropileno de pared delgada. Ese es un cambio de plataforma de máquina dirigido a una ventana de procesamiento particular. No demuestra que la plataforma entregue el mismo resultado en la célula de conectores, y no debe fusionarse con la cifra de 57.600 piezas por hora.
La cartera de automatización ampliada de Nonnenmann añade otra opción de proveedor para moldeo por inyección. La pregunta práctica no es si hay más robots disponibles. Es si el equipo puede intercambiar las señales correctas con la máquina, el molde, el sistema de inspección y el equipo de manipulación de material sin crear un nuevo modo de fallo en la interfaz.
La próxima prueba de aceptación
El paquete de Fakuma apoya un juicio firme: las células automatizadas son cada vez más completas, pero la evidencia pública más fuerte aún se detiene en la demostración de componentes y la afirmación del proveedor. ENGEL da la única cifra precisa de rendimiento del artículo: 57.600 piezas por hora bajo una configuración de 128 cavidades y ocho segundos. Arburg muestra cómo los robots pueden extenderse más allá de la extracción de piezas. Keyence representa la puerta de inspección y trazabilidad. Husky, Mold Masters, Falcon Plastics, Nonnenmann y ENGEL añaden equipos o conceptos de célula para otras aplicaciones.
Lo que sigue sin probarse es el resultado integrado en una línea de producción calificada. Un responsable técnico debería exigir que el próximo ensayo registre piezas aceptadas por hora, rechazos específicos por cavidad, falsos rechazos, disposición de scrap, tasa de escapes de inspección, tiempo de actividad, tiempo de cambio y la respuesta cuando falla una cavidad. La célula está lista para una evaluación seria cuando esas mediciones vinculen la pieza moldeada con la acción del robot, la decisión de inspección y el registro de producción liberado. Hasta entonces, los robots son reales, los controles están especificados y la afirmación de calidad autónoma aún espera su prueba de aceptación.
Análisis editorial
- ¿Qué debe exigir un procesador antes de aceptar la cifra de piezas por hora anunciada para una célula de alta cavidad?
- Exija piezas aceptadas por hora, no el ciclo nominal multiplicado por el número de cavidades. El registro del ensayo debe mostrar el tiempo de actividad, los rechazos por cavidad, la disposición de los desechos, las fugas de inspección y la respuesta a una cavidad fallida. Una demostración breve puede alcanzar el límite de rendimiento declarado mientras produce piezas sospechosas o se detiene con frecuencia; sin esos registros, la cifra describe el potencial de la máquina, no la producción vendible.
- ¿Puede el control de proceso a nivel de cavidad reemplazar la inspección y segregación en una célula de moldeo automatizada?
- No. Exija que el sistema de control identifique la cavidad afectada, marque o desvíe su salida y conserve el evento en el registro de producción; mantenga la inspección independiente para las características especificadas de la pieza. La compensación del proceso puede contener la variación, pero no prueba que cada conector cumpla los criterios de aceptación. El fallo común es una alarma de cavidad sin segregación física, permitiendo que piezas sospechosas se mezclen con la producción buena en el transportador.
- ¿Qué debe calificarse antes de que un sistema de visión pueda servir como puerta de calidad de la célula?
- Ejecute un estudio de desafío documentado utilizando defectos conocidos y piezas conformes, luego registre la tasa de detección, los rechazos falsos, el takt de inspección, las condiciones de iluminación y el enlace de trazabilidad al registro de cavidad y proceso. Verifique también que una inspección fallida bloquee físicamente la liberación o desvíe la pieza. Una cámara que sigue el ritmo del ciclo sigue siendo inadecuada si omite una característica crítica o no puede identificar qué cavidad produjo el defecto.
- ¿La entrega de una célula de producción probada y conforme elimina el trabajo de puesta en marcha del cliente?
- Rechace esa suposición. Una célula preintegrada puede reducir el trabajo de evaluación de conformidad e instalación por separado, pero el cliente aún debe calificar la pieza moldeada, aprobar la lógica de inspección y demostrar un funcionamiento estable a través de lotes de resina, intervalos de mantenimiento de herramientas y cambios ambientales. La puesta en marcha suele fallar en el límite entre la célula suministrada y el procedimiento de recogida, inspección, datos o liberación del cliente.
- ¿Cómo debe probar una planta si los robots independientes seguirán siendo útiles cuando cambie la mezcla de productos?
- Enumere primero las tareas futuras: alimentación, ensamblaje, embalaje o extracción de piezas, y verifique la carga útil, el alcance, las interfaces, la protección, la transferencia de recetas y el tiempo de cambio para cada una. Dé a un propietario autoridad sobre los puntos de ajuste del robot y la máquina, con una prueba de aceptación que verifique las alarmas y el comportamiento de reinicio. Un robot flexible no crea flexibilidad si cada nuevo producto necesita programación personalizada, manejo de señales no verificado o una nueva revisión de seguridad.
Fuentes y referencias
- 1.e+e news Europe. (2026, October 26). ENGEL unveils automotive connector production cell at Fakuma. e+e news Europe.
- 2.Plastics Machinery Manufacturing. (2026, October 27). Arburg touts smart factory, automation at Fakuma 2026. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 26). Technical review: Haitian International's all-electric precision-molding platform. Cincinnati.com.
- 4.Plastics Machinery Manufacturing. Keyence vision systems handle inspection traceability. Plastics Machinery Manufacturing.
- 5.Canadian Plastics. Mold Masters wins Fakuma innovation award. Canadian Plastics.
- 6.Plastics News. PN Falcon Plastics automated molding cell MAPP innovation award. Plastics News.
- 7.plasticker. Nonnenmann expands automation portfolio for injection molding. plasticker.
- 8.Plastics Machinery Manufacturing. Husky system designed for closure production. Plastics Machinery Manufacturing.
- 9.Plastics Machinery Manufacturing. ENGEL upgrades e-motion injection molding machine. Plastics Machinery Manufacturing.