
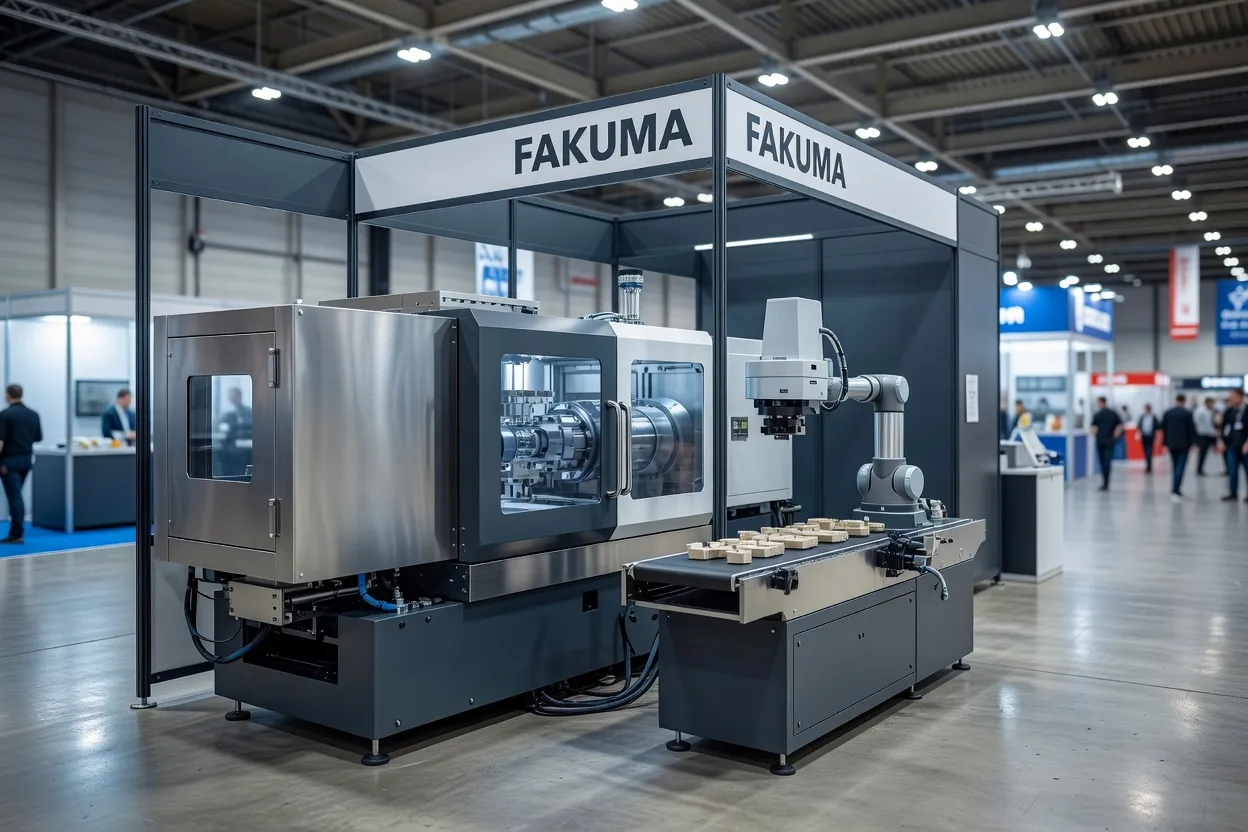
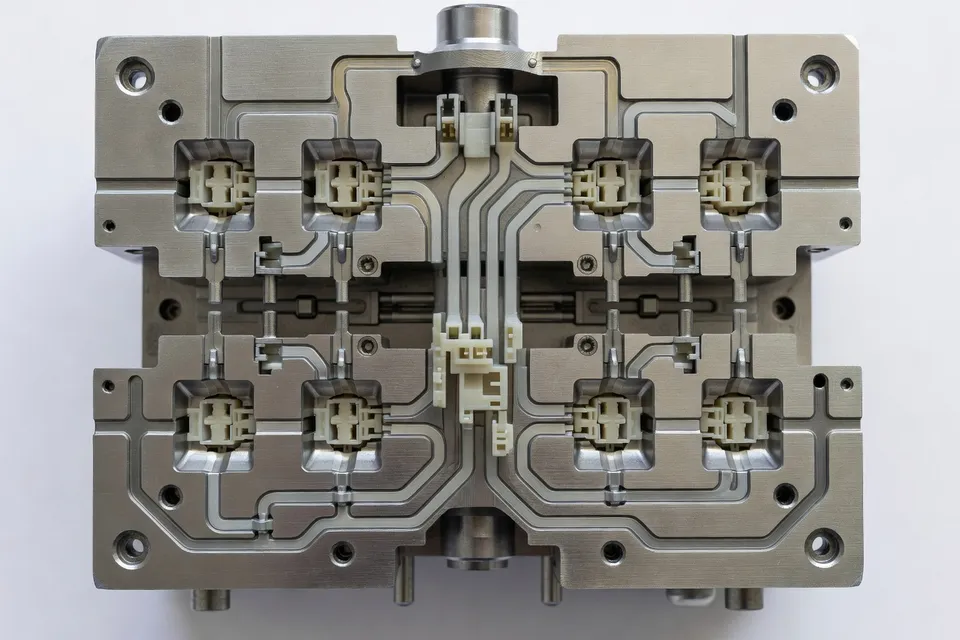
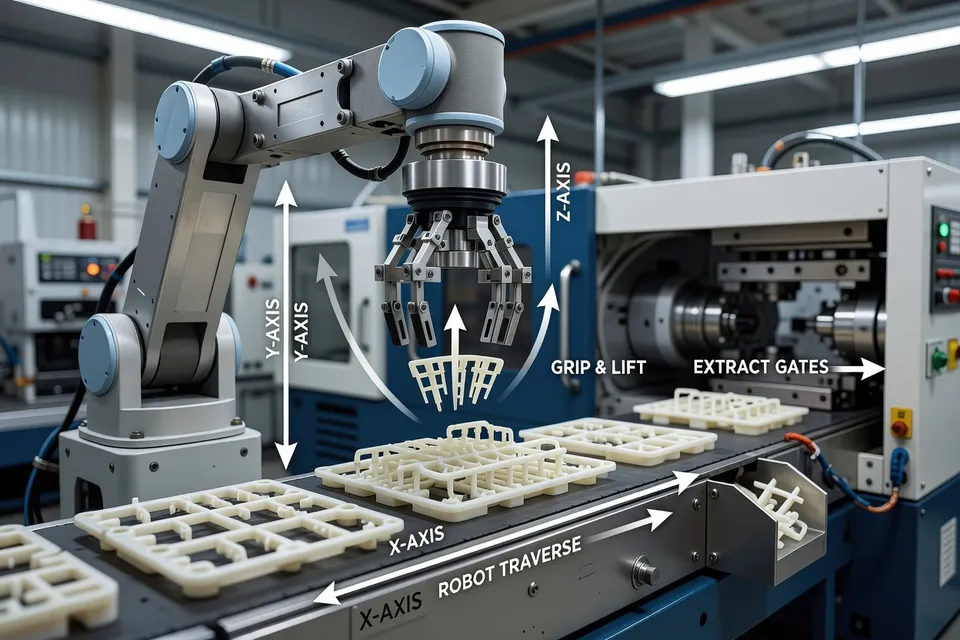
ENGEL a apporté la revendication de production la plus claire à Fakuma 2026 : une cellule intégrée pour connecteurs automobiles qui combine une presse à injecter tout électrique WINTEC e-win 1800, un moule à 128 cavités, un robot viper 6, la manutention, le contrôle de température, la protection et un convoyeur. Avec un cycle de huit secondes, la société affirme que la cellule peut produire jusqu'à 57 600 pièces de connecteurs par heure. Ce chiffre concerne un connecteur spécifique déjà en production série, pas le moulage par injection automatisé en général.
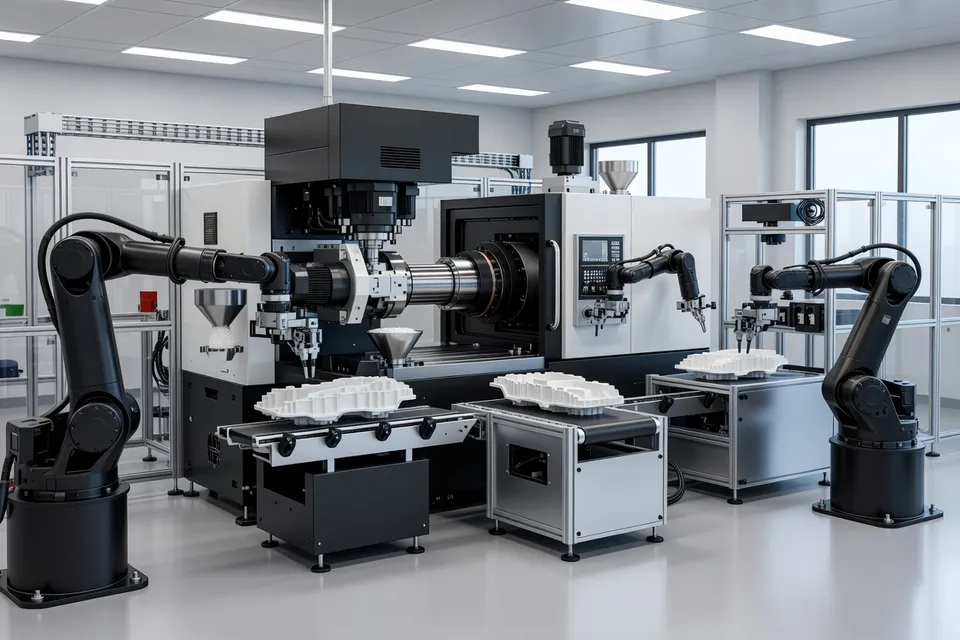
Le point d'ingénierie utile n'est pas le robot seul. C'est le lien entre le contrôle de processus au niveau des cavités et l'évacuation du matériau. ENGEL indique que son système iQ weight control et son assistance numérique compensent les variations de processus, y compris les changements de conditions ambiantes, et réagissent quand des cavités individuelles défaillent. Le robot enlève la carotte pendant que les pièces moulées tombent directement sur un convoyeur. Dans un outillage à haute cavité, cette division compte : un cycle rapide laisse peu de temps pour une intervention manuelle, donc le système de contrôle doit identifier une déviation et en contenir l'effet sans arrêter toute la cellule.
Il s'agit encore d'une affirmation de démonstration d'entreprise. La description publiée ne fournit pas le taux de rebut, la fréquence de défaillance de cavité, le taux de disponibilité sur une période définie, les données d'acceptation des connecteurs ni une comparaison avec une ligne surveillée manuellement. Le chiffre de 57 600 pièces par heure est donc un plafond de débit pour le moule et le cycle indiqués, pas la preuve que chaque pièce respectait une spécification automobile à ce rythme.
La cellule connecteur
La WINTEC e-win 1800 de ENGEL utilise une force de fermeture de 1 800 kN et une taille d'unité d'injection de 640. L'application est un petit composant mesurant environ 10 par 6 millimètres. CWB Technology a fourni le moule, Piovan Group l'équipement de convoyage et de séchage, et ENGEL les unités de contrôle de température. Le package vise les pièces standard à haut volume comme les connecteurs, les colliers de serrage et les chevilles, où le coût de l'équipement et la disponibilité stable déterminent si une ligne européenne peut concurrencer des sites de production à moindre coût.
La proposition de cellule intégrée modifie aussi la responsabilité à l'installation. ENGEL indique que la machine, le robot, l'enceinte et le convoyeur arrivent comme une cellule de production testée et conforme CE. Cela peut réduire la charge d'évaluation de conformité séparée du client et simplifier la mise en service. Cela n'élimine pas le besoin de qualifier la pièce moulée, de valider la logique d'inspection ou de prouver que le processus reste stable entre lots de résine, intervalles de maintenance d'outillage et changements environnementaux.
Le robot viper 6 est pertinent car la tâche de manutention est volontairement limitée. Il enlève la carotte et laisse les pièces finies tomber sur le convoyeur. Cet arrangement évite une séquence pick-and-place complexe, mais laisse aussi le convoyeur, la méthode de collecte et l'inspection en aval faire partie de la chaîne qualité. Un transformateur évaluant la cellule devrait demander où sont détournées les sorties d'une cavité défaillante et comment le système empêche les pièces suspectes d'entrer dans le conteneur de collecte.
La couche d'automatisation
Arburg a utilisé Fakuma pour montrer une architecture d'automatisation plus large plutôt qu'une nouvelle presse. La société a exposé des robots autonomes et interconnectés effectuant des tâches amont et aval autour d'une cellule produisant des jeux de dominos. Les tâches incluaient la préparation de pièces d'alimentation, l'assemblage et l'emballage. Arburg a indiqué que les variantes autonomes de ses robots linéaires Multilift Select couvrent des charges utiles de 8,8 à 35,3 livres, tandis que les robots SCARA et six axes partenaires Yaskawa étendent les configurations disponibles.
Cette démonstration soutient une conclusion pratique : l'automatisation sort de la fonction immédiate d'enlèvement du moule. Un robot pouvant opérer indépendamment d'une presse peut être réutilisé pour l'alimentation, l'assemblage ou l'emballage, ce qui donne à une usine plus de flexibilité quand la gamme de produits change. Mais la cellule domino était une démonstration de salon. Elle n'établit pas de débit de production, de réduction de main-d'œuvre, de taux de rejet ni de temps de changement pour une application commerciale.
Arburg a aussi continué à promouvoir sa gamme de machines Trend, conçue pour une intégration d'automatisation simple. Le message smart-factory incluait les services numériques et l'interconnexion, mais aucune nouvelle presse n'a été présentée au salon. Cette distinction compte pour la planification des investissements. Un transformateur achetant une machine aujourd'hui peut évaluer la capacité d'interface et l'intégration robot ; une affirmation sur la « plus smart factory » exige encore un chemin de données défini, des permissions d'accès, une gestion des alarmes et un test d'acceptation.
Inspection et traçabilité
Les systèmes de vision de Keyence traitent l'étape que les cellules haute vitesse ne peuvent pas laisser implicite : décider si la pièce est acceptable. L'équipement d'inspection et de traçabilité est un objet séparé de la presse et du robot. Il doit détecter le défaut spécifié, associer le résultat à la pièce ou cavité correcte, et empêcher le matériau rejeté de se mélanger à la production bonne.
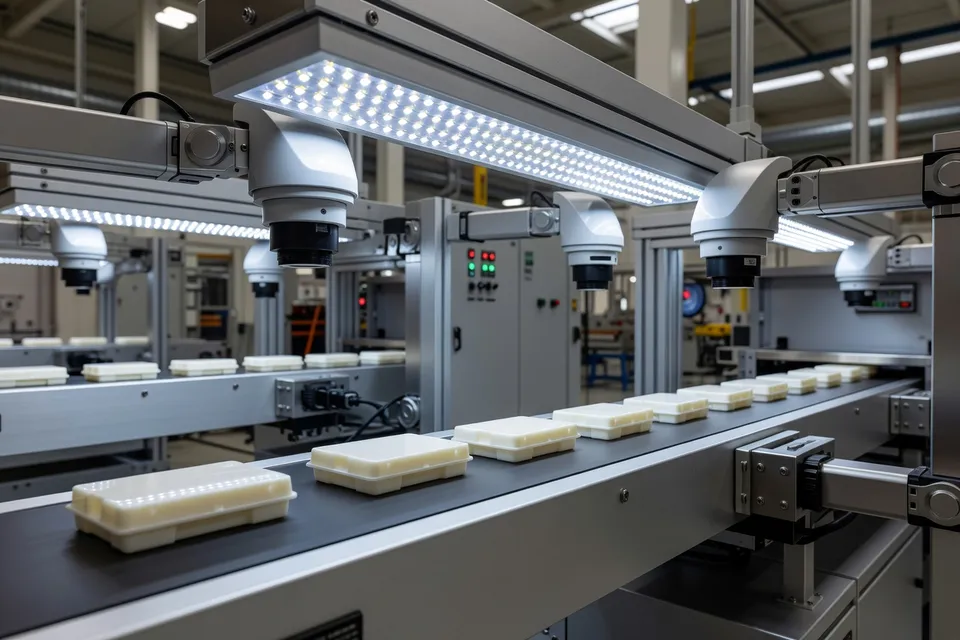
La description disponible identifie les systèmes d'inspection Keyence mais ne fournit pas de taux de détection de défaut mesuré, de taux de faux rejet, de takt d'inspection, de configuration d'éclairage ni de profondeur de traçabilité. Ces omissions ne sont pas mineures. Un système de vision peut être assez rapide pour une cellule de moulage et pourtant échouer à la porte de qualification s'il manque une caractéristique critique, rejette trop de pièces conformes ou ne peut pas préserver le lien entre un défaut et sa cavité ou son enregistrement de processus.
C'est là que l'histoire de l'automatisation devient moins confortable que le langage d'exposition. ENGEL signale une réponse au niveau des cavités et Keyence fournit la capacité d'inspection, mais les affirmations publiques ne montrent pas de résultat en boucle fermée reliant un défaut détecté à la ségrégation automatique, l'ajustement de processus et la libération documentée. Tant que cette chaîne n'est pas démontrée, l'inspection reste une couche de contrôle, pas la preuve d'une assurance qualité autonome.
Les revendications machine et moule
Mold Masters a reçu un prix d'innovation Fakuma, tandis que Falcon Plastics était associé à un prix d'innovation cellule de moulage automatisée. Ces reconnaissances indiquent une attention aux équipements intégrés et aux concepts de production, mais un prix n'est pas un essai en usine. Il n'établit pas de base commune, de disponibilité commerciale ni de résultat de qualification chez les utilisateurs.
Husky a présenté le HyCAP Pro comme un système intégré pour la production de bouchons de boissons, avec un accent sur la productivité et les économies d'énergie. L'application est spécifique : bouchons, pas connecteurs automobiles ou articles moulés polyvalents. Sa valeur doit être jugée par rapport aux exigences des bouchons comme la stabilité du cycle, l'équilibre des cavités, la manutention des pièces et l'utilisation d'énergie pour la résine et l'outillage définis. Aucune période partagée, ligne de référence ni comparaison d'énergie mesurée n'est établie ici, donc la revendication d'économies reste une affirmation du fournisseur.
ENGEL a aussi mis à jour sa machine tout électrique e-motion avec de nouvelles unités de fermeture et d'injection pour l'emballage polypropylène paroi mince. Il s'agit d'un changement de plateforme machine visant une fenêtre de transformation particulière. Cela ne démontre pas que la plateforme livre le même résultat sur la cellule connecteur, et cela ne devrait pas être fusionné avec le chiffre de 57 600 pièces par heure.
Le portefeuille d'automatisation élargi de Nonnenmann ajoute une autre option fournisseur pour le moulage par injection. La question pratique n'est pas de savoir si plus de robots sont disponibles. C'est si l'équipement peut échanger les bons signaux avec la machine, le moule, le système d'inspection et la manutention sans créer un nouveau mode de défaillance à l'interface.
Le prochain test d'acceptation
Le dossier Fakuma soutient un jugement ferme : les cellules automatisées deviennent plus complètes, mais la preuve publique la plus forte s'arrête encore à la démonstration de composant et à l'affirmation du fournisseur. ENGEL donne le seul chiffre de débit précis de l'article — 57 600 pièces par heure sous un setup 128 cavités, huit secondes. Arburg montre comment les robots peuvent s'étendre au-delà de l'enlèvement de pièce. Keyence représente la porte d'inspection et de traçabilité. Husky, Mold Masters, Falcon Plastics, Nonnenmann et ENGEL ajoutent des équipements ou concepts de cellule pour d'autres applications.
Ce qui reste non prouvé est le résultat intégré sur une ligne de production qualifiée. Un responsable technique devrait exiger que le prochain essai enregistre les pièces acceptées par heure, les rejets spécifiques par cavité, les faux rejets, la disposition des rebuts, le taux d'échappement d'inspection, la disponibilité, le temps de changement et la réponse quand une cavité défaillante. La cellule est prête pour une évaluation série quand ces mesures lient la pièce moulée à l'action du robot, à la décision d'inspection et à l'enregistrement de production libéré. Jusqu'alors, les robots sont réels, les contrôles sont spécifiés, et la revendication de qualité autonome attend encore son test d'acceptation.
Analyses éditoriales
- Que doit exiger un transformateur avant d’accepter le débit annoncé en pièces par heure d’une cellule multicavité ?
- Exigez le nombre de pièces acceptées par heure, et non le cycle nominal multiplié par le nombre de cavités. Le dossier d’essai doit indiquer la disponibilité, les rejets par cavité, la gestion des chutes, les fuites d’inspection et la réaction à une cavité défaillante. Une courte démonstration peut atteindre le débit théorique tout en produisant des pièces suspectes ou en s’arrêtant souvent ; sans ces enregistrements, le chiffre reflète le potentiel de la machine, pas la production vendable.
- Un contrôle de process au niveau cavité peut-il remplacer l’inspection et la ségrégation dans une cellule de moulage automatisée ?
- Non. Le système de contrôle doit identifier la cavité concernée, marquer ou dévier sa production et consigner l’événement dans le dossier de production ; conservez une inspection indépendante pour les caractéristiques spécifiées de la pièce. La compensation de process peut limiter la variation, mais elle ne prouve pas que chaque connecteur respecte les critères d’acceptation. L’échec classique est une alarme de cavité sans ségrégation physique, permettant aux pièces suspectes de se mélanger à la production conforme sur le convoyeur.
- Que faut-il qualifier avant qu’un système de vision puisse servir de contrôle qualité de la cellule ?
- Effectuez une étude de challenge documentée avec des défauts connus et des pièces conformes, puis enregistrez le taux de détection, les faux rejets, le takt d’inspection, les conditions d’éclairage et le lien de traçabilité avec la cavité et le dossier process. Vérifiez aussi qu’un échec d’inspection bloque physiquement la libération ou dévie la pièce. Une caméra qui suit le cycle reste insuffisante si elle manque une caractéristique critique ou ne peut pas identifier la cavité à l’origine du défaut.
- La livraison d’une cellule de production testée et conforme dispense-t-elle le client du travail de mise en service ?
- Refusez cette hypothèse. Une cellule pré-intégrée peut réduire les travaux distincts d’évaluation de conformité et d’installation, mais le client doit quand même qualifier la pièce moulée, approuver la logique d’inspection et démontrer un fonctionnement stable sur différents lots de résine, intervalles de maintenance d’outillage et changements environnementaux. La mise en service échoue souvent à l’interface entre la cellule fournie et les procédures de collecte, d’inspection, de données ou de libération du client.
- Comment une usine doit-elle tester si des robots indépendants resteront utiles en cas de changement de gamme de produits ?
- Listez d’abord les tâches futures — alimentation, assemblage, emballage ou démoulage — et vérifiez pour chacune la charge utile, la portée, les interfaces, la protection, le transfert de recette et le temps de changement. Attribuez à un seul responsable l’autorité sur les réglages du robot et de la machine, avec un essai d’acceptation qui contrôle les alarmes et le comportement au redémarrage. Un robot flexible ne crée pas de flexibilité si chaque nouveau produit nécessite une programmation sur mesure, une gestion de signaux non vérifiée ou une nouvelle analyse de sécurité.
Sources et références
- 1.e+e news Europe. (2026, October 26). ENGEL unveils automotive connector production cell at Fakuma. e+e news Europe.
- 2.Plastics Machinery Manufacturing. (2026, October 27). Arburg touts smart factory, automation at Fakuma 2026. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 26). Technical review: Haitian International's all-electric precision-molding platform. Cincinnati.com.
- 4.Plastics Machinery Manufacturing. Keyence vision systems handle inspection traceability. Plastics Machinery Manufacturing.
- 5.Canadian Plastics. Mold Masters wins Fakuma innovation award. Canadian Plastics.
- 6.Plastics News. PN Falcon Plastics automated molding cell MAPP innovation award. Plastics News.
- 7.plasticker. Nonnenmann expands automation portfolio for injection molding. plasticker.
- 8.Plastics Machinery Manufacturing. Husky system designed for closure production. Plastics Machinery Manufacturing.
- 9.Plastics Machinery Manufacturing. ENGEL upgrades e-motion injection molding machine. Plastics Machinery Manufacturing.