
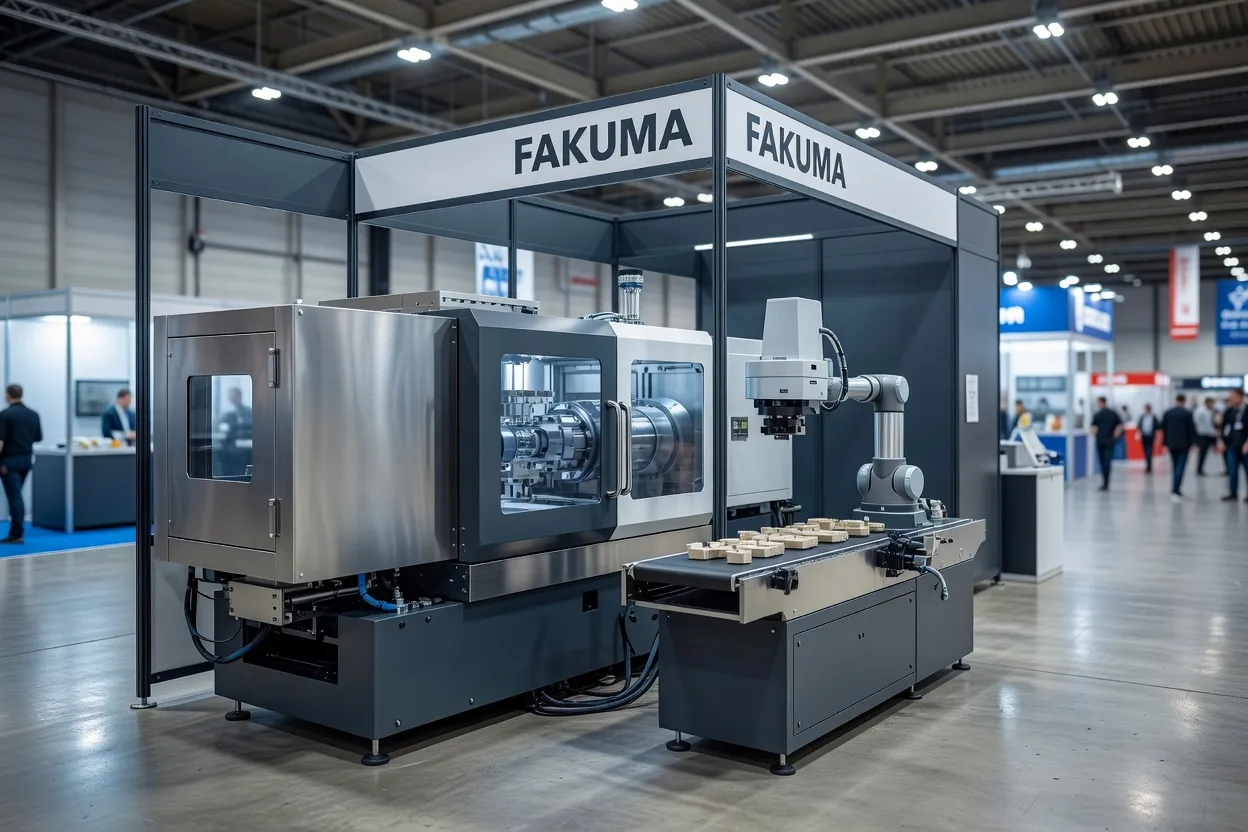
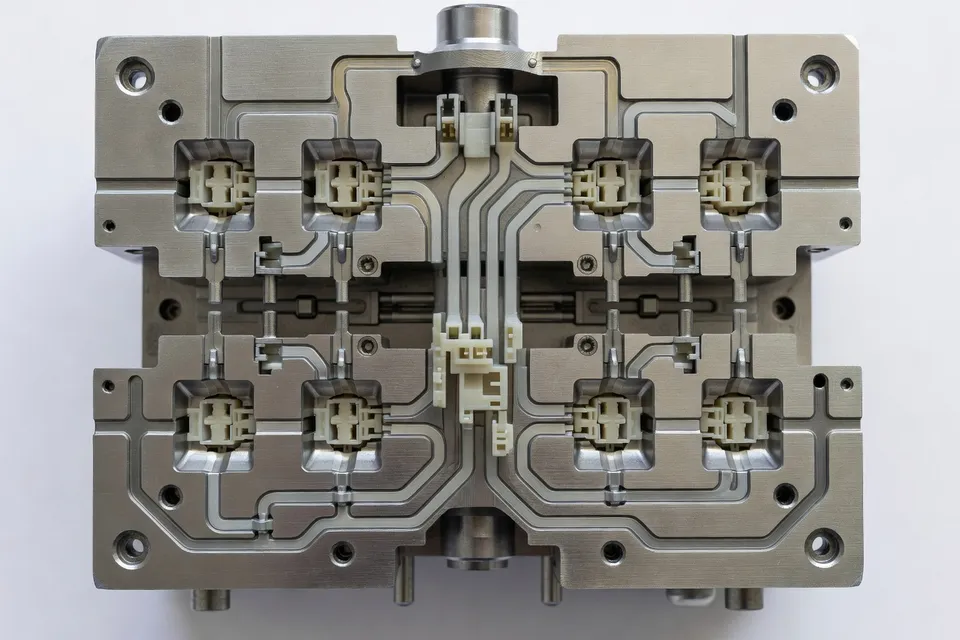
ENGELはFakuma 2026で最も明確な生産主張をもたらした。自動車用コネクタ向けの統合セルで、全電動WINTEC e-win 1800射出成形機、128キャビティ金型、viper 6ロボット、材料搬送、温度制御、安全ガード、コンベアを組み合わせた。8秒サイクルで、セルは1時間あたり最大57,600個のコネクタ部品を生産可能と同社は述べる。この数値はすでに量産中の特定コネクタに属し、自動射出成形全般を指すものではない。
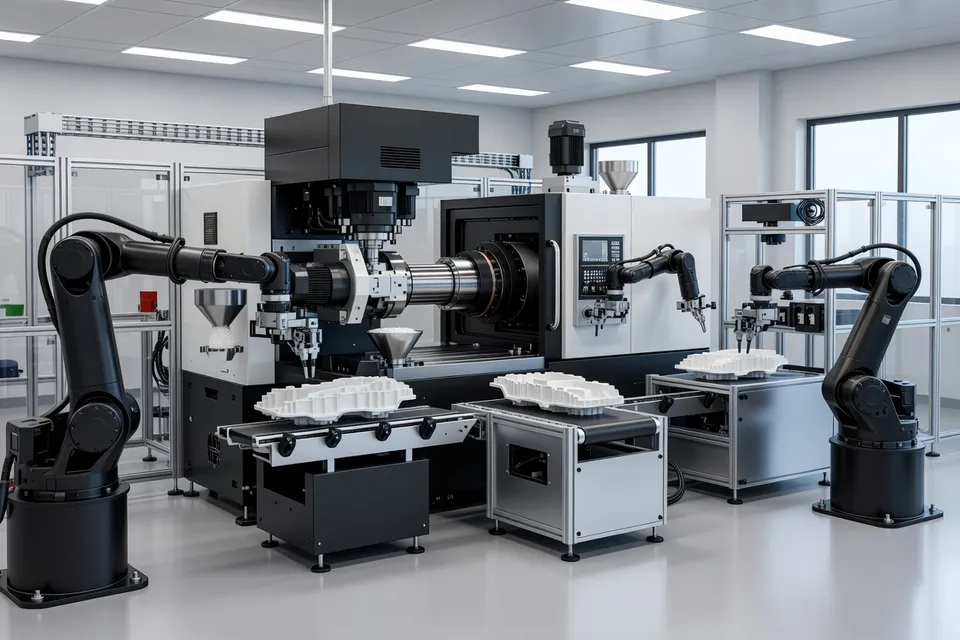
有用な技術的ポイントはロボット単独ではない。キャビティレベルプロセス制御と材料除去の連携にある。ENGELはiQ weight controlとデジタル支援システムが周囲環境変化を含むプロセス変動を補正し、個別キャビティの故障時に応答すると述べる。ロボットは成形品が直接コンベアに落下する間にスプルーを除去する。高キャビティ金型ではこの分担が重要である。高速サイクルでは手動介入の余地が少なく、制御システムが偏差を検知してセル全体を停止させずに影響を封じ込めなければならない。
これは依然として企業の実演主張である。公開記述にはスクラップ率、キャビティ故障頻度、定義された試運転期間の稼働率、コネクタ合格データ、手動対応ラインとの比較が示されていない。したがって57,600個/時間の数値は、指定金型とサイクルでのスループット上限であり、すべての部品がその速度で自動車仕様を満たした証拠ではない。
コネクタセル
ENGELのWINTEC e-win 1800は1,800 kNの型締力と640サイズの射出ユニットを使用する。用途は約10×6 mmの小型部品である。CWB Technologyが金型を、Piovan Groupが搬送・乾燥装置を、ENGELが温調装置を供給した。このパッケージはコネクタ、結束バンド、ウォールプラグなどの高容積標準部品向けで、設備コストと安定供給が欧州ラインが低コスト生産地と競争できるかを決める。
統合セル提案は設置時の責任も移す。ENGELは機械、ロボット、エンクロージャ、コンベアが試験済みのCE適合生産セルとして到着すると述べる。これにより顧客の別個の適合性評価負担を軽減し、試運転を簡素化できる。ただし成形品の適格性確認、検査ロジックの検証、樹脂ロット・金型メンテナンス間隔・環境変化を通じたプロセス安定性の証明は不要にならない。
viper 6ロボットが関連するのは、搬送タスクが意図的に狭いためである。スプルーを除去し、完成部品をコンベアに落下させる。この配置は複雑なピック&プレースを避けるが、コンベア、回収方法、下流検査を品質チェーンの一部として残す。セルを評価する加工業者は、故障キャビティの出力がどこに振り分けられ、疑わしい部品が回収容器に入るのをシステムがどう防ぐかを尋ねる必要がある。
オートメーション層
Arburgは新しい射出成形機ではなく、より広いオートメーションアーキテクチャをFakumaで示した。同社はドミノセットを生産するセル周囲で上流・下流作業を行うスタンドアローンおよび相互接続ロボットを展示した。タスクには供給部品準備、組立、包装が含まれる。ArburgはMultilift Selectリニアロボットのスタンドアローン版が8.8〜35.3ポンドのペイロードをカバーし、パートナーYaskawaのSCARAおよび6軸ロボットが利用可能な構成を拡張すると述べた。
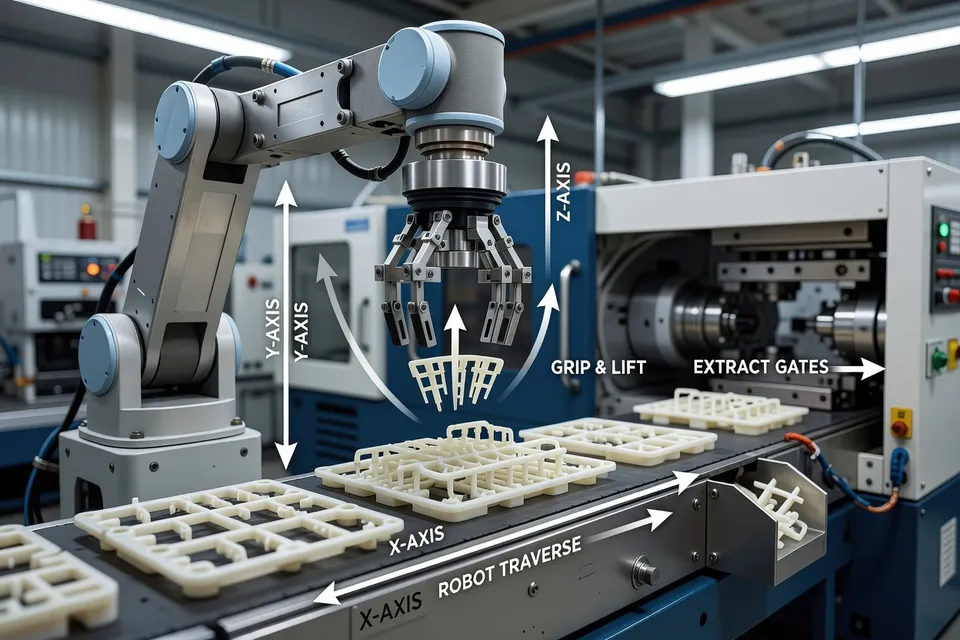
このデモは実践的な結論を支持する。オートメーションは機械の即時金型除去機能を超えて移動している。射出成形機から独立して動作できるロボットは供給、組立、包装に再利用可能であり、製品ミックス変更時にプラントにより柔軟性を与える。ただしドミノセルはショーフロアデモであり、商業用途の生産速度、労働削減、不良率、段取り時間は確立しない。
Arburgはまた、簡単なオートメーション統合向けに設計されたTrend機種ラインを引き続き推進した。同社のスマートファクトリーメッセージにはデジタルサービスと相互接続が含まれたが、展示会で新しい射出成形機は導入されなかった。この区別は資本計画にとって重要である。今日機械を購入する加工業者はインターフェース能力とロボット統合を評価できるが、「最もスマートな工場」に関する主張には依然として定義されたデータパス、アクセス権限、アラーム処理、受入試験が必要である。
検査とトレーサビリティ
Keyenceのビジョンシステムは、高速セルが暗黙に残せないステップ、すなわち部品が合格かどうかを決定するステップに対処する。検査・トレーサビリティ機器は成形機やロボットとは別物である。指定欠陥を検知し、結果を正しい部品またはキャビティに関連付け、不良材が良品生産と混合するのを防がなければならない。
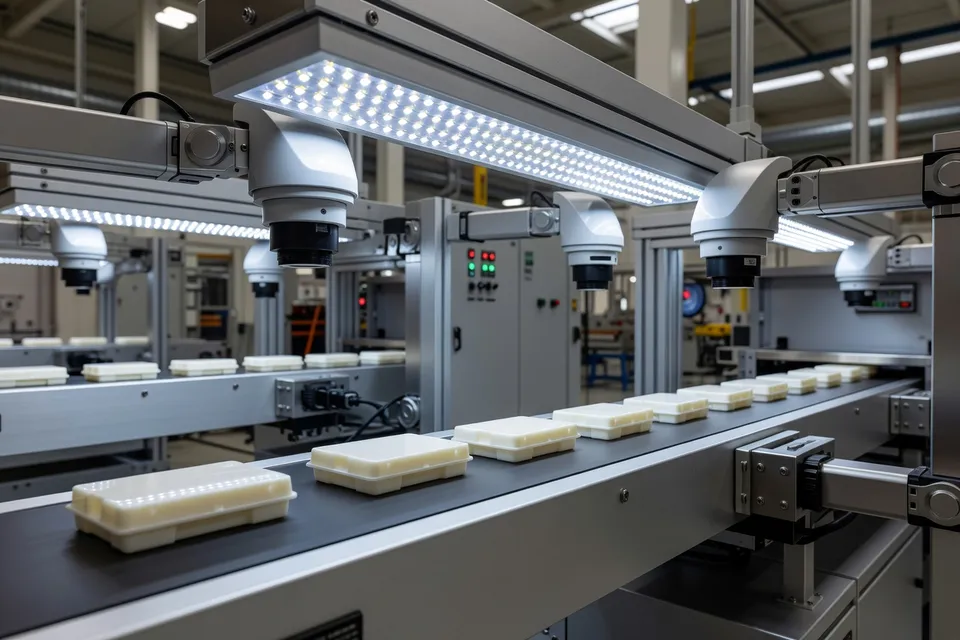
利用可能な記述はKeyence検査システムを特定するが、測定された欠陥検知率、誤除去率、検査タクト、照明構成、トレーサビリティ深度は提供していない。これらの欠落は些細ではない。ビジョンシステムは成形セルに十分高速でも、重要な特徴を見逃し、適合部品を過剰に除去し、欠陥とキャビティまたはプロセス記録のリンクを保持できない場合、適格性ゲートで不合格となる。
ここがオートメーションの物語が展示用語より不快になる点である。ENGELはキャビティレベル応答を報告し、Keyenceは検査能力を提供するが、公開主張は検知された欠陥を自動分別、プロセス調整、文書化されたリリースに結びつける閉ループ結果を示していない。このチェーンが実証されるまで、検査は制御層であり、自律的品質保証の証明ではない。
機械と金型の主張
Mold MastersはFakumaイノベーションアワードを受賞し、Falcon Plasticsは自動成形セルイノベーションアワードに関連付けられた。これらの表彰は統合設備と生産コンセプトへの注目を示すが、アワードはプラント試運転ではない。ユーザー間の共通ベースライン、商業稼働率、適格性結果を確立しない。
Huskyは飲料キャップ生産向け統合システムとしてHyCAP Proを発表し、生産性と省エネを強調した。用途は特定のもので、キャップであり、自動車コネクタや汎用成形品ではない。その価値は、定義された樹脂と工具に対するサイクル安定性、キャビティバランス、部品搬送、エネルギー使用などのキャップ要件に対して判断されなければならない。ここでは共有期間、ベースラインライン、測定されたエネルギー比較は確立されていないため、省エネ主張はサプライヤ主張のままとすべきである。
ENGELはまた、薄肉ポリプロピレン包装向けに新しい型締および射出ユニットでe-motion全電動機をアップグレードした。これは特定の加工ウィンドウを狙った機種プラットフォーム変更である。コネクタセルで同じ結果をもたらすことを実証するものではなく、57,600個/時間の数値と統合すべきではない。
Nonnenmannの拡張オートメーションポートフォリオは、射出成形向けに別のサプライヤオプションを追加する。実践的な問題は、より多くのロボットが利用可能かどうかではない。設備が機械、金型、検査システム、材料搬送設備と正しい信号を交換でき、インターフェースで新しい故障モードを生まないかどうかである。
次の受入試験
Fakumaパケットは一つの確固たる判断を支持する。自動セルはより完全になりつつあるが、最も強い公開証拠は依然として部品デモとサプライヤ主張で止まっている。ENGELは記事唯一の正確なスループット数値、128キャビティ・8秒セットアップでの57,600個/時間を提供する。Arburgはロボットが部品除去を超えて拡張できることを示す。Keyenceは検査とトレーサビリティのゲートを表す。Husky、Mold Masters、Falcon Plastics、Nonnenmann、ENGELは他の用途向けの設備またはセルコンセプトを追加する。
残る未証明のものは、適格生産ラインでの統合結果である。技術リーダーは次の試運転で、合格部品数/時間、キャビティ別不良、誤除去、スクラップ処分、検査逸脱率、稼働率、段取り時間、1キャビティ故障時の応答を記録する必要がある。セルが本格評価に耐えられるのは、これらの測定値が成形品をロボット動作、検査判断、リリース生産記録に結びつけたときである。それまではロボットは実在し、制御は指定されており、自律的品質主張は依然として受入試験を待っている。
編集部の見解
- 高キャビティ成形セルの公称部品/時間値をそのまま受け入れる前に、加工業者は何を要求すべきか?
- 公称サイクル時間×キャビティ数ではなく、合格部品/時間を要求すること。試運転記録には稼働率、キャビティごとの不良品、スクラップ処理、検査漏れ、不良キャビティへの対応が示されている必要がある。短いデモでは公称スループットに達しても、不良品が出たり頻繁に停止したりする可能性がある。それらの記録がなければ、数値は機械の潜在能力であって、販売可能な出力ではない。
- キャビティ単位の工程管理で、自動成形セル内の検査や選別を省けるか?
- できない。制御システムには該当キャビティを特定し、その出力にマーキングまたは排除を行い、生産記録に残すことを要求する。指定された部品特性については、独立した検査を残すこと。工程補正でばらつきを抑えられても、全てのコネクタが合格基準を満たしている証明にはならない。よくある失敗は、キャビティ警報が出ても物理的な排除が行われず、不良品が良品と混ざってコンベアに流れるケースだ。
- ビジョンシステムをセルの品質ゲートとして使う前に、何を検証する必要があるか?
- 既知の不良品と合格品を使った文書化されたチャレンジテストを実施し、検出率、誤排除率、検査タクト、照明条件、キャビティおよび工程記録へのトレーサビリティを記録する。また、不合格品が物理的にリリースを阻止または排除されることも確認すること。サイクルに追従できるカメラでも、重要な特徴を見逃したり不良キャビティを特定できなければ不十分だ。
- 試験済みで適合した生産セルを引き渡せば、顧客側の立上げ作業は不要になるか?
- その前提は拒否すること。事前統合されたセルで個別の適合性評価や設置作業は減らせるが、顧客は成形品の適格性確認、検査ロジックの承認、樹脂ロットや金型メンテナンス間隔、環境変化を通じた安定運転の実証を依然として行う必要がある。立上げが失敗するのは、供給されたセルと顧客側の回収・検査・データ・リリース手順の境界で起きることが多い。
- 製品ミックスが変わったときにも独立したロボットが役立つかどうかを、工場はどうやって検証すべきか?
- まず将来のタスク(供給、組立、包装、部品取出)をリストアップし、それぞれについてペイロード、リーチ、インターフェース、ガード、レシピ転送、段取り替え時間を確認する。ロボットと成形機の設定値に一人の責任者を置き、警報と再起動動作を確認する受入試験を実施すること。新製品ごとに専用プログラミングや未検証の信号処理、安全審査が必要になるようでは、柔軟なロボットが柔軟性を生み出すことにはならない。
出典・参考文献
- 1.e+e news Europe. (2026, October 26). ENGEL unveils automotive connector production cell at Fakuma. e+e news Europe.
- 2.Plastics Machinery Manufacturing. (2026, October 27). Arburg touts smart factory, automation at Fakuma 2026. Plastics Machinery Manufacturing.
- 3.EIN Presswire. (2026, October 26). Technical review: Haitian International's all-electric precision-molding platform. Cincinnati.com.
- 4.Plastics Machinery Manufacturing. Keyence vision systems handle inspection traceability. Plastics Machinery Manufacturing.
- 5.Canadian Plastics. Mold Masters wins Fakuma innovation award. Canadian Plastics.
- 6.Plastics News. PN Falcon Plastics automated molding cell MAPP innovation award. Plastics News.
- 7.plasticker. Nonnenmann expands automation portfolio for injection molding. plasticker.
- 8.Plastics Machinery Manufacturing. Husky system designed for closure production. Plastics Machinery Manufacturing.
- 9.Plastics Machinery Manufacturing. ENGEL upgrades e-motion injection molding machine. Plastics Machinery Manufacturing.