
Clariant lanzó AddWorks PPA 101 FG para la extrusión de película de poliolefina, centrando el problema en el paso del proceso y no en la etiqueta de sostenibilidad al reemplazar PFAS. El aditivo 100% activo de grano fino reduce la tensión de cizallamiento aparente en la pared de la matriz, eleva la velocidad de cizallamiento crítica y suprime la fractura del fundido en película soplada y colada de PE. Clariant indica que la eliminación de piel de tiburón suele comenzar entre 20 y 40 minutos después del arranque, según la proporción de dilución, la resina, la estructura de la película, el equipo y las condiciones de operación.
Esa afirmación resulta útil porque nombra el modo de fallo que los procesadores de película necesitan eliminar. Todavía no es una afirmación de equivalencia universal. La empresa informa un rendimiento de velocidad de cizallamiento crítica casi equivalente a los aditivos de procesamiento fluoropoliméricos convencionales con una proporción de dilución del 0,2 %, aunque el uso típico es mayor, entre el 0,1 % y el 0,3 %. La cuestión de calificación es por tanto directa: ¿puede un convertidor mantener el rendimiento requerido y la calidad superficial con su propia resina, matriz, perfil de temperatura y secuencia de post-tratamiento sin sustituir un riesgo de contaminación por otro?
El mecanismo en la pared de la matriz
AddWorks PPA 101 FG actúa en la frontera entre el fundido y la pared de la matriz. Al reducir la tensión de cizallamiento aparente, el aditivo busca retrasar la aparición de fractura superficial a medida que aumenta la producción. Ese mecanismo importa más que la descripción libre de PFAS porque una línea de película no rechaza un aditivo de procesamiento solo por su química. Lo rechaza cuando la matriz empieza a acumular material, la superficie de la película se vuelve rugosa o la línea debe reducir velocidad para proteger el aspecto.
Clariant informa que el aditivo funciona tanto en grados LLDPE Ziegler-Natta como en los más difíciles de procesar de tipo metaloceno. El producto puede incorporarse a la formulación a través de la resina base, un concentrado o un portador de masterbatch. Eso ofrece varias rutas de implementación a productores de resina y convertidores, pero también genera varias condiciones de calificación. Una formulación directa en resina, un masterbatch en el convertidor y un concentrado de baja dosis no entregarán necesariamente la misma historia de dispersión ni el mismo comportamiento en el arranque.
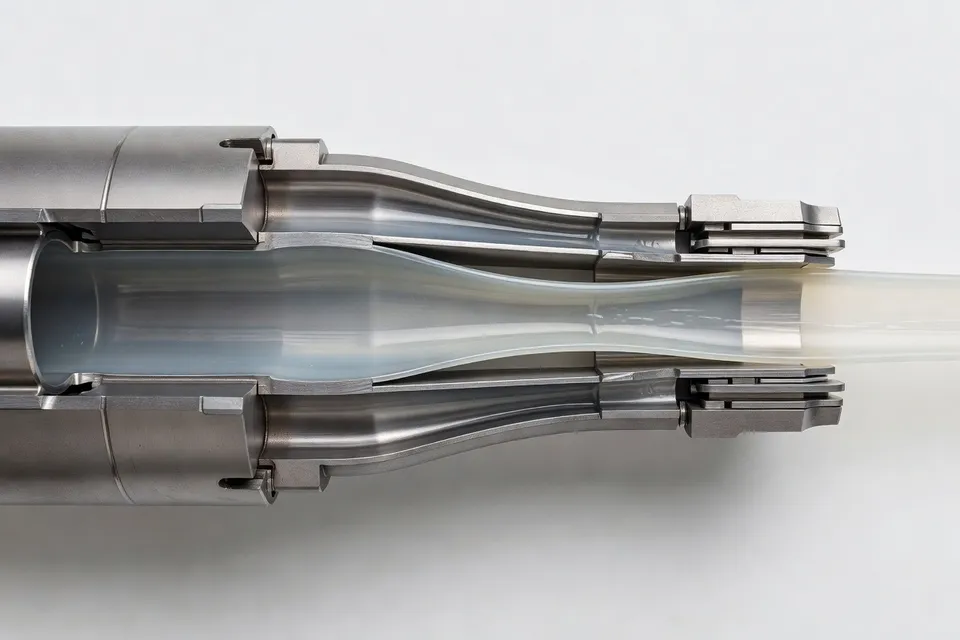
La ventana de operación reportada es lo bastante específica para ensayarla. La eliminación de piel de tiburón comienza tras un retardo de arranque y no de inmediato, y ese retardo varía con la carga, el tipo de resina, la configuración de la película, las condiciones del proceso y el equipo. Un procesador que solo mida el rollo terminado puede pasar por alto el coste del periodo de transición. Los recortes de arranque, la frecuencia de limpieza de la matriz y el tiempo hasta alcanzar calidad superficial estable deben incluirse en el registro del ensayo.
Las propiedades de la película siguen siendo el filtro
Clariant afirma que el aditivo mejora la suavidad superficial y el haze respecto al LLDPE puro sin efectos negativos en óptica, coeficiente de fricción, nivel dyne, propiedades de tracción, tratamiento corona, impresión, laminación ni termosellado. Son afirmaciones de la empresa, no un benchmark publicado a escala de planta. Aun así identifican el panel de aceptación correcto para un convertidor.
Un sustituto que elimine la piel de tiburón pero altere el coeficiente de fricción puede perturbar el bobinado. Un material que mejora el haze pero reduce el nivel dyne puede generar problemas de impresión o laminación adhesiva. Las alternativas a base de silicona pueden crear otra preocupación al interferir con el tratamiento posterior y contaminar el equipo; Clariant posiciona PPA 101 FG como libre también de silicona y polisiloxano, además de PFAS y sustancias inorgánicas.
La estabilidad térmica también se reporta en términos definidos: menos del 0,5 % de pérdida de peso por debajo de 280 °C y menos del 0,9 % por debajo de 320 °C. Esas cifras describen el comportamiento térmico bajo las condiciones de ensayo indicadas; no establecen el rendimiento para el tiempo de residencia en cada extrusora. El ensayo en línea todavía debe exponer el aditivo a la temperatura real de fundido, tiempo de residencia, estado del paquete de mallas y secuencia de reinicio.
La posición de contacto alimentario puede acortar el cribado regulatorio, pero no elimina la aprobación del proceso. Clariant enumera aprobaciones o autorizaciones bajo FDA, EFSA, Mercosur, el sistema GB de China y la lista positiva de Japón. El convertidor aún debe verificar la formulación, la dosificación, el mercado, la declaración y la especificación del cliente para la película terminada.
Las elecciones de formulación circundantes
El mismo problema de ingeniería aparece en otros lanzamientos de polímeros asociados a formulaciones especializadas, aunque sus objetivos difieran. ExxonMobil Signature Polymers presentó Exceed Tough m 4536UV12, un polietileno de base metaloceno para moldeo rotacional. El grado combina resistencia al impacto reportada, resistencia al agrietamiento por tensión ambiental y una amplia ventana de procesamiento, con una densidad de 0,936 g/cm³, índice de fluidez de 4,5 g/10 min, temperatura de fusión pico de 255 °F y clasificación UV12.
ExxonMobil indica que una menor temperatura interna del paquete de aire y una coalescencia más temprana pueden acortar los ciclos de horno y reducir el consumo energético. Es una afirmación de proceso vinculada al moldeo rotacional, no una evidencia de que el grado resuelva el problema de calificación en líneas de película. La lección útil es más estrecha: las formulaciones especializadas se adoptan cuando el cambio de material se conecta a una variable de control medible (aquí PIAT, coalescencia, tiempo de ciclo o durabilidad de la pieza).
Orion PRINTEX chroma 450 BEADS sigue una ruta distinta. El negro de humo de alta negrura se posiciona para plásticos de ingeniería que requieren dispersión, negrura y suavidad superficial. Orion indica que el grado se produce en su planta de Colonia certificada ISCC PLUS y cuenta con aprobación de contacto alimentario en la UE. Esos detalles establecen atributos de formulación y suministro, pero no sustituyen un resultado de dispersión en el polímero, diseño de tornillo o especificación de color del cliente.
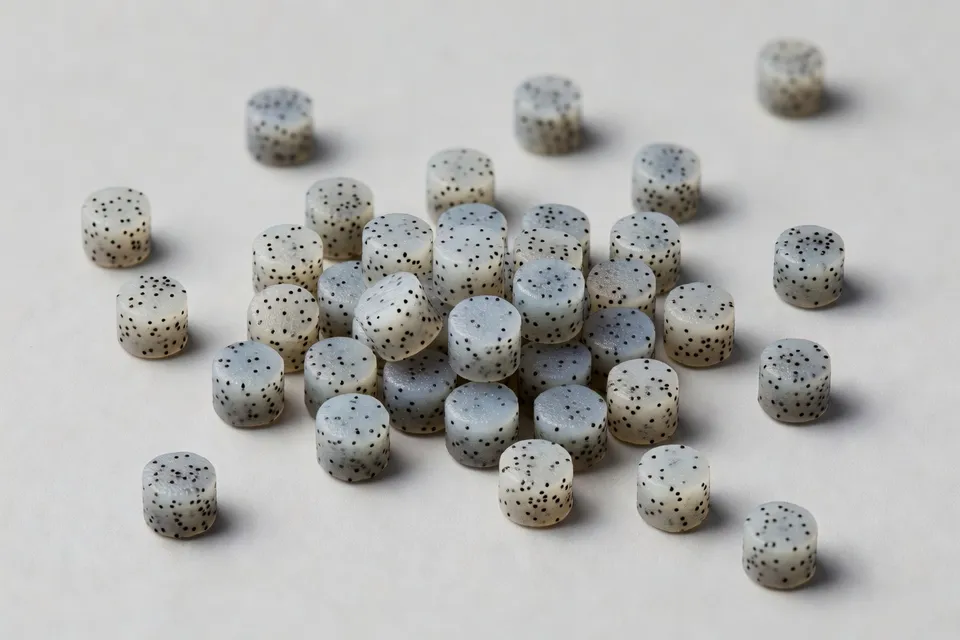
Un procesador debe tratar cada afirmación según la medición que la respalda. Una carga nombrada y un intervalo de arranque pueden convertirse en diseño de ensayo. Una frase amplia como “excelente dispersión” necesita el método de ensayo del cliente, la concentración, el compuesto y el límite de aceptación antes de convertirse en argumento de compra.
| Punto de comparación compartido | Valor reportado |
|---|---|
| Comparación de velocidad de cizallamiento crítica de AddWorks PPA 101 FG | Casi equivalente al 0,2 % de dilución |
| Carga típica de AddWorks PPA 101 FG | 0,1 %–0,3 % |
| Eliminación de piel de tiburón tras el arranque | 20–40 minutos |
| Pérdida de peso térmica por debajo de 280 °C | Menos del 0,5 % |
| Pérdida de peso térmica por debajo de 320 °C | Menos del 0,9 % |
La tabla ofrece un envelope de ensayo, no un resultado garantizado de producción. La línea base ausente es una comparación emparejada del convertidor que muestre producción, recortes, intervalo de limpieza de matriz y rendimiento de post-tratamiento en la misma línea antes y después de la sustitución.
Qué falsificaría la afirmación
La propuesta libre de PFAS es creíble como dirección de formulación porque Clariant identifica la tecnología activa, el rango de carga, el mecanismo y varias propiedades aguas abajo. La conclusión comercial sigue siendo condicional. Un procesador debe retener la aprobación si la piel de tiburón desaparece solo tras un retardo de arranque inaceptable, si la acumulación en la matriz regresa al rendimiento objetivo, o si los resultados de corona, impresión, laminación, termosellado, fricción o tracción se salen de especificación.
La siguiente puerta es un ensayo controlado en línea utilizando la resina de producción y la construcción de película del convertidor. Registrar tiempo de arranque hasta superficie estable, producción a la velocidad de cizallamiento crítica, haze, coeficiente de fricción, nivel dyne, propiedades de tracción, presión de matriz, acumulación en matriz, comportamiento del paquete de mallas y resultados de post-tratamiento. Ejecutar el aditivo fluoropolimérico convencional y la formulación libre de PFAS en condiciones emparejadas. Sin esa línea base, “casi equivalente” sigue siendo una afirmación del proveedor y no un resultado de planta.
Clariant ha suministrado suficiente detalle de proceso para justificar el ensayo. No ha suministrado suficientes datos de línea emparejados para cerrar la calificación. Esa es la posición correcta por ahora: sustituir la química solo cuando la matriz, el rollo y las operaciones aguas abajo del convertidor permanezcan dentro de especificación.
Análisis editorial
- ¿Qué debe medir un procesador de película antes de aprobar un auxiliar de procesamiento libre de PFAS?
- Compare el reemplazo con el actual a igual producción, resina, temperatura de dado, estructura de película y condiciones de arranque. Registre el tiempo hasta superficie estable, tasa de cizallamiento crítica, presión en dado, turbidez, coeficiente de fricción, nivel dyne, resultados de tracción, acumulación en dado, comportamiento del paquete de malla y rendimiento del tratamiento posterior. No apruebe solo por inspección del rollo terminado; lo habitual es descartar material de arranque y tiempo de limpieza ocultos fuera de la muestra de calidad.
- ¿Cómo debe afectar el periodo de 20 a 40 minutos para eliminar el efecto piel de tiburón a una prueba de línea?
- No trate el retraso como un detalle incidental de arranque. Registre producción, desperdicio, aspecto superficial, presión en dado y tiempo hasta calidad estable desde la primera fusión hasta que la línea alcance su condición normal de operación; luego repita la corrida a la proporción de dilución prevista y construcción de película. Una prueba puede parecer exitosa en el rollo final mientras el periodo de transición consume más material y tiempo de operador que el ahorro del reemplazo.
- ¿Un let-down del 0.2% establece la dosis correcta de producción?
- No. Use el 0.2% como punto de comparación, no como receta automática. Verifique todo el rango previsto contra la resina real, dado, producción, estructura de película y ruta de dispersión, porque la formulación de resina base, concentrado y portador de masterbatch pueden producir comportamientos distintos en arranque y estado estable. El error común de compra es aceptar una carga de laboratorio casi equivalente antes de confirmar que la ruta de entrega elegida mantiene la calidad superficial a velocidad de producción.
- ¿Qué pruebas posteriores pueden descalificar un reemplazo de auxiliar de procesamiento aunque desaparezca el efecto piel de tiburón?
- Mantenga la aprobación abierta hasta que coeficiente de fricción, nivel dyne, respuesta a corona, impresión, laminación, sellado térmico, turbidez y propiedades de tracción permanezcan dentro de la especificación de la película. Una superficie más lisa no es un pase si el rollo resbala, la tinta moja mal o la fuerza de adhesión cae tras el tratamiento. El modo de fallo suele ser retardado: la muestra de extrusión pasa, pero el convertidor revela un cambio superficial que la prueba de línea no midió.
- ¿Qué evidencia térmica se necesita antes de usar el auxiliar en una línea de película caliente o de larga residencia?
- Solicite las condiciones de prueba detrás de las cifras de pérdida de peso, luego compárelas con la temperatura real de fusión de la línea, tiempo de residencia, condición del paquete de malla y secuencia de reinicio. Un resultado de estabilidad térmica por debajo de una temperatura indicada no prueba que el aditivo se comportará igual tras retenciones repetidas o un paquete de malla contaminado. Incluya deriva de presión, acumulación en dado y calidad de reinicio en el registro de prueba en lugar de depender de una corrida corta y limpia.
- ¿Las autorizaciones de contacto con alimentos eliminan la necesidad de aprobación de formulación y cliente?
- No. Archive la formulación exacta, dosis, mercado, declaración y especificación de la película terminada antes de liberar. La autorización regulatoria puede acortar el cribado, pero no verifica la ventana de proceso del convertidor ni los requisitos del cliente para óptica, tratamiento, sellado o fricción. La aprobación queda incompleta si el papeleo cubre el aditivo en general mientras la receta de producción usa un portador, carga o construcción de película diferente.
Fuentes y referencias
- 1.PlasticsToday. (2026, October 26). New polymer processing aid eliminates forever chemicals. PlasticsToday.
- 2.PlasticsToday. (2026, October 27). ExxonMobil launches new Exceed Tough grade. PlasticsToday.
- 3.Orion S.A. (2026, October 26). Orion S.A. unveils its PRINTEX chroma 450 BEADS. Interplas Insights.
- 4.Plastics Engineering. Active biopolymer films target food oxidation and spoilage. Plastics Engineering.
- 5.CompositesWorld. Advanced materials drove competitiveness, safety, and sustainability discussions at Hi Plastics 2026. CompositesWorld.
- 6.Interplas Insights. LG Chem partners with Volkswagen on eco-friendly materials. Interplas Insights.
- 7.Plastics Engineering. Bio-based additives face a cost premium problem. Plastics Engineering.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.
