
Clariant a lancé AddWorks PPA 101 FG pour l’extrusion de films polyoléfines. Le produit place le procédé au centre du remplacement des PFAS plutôt que l’étiquette durabilité. Cet additif 100 % actif en grains fins réduit la contrainte de cisaillement apparente à la paroi de filière, élève le seuil de cisaillement critique et supprime la fracture du melt dans les films PE soufflés et coulés. Clariant indique que l’élimination du sharkskin commence généralement 20 à 40 minutes après le démarrage, selon le taux de dilution, la résine, la structure du film, l’équipement et les conditions de fonctionnement.
Cette affirmation est utile car elle nomme le défaut que les transformateurs doivent réellement supprimer. Ce n’est pas encore une équivalence universelle. La société rapporte une performance de cisaillement critique quasi équivalente aux auxiliaires fluoropolymères classiques à un taux de dilution de 0,2 %, alors que l’usage typique se situe entre 0,1 % et 0,3 %. La question de qualification reste simple : un transformateur peut-il maintenir le débit et la qualité de surface requis sur sa résine, sa filière, son profil thermique et son post-traitement sans échanger un risque de contamination contre un autre ?
Le mécanisme à la paroi de filière
AddWorks PPA 101 FG agit à l’interface entre le melt et la paroi de filière. En abaissant la contrainte de cisaillement apparente, l’additif retarde l’apparition de la fracture de surface quand le débit augmente. Ce mécanisme prime sur la mention « sans PFAS », car une ligne de film n’écarte pas un auxiliaire pour sa seule chimie. Elle le rejette quand la filière s’encrasse, que la surface devient rugueuse ou que la ligne doit ralentir.
Clariant indique que l’additif fonctionne aussi bien avec les grades LLDPE Ziegler-Natta qu’avec les grades métallocènes plus difficiles. Le produit peut être incorporé via la résine, un concentré ou un masterbatch. Cela offre plusieurs voies d’implémentation, mais crée aussi plusieurs conditions de qualification. Une formulation directe en résine, un masterbatch chez le transformateur et un concentré faible dose n’offrent pas forcément la même dispersion ni le même comportement au démarrage.
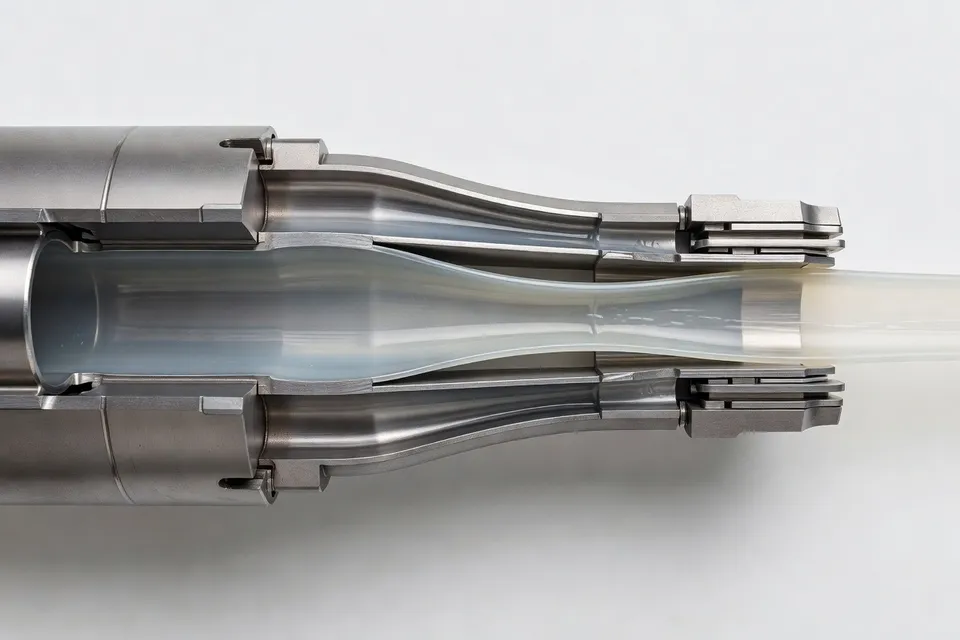
La fenêtre de fonctionnement est assez précise pour être testée. L’élimination du sharkskin survient après un délai de démarrage et non immédiatement ; ce délai varie avec le dosage, le type de résine, la configuration du film, les conditions de procédé et l’équipement. Un transformateur qui ne mesure que le rouleau fini peut sous-estimer le coût de la période de transition. Les chutes de démarrage, la fréquence de nettoyage de filière et le temps pour atteindre une qualité de surface stable doivent figurer dans le compte-rendu d’essai.
Les propriétés du film restent le critère décisif
Clariant affirme que l’additif améliore la douceur de surface et le voile par rapport au LLDPE pur sans effet négatif sur l’optique, le coefficient de friction, le niveau dyne, les propriétés en traction, le traitement corona, l’impression, la lamination et la thermosoudure. Ce sont des affirmations de la société, pas un benchmark publié en conditions industrielles. Elles désignent néanmoins le bon panel d’acceptation pour un transformateur.
Un substitut qui supprime le sharkskin mais modifie le coefficient de friction peut perturber l’enroulement. Un produit qui améliore le voile mais baisse le niveau dyne peut créer un problème d’impression ou de lamination adhésive. Les alternatives à base de silicone peuvent interférer avec les traitements aval et contaminer l’équipement ; Clariant positionne PPA 101 FG comme exempt de silicone, de polysiloxane, de PFAS et de substances inorganiques.
La stabilité thermique est également donnée en termes précis : perte de masse inférieure à 0,5 % en dessous de 280 °C et inférieure à 0,9 % en dessous de 320 °C. Ces valeurs décrivent le comportement thermique dans les conditions d’essai indiquées ; elles n’établissent pas la tenue en temps de séjour dans chaque extrudeuse. L’essai en ligne doit encore exposer l’additif à la température réelle du melt, au temps de séjour, à l’état du pack de filtres et à la séquence de redémarrage.
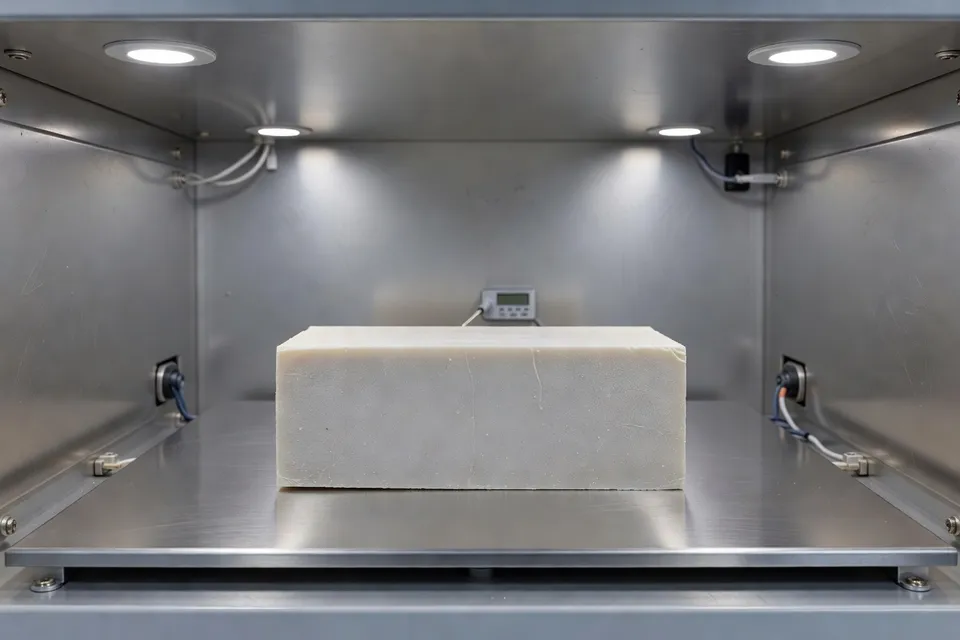
La position contact alimentaire peut raccourcir l’examen réglementaire, mais ne supprime pas l’approbation procédé. Clariant liste des approbations ou déclarations FDA, EFSA, Mercosur, système GB chinois et liste positive japonaise. Le transformateur doit encore vérifier la formulation, le dosage, le marché, la déclaration et le cahier des charges client pour le film fini.
Les choix de formulation environnants
Le même problème d’ingénierie apparaît dans d’autres lancements de polymères associés à des formulations spécialisées, bien que leurs objectifs diffèrent. ExxonMobil Signature Polymers a introduit Exceed Tough m 4536UV12, un polyéthylène à base de métallocène pour rotomoulage. Le grade combine résistance au choc, résistance à la fissuration sous contrainte environnementale et large fenêtre de transformation, avec une densité de 0,936 g/cm³, un indice de fluidité de 4,5 g/10 min, une température de fusion pic de 255 °F et un classement UV12.
ExxonMobil indique que des températures internes plus basses du pack et une coalescence plus précoce peuvent raccourcir les cycles de four et réduire la consommation d’énergie. C’est une affirmation de procédé liée au rotomoulage, pas une preuve que le grade résout le problème de qualification sur ligne film. La leçon utile est plus étroite : les formulations spécialisées sont adoptées quand le changement de matière est relié à une variable de contrôle mesurable — ici PIAT, coalescence, temps de cycle ou durabilité de la pièce.
Orion PRINTEX chroma 450 BEADS emprunte une autre voie. Le noir de carbone à haute jetness est destiné aux plastiques techniques qui exigent dispersion, jetness et douceur de surface. Orion indique que le grade est produit sur son site de Cologne certifié ISCC PLUS et bénéficie d’une approbation contact alimentaire UE. Ces détails établissent les attributs de formulation et d’approvisionnement, mais ne remplacent pas un résultat de dispersion dans le polymère, la vis et la spécification couleur du client.
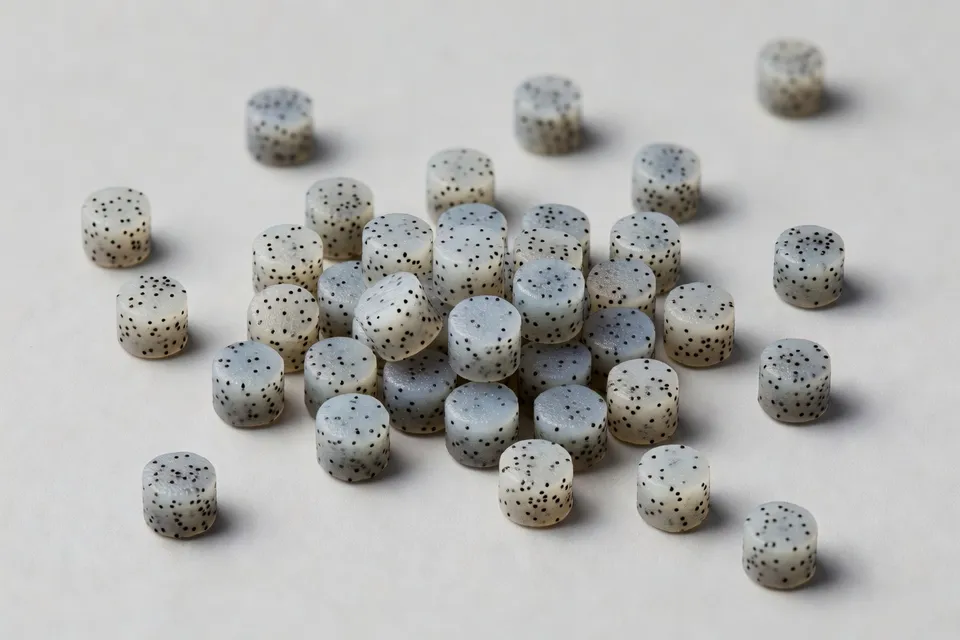
Un transformateur doit traiter chaque affirmation selon la mesure qui la sous-tend. Un dosage nommé et un intervalle de démarrage peuvent devenir un plan d’essai. Une phrase large comme « excellente dispersion » nécessite la méthode d’essai du client, la concentration, le composé et la limite d’acceptation avant de devenir un argument d’achat.
| Point de comparaison commun | Valeur rapportée |
|---|---|
| Comparaison du taux de cisaillement critique d’AddWorks PPA 101 FG | Quasi équivalent à 0,2 % de dilution |
| Taux de charge typique d’AddWorks PPA 101 FG | 0,1 %–0,3 % |
| Élimination du sharkskin après démarrage | 20–40 minutes |
| Perte de masse thermique en dessous de 280 °C | Moins de 0,5 % |
| Perte de masse thermique en dessous de 320 °C | Moins de 0,9 % |
Le tableau fournit une enveloppe d’essai, pas un résultat de production garanti. La donnée de référence manquante est une comparaison appariée chez le transformateur montrant le débit, les chutes, l’intervalle de nettoyage de filière et les performances post-traitement sur la même ligne avant et après substitution.
Ce qui pourrait infirmer l’affirmation
La proposition sans PFAS est crédible comme direction de formulation car Clariant identifie la technologie active, la plage de dosage, le mécanisme et plusieurs propriétés aval. La conclusion commerciale reste conditionnelle. Un transformateur doit refuser l’approbation si le sharkskin disparaît seulement après un délai de démarrage inacceptable, si les accumulations sur filière reviennent au débit cible, ou si les résultats corona, impression, lamination, thermosoudure, friction ou traction sortent du cahier des charges.
La prochaine étape est un essai contrôlé en ligne avec la résine de production et la construction de film du transformateur. Enregistrer le temps de démarrage jusqu’à une surface stable, le débit au seuil de cisaillement critique, le voile, le coefficient de friction, le niveau dyne, les propriétés en traction, la pression de filière, les accumulations sur filière, le comportement du pack de filtres et les résultats de post-traitement. Faire tourner l’auxiliaire fluoré classique et la formulation sans PFAS dans des conditions appariées. Sans cette référence, « quasi équivalent » reste une affirmation fournisseur et non un résultat d’usine.
Clariant a fourni suffisamment de détails procédé pour justifier l’essai. Il n’a pas fourni assez de données de ligne appariées pour clore la qualification. C’est la position correcte pour l’instant : remplacer la chimie uniquement quand la filière, le rouleau et les opérations aval du transformateur restent dans les spécifications.
Analyses éditoriales
- Avant d’approuver un agent de transformation sans PFAS, que doit mesurer un transformateur de film ?
- Comparer le produit de remplacement à l’incumbent en maintenant identiques le débit, la résine, la température de filière, la structure du film et les conditions de démarrage. Noter le temps jusqu’à une surface stable, le taux de cisaillement critique, la pression de filière, le trouble, le coefficient de friction, le niveau dyne, les résultats de traction, l’accumulation sur filière, le comportement du pack de filtres et les performances de traitement en aval. Ne pas approuver sur la seule base d’une inspection du rouleau fini ; l’erreur classique est de manquer les chutes au démarrage et le temps de nettoyage hors échantillon qualité.
- Comment intégrer la fenêtre de 20 à 40 minutes pour éliminer le sharkskin dans un essai de ligne ?
- Ne pas traiter ce délai comme un détail accessoire de démarrage. Enregistrer le débit, les chutes, l’aspect de surface, la pression de filière et le temps pour atteindre la qualité stable depuis la première fusion jusqu’au régime normal, puis répéter l’essai au taux de dilution visé et à la construction de film prévue. Un essai peut sembler concluant sur le rouleau final alors que la période de transition consomme plus de matière et de temps opérateur que l’économie attendue.
- Un taux de dilution de 0,2 % fixe-t-il le dosage de production ?
- Non. Utiliser 0,2 % comme point de comparaison, pas comme recette automatique. Vérifier toute la gamme prévue avec la résine réelle, la filière, le débit, la structure du film et la méthode de dispersion, car la formulation de la résine hôte, le concentré et le support du masterbatch peuvent modifier le comportement au démarrage et en régime permanent. L’erreur d’achat fréquente consiste à accepter une charge quasi équivalente en laboratoire sans confirmer que le mode d’incorporation maintient la qualité de surface à vitesse de production.
- Quels essais aval peuvent disqualifier un agent de transformation de remplacement même après disparition du sharkskin ?
- Garder l’approbation ouverte jusqu’à ce que le coefficient de friction, le niveau dyne, la réponse au corona, l’impression, la lamination, le thermoscellage, le trouble et les propriétés de traction restent dans la spécification du film. Une surface plus lisse n’est pas un passe-droit si le rouleau glisse, si l’encre mouille mal ou si la force d’adhésion de l’adhésif diminue après traitement. Le défaut apparaît souvent plus tard : l’échantillon d’extrusion passe, mais la transformation révèle un changement de surface que l’essai de ligne n’avait pas mesuré.
- Quelles preuves thermiques faut-il avant d’utiliser l’agent sur une ligne de film à haute température ou à long temps de séjour ?
- Demander les conditions d’essai qui sous-tendent les pertes de masse, puis les comparer avec la température réelle de fusion, le temps de séjour, l’état du pack de filtres et la séquence de redémarrage de la ligne. Un résultat de stabilité thermique en dessous d’une température annoncée ne prouve pas que l’additif se comportera de la même façon après plusieurs arrêts ou sur un pack de filtres encrassé. Inclure la dérive de pression, l’accumulation sur filière et la qualité au redémarrage dans le relevé d’essai plutôt que de se fier à une courte course propre.
- Les autorisations contact alimentaire dispensent-elles de valider la formulation et l’approbation client ?
- Non. Enregistrer la formulation exacte, le dosage, le marché, la déclaration et la spécification du film fini avant toute mise en production. L’autorisation réglementaire peut raccourcir le criblage, mais elle ne vérifie ni la fenêtre de procédé du transformateur ni les exigences du client en matière d’optique, de traitement, de scellage ou de friction. L’approbation reste incomplète si le dossier couvre l’additif de façon générale alors que la recette de production utilise un autre support, une autre charge ou une autre structure de film.
Sources et références
- 1.PlasticsToday. (2026, October 26). New polymer processing aid eliminates forever chemicals. PlasticsToday.
- 2.PlasticsToday. (2026, October 27). ExxonMobil launches new Exceed Tough grade. PlasticsToday.
- 3.Orion S.A. (2026, October 26). Orion S.A. unveils its PRINTEX chroma 450 BEADS. Interplas Insights.
- 4.Plastics Engineering. Active biopolymer films target food oxidation and spoilage. Plastics Engineering.
- 5.CompositesWorld. Advanced materials drove competitiveness, safety, and sustainability discussions at Hi Plastics 2026. CompositesWorld.
- 6.Interplas Insights. LG Chem partners with Volkswagen on eco-friendly materials. Interplas Insights.
- 7.Plastics Engineering. Bio-based additives face a cost premium problem. Plastics Engineering.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.
