
Clariantはポリオレフィンフィルム押出向けにAddWorks PPA 101 FGを投入し、持続可能性のラベルではなくプロセス工程をPFAS代替の中心に据えた。100%活性の微細粒状助剤で、ダイ壁の見かけ剪断応力を低減し、臨界剪断速度を高め、PEブローおよびキャストフィルムのメルトフラクチャーを抑制する。Clariantによると、シャークスキン除去はスタートアップ後通常20〜40分で始まるが、レットダウン比、樹脂、フィルム構造、設備、運転条件により異なる。
この主張は、フィルム加工者が実際に除去したい不良モードを具体的に示す点で有用だ。ただし、普遍的な同等性主張には至っていない。同社は従来のフッ素ポリマー加工助剤に対し、0.2%レットダウン比でほぼ同等の臨界剪断速度性能を報告しているが、典型的な使用量は0.1%〜0.3%とやや高めになる。したがって、変換機が自社の樹脂、ダイ、温度プロファイル、後処理工程で所要の出力と表面品質を維持できるかどうかが資格審査の要点となる。
ダイ壁メカニズム
AddWorks PPA 101 FGは溶融樹脂とダイ壁の境界に作用する。見かけ剪断応力を下げることで、出力上昇時の表面破壊発生を遅らせる。このメカニズムはPFASフリーという記述よりも重要だ。なぜならフィルムラインは化学組成だけで加工助剤を拒否するわけではなく、ダイビルドアップ、フィルム表面粗さ、または外観維持のためのライン速度低下が発生した時点で製品を排除するからである。
Clariantは本助剤がZiegler-Nattaおよび加工が難しいメタロセンLLDPEグレードのいずれにも有効と報告している。製品はホスト樹脂、コンセントレート、マスターバッチキャリアのいずれでも配合可能だ。これにより樹脂メーカーと変換機に複数の導入経路が開かれる一方で、分散履歴やスタートアップ挙動が同一とは限らない複数の資格条件も生まれる。
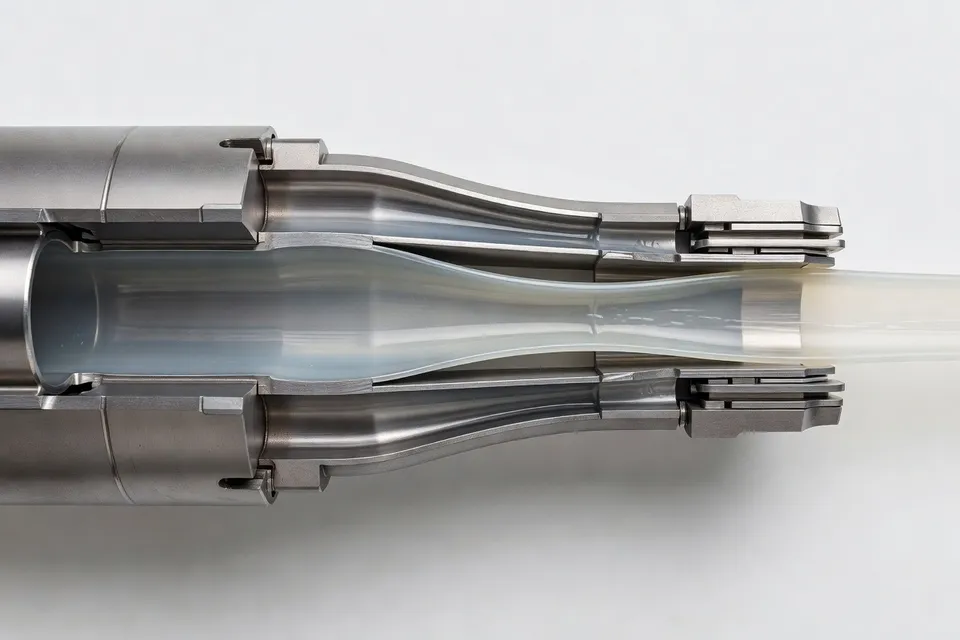
報告された運転窓は試験に十分具体性がある。シャークスキン除去は即時ではなくスタートアップ遅延後に始まり、その遅延は添加量、樹脂種、フィルム構成、プロセス条件、設備により変化する。完成ロールのみを測定する加工者は移行期間のコストを見逃す可能性がある。スタートアップスクラップ、ダイ洗浄頻度、安定表面品質到達時間は試験記録に含めるべきである。
フィルム特性が関門
Clariantは本添加剤が純粋LLDPE比で表面平滑性とヘイズを改善し、光学特性、摩擦係数、ダインレベル、引張特性、コロナ処理、印刷、ラミネート、ヒートシールに悪影響を与えないと述べている。これらは企業主張であり、公開されたプラント全体のベンチマークではない。それでも変換機にとって適切な受入評価項目を特定している。
シャークスキンを除去しても摩擦係数が変化すれば巻取工程を乱す。ヘイズが改善してもダインレベルが低下すれば印刷や接着ラミネートの問題が生じる。シリコーン系代替材は下流処理を阻害し設備を汚染する懸念があるが、ClariantはPPA 101 FGをPFASおよび無機物質だけでなくシリコーン・ポリシロキサンも含まないと位置づけている。
熱安定性についても具体的に報告されている。280℃以下で重量減少0.5%未満、320℃以下で0.9%未満。これらの数値は試験条件下的の熱挙動を示すもので、あらゆる押出機での滞留時間性能を保証するものではない。ライン試験では実際の溶融温度、滞留時間、スクリーンパック状態、再起動シーケンスに助剤をさらす必要がある。
食品接触用途の位置づけは規制審査を短縮する可能性があるが、プロセス承認を不要にするわけではない。ClariantはFDA、EFSA、Mercosur、中国GB規格、日本ポジティブリストでの承認またはクリアランスを挙げている。変換機は依然として完成フィルムの配合、添加量、市場、宣言、顧客仕様を確認しなければならない。
周囲の配合選択
同様のエンジニアリング課題は、専門配合に関連する他のポリマー発売でも見られるが、目的は異なる。ExxonMobil Signature Polymersは回転成形用メタロセンベースポリエチレンExceed Tough m 4536UV12を発表した。本グレードは衝撃強度、環境応力亀裂抵抗、広い加工窓を備え、密度0.936 g/cm³、メルトインデックス4.5 g/10 min、融点255°F、UV12評価を有する。
ExxonMobilはパック内部空気温度の低下と早期合体によりオーブンサイクル短縮とエネルギー削減が可能と述べている。これは回転成形向けのプロセス主張で、フィルムラインの資格審査問題を解決する証拠ではない。有用な教訓はより狭い。専門配合が採用されるのは、材料変更が測定可能な制御変数—ここではPIAT、合体、サイクルタイム、部品耐久性—に結びついた場合である。
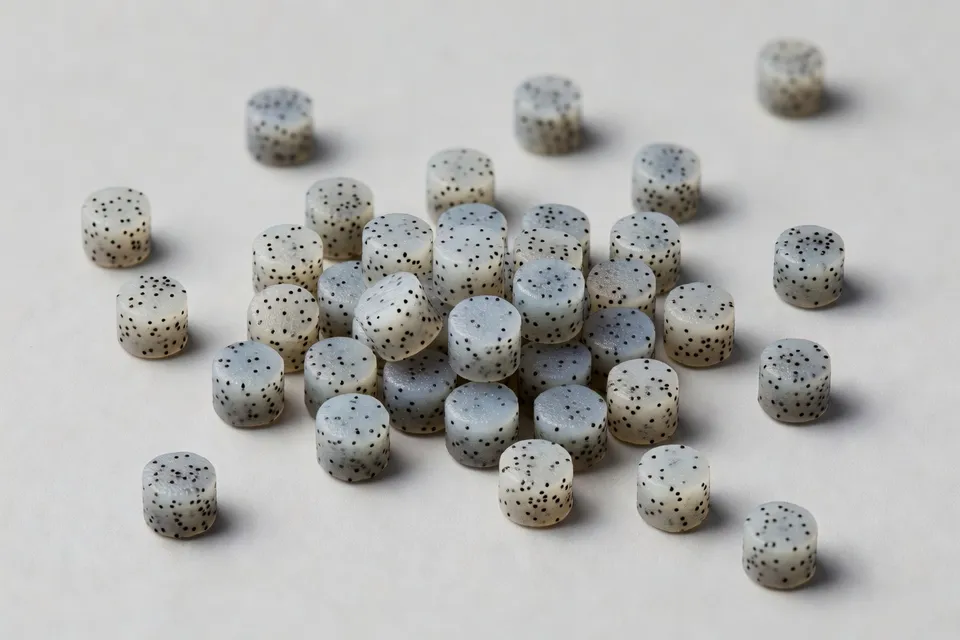
OrionのPRINTEX chroma 450 BEADSは異なるアプローチを取る。高ジェットネスカーボンブラックで、分散性、ジェットネス、表面平滑性を必要とするエンジニアリングプラスチック向けに位置づけられている。OrionはISCC PLUS認証取得のケルン工場で生産され、EU食品接触承認を取得していると述べている。これらの詳細は配合と供給属性を確立するが、顧客のポリマー、スクリュー設計、色仕様での分散結果に代わるものではない。
加工者は各主張をその裏付けとなる測定値に応じて扱うべきである。指定された添加量とスタートアップ間隔は試験設計に活用できる。「優れた分散性」といった広範な表現は、顧客の試験法、濃度、化合物、受入限界を定めてから購買根拠となる。
| 共通比較項目 | 報告値 |
|---|---|
| AddWorks PPA 101 FG 臨界剪断速度比較 | 0.2%レットダウンでほぼ同等 |
| AddWorks PPA 101 FG 典型添加量 | 0.1%–0.3% |
| スタートアップ後のシャークスキン除去 | 20–40分 |
| 280℃以下での熱重量減少 | 0.5%未満 |
| 320℃以下での熱重量減少 | 0.9%未満 |
この表は試験範囲を示すもので、保証された生産結果ではない。欠けているベースラインは、同一ラインで置換前後の出力、スクラップ、ダイ洗浄間隔、後処理性能を示す適合した変換機比較である。
主張を否定する条件
PFASフリーの提案は、Clariantが有効技術、添加量範囲、メカニズム、下流特性を具体的に示しているため、配合方向として信頼性がある。商業的結論は依然として条件付きである。シャークスキンが許容できないスタートアップ遅延後にしか消失しない場合、目標出力でダイビルドアップが再発する場合、コロナ、印刷、ラミネート、ヒートシール、摩擦、引張結果が仕様外となる場合は、加工者は承認を保留すべきである。
次の関門は変換機の生産樹脂とフィルム構成を用いた管理されたライン試験である。安定表面到達までのスタートアップ時間、臨界剪断速度での出力、ヘイズ、摩擦係数、ダインレベル、引張特性、ダイ圧力、ダイビルドアップ、スクリーンパック挙動、後処理結果を記録する。従来のフッ素ポリマー助剤とPFASフリー配合を同一条件で比較する。そのベースラインなしに「ほぼ同等」はサプライヤー主張のままにとどまる。
Clariantは試験を正当化する十分なプロセス詳細を提供した。ただし、資格審査を完了させるだけの適合ライン データは提供していない。現時点での正しい立場は、ダイ、ロール、変換機の下流工程がすべて仕様内に収まるときにのみ化学物質を置換することである。
編集部の見解
- PFASフリー加工助剤を承認する前に、フィルム加工業者は何を測定すべきですか?
- 置き換え品を、現行品と同じ出力・樹脂・ダイ温度・フィルム構造・立ち上げ条件で比較してください。表面が安定するまでの時間、限界せん断速度、ダイ圧力、ヘイズ、摩擦係数、ダイン値、引張結果、ダイビルドアップ、スクリーンパック挙動、下流処理性能を記録します。完成ロールの検査だけで判断せず、立ち上げ時のスクラップや清掃時間を見落とさないように。
- 20〜40分のシャークスキン除去時間を、ライン試験でどう扱うべきですか?
- 立ち上げ時のついでの遅れと片付けず、初回溶融から通常運転に落ち着くまでの出力、スクラップ、表面状態、ダイ圧力、品質安定時間を記録してください。意図するレットダウン比率とフィルム構成で再試験し、最終ロールだけ見て成功と判断しないように。
- 0.2%レットダウンで本生産の適正添加量が決まりますか?
- 0.2%は比較の目安であって、自動的なレシピではありません。実際の樹脂、ダイ、出力、フィルム構造、分散方法で全範囲を確認してください。ベース樹脂やマスターバッチキャリアが変わると、立ち上げ挙動と定常状態が異なることがあります。
- シャークスキンが消えても、どの下流試験で加工助剤の置き換えを不合格にできますか?
- 摩擦係数、ダイン値、コロナ処理性、印刷、ラミネート、ヒートシール、ヘイズ、引張物性が仕様内に入るまで承認を保留してください。表面が滑らかでもロールが滑ったり、インク濡れや接着強度が落ちたりする場合は不合格です。
- 高温または長滞留のフィルムラインで助剤を使う前に、どんな熱的データが必要ですか?
- 重量減少データの試験条件を確認し、実際の溶融温度・滞留時間・スクリーンパック状態・再起動シーケンスと照合してください。熱安定性データがあっても、繰り返し滞留や汚染スクリーンパックでの挙動は別です。圧力ドリフト、ダイビルドアップ、再起動品質も記録してください。
- 食品接触用途の認可があれば、配合と顧客承認は不要になりますか?
- なりません。配合、添加量、市場、宣言書、完成フィルム仕様をすべて提出してからリリースしてください。規制クリアはスクリーニングを短縮しますが、変換工程の窓や光学・処理・シール・摩擦に関する顧客要求を検証しません。
出典・参考文献
- 1.PlasticsToday. (2026, October 26). New polymer processing aid eliminates forever chemicals. PlasticsToday.
- 2.PlasticsToday. (2026, October 27). ExxonMobil launches new Exceed Tough grade. PlasticsToday.
- 3.Orion S.A. (2026, October 26). Orion S.A. unveils its PRINTEX chroma 450 BEADS. Interplas Insights.
- 4.Plastics Engineering. Active biopolymer films target food oxidation and spoilage. Plastics Engineering.
- 5.CompositesWorld. Advanced materials drove competitiveness, safety, and sustainability discussions at Hi Plastics 2026. CompositesWorld.
- 6.Interplas Insights. LG Chem partners with Volkswagen on eco-friendly materials. Interplas Insights.
- 7.Plastics Engineering. Bio-based additives face a cost premium problem. Plastics Engineering.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.