
Clariant가 폴리올레핀 필름 압출용 AddWorks PPA 101 FG를 출시했다. 지속가능성 라벨이 아니라 공정 단계 자체를 PFAS 대체 문제의 중심에 둔다. 100% 활성 미립자 보조제는 다이 벽면의 겉보기 전단 응력을 낮추고 임계 전단 속도를 높여 PE 블로운 및 캐스트 필름에서 멜트 프랙처를 억제한다. Clariant는 상어 가죽 제거가 보통 스타트업 후 20~40분 후에 시작된다고 밝혔다. 레트다운 비율, 수지, 필름 구조, 장비, 운전 조건에 따라 달라진다.
이 주장은 필름 가공업체가 실제로 제거해야 하는 실패 모드를 명확히 한다는 점에서 유용하다. 아직 범용 동등성 주장은 아니다. 회사는 기존 불소중합체 가공 보조제와 0.2% 레트다운 비율에서 임계 전단 속도 성능이 거의 동등하다고 보고하며, 일반적인 사용량은 0.1%~0.3%로 더 높다. 따라서 자격 검증 문제는 간단하다. 컨버터가 자체 수지, 다이, 온도 프로파일, 후처리 공정에서 요구되는 출력과 표면 품질을 유지할 수 있는지, 하나의 오염 위험을 다른 위험으로 바꾸지 않는지 확인하는 것이다.
다이 벽 메커니즘
AddWorks PPA 101 FG는 멜트와 다이 벽 사이 경계면을 다룬다. 겉보기 전단 응력을 낮춰 출력 증가 시 표면 파단 시작을 지연시킨다. 이 메커니즘이 PFAS-free 설명보다 중요하다. 필름 라인은 화학 조성만으로 가공 보조제를 거부하지 않는다. 다이 빌드업이 생기거나 필름 표면이 거칠어지거나 외관 보호를 위해 라인을 늦춰야 할 때 거부한다.
Clariant는 이 보조제가 Ziegler-Natta와 가공이 더 까다로운 메탈로센 LLDPE 등급 모두에서 작동한다고 보고한다. 제품은 호스트 수지, 콘센트레이트, 마스터배치 캐리어를 통해 배합에 들어갈 수 있다. 수지 생산자와 컨버터에게 여러 구현 경로를 제공하지만, 동시에 여러 자격 조건도 만든다. 직접 수지 배합, 컨버터 측 마스터배치, 저용량 콘센트레이트는 분산 이력이나 스타트업 거동이 동일하지 않을 수 있다.
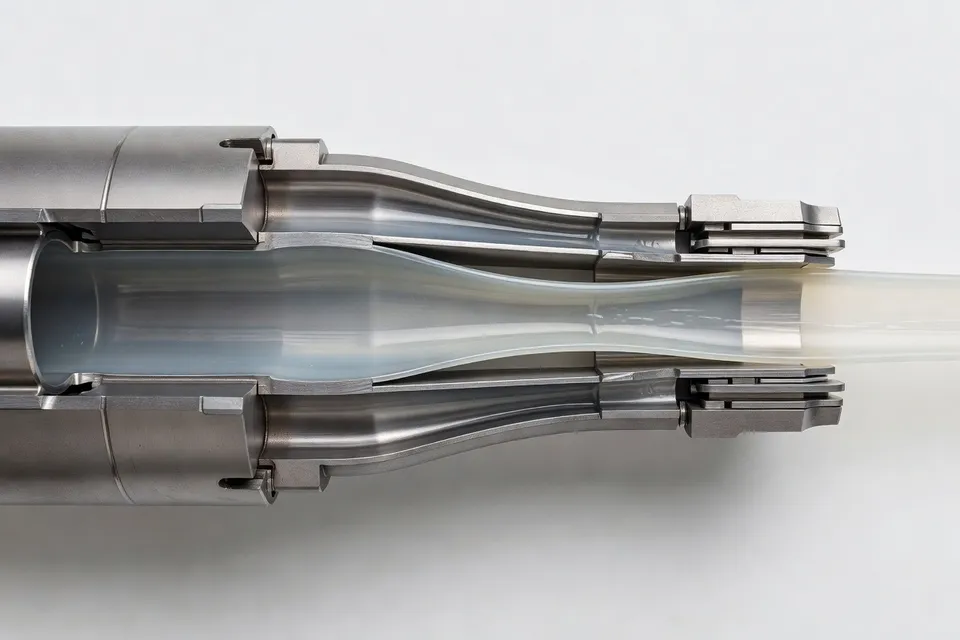
보고된 운전 범위는 구체적이어서 테스트하기 좋다. 상어 가죽 제거는 즉시가 아니라 스타트업 지연 후 시작되며, 지연 시간은 로딩, 수지 유형, 필름 구성, 공정 조건, 장비에 따라 변한다. 완성 롤만 측정하는 가공업체는 전환 기간 비용을 놓칠 수 있다. 스타트업 스크랩, 다이 청소 빈도, 안정 표면 품질 도달 시간은 시험 기록에 포함해야 한다.
필름 특성이 관건
Clariant는 첨가제가 순수 LLDPE 대비 표면 평활도와 헤이즈를 개선하면서 광학 특성, 마찰 계수, 다인 레벨, 인장 특성, 코로나 처리, 인쇄, 라미네이션, 히트 실링에 부정적 영향을 주지 않는다고 밝혔다. 이는 회사 주장일 뿐 공장 전체 벤치마크는 아니다. 그래도 컨버터가 받아들여야 할 평가 항목을 정확히 지목한다.
상어 가죽은 제거하지만 마찰 계수가 바뀌면 권취가 방해될 수 있다. 헤이즈는 개선하지만 다인 레벨이 떨어지면 인쇄나 접착 라미네이션 문제가 생길 수 있다. 실리콘 기반 대안은 다운스트림 처리 간섭과 장비 오염 우려를 일으킬 수 있다. Clariant는 PPA 101 FG가 PFAS와 무기물뿐 아니라 실리콘과 폴리실록산도 없다고 강조한다.
제품의 열 안정성은 280°C 이하에서 0.5% 미만, 320°C 이하에서 0.9% 미만 중량 손실로 보고됐다. 이 수치는 시험 조건하 열 거동을 설명할 뿐 모든 압출기에서 체류 시간 성능을 보장하지 않는다. 라인 시험은 실제 용융 온도, 체류 시간, 스크린 팩 상태, 재시동 순서에 노출시켜야 한다.
식품 접촉 승인은 규제 심사를 단축할 수 있지만 공정 승인을 대신하지는 않는다. Clariant는 FDA, EFSA, Mercosur, 중국 GB 시스템, 일본 포지티브 리스트 승인 또는 허가를 나열했다. 컨버터는 여전히 완성 필름의 배합, 용량, 시장, 선언, 고객 사양을 검증해야 한다.
주변 배합 선택
다른 폴리머 출시에서도 동일한 엔지니어링 문제가 나타난다. ExxonMobil Signature Polymers는 회전 성형용 메탈로센 기반 폴리에틸렌 Exceed Tough m 4536UV12를 출시했다. 충격 강도, 환경 응력 균열 저항, 넓은 가공 범위를 결합했으며 밀도 0.936 g/cm³, 용융 지수 4.5 g/10 min, 피크 용융 온도 255°F, UV12 등급이다.
ExxonMobil는 낮은 팩 내부 공기 온도와 빠른 응집으로 오븐 사이클을 단축하고 에너지 사용을 줄일 수 있다고 밝혔다. 이는 회전 성형에 연결된 공정 주장일 뿐 필름 라인 자격 문제를 해결한다는 증거는 아니다. 유용한 교훈은 더 좁다. 특수 배합은 재료 변화가 측정 가능한 제어 변수(PIAT, 응집, 사이클 타임, 부품 내구성)와 연결될 때 채택된다.
Orion의 PRINTEX chroma 450 BEADS는 분산, 제트니스, 표면 평활도가 필요한 엔지니어링 플라스틱용 고제트니스 카본 블랙이다. Orion는 ISCC PLUS 인증 쾰른 공장에서 생산되며 EU 식품 접촉 승인을 받았다고 밝혔다. 이 세부 사항은 배합과 공급 속성을 확립하지만 고객 폴리머, 스크루 설계, 색상 사양에서의 분산 결과로 대체하지는 않는다.
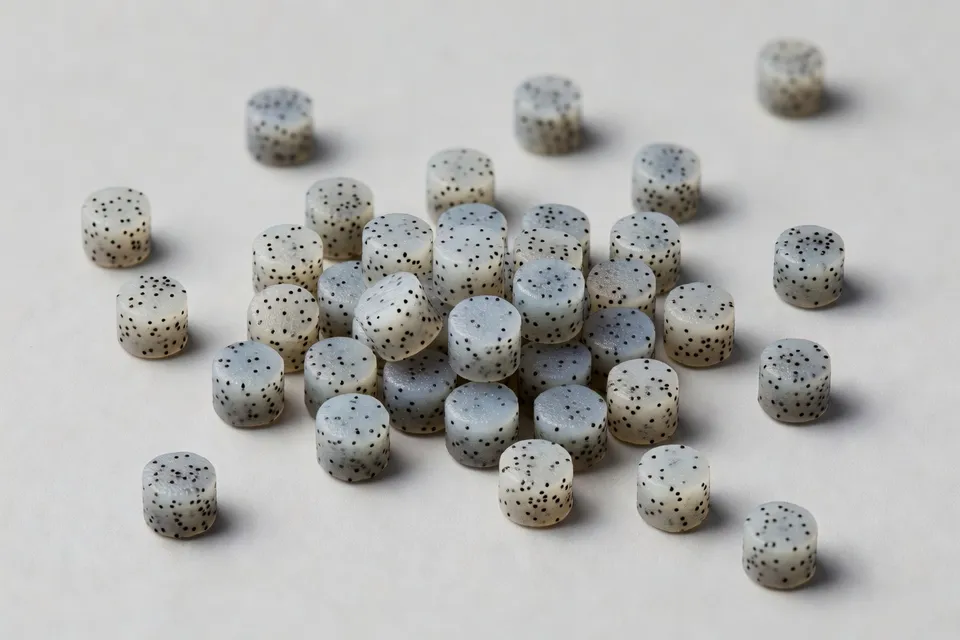
가공업체는 각 주장을 뒷받침하는 측정에 따라 다뤄야 한다. 명시된 로딩과 스타트업 간격은 시험 설계가 될 수 있다. “우수한 분산” 같은 광범위한 표현은 구매 근거가 되기 전에 고객 시험 방법, 농도, 컴파운드, 합격 한도가 필요하다.
| 공통 비교 항목 | 보고 값 |
|---|---|
| AddWorks PPA 101 FG 임계 전단 속도 비교 | 0.2% 레트다운에서 거의 동등 |
| AddWorks PPA 101 FG 일반 로딩 | 0.1%–0.3% |
| 스타트업 후 상어 가죽 제거 | 20–40분 |
| 280°C 이하 열 중량 손실 | 0.5% 미만 |
| 320°C 이하 열 중량 손실 | 0.9% 미만 |
표는 시험 범위를 제시할 뿐 보장된 생산 결과를 의미하지 않는다. 누락된 기준은 동일 라인에서 대체 전후 출력, 스크랩, 다이 청소 간격, 후처리 성능을 비교한 컨버터 매칭 데이터다.
주장을 반증할 수 있는 경우
PFAS-free 제안은 클라리언트가 활성 기술, 로딩 범위, 메커니즘, 여러 다운스트림 특성을 식별했기 때문에 배합 방향으로 신뢰할 만하다. 상업적 결론은 여전히 조건부다. 상어 가죽이 허용할 수 없는 스타트업 지연 후에만 사라지거나, 목표 출력에서 다이 빌드업이 다시 나타나거나, 코로나, 인쇄, 라미네이션, 히트 실링, 마찰, 인장 결과가 사양을 벗어나면 가공업체는 승인을 보류해야 한다.
다음 관문은 컨버터의 생산 수지와 필름 구조를 사용한 제어 라인 시험이다. 안정 표면 도달 스타트업 시간, 임계 전단 속도에서의 출력, 헤이즈, 마찰 계수, 다인 레벨, 인장 특성, 다이 압력, 다이 빌드업, 스크린 팩 거동, 후처리 결과를 기록한다. 기존 불소중합체 보조제와 PFAS-free 배합을 동일 조건에서 실행한다. 그 기준선 없이는 “거의 동등”은 공장 결과가 아니라 공급자 주장으로 남는다.
Clariant는 시험을 정당화할 충분한 공정 세부 사항을 제공했다. 매칭 라인 데이터를 충분히 제공해 자격을 마무리하지는 않았다. 지금 올바른 입장이다. 다이, 롤, 컨버터의 다운스트림 작업이 모두 사양 내에 있을 때만 화학 물질을 교체하라.
편집 인사이트
- PFAS-free 가공 보조제를 승인하기 전에 필름 가공사는 어떤 항목을 측정해야 하나?
- 기존 제품과 출력, 수지, 다이 온도, 필름 구조, 스타트업 조건을 맞춰 대체재를 돌려보세요. 안정 표면 도달 시간, 임계 전단 속도, 다이 압력, 헤이즈, 마찰 계수, 다인 레벨, 인장 결과, 다이 빌드업, 스크린 팩 거동, 후공정 성능을 모두 기록하세요. 완성 롤 검사만으로는 승인하지 마세요. 보통 놓치는 건 품질 샘플 밖에서 발생하는 스타트업 스크랩과 청소 시간입니다.
- 샤크스킨 제거에 20~40분이 걸린다면 라인 시험에서 어떻게 다뤄야 하나?
- 이 시간을 단순한 스타트업 변수로 치부하지 마세요. 첫 용융부터 정상 상태까지 출력, 스크랩, 표면 상태, 다이 압력, 품질 안정 시간을 기록하고, 목표 레트다운 비율과 필름 구조로 다시 돌려보세요. 최종 롤만 보면 성공처럼 보이지만 전환 기간에 소모되는 재료와 작업 시간이 더 클 수 있습니다.
- 0.2% 레트다운 결과로 생산 투입량을 정해도 되나?
- 안 됩니다. 0.2%는 비교 기준일 뿐 자동 레시피가 아닙니다. 실제 수지, 다이, 출력, 필름 구조, 분산 방식에 따라 전체 범위를 확인하세요. 호스트 수지 배합, 콘센트레이트, 마스터배치 캐리어에 따라 스타트업과 정상 상태 거동이 달라집니다.
- 샤크스킨이 사라진 뒤에도 어떤 후공정 시험이 대체재를 탈락시킬 수 있나?
- 마찰 계수, 다인 레벨, 코로나 반응, 인쇄, 라미네이션, 히트 실링, 헤이즈, 인장 물성이 모두 규격 내인지 확인할 때까지 승인을 미루세요. 표면이 매끄러워도 롤이 미끄러지거나 잉크가 잘 안 붙거나 접착력이 떨어지면 실패입니다.
- 고온이나 장체류 라인에 쓰려면 어떤 열 안정성 증거가 필요한가?
- 중량 감소 데이터의 시험 조건을 확인한 뒤 실제 용융 온도, 체류 시간, 스크린 팩 상태, 재시작 순서와 비교하세요. 명시 온도 이하 결과만으로는 반복 정지나 오염된 스크린 팩에서의 거동을 보장하지 못합니다.
- 식품 접촉 허가가 배합과 고객 승인을 대신하나?
- 그렇지 않습니다. 정확한 배합, 투입량, 시장, 선언서, 완성 필름 규격을 먼저 정리하세요. 규제 허가는 심사를 줄여줄 수는 있지만, 컨버터 공정 창이나 고객이 요구하는 광학, 처리, 실링, 마찰 특성을 확인하지는 않습니다.
출처 및 참고자료
- 1.PlasticsToday. (2026, October 26). New polymer processing aid eliminates forever chemicals. PlasticsToday.
- 2.PlasticsToday. (2026, October 27). ExxonMobil launches new Exceed Tough grade. PlasticsToday.
- 3.Orion S.A. (2026, October 26). Orion S.A. unveils its PRINTEX chroma 450 BEADS. Interplas Insights.
- 4.Plastics Engineering. Active biopolymer films target food oxidation and spoilage. Plastics Engineering.
- 5.CompositesWorld. Advanced materials drove competitiveness, safety, and sustainability discussions at Hi Plastics 2026. CompositesWorld.
- 6.Interplas Insights. LG Chem partners with Volkswagen on eco-friendly materials. Interplas Insights.
- 7.Plastics Engineering. Bio-based additives face a cost premium problem. Plastics Engineering.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.
