
Clariant 推出 AddWorks PPA 101 FG,用於聚烯烴薄膜擠出,把焦點放在製程步驟而非永續標籤,解決 PFAS 替代問題。這種 100% 活性細粒助劑旨在降低模頭壁面的表觀剪切應力、提高臨界剪切速率,並抑制 PE 吹膜與流延膜的熔體破裂。Clariant 表示,鯊魚皮去除通常在開機後 20 至 40 分鐘開始,視減量比率、樹脂、薄膜結構、設備與操作條件而定。
這項主張實用,因為它點出薄膜加工者真正需要消除的失效模式。目前尚未提出普遍等效主張。公司報告在 0.2% 減量比率下,臨界剪切速率性能接近傳統氟聚合物加工助劑,而典型用量較高,為 0.1% 至 0.3%。因此,驗證問題簡單明瞭:轉換器能否在自身樹脂、模頭、溫度曲線與後處理順序下維持所需產出與表面品質,而不以另一種污染風險換取?
模頭壁機制
AddWorks PPA 101 FG 針對熔體與模頭壁之間的界面。透過降低表觀剪切應力,該添加劑旨在延緩隨著產出上升而出現的表面破裂。這項機制比 PFAS-free 描述更重要,因為薄膜生產線不會只因化學成分而拒絕加工助劑。它會在模頭開始積料、薄膜表面變粗糙,或生產線必須減速以保護外觀時拒絕產品。
Clariant 報告該助劑適用於 Ziegler-Natta 與較難加工的茂金屬 LLDPE 牌號。產品可透過主樹脂、濃縮物或母粒載體加入配方。這給樹脂生產商與轉換器多種實施途徑,但也產生多項驗證條件。直接樹脂配方、轉換器端母粒與低劑量濃縮物不一定產生相同的分散歷史或開機行為。
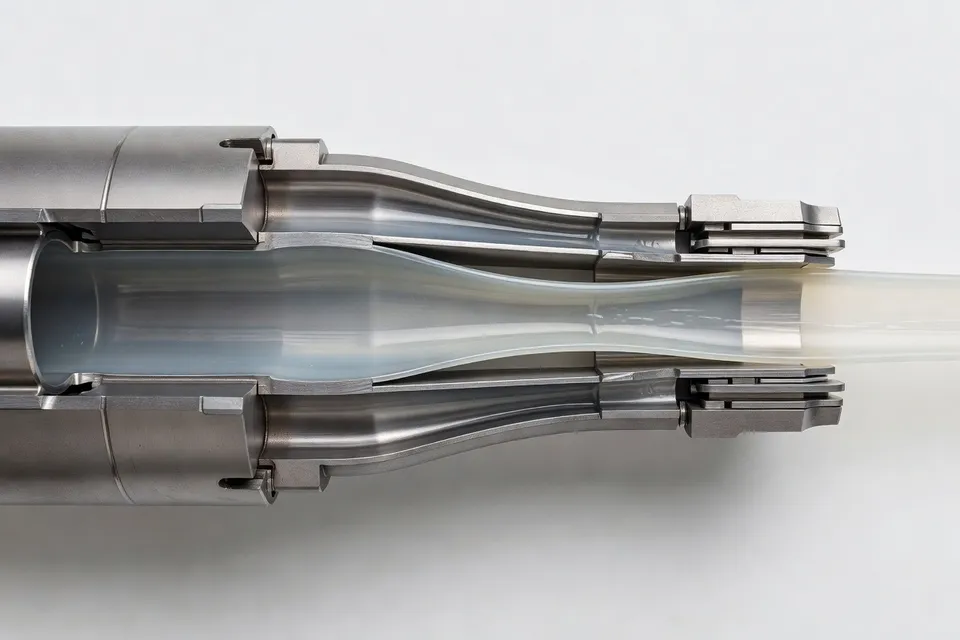
報告的操作窗口足夠具體,可供測試。鯊魚皮去除在開機延遲後開始,而非立即發生,延遲時間隨添加量、樹脂類型、薄膜配置、製程條件與設備變化。只測量成品卷的加工者可能忽略過渡期的成本。開機廢料、模頭清潔頻率與達到穩定表面品質的時間應列入試驗記錄。
薄膜性能仍是關卡
Clariant 表示,該添加劑改善表面平滑度與霧度,優於純 LLDPE,同時避免對光學性質、摩擦係數、達因值、拉伸性能、电暈處理、印刷、層壓與熱封造成負面影響。這些是公司主張,而非已發表的工廠基準。不過,它們指出轉換器應有的驗收項目。
移除鯊魚皮卻改變摩擦係數的替代品可能干擾收卷。改善霧度卻降低達因值的材料可能造成印刷或黏合層壓問題。矽酮基替代品可能干擾下游處理並污染設備;Clariant 將 PPA 101 FG 定位為不含矽酮、聚矽氧烷、PFAS 與無機物質。
產品的熱穩定性也有明確數據:低於 280°C 時重量損失小於 0.5%,低於 320°C 時小於 0.9%。這些數據描述特定測試條件下的熱行為,並未確立每台擠出機的停留時間性能。生產線試驗仍需讓助劑承受實際熔體溫度、停留時間、濾網狀況與重啟順序。
食品接觸定位可能縮短法規審查,但無法取代製程核准。Clariant 列出 FDA、EFSA、Mercosur、中國 GB 體系與日本正面清單的核准或許可。轉換器仍需針對成品薄膜的配方、劑量、市場、聲明與客戶規格進行驗證。
周邊配方選擇
同樣的工程問題也出現在其他與專用配方相關的聚合物推出案,雖然目標不同。ExxonMobil Signature Polymers 推出 Exceed Tough m 4536UV12,一種用於旋轉成型的茂金屬聚乙烯。該牌號結合報告的衝擊強度、環境應力開裂抗性與寬廣加工窗口,密度 0.936 g/cm³,熔體指數 4.5 g/10 min,峰值熔點 255°F,UV12 等級。
ExxonMobil 表示,較低的包內氣溫與較早熔合可縮短烘箱循環並降低能耗。這是與旋轉成型相關的製程主張,並非證明該牌號解決薄膜線驗證問題。有用的教訓較窄:專用配方在材料變更與可測量控制變數連結時才會被採用——此處為 PIAT、熔合、循環時間或零件耐久性。
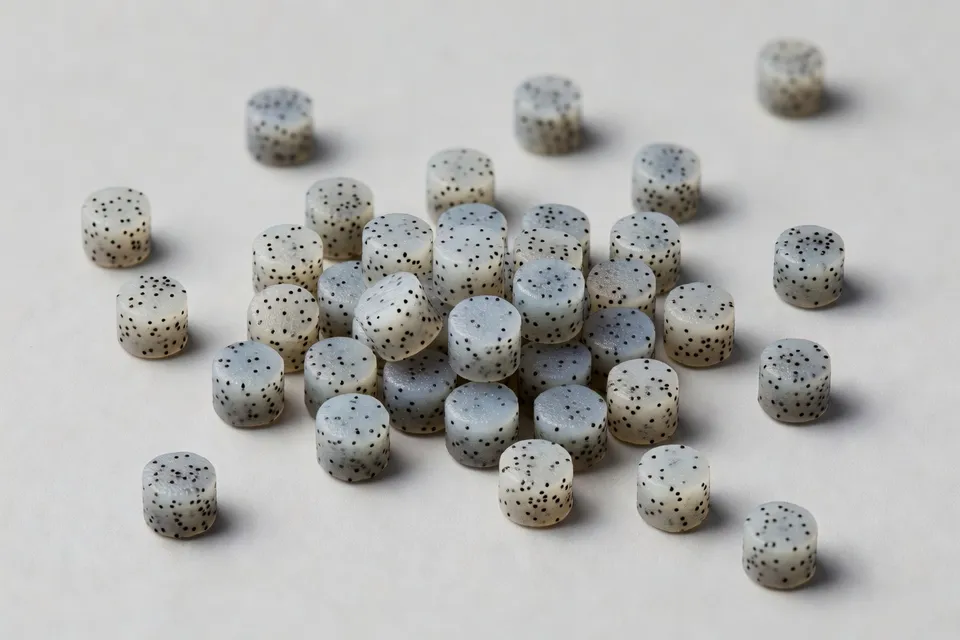
Orion 的 PRINTEX chroma 450 BEADS 採取不同路線。這種高黑度碳黑定位於需要分散性、黑度與表面平滑度的工程塑膠。Orion 表示,該牌號在其 ISCC PLUS 認證的科隆廠生產,並取得歐盟食品接觸核准。這些細節確立配方與供應屬性,但無法取代客戶聚合物、螺桿設計或顏色規格中的分散結果。
加工者應依據背後的測量來對待每一項主張。指定的添加量與開機間隔可轉為試驗設計。「優異分散」這類廣泛用語則需先有客戶的測試方法、濃度、化合物與驗收極限,才能成為採購依據。
| 共同比較點 | 報告值 |
|---|---|
| AddWorks PPA 101 FG 臨界剪切速率比較 | 0.2% 減量下接近等效 |
| AddWorks PPA 101 FG 典型添加量 | 0.1%–0.3% |
| 開機後鯊魚皮去除 | 20–40 分鐘 |
| 低於 280°C 熱重量損失 | 小於 0.5% |
| 低於 320°C 熱重量損失 | 小於 0.9% |
表格提供試驗範圍,而非保證的生產結果。缺失的基準是同一條生產線在替換前後的匹配轉換器比較,顯示產出、廢料、模頭清潔間隔與後處理性能。
什麼會證偽主張
PFAS-free 提案作為配方方向是可信的,因為 Clariant 指明活性技術、添加量範圍、機制與多項下游性能。商業結論仍屬條件性。當鯊魚皮只在無法接受的開機延遲後消失、模頭積料在目標產出下重現,或電暈、印刷、層壓、熱封、摩擦或拉伸結果超出規格時,加工者應暫緩核准。
下一關卡是使用轉換器自身生產樹脂與薄膜結構進行受控生產線試驗。記錄達到穩定表面的開機時間、臨界剪切速率下的產出、霧度、摩擦係數、達因值、拉伸性能、模頭壓力、模頭積料、濾網行為與後處理結果。在匹配條件下同時運行傳統氟聚合物助劑與無 PFAS 配方。若無此基準,「接近等效」仍是供應商主張,而非工廠結果。
Clariant 已提供足夠製程細節來啟動試驗,但尚未提供足夠的匹配生產線數據來完成驗證。目前的正確立場是:只有在模頭、卷筒與轉換器下游操作皆維持在規格內時,才替換化學品。
編輯洞察
- 薄膜加工者在核准無PFAS加工助劑前,該量測哪些項目?
- 將替代品與現用助劑在相同產出、樹脂、模頭溫度、薄膜結構及開機條件下進行對照測試。記錄表面穩定時間、臨界剪切速率、模頭壓力、霧度、摩擦係數、達因值、拉伸強度、模頭積料、濾網變化,以及下游處理表現。不能只看成品卷就通過,啟動廢料與清潔時間往往藏在品質樣本之外。
- 20至40分鐘消除鯊魚皮的時間,會如何影響生產線試驗?
- 不要把這段延遲當成例行開機細節。從熔體開始到產線恢復正常狀態,完整記錄產出、廢料、表面外觀、模頭壓力與品質穩定所需時間,再以目標稀釋比例與薄膜結構重複測試。最終卷材看起來成功,轉換期間耗用的材料與操作時間卻可能超過替代品節省的量。
- 0.2%稀釋比例就能當作正式生產用量嗎?
- 不行。0.2%只能作為對照基準,而非直接配方。必須在實際樹脂、模頭、產出、薄膜結構與分散方式下,驗證整個預期範圍,因為基材配方、濃縮物與母粒載體會造成不同開機與穩態表現。常見採購錯誤是實驗室接近等效用量就接受,卻未確認生產速度下表面品質仍能維持。
- 鯊魚皮消失後,哪些下游測試仍可能淘汰加工助劑替代品?
- 在摩擦係數、達因值、電暈處理反應、印刷、貼合、熱封、霧度與拉伸性能都符合薄膜規格前,暫緩核准。表面更平滑不代表通過,若卷材打滑、油墨潤濕不良,或處理後黏著強度下降,仍屬不合格。失敗通常延後顯現:押出樣本通過,轉換過程才暴露表面變化。
- 在高溫或長滯留薄膜線使用助劑前,需要哪些熱穩定證據?
- 先確認失重數據的測試條件,再與產線實際熔體溫度、滯留時間、濾網狀況及重啟程序比對。低於某溫度下的熱穩定結果,不代表添加劑在多次停機或污染濾網後仍表現一致。試驗記錄應包含壓力漂移、模頭積料與重啟品質,而非只看短暫乾淨的運行。
- 食品接觸許可是否免除配方與客戶核准?
- 不行。放行前必須先備妥確切配方、用量、市場、聲明及成品薄膜規格。法規許可可縮短篩選,但無法驗證轉換器製程窗口或客戶對光學、處理、封合、摩擦的要求。若文件僅泛泛涵蓋添加劑,而生產配方使用不同載體、用量或薄膜結構,核准仍不完整。
來源與參考
- 1.PlasticsToday. (2026, October 26). New polymer processing aid eliminates forever chemicals. PlasticsToday.
- 2.PlasticsToday. (2026, October 27). ExxonMobil launches new Exceed Tough grade. PlasticsToday.
- 3.Orion S.A. (2026, October 26). Orion S.A. unveils its PRINTEX chroma 450 BEADS. Interplas Insights.
- 4.Plastics Engineering. Active biopolymer films target food oxidation and spoilage. Plastics Engineering.
- 5.CompositesWorld. Advanced materials drove competitiveness, safety, and sustainability discussions at Hi Plastics 2026. CompositesWorld.
- 6.Interplas Insights. LG Chem partners with Volkswagen on eco-friendly materials. Interplas Insights.
- 7.Plastics Engineering. Bio-based additives face a cost premium problem. Plastics Engineering.
- 8.Plastics Engineering. How processing conditions affect polycarbonate color consistency. Plastics Engineering.