
ABG Rubber & PlasticsはBT40垂直マシニングセンタをコンパクトなBT30のBrother Speedio S700Xd2に置き換え、明確な生産効果を確認した。切削工具の稼働時間が従来機より約30%長いという点だ。これがここで有用な数値である。同社は新規およびリピート注文でサイクルタイム短縮も報告しているが、前後比較のサイクルタイム、生産率、スクラップ率、または公差能力は公表していない。
同社はノーザンプトン(英国)の加工業者で、装置を1午後に設置し、2日間のオペレータ訓練後に本格生産に入れた。設備はWhitehouse Machine Toolsが供給した。ABGはこの機械をナイロン、アセタール、PET、PEEK、PTFEなどのエンジニアリングプラスチック製精密部品に使い、水、食品、鉄道、自動車、製薬分野の顧客向けに供給している。
30%という数値は工作機械の稼働率指標で、完成品の生産性指標ではない。切削サイクルの中で材料除去に費やす時間が、非切削移動や工具交換、その他の動作による待機時間より長いことを示す。同様の投資を検討する加工業者はこの区別を念頭に置くべきだ。
置き換え機
S700Xd2は16,000rpm主軸、迅速な早送り、高加速度、1.4秒のチップ・トゥ・チップ工具交換時間を備える。ABGによると、主軸回転数は工場内のほぼ全機種の約2倍だ。これらの仕様が効果の仕組みを説明するが、生産ベースラインに取って代わるものではない。
同機はBT40機が占めていた床面積に収まり、700 × 450 × 380 mmの作業領域を提供する。これは床スペースや部品搬送距離が高速主軸の価値を制限し得る工場では重要だ。設置では長い訓練期間も回避できた。2日間のオペレータ訓練で本格生産に入った。
ABGの生産マネージャーAnthony Morbey氏は、剛性とクーラント供給により速度と精度、寸法保持を両立すると述べた。この発言は同社が依拠する工程特性を示すが、報告書には能力指数、検査サンプル、寸法分布、または不良品数は記載されていない。
プラスチック加工の制約
プラスチック部品は熱が加わったときの挙動が鋼部品と異なる。報告書はプラスチックの熱膨張係数を金属の約10倍と位置づけ、温度管理が寸法問題であることを示している。高速主軸はサイクルを短縮できる一方、熱、切り屑排出、クーラント供給が部品を公差外に追いやって品質問題を生む可能性もある。
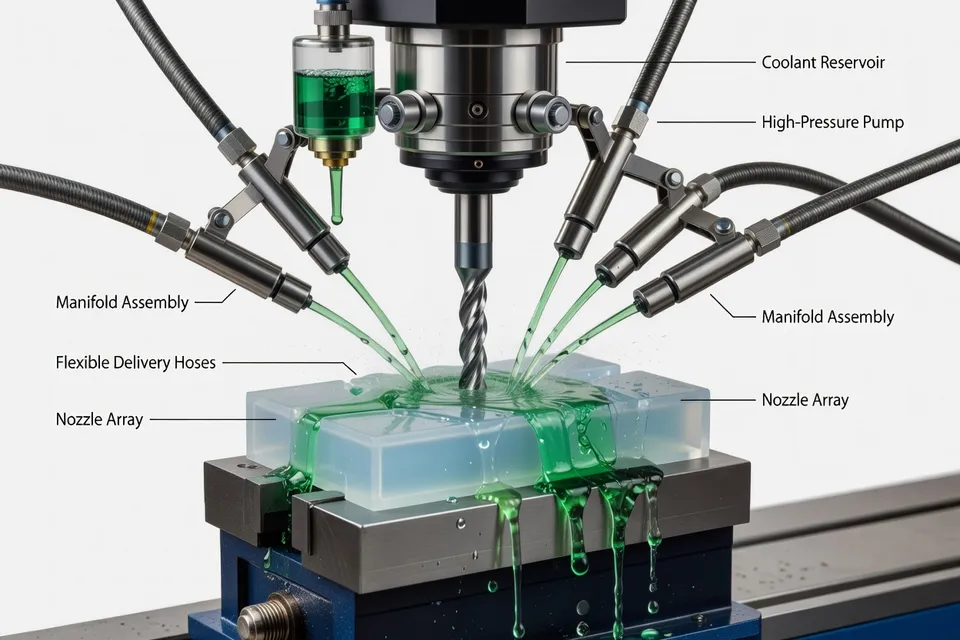
だからこそ、報告された切削時間向上は確認済みの機械結果として扱うべきで、広範な生産性主張は初期生産の目安に留まる。ABGは新品・リピート品を加工し、かなりのサイクルタイム短縮を確認したが、報告書は樹脂グレード、部品形状、ロットサイズ、測定されたサイクル短縮率、または検査方法を特定していない。
工程または品質管理担当者にとって次の確認は単純だ。樹脂と部品ファミリーごとに主軸・送り条件を記録し、BT40機での同一部品とサイクルタイム、寸法結果、工具寿命、一次合格率を比較することだ。対応する記録がなければ「サイクル短縮」は有用な現場観察であって、移転可能な生産基準ではない。
切削結果以外の能力
今回の投資はABGが23,000平方フィートの新製造施設への移転を準備する中で行われた。新施設は追加加工能力を支える余地を提供するが、報告書は移転に伴う時間当たり部品数や追加シフト数を明記していない。したがって施設は能力の話に属し、測定された生産性結果には属さない。
S700Xd2は標準的なBT40マシニングセンタの約3分の1の電力で済み、圧縮空気消費も少ない。この比較はユーティリティ計画には有用だが、単位コスト削減ではない。電力料金、稼働率、補助設備、生産構成は報告されていない。保守担当者は償却計算に用いる前に、機械の切断部とコンプレッサ負荷で主張を確認する必要がある。
| 機械指標 | 従来のBT40 | Brother Speedio S700Xd2 |
|---|---|---|
| 工具切削時間変化 | ベースライン | 約30%向上 |
| 主軸速度比較 | ベースライン | 16,000 rpm; 工場内機種の約2倍 |
| 工具交換時間 | 報告なし | 1.4秒 |
| 生産開始までのオペレータ訓練 | 報告なし | 2日 |
表は測定された比較と新機種仕様を分離している。切削時間変化のみが直接の前後比較生産結果であり、残りの行は設置された設備または導入期間を記述する。
QAに依然必要なもの
ABGの報告には不合格試験ロット、QAリリース拒否、または寸法不良の記録はない。この欠如を「発生しなかった」という主張に置き換えるべきではない。公表された結果が機械稼働率と初期サイクルタイム観察で止まっていることを意味する。
次に意味のあるリリースは、同一プラスチック部品を両機で比較した試験記録だろう。樹脂、工具、クーラント状態、主軸・送り設定、サイクルタイム、工具摩耗、温度管理条件、検査結果を含む必要がある。生産管理者は30%の切削時間向上が部品ファミリー全体で持続するのか、それとも新設備での初期注文に限られるのかを判断できる。
現時点でABGが証明したのは、コンパクト機が迅速に設置・訓練され、置き換えたBT40より切削時間が高い状態で稼働したことだ。まだその効果を普遍的な加工生産性結果と呼ぶために必要な閉ループ品質・生産データは公表していない。
編集部の見解
- 切削時間が30%増えれば、プラスチック加工セルは部品を30%多く作れるのか?
- 違う。30%は工具の実際の切削時間であって、完成品の生産量ではない。同じ部品を両機で走らせ、総サイクルタイム、着脱、工具交換、初回合格率、廃棄、検査結果をすべて記録せよ。主軸が速くても熱や切屑処理、寸法変化で手直しが増える例は多い。機械稼働率をそのまま能力に置き換えるのは典型的な誤りだ。
- ナイロン、アセタール、PET、PEEK、PTFEで高速切削を認める前にQAは何を測るべきか?
- 樹脂グレードと部品ファミリーごとに、回転数、送り、切込み、クーラント、切屑排出、工具摩耗、部品温度、サイクルタイム、寸法結果を揃えて記録せよ。平均値だけでなく、工程能力または全検査分布を旧機と比較する。プラスチックは温度で寸法が変わりやすいため、加工直後に合格しても冷却後や長時間稼働で不合格になる。検査窓を定めずに設定を解放するのはよくある失敗だ。
- 電力と圧縮空気の低減を機械の投資回収計算にどう使うか?
- 実際に切断している時の主電源とコンプレッサ負荷を測定してから削減量を算出せよ。現場の料金体系、稼働時間、補助設備、生産品種に当てはめる。公称値は設備計画には使えるが、それだけで単位原価にはならない。消費電力が減っても実働時間が短ければ想定した回収にはならない。
- コンパクトなBT30機は、いつBT40マシニングセンタの代替になるか?
- 部品外形、治具高さ、工具到達距離、ワーク保持、切屑排出、剛性要求をすべて確認してから小型化を利点とせよ。作業域は精密プラスチック部品の多くをカバーできるが、すべてのファミリーに適合するわけではない。床面積と主軸速度だけで比較し、移動量やクリアランス、工具容量で旧機が必要になる部品を見落とすのが落とし穴だ。
- 2日間の研修後、独立生産を認める前に現場が残すべきものは何か?
- 主軸、送り、クーラント、工具寿命、検査条件の責任者を決め、承認値をプログラムと改訂記録に固定せよ。研修で早く立ち上げられても、すべての樹脂・形状・工具の組み合わせが検証済みとは限らない。初回品検査と短い連続運転を義務づけ、合格してから本格リリースする。さもないと、ある部品で成功した条件を熱や切屑状況の異なる別の部品に持ち込んでしまう。
出典・参考文献
- 1.MTI Magazine. (2026, October 23). Machine investment strengthens plastic machining capability. MTI Magazine.
- 2.MTI. Machine tools. MTI.
- 3.Plastics Machinery Manufacturing. (2026, October 28). ABB robots designed for precision. Plastics Machinery Manufacturing.
- 4.Plastics Machinery Manufacturing. HP printer is fast, easy to use. Plastics Machinery Manufacturing.
- 5.Plastics Machinery Manufacturing. Sensors add protection around cranes. Plastics Machinery Manufacturing.
- 6.Plastics Machinery Manufacturing. (2026, October 27). PMM's top stories in September: Solar energy, AI on the shop floor. Plastics Machinery Manufacturing.
- 7.Plastics News. Superior Plastics expanding in Bellefontaine, Ohio. Plastics News.
- 8.Conair Group. News. Conair Group.