
ABG Rubber & Plastics 用紧凑型 BT30 Brother Speedio S700Xd2 替换了 BT40 立式加工中心,实测结果显示:刀具切削时间比之前多了约 30%。这是实际有用的数据。公司还提到新单和重复订单的周期缩短,但未公布前后周期时间、产量、废品率或公差能力。
这家北安普顿加工商下午安装好设备,操作员培训两天后即投入满产。设备由 Whitehouse Machine Tools 提供。ABG 用该机床加工尼龙、乙缩醛、PET、PEEK 和 PTFE 等工程塑料精密件,客户覆盖水处理、食品、轨道交通、汽车和制药行业。
30% 这一数字是机床利用率指标,而非成品生产率。它表示刀具在加工周期中更多时间用于切削材料,而非等待非切削动作、换刀或其他机床动作。考虑同样投资的加工商需注意这一区别。
替换机床
S700Xd2 配备 16000 rpm 主轴、快速进给、高加速度,以及 1.4 秒的刀具更换时间。ABG 表示其主轴转速约为车间其他机床的两倍。这些规格解释了增益的机理,但无法取代生产基准。
机床占地面积与原 BT40 相同,提供 700 × 450 × 380 mm 工作行程。这对厂房空间和零件搬运距离受限的车间很重要。安装也避免了长时间培训:操作员仅培训两天即全面投产。
ABG 生产经理 Anthony Morbey 表示,机床兼具速度、精度和公差保持能力,归功于刚性和冷却液输送。但现有报告未给出能力指数、检验样本、尺寸分布或不合格件数量。
塑料加工限制
塑料件遇热后的表现不同于钢件。报告指出塑料热膨胀系数约为金属的十倍,因此温度控制是尺寸问题而非日常维护。主轴转速提升可缩短周期,但若热量、排屑或冷却液输送导致零件超差,仍会产生质量问题。
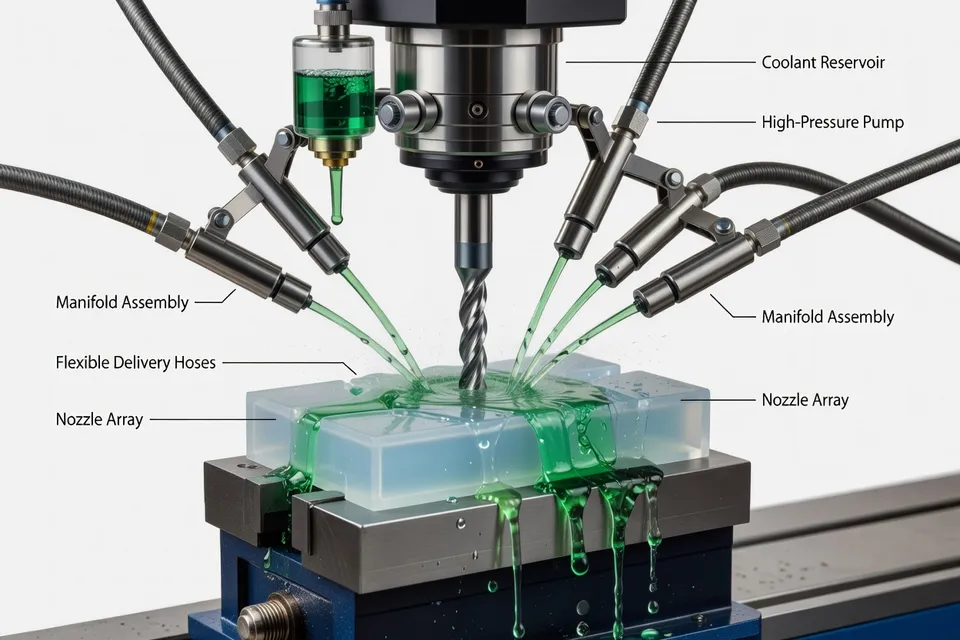
因此,切削时间增益是确认的机床结果,而更广泛的生产率声明仍属早期生产迹象。ABG 已运行新单和重复订单并看到明显周期缩短,但报告未说明树脂牌号、零件几何形状、批次大小、实测周期缩短值或检验方法。
对工艺或质检负责人而言,下一步检查很简单:按树脂和零件系列记录主轴和进给参数,再与 BT40 机床上的相同零件对比周期时间、尺寸结果、刀具寿命和一次通过率。没有匹配记录,“周期缩短”只是车间观察,无法成为可迁移的生产标准。
切削结果之外的产能
此次投资正值 ABG 准备迁入新 23000 平方英尺厂房。新厂房将支持更多加工产能,但现有报道未给出每小时件数或新增班次。厂房属于产能故事,而非已测量的生产率结果。
S700Xd2 耗电量约为典型 BT40 加工中心的三分之一,压缩空气消耗也更低。这一比较对公用事业规划有用,但并非单位成本节省:电价、负载率、辅助设备和生产组合均未报告。维护负责人仍需在机床断路器和空压机负载处验证数据,再用于投资回收计算。
| 机床指标 | 原 BT40 | Brother Speedio S700Xd2 |
|---|---|---|
| 刀具切削时间变化 | 基准 | 约高 30% |
| 主轴转速对比 | 基准 | 16000 rpm;约为车间多数机床两倍 |
| 换刀时间 | 未报告 | 1.4 秒 |
| 投产前操作员培训 | 未报告 | 2 天 |
表格将实测对比与新机床规格分开。只有切削时间变化是直接前后生产结果,其余行描述已安装设备或实施周期。
质检仍需数据
ABG 的报道未提及试验批次失败、质检拒收或尺寸超差事件。这一缺失不应解读为从未发生。它仅表明已发布结果止步于机床利用率和早期周期观察。
下一份有意义的信息应是同一塑料件在两台机床上的匹配试验记录,包含树脂、刀具、冷却液状态、主轴与进给设置、周期时间、刀具磨损、温度控制条件和检验结果。生产经理才能判断 30% 更高切削啮合是否跨零件系列成立,还是主要属于新设备首批订单。
目前 ABG 已证明紧凑型机床可快速安装、快速培训,并实现比原 BT40 更高的切削啮合度。但尚未公布闭环质量和产量数据,无法将这一增益称为通用加工生产率结果。
编辑洞察
- 切削时间多出三成,塑料加工单元的零件产量真能增加三成吗?
- 不能。把30%视为刀具啮合率,而不是成品产量。同一零件在两台机床上各跑一次,记录总循环时间、上下料、换刀、首件合格率、废品和检验结果。主轴更快可能切削时间更长,但热量、排屑或尺寸漂移往往带来额外干预;常见错误是把机床利用率直接当成产能承诺。
- 对尼龙、缩醛、PET、PEEK或PTFE加速切削前,QA必须测量哪些项目?
- 按树脂牌号和零件族建立匹配试验证录:主轴转速、进给、切深、冷却液状况、排屑、刀具磨损、零件温度、循环时间及尺寸结果。与原机床比较能力或完整检验分布,而非只看平均尺寸。塑料受温度影响比金属大,立即合格的零件冷却后或长周期运行时可能失效;未设定检验窗口就放行是常见问题。
- 更低的功率和压缩空气消耗该如何计入机床回本计算?
- 先在断路器处实测机床,并验证实际负载周期下的空压机负荷,再计算节省。把实测值代入现场电价、运行小时数、辅助设备和生产组合。标称降低值对公用事业规划有用,但本身不是单位成本;用电减少却生产小时更少的机床,未必达到预期回本。
- 什么时候紧凑型BT30机床能实际替代较大的BT40加工中心?
- 先核对零件包络、夹具高度、刀具伸出、工作夹持、排屑和所需刚性,再把小占地视为优势。工作空间虽能容纳许多精密塑料件,但并非适合所有零件族。误区在于只比占地面积和主轴转速,却忽略零件或夹具需要原机床的行程、间隙或刀具容量。
- 两天培训结束后,工厂在允许独立生产前应保留什么?
- 指定主轴、进给、冷却液、刀具寿命和检验参数的责任人,并把核定值锁定到零件程序和修订记录。培训能快速投产,但无法验证所有树脂、几何或刀具组合。要求首件检验和短周期复跑后再全面放行,否则操作员可能把某一塑料件的成功参数带到热量或排屑不同的零件上。
来源与参考
- 1.MTI Magazine. (2026, October 23). Machine investment strengthens plastic machining capability. MTI Magazine.
- 2.MTI. Machine tools. MTI.
- 3.Plastics Machinery Manufacturing. (2026, October 28). ABB robots designed for precision. Plastics Machinery Manufacturing.
- 4.Plastics Machinery Manufacturing. HP printer is fast, easy to use. Plastics Machinery Manufacturing.
- 5.Plastics Machinery Manufacturing. Sensors add protection around cranes. Plastics Machinery Manufacturing.
- 6.Plastics Machinery Manufacturing. (2026, October 27). PMM's top stories in September: Solar energy, AI on the shop floor. Plastics Machinery Manufacturing.
- 7.Plastics News. Superior Plastics expanding in Bellefontaine, Ohio. Plastics News.
- 8.Conair Group. News. Conair Group.