
ABG Rubber & Plastics 以一台緊湊型 BT30 Brother Speedio S700Xd2 取代 BT40 立式加工中心,實際測得一項明顯的生產效益:切削刀具的實際切削時間比前一台機台多了約 30%。這才是真正有用的數據。公司也表示新訂單與重複訂單的加工週期縮短,但尚未公布前後對照的週期時間、產出率、廢品率或公差能力。
這家位於英國北安普頓的加工廠在一個下午完成機台安裝,經過兩天操作員培訓後就進入全面生產。設備由 Whitehouse Machine Tools 供應。ABG 用這台機台加工工程塑膠精密零件,包括尼龍、乙縮醛、PET、PEEK 與 PTFE,服務水處理、食品、軌道、汽車與製藥客戶。
這 30% 的數據是機台利用率指標,而非成品生產力指標。它代表刀具在加工週期中花更多時間移除材料,而不是等待非切削動作、換刀或其他機台動作。考慮同樣投資的加工廠應留意這個區別。
替換機台
S700Xd2 配備 16,000 rpm 主軸、快速移動、高加速度,以及 1.4 秒晶片到晶片換刀時間。ABG 表示這台主軸轉速約為廠內其他機台的兩倍。這些規格說明了效益的來源,但無法取代實際生產基準。
機台尺寸符合原本 BT40 機台留下的空間,並提供 700 × 450 × 380 mm 加工範圍。這對廠內空間與零件搬運距離受限的工廠很重要。安裝過程也省去冗長培訓:兩天操作員培訓後即全面生產。
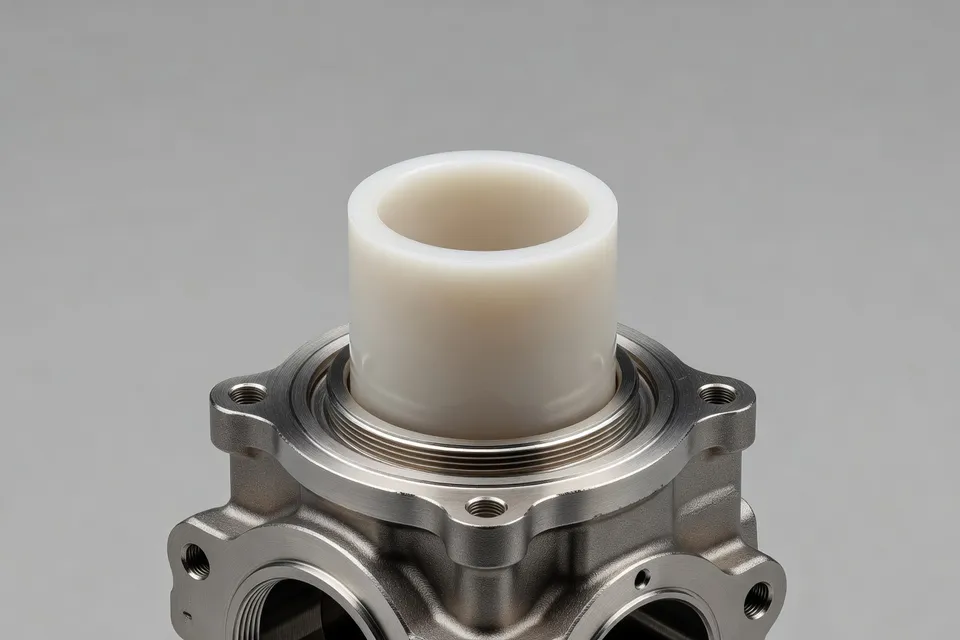
ABG 生產經理 Anthony Morbey 表示,機台兼具速度、精度與公差保持能力,歸功於剛性與冷卻液供應。該說法指出工廠倚賴的製程特點,但現有報告未提供能力指數、檢驗樣本、尺寸分佈或不良品數量。
塑膠加工限制
塑膠零件遇熱時的行為與鋼件不同。報告指出塑膠熱膨脹係數約為金屬的十倍,因此溫度控制是尺寸問題,而非單純清潔細節。較快的主軸雖能縮短週期,但若熱量、排屑或冷卻液供應導致零件超出公差,仍會產生品質問題。
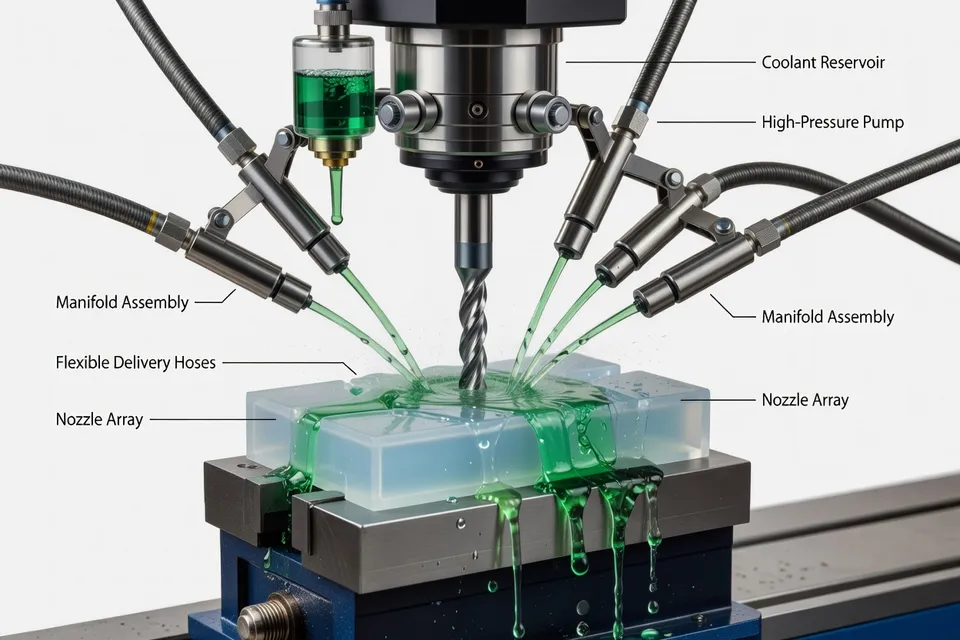
因此,報告的切削時間增加應視為已確認的機台結果,而更廣泛的生產力主張仍屬早期生產觀察。ABG 已執行新訂單與重複訂單,並看到明顯週期縮短,但報告未說明樹脂等級、零件幾何、批量大小、測得的週期縮短量或檢驗方法。
對製程或品管主管而言,下一步很清楚:依樹脂與零件族群記錄主軸與進給條件,再比較 BT40 機台與新機台的週期時間、尺寸結果、刀具壽命與首件合格率。若無這類配對記錄,「週期縮短」只是工廠觀察,而非可轉移的生產標準。
切削結果之外的產能
這項投資正值 ABG 準備搬入新 23,000 平方英尺廠房之際。新廠房讓公司有空間增加加工產能,但現有資料未將每小時零件數或新增班次與搬遷連結。因此,廠房屬於產能故事,而非已測量的生產力結果。
S700Xd2 耗電量約為典型 BT40 加工中心的三分之一,壓縮空氣消耗也較低。這項比較對公用設施規劃有用,但不是單位成本節省:電費、負載率、輔助設備與生產組合均未公布。保養主管仍需在機台斷路器與壓縮機負載處驗證數據,再用於回收期計算。
| 機台指標 | 前一台 BT40 | Brother Speedio S700Xd2 |
|---|---|---|
| 刀具切削時間變化 | 基準 | 增加約 30% |
| 主軸轉速比較 | 基準 | 16,000 rpm;約為廠內大多數機台的兩倍 |
| 換刀時間 | 未公布 | 1.4 秒 |
| 生產前操作員培訓 | 未公布 | 2 天 |
表格將測量比較與新機台規格分開。只有切削時間變化是直接前後生產結果;其餘欄位描述已安裝設備或實施期間。
品管仍需的資料
ABG 的報告未提及失敗試產批、品管拒簽或尺寸超出規格事件。不能因此推論未發生。這只代表已公布結果止於機台利用率與早期週期時間觀察。
下一份有意義的報告應是同一塑膠零件在兩台機台上的配對試驗記錄,包含樹脂、刀具、冷卻液狀態、主軸與進給設定、週期時間、刀具磨損、溫度控制條件與檢驗結果。生產經理才能判斷 30% 更高切削嚙合是否適用於各零件族群,或主要來自新機台的前幾批訂單。
目前 ABG 已證明一台緊湊型機台可快速安裝、快速培訓,並以比原 BT40 更高的切削嚙合度運轉。但尚未公布封閉迴路品質與產出數據,無法將這項效益視為通用加工生產力結果。
編輯洞察
- 切削時間多出三成,就能讓塑膠加工單元多出三成零件嗎?
- 不會。把三成視為刀具嚙合率,而不是成品產出。同一零件在兩台機器上跑完,記錄總循環時間、裝卸、換刀、首次驗收、廢料與檢驗結果。主軸轉得快,切削時間可能更長,但熱量、排屑或尺寸漂移還是會多出干預;最常見的錯誤就是把機器利用率直接當成產能承諾。
- 核准尼龍、縮醛、PET、PEEK或PTFE更快切削前,品保要先量哪些項目?
- 按樹脂等級與零件族群建立對照試驗紀錄:主軸轉速、進給、切深、冷卻液狀態、排屑、刀具磨耗、零件溫度、循環時間與尺寸結果。比對的不是單一平均值,而是能力指數或完整檢驗分佈。塑膠受溫度影響比金屬大,剛加工通過的零件,冷却後或長時間生產時仍可能不合格;未訂定檢驗窗口就放行,是最常見的失敗原因。
- 功率與壓縮空氣用量降低,要怎麼算進機器回收期?
- 先在斷路器端實際量測,並在真實加工循環下確認空壓機負載,再套用現場電價、運轉時數、輔助設備與產品組合。廠商標示的省電數字可用來規劃公用設施,但本身不是單位成本;機器省電卻減少有效產出時數,未必能達到預期的回收效益。
- 什麼情況下,BT30小機台才能實際取代較大的BT40加工中心?
- 先確認零件尺寸、夾具高度、刀具伸出、工件夾持、排屑空間與所需剛性,再把小佔地面積當成優點。雖然可用工作範圍足以處理許多精密塑膠件,但不是每一零件族群都適用。常見陷阱是只看地板面積與主軸轉速,忽略零件或夾具需要原本機台的行程、 clearances 或刀具容量。
- 兩天培訓結束後,廠內還要保留什麼才能讓操作員獨立生產?
- 指定專人負責主軸、進給、冷卻液、刀具壽命與檢驗設定,並把核准值鎖定在零件程式與版次紀錄裡。培訓能讓機器快速上線,但無法驗證所有樹脂、幾何或刀具組合。必須要求首件檢查與短時間重複生產,再全面放行;否則操作員可能把某塑膠零件的成功設定,套用到另一個容易積熱或排屑卡住的零件上。
來源與參考
- 1.MTI Magazine. (2026, October 23). Machine investment strengthens plastic machining capability. MTI Magazine.
- 2.MTI. Machine tools. MTI.
- 3.Plastics Machinery Manufacturing. (2026, October 28). ABB robots designed for precision. Plastics Machinery Manufacturing.
- 4.Plastics Machinery Manufacturing. HP printer is fast, easy to use. Plastics Machinery Manufacturing.
- 5.Plastics Machinery Manufacturing. Sensors add protection around cranes. Plastics Machinery Manufacturing.
- 6.Plastics Machinery Manufacturing. (2026, October 27). PMM's top stories in September: Solar energy, AI on the shop floor. Plastics Machinery Manufacturing.
- 7.Plastics News. Superior Plastics expanding in Bellefontaine, Ohio. Plastics News.
- 8.Conair Group. News. Conair Group.